



Landing Gear Component Fabricage: Inzichten Van Luchtvaart & Defensie Leiders
Als Deel 3 in onze serie over luchtvaartproductie, kijken we nauwgezet naar landing gear component fabricage met een oog op wat gereedschapsmakers ervaren werken met enkele van de grootste luchtvaartfabrikanten en subaannemers in de industrie.
Tot nu toe dit jaar zijn we diepgaand gegaan met de fabricage van vliegtuigvleugels en motorcomponenten in luchtvaart en defensie. Nu gaan we diepgaand met landing gear componenten.
Als een van de meest kritieke secties van vliegtuigen, dragen landing gear systemen een zware last. Letterlijk, al het gewicht van een vliegtuig, straaljager of helicopter wordt ondersteund door de landing gear tijdens rollen, landen en opstijgen. En afhankelijk van waar het vliegtuig landt, als in zeg, een vliegtuigdrager in het midden van de Stille Oceaan, kunnen de materialen die landing gear opmaken verschillen.
"De ingetrokken landing gear die nu gemeengoed is op commerciële en militaire vliegtuigen werd eerst ontwikkeld voor Glenn Curtiss' Triad vliegtuig in 1911," schrijft het National Air and Space Museum in een blogpost.
Een vliegtuig's landing gear controleert hoe het op de grond omgaat, maar ook hoe een vliegtuig in de lucht omgaat, aangezien het andere gebieden beïnvloed inclusief gewicht, prestaties en betrouwbaarheid.
We praten met drie van de leidende gereedschapsfabrikanten in de industrie voor perspectief op materiaaluitdagingen en metaalsnij-nuance — en bespreken real-world voorbeelden waar tooling en bewerking een verschil maakten voor luchtvaartmakers.
Materialen Gebruikt In Vandaag De Dag Landing Gear Componenten
Preponderant, zeggen tooling leveranciers dat ze twee grote typen materiaal zien in de grote componenten van vandaag de dag landing gear die ofwel 300M, een laag legering staal dat erg hard is, of Ti-5553, een titaniumlegering, die bekend is om zijn kracht en verhardeerbaarheid, omvat.
Op commerciële vliegtuigen, gebruiken Boeing en Airbus elk beide materialen, maar het hangt af van de belastingseisen van het vliegtuigmodel, zegt Scott Causey, een applicatieingenieur voor Seco Tools.
De meeste van deze materiaaltypen worden gebruikt op elke variëteit van deze landing gear componenten inclusief — de truck beam, braces, koppelingen en de stuut, die ook soms de "hoofdcilinder" genoemd wordt.
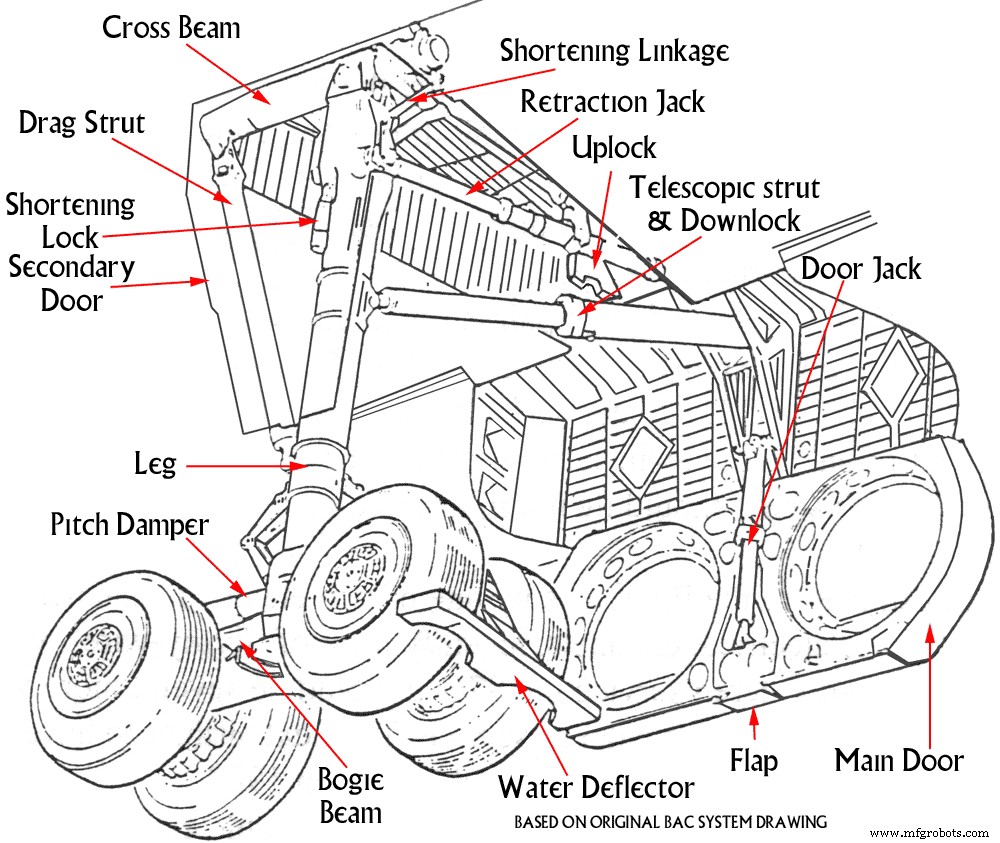
Bron: Concordesst.com
Maar er zijn andere materialen gebruikt in andere componenten van de landing gear, inclusief aluminium, 4340 legeringsstaal en een paar titanium, wat vaak gevonden wordt in landing gear beugels, steunen en koppelingen, legt Causey uit.
En er zijn andere kleinere componenten in landing gear, inclusief flessen, zakken, gereamde gaten, uitgeboorde gaten, en veel verbindingspunten, zegt Mark Francis, een staff engineer voor luchtvaart en defensie bij Kennametal. Bijvoorbeeld, een gat kan 8 tot 10 inch in diameter zijn en 36 inch diep. U heeft specifieke gereedschappen en processen nodig om de taak te voltooien.
"Een ander materiaal dat we zien voor heel specifieke vliegtuigdrager use cases is het gebruik van AerMet 100 — een moeilijk te machine, hoge-kracht staal" zegt Francis. "Het kan hoge-impact belasting weerstaan — denk aan de breukweerstand en toughness vereist voor een drager landing op de korte baan van een drager — samen met erg corrosieweerstand met zout en water op de oceaan."
AerMet 100 wordt bijna uitsluitend gebruikt op straaljagers bestemd voor vliegtuiddragers.
 Heeft u een technische vraag? Vraag het MSC Metaalbewerking Tech Team in het forum.
De Meest Uitdagende Gebieden Van De Landing Gear Componenten Om Te Machine En Te Fabriceeren
Zoals u u misschien kunt voorstellen, kunnen de grootste componenten van de landing gear langzaam te machine zijn — namelijk vanwege hun grootte. Onderdelen als de hoofdcylinder en truck beam, die gemeengoed aangeduid wordt als de "asbeam," kunnen uitsteken tot ongeveer 25 voet in hoogte.
Andere moeilijke onderdelen omvatten de slider, of "binnenste cylinder," zegt Causey.
"De ID gaten op deze onderdelen kunnen tot 70 inch lang lopen," zegt Atul Sharma, een luchtvaart applicatieingenieur voor Seco Tools. "Ze zijn erg groot en lang. En de tolerantie kan lastig te houden zijn bij snijden. Spannen kan een uitdaging zijn."
Alle gereedschapsmakers die we spraken maakten het heel duidelijk dat deze grote onderdelen vaak langzaam te machine zijn. Er is een aanname dat u 300M materialen kunt machine op hoge voet per minuut oppervlakte. Maar de realiteit is dat deze grote stukken simpelweg te zwaar en groot zijn — en ze vereisen gespecialiseerde spanning om de onderdelen te voorkomen te trillen en het meest uit het snijgereedschap te halen.
Maar vergeleken met veel nikkels, Waspalloys en Rene materialen, zijn deze staal en titanium materialen niet ongelooflijk moeilijk, legt Bill Durow, een globale engineering projectkantoor manager voor luchtvaart, bij Sandvik Coromant uit.
"In veel gevallen, is het de schaal van de componenten. Ze zijn massief," zegt Durow. "En niets is uniform. Ze hebben vaak onevenvormige vormen, dus u kunt ze niet gewoon op een draaibank gooien. Vaak gebruiken luchtvaartmakers een grote boorfrees of grote gantry machines, wat veel tijd kost."
De gereedschapsmakers zien een trend van sommige luchtvaartfabrikanten die weggaan van gantry machine en boorfreesen naar B-as bewerking en draai-frees toepassingen gebruiken voor minder opstellingen en minder spanning — en 4-tot-5-as profiel frezen rond de onderdelen uitvoeren.
Maar deze nieuwere methode vereist meer programmeren — en nieuw denken over snijgeometrieën om efficiëntie in landing gear productie te boosten. Het is niet ongebruikelijk voor landing gear om maanden te duren om van start tot finish te voltooien.
Wat is nieuw in luchtvaart? Innovatie in additieve productie. Lees "De Verbazingwekkende Evolutie Van 3D-printen In Luchtvaart En Defensie."
Landing Gear Machine In De Echte Wereld
Hier zijn drie voorbeelden van real-world landing gear onderdelen en componenten die gemaakt worden waar de juiste tooling of nieuwe aanpak een impact maakte.
Torsion Link
Uitdaging: Een Seco Tool klant worstelde met een torsion link — een gebied van de landing gear dat de binnen- en buitenste cylinders samen koppelt — tijdens het snijden van 10-2-3 titanium materiaal. Cyclus-tijden waren 60 uur met zes distincte opstellingen. De klant was altijd erg achter in levering van de onderdelen en was op het punt om zijn contract met een OEM te verliezen.
Oplossing: Seco Tools werkte met de klant en partners om de klant's bewerking aan te pakken via een partnership met DMG Mori. Seco Tools hielp een heel nieuwe aanpak vinden vanaf nul met tekeningen, modellen en tooling.
Resultaat: De klant verminderde onderdeelproductie- en toolingopstellingen van zes naar twee — en verlaagde cyclus-tijden van 60 uur naar 23 uur, of 62 procent. Het boostte productie en liet onderdeellevering op tijd toe. Uiteindelijk, de oplossing stelde de luchtvaartfabrikant in staat om zijn contract te behouden.
Tooling Ontworpen Voor Het Materiaal
Uitdaging: Een 400-pond gesmeed landing-gear onderdeel gemaakt uit Ti-5553 verbrandde door gereedschappen voor een Kennametal klant. De klant programmeerde een hele nieuwe gereedschapswissel elke 30 minuten. Wanneer afgewerkt, is dit onderdeel ongeveer 210 pond. Maar dit titanium materiaal had een alpha case die moeilijk was om door te breken.
Oplossing: Kennametal gebruikte freeskoppen met een heling ontwerp met 8-zijdige inserts en boorden ontworpen specifiek voor deze specifieke en zware titaniumgraad.
Resultaat: Ruwfreestijd ging van 25 uur naar 15 uur. Cyclus-tijd verminderd met 40 procent. Gereedschapslevensduur verhoogd met 300 procent: Gereedschappen duurden nu 120 minuten voordat een nieuwe snijrand nodig was.
Een Verse Aanpak Met Een Bestaand Gereedschap
Uitdaging: Onderdelen voor landing gear componenten kregen veel 5-as en gereedschapsbeweging aangezien een incumbent gereedschap de achterkant van de insert oppikte — en de schroef afbrak aangezien de frees een oogslot had om het strak te houden. De luchtvaartklant moest zijn productie te vaak stoppen, aangezien onderdelen te veel handmatige interventie en oppas nodig hadden. Dingen gingen te langzaam.
Oplossing: Sandvik Coromant paste een gereedschap toe oorspronkelijk ontworpen voor schaufelbewerking in horizontale bewerking en paste het toe op deze verticale toepassing — en stelde ramping of "heling" van het gereedschap voor zodat het een klein beetje, twee tot drie graden, werd opgeheven, om achtersnijden van het gereedschap te vermijden. Het gebruikte ook technieken voor ronde bossing en het presteerde heel goed.
Resultaat: Proceszekerheid. De insertbeweging verdween. Insert schroeven braken niet meer. En de klant kon stoppen met oppassen van het proces en overgaan naar een meer "lights out" productieomgeving. De operators konden aan meerdere machines tegelijkertijd werken.
Hoe gaat u om met krimpende cyclus-tijd in uw luchtvaartproductie? Praat met uw peers in het metaalbewerkingsforum. [registratie vereist]
Industriële technologie
- Markttrends in Luchtvaart en Precisie Vliegtuigcomponenten
- Additieve Productie van Composietmaterialen: Vooruitgang in Luchtvaart en Defensie
- Midwest Defense Forum: DOD Inzichten Ontgrendelen & Top Defensie Leveranciers Verbinden
- Navigeren door veelzijdige risico's in luchtvaart, ruimtevaart en defensie
- Hoe 3D-printen de luchtvaart en defensie revolutioneert
- Optimaliseren van Boren en Frezen van CFRP Composieten in de Luchtvaart
- Omzetgroei ontgrendelen bij luchtvaart- en defensie-OEM's door IIoT-gedreven digitale transformatie
- Vier cruciale uitdagingen die de luchtvaart- en defensie-OEM-industrie vormgeven
- Industrie 4.0-uitdagingen navigeren in luchtvaart- en defensieproductie
- Essentiële PCB-componenten & hun toepassingen: hoe ze moderne elektronica drijven
- Uitgebreide PCB-testen: In-circuit & functionele betrouwbaarheidsgarantie