



Effectieve oplossingen voor uitdagingen bij spaanbeheer bij aluminiumbewerking
Aluminiumlegeringen zijn eenvoudiger te bewerken dan metalen zoals superlegeringen, maar ze hebben één grote nadeel: potentieel dure problemen met spaanbeheer bij draaibewerkingen op machines met lagere vermogens.
Waarom aluminium zowel een genot als een uitdaging is
Op de bewerkbaarheidsschijf van het American Iron and Steel Institute scoren aluminiumlegeringen rond de 400 – een niveau dat alleen nog door messing en magnesium wordt gehaald. Ter vergelijking: koudgetrokken staal B1112 scoort 100, roestvrij staal 316 staat op 45, en sommige nikkel-gebaseerde superlegeringen dalen naar de begintientallen.
Aluminium presteert zo goed dat veel uitgevers van bewerkbaarheidstabellen het niet eens vermelden. Materiaalverwijdering wordt vaak alleen beperkt door het beschikbare spindelvermogen en hoe stevig het werkstuk wordt gespand. Werkzeuglevensduur is zelden een zorg.
Lees meer: Hoe u aluminiumbewerking optimaliseert. Hoog-silicium aluminiumlegeringen zijn wel abrasief, en sommige zachtere extrusielegeringen zijn erg kleverig, maar polycristallijn diamant (PCD) snijgereedschappen, diamant-achtige koolstof (DLC) coatings en goed gemengde wateroplosbare koelvloeistoffen lossen dit snel op.
"Als u een 60-pk draaibank heeft met 36 inch zwenk en 200 inch tussen de punten, pakt u gewoon bijna elke willekeurige plak die bij de hand is en begint u te ploffen," zegt Keith Brake, draaispecialist voor de VS west/centraal regio bij Sandvik Coromant Inc. in Mebane, Noord-Carolina.
"Duw hard genoeg en u kunt meestal een goed spaan genereren," voegt hij toe. "Tenminste met die ideale opstelling."
De realiteit is echter dat er weinig dergelijke machines in dienst zijn, "dus werkplaatsen moeten snijgereedschapsoplossingen vinden voor hun lagere-vermogen machines die materiaal schoon, voorspelbaar en met hoge kwaliteit verwijderen," aldus Brake.
Het risico op een 'verward chaos'
Omzeilingen zijn recentelijk nog belangrijker geworden naarmate meer werkplaatsen kijken naar automatisering, waar consistent spaanbeheer cruciaal is. De sleutel is een insetsgeometrie vinden die past bij uw werktuigmachine en opstelling, zegt Brake.
Zonder dat moeten draaibankoperators omgaan met lange, draadige knopen spannen die om alles heen gewikkeld raken. Het gebruik van de verkeerde inzet, onjuiste voeders en snelheden, of een snijdiepte die te groot of te klein is voor de spaanbreker van de inzet (mits die er een heeft) kan operators laten scharrelen naar de noodstop terwijl de inhoud van de spaanbak wordt opgerold en rond de draaiende spinner gewikkeld, wat een verward chaos creëert dat de productie stopt en een duur werkstuk mogelijk onbruikbaar maakt.
Hoewel de gevolgen van onvoldoende spaanbeheer niet altijd zo dramatisch zijn, beperken ze de productiviteit door de werkstroom te vertragen en zelfs te onderbreken. In een worst-case scenario kunnen ze gevaarlijk zijn.
Gelukkig bieden Sandvik Coromant en anderen oplossingen.
Aluminium CNC-draaien
"Bij het draaien van aluminium is de eerste keuze meestal een geschoven, ongecoate inzet met een positieve geometrie en scherpe snijlijn om het spaan te bewerken en opbouw te bestrijden," zegt Brake. "Echter, als één inzet en één geometrie alles perfect deed, hoeven we niet zoveel verschillende snijgereedschappen te maken. Daarom hebben we zowel gecoate als ongecoate graden voor aluminium, naast talloze vormen en spaanbrekerstijlen. We hebben ook succes gezien met onze Prime Turning-lijn, mits u de juiste draaiparameters toepast."
Talrijke graden en "op scherp" geometrieën zijn beschikbaar om slecht spaanbeheer te verbeteren, aldus Todd Rucker, technisch centrum engineering manager voor de Indexable Tools Division bij Kyocera Precision Tools Inc. in Hendersonville, Noord-Carolina, een bedrijf met een indrukwekkend aluminiumdraai-portfolio.
Één daarvan kan een verrassing zijn voor elke draaier die worstelt met spaanbeheer op afwerk sneden.
"We hebben onlangs de AP toegevoegd aan onze positieve inzetlijn," zegt hij. "Hij is ontworpen voor extreem lichte snijdieptes waar goed spaanbeheer bijna onmogelijk is. De AP heeft een gegoten spaanbreker met kuiltjes heel dicht bij de snijlijn – deze breken het spaan niet eigenlijk, maar krullen het op in een mooie strakke spiraal die van het snijgebied afvalt."
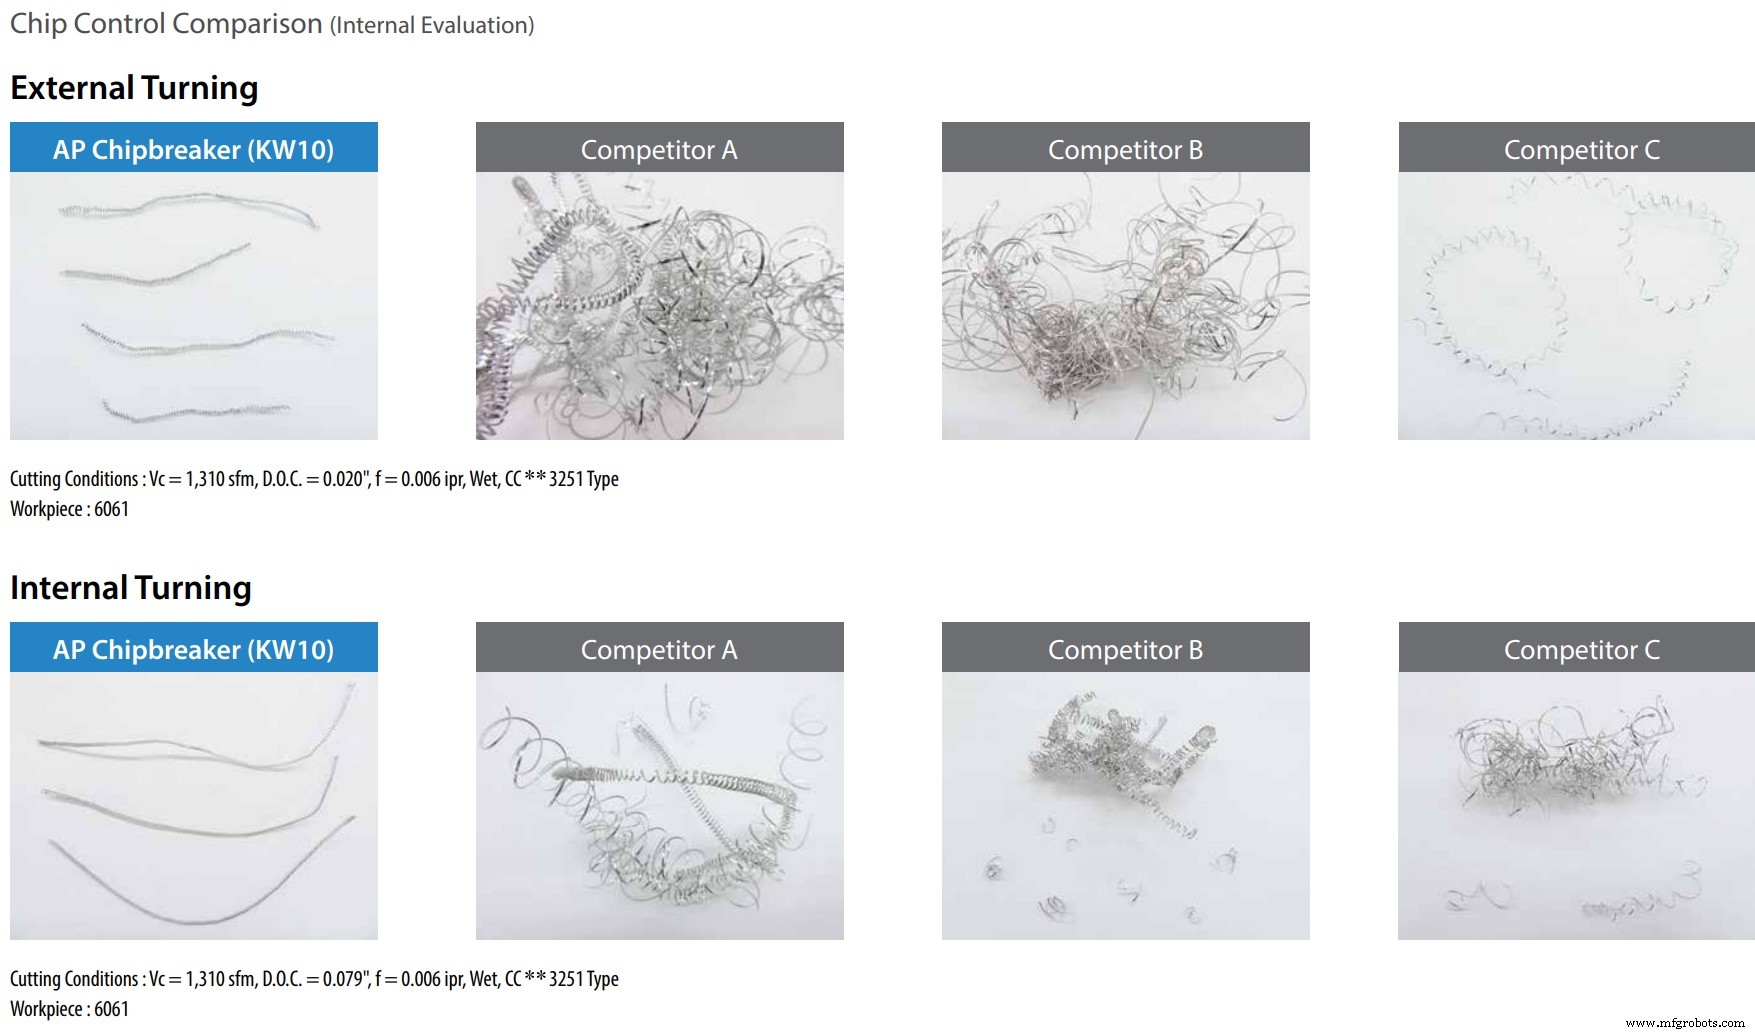 Afbeelding ter beschikking gesteld door Kyocera Precision Tools
De juiste parameters instellen
Beide experts bevelen aan wat Brake al aankaarde: de juiste parameters gebruiken.
"Snelheden en voeders zijn nog steeds heel belangrijk bij het draaien van aluminium," zegt Rucker. "Als u te hard draait, hitte het materiaal op en wordt het meer buigzaam, wat het spaan moeilijker te breken maakt. Draait u te langzaam, dan krijgt u randopbouw, wat efficiënte snijwerking belemmert. Daarom moeten werkplaatsen altijd inzetten selecteren die ontworpen zijn voor de beoogde snijdiepte, en vervolgens de aanbevelingen van de fabrikant voor die inzetten volgen."
Een andere aanbeveling heeft niets te maken met het merk of type gereedschap in de tourelle: hogedruk koelvloeistof (HPC).
Deze snijgereedschapsfabrikanten en anderen hebben gereedschaphouders ontwikkeld met interne kanalen die koelvloeistoffen precies naar de werkzone leiden; bij toepassing in het bereik van 1000 psi (70 bar) hebben draadige aluminiumspannen geen kans.
"HPC op zich verlengt de levensduur van het gereedschap, vermindert opgebouwde rand en verbetert de betrouwbaarheid, ongeacht wat u snijdt," zegt Brake. "En wanneer gebruikt in combinatie met een insetsgeometrie en gereedschaphouder specifiek ontworpen voor HPC, brengt het draaibewerkingen naar het hoogst mogelijke productiviteitsniveau."
Industriële technologie
- 5 veelvoorkomende metaal 3D-printproblemen - en hoe ze op te lossen
- Hoe Boschs open-source-transformatie IoT-innovatie aandraagt – lessen voor uw bedrijf
- Automatisering van Magazijnen: Drie Belangrijke Oplossingen voor Veelvoorkomende Uitdagingen
- Mensenproblemen managen: Strategieën voor werven & behouden van talent op een krappe markt
- Hoe Geanodiseerd Aluminium te Polijzen: Stap-voor-Stap Handleiding
- Aluminium Solderen: Expert Technieken & Stap-voor-stap Handleiding
- Aluminium Hardsolderen Beheersen: Expert Technieken & Praktische Gids
- De voordelen van CNC-gefreeste aluminium behuizingen ontgrendelen
- Energiekosten verlagen door PDP-niveaus in uw luchtsysteem te optimaliseren
- Hydraulische kracht vergroten: Bewijzen strategieën voor meer duurzaamheid
- Maritiem Messing Lassen Beheersen: Technieken & Veiligheidstips