



Machinevormen Uitgelegd: Types, Proces en Voordelen (Met Afbeeldingen)
In dit artikel bespreken we wat machinevormen is, het machinevormproces en de verschillende types vormmachines.
Wat is Machinevormen?
Een vormmachine is een toestel bestaande uit meerdere onderling verbonden stukken, wiens doel is om verschillende krachten en bewegingen over te brengen en te wijzigen ten einde te helpen bij de productie van een zandvorm. Het proces van het gebruik van de machine om massaproductie te realiseren, staat bekend als machinevormen.
Machinevormen vs Handvormen
Vormprocessen kunnen worden geclassificeerd als handvormen of machinevormen, afhankelijk van of de vorm met handgereedschappen of met behulp van vormmachines wordt bereid. Handvormen is rendabel wanneer slechts enkele gietingen nodig zijn. Handvormen is langzaam en vereist veel vaardigheid om goede gietingen te produceren.
Daarentegen is machinevormen raadzaam wanneer een groot aantal herhalende gietingen geproduceerd moeten worden, omdat handvormen meer tijd kost, arbeidszamer is en duurder wordt. De afmetingen van machinegietingen zijn nauwkeuriger; met andere woorden, het is mogelijk om gietingen met nauwere toleranties te produceren. Als gevolg daarvan wordt het gewicht van de gietingen verminderd en wordt materiaal bespaard.
De werktijd per vorm is korter dan die voor handvormen, wat betekent dat, gerelateerd aan dezelfde winkeloppervlakte, de opbrengst van gietingen per tijdseenheid toeneemt. Kortom, machinevormen biedt hogere productiesnelheden en betere gietkwaliteit, naast minder zwaar en lagere kosten, en geen gespecialiseerde kennis of vaardigheid is vereist van de operator.
Types Machinevormen
Een machinevorm voert twee belangrijke functies uit: het inpakken van het zand en het trekken van het patroon. Vormmachines worden daarom geclassificeerd volgens (1) de methode van compacteren van het vormzand, en (2) de methode van verwijderen van het patroon. In elk geval worden één of twee patronen bevestigd aan een patroonplaat die in de vormmachine wordt geïnstalleerd. De patronen zijn gemaakt van metaal, kunststof of elk ander geschikt materiaal.
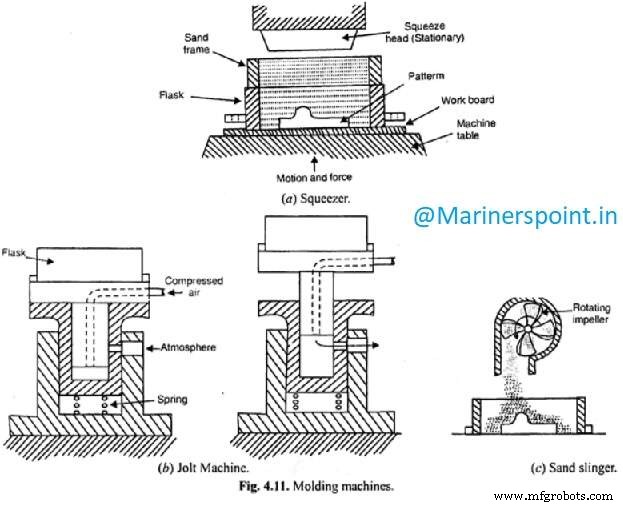
Classificatie van Vormmachines naar Methode van Zandcompactering
1. Persmachine (Squeezer)
Bij de persmethode wordt vormzand in de kast tussen de machinetafel en het bovenste persplaat pneumatisch of hydraulisch samengeperst tot de vorm de gewenste dichtheid bereikt.
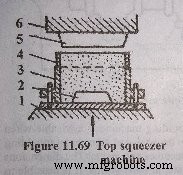
Het werkingsprincipe van een bovenpersmachine is in de bovenstaande afbeelding geïllustreerd. Het patroon 2 wordt op een vormplaat geplaatst die op de tafel 1 is gespannen. De kast 3 wordt op de vormplaat gezet en de zandraam 4 op de kast. De kast en het raam worden met vormzand gevuld en afgebeeld. Vervolgens wordt de tafel door het tafelhefmechanisme tegen het plaatje 5 op de stationaire perskop 6 getild. Het plaatje daalt in het zandraam tot de stipellijntje en compacteert het vormzand. Na de pers daalt de tafel terug naar de beginpositie.
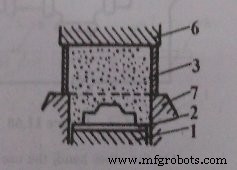
Het principe van een onderpersmachine wordt in de bovenstaande afbeelding getoond. Opnieuw wordt het patroon op de vormplaat geplaatst die aan de tafel is gespannen. De kast 3 wordt op het raam 7 geplaatst en met zand gevuld. Vervolgens wordt de perskop tegen de top van de kast gebracht en de tafel met het patroon getild tot de stipellijntje. Na het persen keert de tafel terug naar de beginpositie.
De belangrijkste beperking van de persmethode is dat het zand dichter wordt ingepakt aan de bovenzijde van de vorm waar de druk wordt uitgeoefend, en de dichtheid gelijkmatig afneemt met de diepte. Op het scheidingsvlak en rond het patroon is de dichtheid het laagst. Deze variatie in dichtheid beïnvloedt de hardheid van de vorm, die dus varieert met de diepte. De persmethode is daarom beperkt tot vormen van niet meer dan 150 mm diepte.
2. Jolt Machine (Slagmachine)
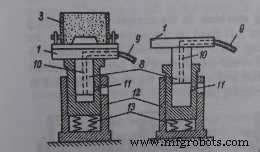
Bij de jolt machine vorming wordt de kast eerst met vormzand gevuld en vervolgens de tafel die de kast draagt mechanisch opgetild en achterelkaar neergelaten. Door de plotselinge verandering in inertie aan het einde van elke val, wordt het zand ingepakt en gestampt. De actie van optillen en plotseling neerlaten van de tafel heet "jolten".
De bovenstaande afbeelding illustreert het principe van een jolt vormmachine waarin de tafel 1, met het plaatje en de kast 3, gevuld met vormzand, op korte intervallen 30 tot 80 mm wordt getild door de plunger 8 wanneer gecomprimeerde lucht wordt toegelaten door de slang 9 en het kanaal 10.
De lucht wordt vervolgens vrijgegeven door de opening 11 en de tafel daalt plotseling en slaat op de geleidingcilinder 12 aan de bodem. Deze plotselinge actie zorgt ervoor dat het zand gelijkmatig rond het patroon wordt ingepakt. Veren 13 worden gebruikt om de tafelslagen te dempen en zo lawaai en vernieling van het mechanisme en de fundering te voorkomen.
Het nadeel van deze methode is dat het zand het hardest wordt gestampt op het scheidingsvlak en rond het patroon en minder dicht blijft aan de top. Dit maakt handmatig nastampen van de vorm aan de achterkant noodzakelijk na de jolt-actie. Deze machines zijn bij voorkeur voor horizontale oppervlakken.
3. Jolt-Pers Machine
Jolt-pers machine vorming: Om de nadelen van zowel de pers- als jolt-principes van stampen te overwinnen, wordt vaak een combinatie van pers- en jolt-actie toegepast. Een jolt-actie wordt gebruikt om het zand op het patroonoppervlak te consolideren, gevolgd door een persactie om de gewenste dichtheid door de hele massa zand te brengen.
De jolt-pers machine is zo geconstrueerd dat zowel pers- als jolt-actie na elkaar verkregen kunnen worden. Een hoge-druk jolt-pers machine is in staat om vormen van maximale hardheid te produceren, gelijkmatig gestampt door de hele kast.
4. Zandslinger (Zandwerper)
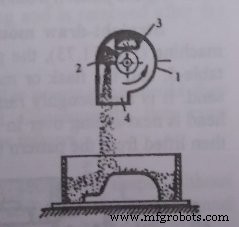
Zandslinger: Bij de slingeroperatie worden consolidatie en stampen verkregen door de impact van zand dat met een zeer hoge snelheid neervalt.
Het principe van een zandslinger is in de bovenstaande afbeelding geïllustreerd. De bovenste impellerkop bestaat uit de behuizing 1 waarin het mes 2 met een zeer hoge snelheid roteert. Het zand wordt via de opening 3 door middel van transportemmers aan de impeller geleverd. De impellerkop werpt door de rotatie van het mes het zand via de uitlaat 4 naar beneden in de kast over het patroon met een snelheid van 500 tot 2.000 kg per minuut. De dichtheid van het zand kan worden geregeld door de snelheid van het mes.
Vormen geproduceerd met deze methode hebben voldoende sterkte, aangezien hardheid een functie is van zandsnelheid, wat controleerbaar is in een zandslinger. Deze machines worden meest gebruikt voor het stampen van middelgrote tot grote vormen.
Classificatie van Vormmachines naar Methode van Patroonverwijdering
1. Rechttrek Vormmachine
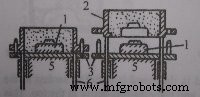
In de rechttrek vormmachine (Fig. 11.73) is het patroon 1 vast op de patroonplaat 3 op tafel 5, en de kast of vormkast 2 wordt eroverheen geplaatst en met zand gevuld. Deze wordt dan ruw gestampt rond de randen van de kast. De perskop wordt vervolgens in positie gezwegen en perst de vorm. De kast wordt vervolgens van het patroon getild door strippenen 6.
2. Stripp-laat Vormmachine
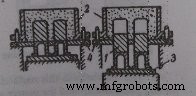
Stripp-laat machine vorming: Het principe van een stripp-laat vormmachine is in de bovenstaande afbeelding geïllustreerd. De stripp-laat 4 is tussen de kast 2 en patroonplaat 3 geplaatst. De stripp-laat heeft een vertieping wiens contouren gelijk zijn aan die van het patroon 1. Wanneer de vorm klaar is, wordt het patroon naar beneden door de stripp-laat getrokken, die de vorm ondersteunt tijdens het verwijderen van het patroon.
3. Omkeer Vormmachine
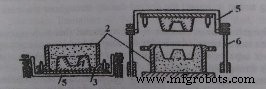
Omkeer vormmachine: Deze wordt gebruikt voor grote, hoge vormen, waarvan delen gemakkelijk kunnen afbreken. In Fig. 11.75 rust de kast 2 op de patroonplaat 3 tijdens de vormoperatie. Vervolgens worden de kast samen met de werkttafel 5 180° gedraaid en pennen 6 tillen de tafel 5 samen met het patroon 1 uit de vorm.
Voordelen van Machinevormen
Vormmachines hebben de volgende voordelen:
- Zij zijn ideaal geschikt voor massaproductietaken.
- Ze tonen kosteneffectiviteit door verminderde werkmobesmoeienis en trage handmatige bediening.
- Half-geschoolde werknemers kunnen worden ingezet, terwijl handvormen deskundige ambachtslieden vereist.
- De productiesnelheid is hoog, de vormkwaliteit hoger, en als gevolg worden gietingen met minder fouten geproduceerd.
Beperkingen van Vormmachines
- Deze kunnen niet gebruikt worden voor taken die groter en complexer zijn.
- De machines kunnen hun kosten niet verantwoorden voor verschillende soorten vormen, dus ze zijn alleen goed voor massaproductie.
- Ze zijn niet flexibel genoeg voor gespecialiseerde vormproductieprocedures.
MCQs
- __ machine wordt gebruikt om zand in de vormkast te stampen.
A. Jolt Machine
B. Zandslinger
C. Kernmachinemachine
D. Persmachine
Antwoord: B
Uitleg: Een zandslinger is een machine met een snel roterende kopvormig mes dat het zand oppikt en met grote kracht neerwaarts in het vormzand werpt en zo het zand in de vormkast stampet.
- In de zandslinger machine is de dichtheid van zand het resultaat van zijn _
A. Inertie
B. Versnelling
C. Snelheid
D. Massa
Antwoord: A
Uitleg: Terwijl het zand in de vormkasten wordt gestampt met een zandslinger, wordt het zand tegelijk gevuld en gestampt. De dichtheid van het zand is het resultaat van de inertie van het zand, die uniform is door de hele vorm.
- _ machines worden gebruikt voor ondiepe patronen.
A. Kernmachinemachine
B. Zandslinger machine
C. Persmachine
D. Jolt machine
Antwoord: C
Uitleg: Een persmachine, persplaat of drukplaat glijdt in de kast om het zand boven en rond het patroon te comprimeren. De drukplaat oefent een aanzienlijke druk uit. De druk kan gemakkelijk worden verdeeld voor ondiepe patronen in een persmachine.
- Welk van de volgende media wordt niet gebruikt voor krachtbedreven vormmachines?
A. Elektromagneten
B. Hydraulische kracht
C. Gecomprimeerde lucht
D. Zandinertie
Antwoord: D
Uitleg: De krachtbedreven vormmachines zijn uitgebreide versies ontworpen om alle nadelen van vormen door traditionele machines te overwinnen. De zandinertie wordt gebruikt voor vormen en is geen medium van de machine, terwijl gecomprimeerde lucht, hydraulische kracht of hoge impeller worden gebruikt om prestaties te verkrijgen van krachtbedreven machines.
- In een persvormmachine wordt het zand aan de vormrand ook gestampt.
A. Waar
B. Onwaar
Antwoord: A
Uitleg: De persvormmachine stampet het zand harder aan de achterkant van de vorm en zachter op het patroonoppervlak. Zand heeft de grootste dichtheid aan het oppervlak waar druk op het zand wordt uitgeoefend. In moderne machines wordt ook harder stampen aan de vormrand gewaarborgd.
- Machinevormen wordt gebruikt voor
A. kleine gietingen
B. grote gietingen
C. complexe vormen
D. geen van bovenstaande
Antwoord: A
- Bij permanente vormgieten wordt het vloeibare metaal gegoten
A. onder externe druk
B. onder zwaartekracht
C. deels onder zwaartekracht en deels onder externe druk
D. geen van bovenstaande
Antwoord: B
- __ stelt het meest geschikte gietstelsel, rijzer etc. op de match-plaat patroon zelf.
A. Machinevormen
B. Handvormen
C. Zandvormen
D. Kernvormen
Antwoord: A
Uitleg: Vormmachines hebben patronen die erop vastzitten met ingebouwd gietstelsel en loper, poort etc. die op de match-plaat zelf gemonteerd zijn. Ze voeren hun actie snel en nauwkeuriger uit dan andere vormtypen.
Conclusie
Machinevormen is belangrijk wanneer de taak groot of herhalend is. Dit bespaart tijd, moeite en geld. We bespraken de verschillende types vormmachines zoals persmachine, jolt machine, omkeer vormmachine etc. samen met hun toepassingen en voordelen. Hopelijk heeft u dit artikel genoten. Geef uw feedback in de reacties hieronder.
Industriële technologie
- Draaibankoperaties begrijpen: typen en toepassingen
- Draaien in de Bewerking: Definitie, Typen en Belangrijkste Operaties
- Nutmachine Uitgelegd: Definitie, Onderdelen en Typen
- Hobelmaschines Uitgelegd: Definitie, Onderdelen en Types
- Begrijpen van Boormachines: Definitie, Componenten & Types
- Slijpmachines Begrijpen: Definities, Types en Toepassingen
- CNC Bewerking Uitgelegd: Types & Toepassingen van CNC Machines
- Elektrische ontladingsmachines (EDM): typen, voordelen en nadelen uitgelegd
- Freesmachines begrijpen: definitie, proces & typen
- Boormachines Uitgelegd: Definities, Types en Operaties
- Eenheid 5: CNC Bediening – Haas Freesmachine Opstarten & Controleren