



Vormingsprocessen Uitgelegd: Types, Technieken en Toepassingen
In dit artikel bespreken we Vormingsproces, types vormingsproces geclassificeerd op basis van verschillende termen zoals droogzandvorming, groenzandvorming, bankvorming, enz.
Vormingsproces in algemeen gebruik kan volgens verschillende vormen worden geclassificeerd. Zij kunnen ruwweg worden ingedeeld als:
- Handvorming, en
- Machinevorming.
In stuk- en kleinserien productie gietereipraktijk worden zandvormen met de hand gemaakt; vormmachines worden ingezet in grootserien- en massaproductie.
Types Vormingsproces
Vormingsprocessen worden vaak geclassificeerd volgens:
(A) Het type materiaal waaruit de vorm gemaakt is of
(1) Groenzandvormen,
(2) Droogzandvormen,
(3) Huid-gedroogde vorming,
(4) Leemvormen.
(B) De methoden gebruikt bij het maken van de vorm.
(1) Bankvorming,
(2) Vloervorming,
(3) Putvorming,
(4) Zwaaivorming, en
(5) Plaatvorming.
Vormingsproces Gebaseerd op Gebruikt Zand
1. Groenzandvorming (Green Sand moulding)
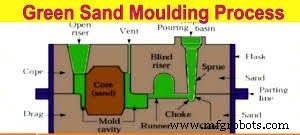
Groenzandvorming is een veelzijdige, snelle en lage-kosten methode voor het maken van vormen voor hoge-kwaliteit ferro- en non-ferro gietstukken. Groenzand bestaat uit silicazand, water, bentoniet, en andere additieven, zoals koolstofstof voor ijzertoepassingen.
Groenzandvormen worden bereid met natuurlijke vormzanden of met mengsels van silicazand, bindende klei, en water. Deze materialen worden grondig gemengd in verhoudingen die de gewenste eigenschappen voor de klasse werk geven.
2. Droogzandvorm (Dry Sand Mould)
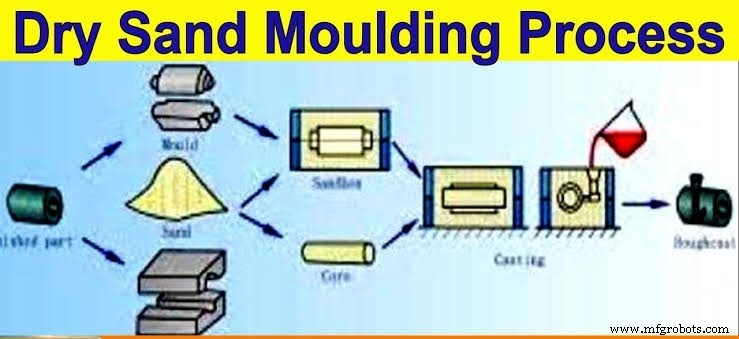
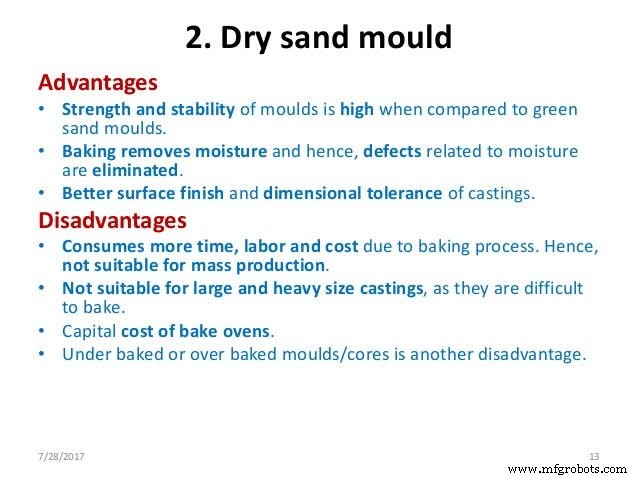
Het vormingsproces betrokken bij het maken van droogzandvormen is vergelijkbaar met die ingezet bij groenzandvorming, behalve dat een ander zandmengsel wordt gebruikt en alle delen van de vorm in een oven worden gedroogd voordat ze voor gieten hermonteerd worden.
De groenzandvorm hangt af van het vocht en de natuurlijke kleibinder in het zand om zijn vorm te behouden. Maar het zand gebruikt voor droogzandvormen hangt af van toegevoegd bindmateriaal zoals bloem, hars, stroop, of klei. De materialen worden grondig gemengd en getemperd met een dunne kleiwaters. De hoeveelheid binder wordt bepaald door de grootte van het gietstuk dat gemaakt wordt.
3. Huid-gedroogde Vorming (Skin-dried Moulding)
Huid-gedroogd vormingsproces is een proces dat het vocht van de oppervlaktelaag van het gestampt zand tot een diepte van ongeveer 25 mm of meer droogt door gasbranden of verwarmers te gebruiken. Het heeft de voordelen van zowel groenzand als droogzandvorming tot een bepaalde mate. Aangezien de benodigde droogtijd minder is dan in het geval van droogzand, is de methode minder duur. Huid-drogen is met name aangepast aan zeer grote vormen, of aan werk dat nauwkeurige details vereist.
4. Leemvorm (Loam Mould)
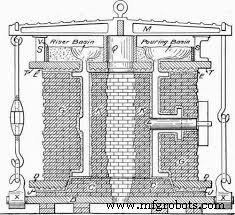
Leem is klei en zand gemengd met water om een dunne plastiche mengsel te vormen waaruit vormen gemaakt worden. Leemzand bevat ook vuurklei of ganisters. De leem moet voldoende hechtend zijn zodat het aan verticale oppervlakken kan kleven. Leemvormen vereisen altijd speciale voorzieningen om adequate ventilatie te verzekeren. Het doel is om poriën open te maken in de anders compacte, dichtgeknopen massa, door kunstmatige middelen. Dus diverse soorten organische stof zoals gehakte stro, en met name paardenmest, wordt met het zand gemengd. Een typische leemzandmengsel wordt hieronder gegeven:
Dit wordt als pleister toegepast op de ruwe structuur van de vorm meestal gemaakt van bakstenen en de exacte vorm wordt gegeven door een roterende zwaai om een centrale spindel zoals getoond in de figuur. Gietijzeren platen en staven worden gebruikt om de bakstenen te versterken die het vormmateriaal vasthouden. Leemvormen kunnen ook bereid worden door het gebruik van een skeletpatroon van hout. De oppervlakken van leemen worden geschwarz en gedroogd voordat ze gemonteerd worden.
Leemvormen worden hoofdzakelijk ingezet bij het maken van grote gietstukken waarvoor het te duur zou zijn om volledige patronen en gewone vormbakken te gebruiken. Objecten zoals grote cilinders, ronde ketels, chemische pannen, grote tandwielen, en andere machineonderdelen worden in leemvormen geproduceerd.
Types Vormingsproces Gebaseerd op de Gebruikte Methodes
1. Bank- en Vloervorming (Bench and Floor Moulding)
Bankvorming geldt hoofdzakelijk voor vormen klein genoeg om op een werkbank van een voor de vormer gemakkelijke hoogte te worden gemaakt.
Zeer zware gietstukken of gietstukken van een aanzienlijke diepte of oppervlakte kunnen in het zand van de gietereivloer worden gevormd op veel dezelfde manier als groenzand- of droogzandvorming. In dergelijke gevallen fungeert de vloer zelf als de drag, en deze kan bedekt worden met een kop of de vorm kan open gegoten worden.
2. Putvorming (Pit Moulding)
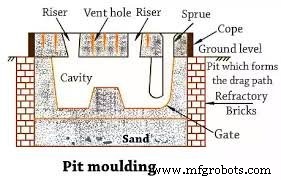
Putvormingsproces: Vormen van grote werkzaamheden worden doorgaans bereid in een put gegraven in de gietereivloer wat helpt bij het tillen van het patroon en het gieten van de vorm gemakkelijk. Aangezien een put die fungeert als een drag niet omgedraaid kan worden, kan het zand onder het patroon gestampt worden door ingebettet te zijn. Het patroon kan in de juiste locatie opgehangen worden terwijl het zand eronder gestampt wordt. In andere gevallen, als de bodemvlak van een patroon plat is, kan het patroon op een plat vlak geplaats worden dat voor het gestampt is.
Een laag cokes wordt op de bodem van de put gelegd, bedekt met stro en dan een laag zand, die gestampt en afgelijk wordt. De cokeslaag is met de atmosfeer verbonden door verticale ventpijpen in de hoeken van de put om een uitlaat te bieden voor de gegenereerde gassen. Als de vloer licht vochtig is, worden de binnenopervlakken van de put bekleed met teerpapier, bakstenen, of houten planken. Over het algemeen is één doos vereist om het vormingsproces te voltooien. Loopkanalen, gietkomen, voeders, worden erin gesneden.
3. Zwaaivorming (Sweep Moulding)
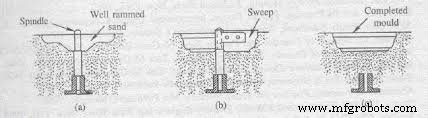
Zwaaivormingen worden ingezet voor het vormen van delen wier vorm die van een rotatie-oppervlak is. In het voorlopige proces, wordt een basis 1 en spindel 2 goed geplaatst in de gietereivloer. Het zand wordt gevuld en gestampt tot de uitholling ongeveer de vorm en grootte van het vereiste gietstuk vormt. Dit is geïllustreerd in Figuur a.
Een zwaaihouder 5 wordt dan in de spindel geplaatst en de zwaai 6 wordt bevestigd met bouten en moeren. Het oppervlak van de vorm wordt geproduceerd door het profiel van de zwaai als het om de spindel roteert zoals getoond in Figuur (b). Na het zwaaien, wordt de spindel verwijderd en de vorm in het centrum gerepareerd. De loopkanaal wordt dan gesneden en de vorm is klaar voor gieten. Dit wordt in Fig. (c) getoond.
4. Plaatvorming (Plate Moulding)
Plaatvormingsproces: In deze gemonteerde scheidingsproces, wordt het patroon in helft verdeeld over de scheiding en in helften op platen met parallelle zijden van dezelfde vorm als de figuur. Het gebruik van platen geeft de volgende voordelen:
- De patronen kunnen gemakkelijk en snel afgehandeld worden.
- De taak van het maken van de verbinding tussen de twee delen van de vorm wordt vereenvoudigd aangezien de plaat zijn eigen verbinding biedt wanneer de vormbak opgestampt wordt.
- Het patroon kan snel getrokken worden, aangezien de plaat de zijde van de doos overlapt en de pennen die het in positie houden als geleiders fungeren tijdens de trekoperatie.
Enkele Speciale Vormingsprocessen
In recente jaren zijn speciale vormingsprocessen ontwikkeld om besparing in tijd en kosten te bewerkstelligen, betere kwaliteit vormen en kernen te produceren, en de productiviteit te verhogen met minder inspanning en vaardigheid. Over het algemeen vereisen deze processen niet in alle gevallen drogen of bakken van vormen of kernen, en snelle verharding treedt op door chemische reacties in hen. Het gebruik van de volgende speciale vormingsprocessen heeft in recente jaren aanzienlijk toegenoegen.
1. Kooldioxide Vorming (Carbon Dioxide Moulding)
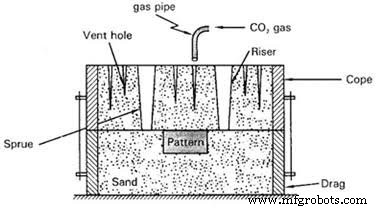
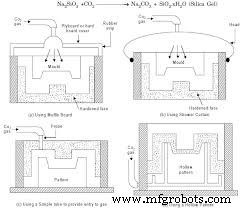
Kooldioxide Vormingsproces: Het proces is in essentie een verhardingsproces voor vormen en kernen. Het werkingsprincipe van het CO2-proces is gebaseerd op het feit dat als CO2-gas door een zandmengsel met natriumsilicaat (waterglas) wordt geblazen, het zand onmiddellijk extreem sterk gebonden wordt omdat het natriumsilicaat een stijf gel wordt. Dit gel is verantwoordelijk voor het geven van de benodigde sterkte aan de vorm.
2. Ferrosilicium Vorming (Ferro-silicon Moulding)
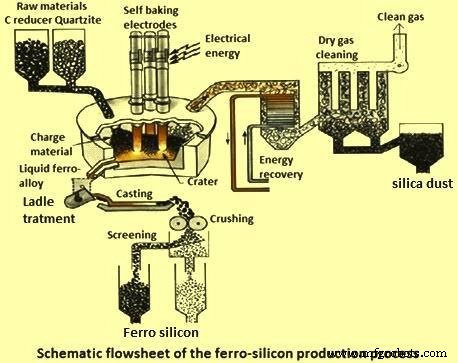
Ferrosilicium Vorming: Dit vormingsproces is gebaseerd op het principe dat als natriumsilicaat en gepoederd ferrosilicium in de verhouding van 2,25 : 1 per gewicht gemengd worden, schuimende werking plaatsvindt en de temperatuur stijgt door exothermische reactie tussen hen. Bij kamertemperatuur vindt deze reactie langzaam plaats maar zodra de temperatuur verhoogd wordt, versnelt de reactie. Uiteindelijk vormt het silicazand een harde spongieuze massa. Geen bakken van de vorm of kern is nodig zoals in het CO2-proces.
Normaal, voor ferro gietstukken schone, droge zand van 65 mesh, terwijl voor non-ferro gietstukken, zand van 100 mesh geschikt is. De vormen moeten bekleed worden met een geschikte was voordat ze gesloten worden.
3. Dicalcium Silicaat Vorming (Dicalcium Silicate Moulding)
Dicalcium Silicaat Vorming: Dit vormingsproces is gebaseerd op het principe dat als ongeveer 2-3 procent dicalcium silicaat, bekend als zeer effectief verhardingsmiddel, en 5 procent natriumsilicaat gemengd worden met zand samen met geschikte schuimende chemicaliën, de vloeibaarheid van de zandmassa toeneemt. Als resultaat kan het zandmengsel gemakkelijk in de vorm vloeien, en is er geen stampen nodig zoals vereist in conventioneel vormingsproces. Uiteindelijk vormt het zand een harde massa met voldoende instortbaarheid.
Het belangrijkste voordeel van dit vormingsproces is de grote besparing in arbeidsinzet en vormingsapparatuur aangezien geen drogen of bakken nodig zijn. Aan de andere kant worden hoge kwaliteit gebrekkvrije gietstukken geproduceerd. Dit vindt brede toepassing in middelzware en zware gietstukken, zowel in grijze ijzer- als staalgietstukken.
4. Cement-Zand Vorming (Cement-Sand Moulding)
Cement-Zand Vorming: Portland cement kan als bindmateriaal gebruikt worden om zandkorrels samen te binden. Het is gevonden dat een goede combinatie van sterkte, permeabiliteit, en vloeibaarheid bereikt wordt door cement samen met natriumsilicaat te gebruiken. Vloeibare cement slurry kan ook geproduceerd worden met schuimende chemicaliën in het zandmengsel. Het stampen van zand wordt dus aanzienlijk verminderd. Echter, een goede binding kan in zand ontwikkeld worden met de toevoeging van ongeveer 2 procent cement, 4-5 procent natriumsilicaat, en 1 procent pech of stroop.
Deze vormen produceren gladde en nauwkeurige oppervlakken, maar het belangrijkste nadeel met cementgebonden zandvormen is dat ze moeilijk uit de vormbak te kloppen zijn.
5. Schilvorming (Shell Moulding)
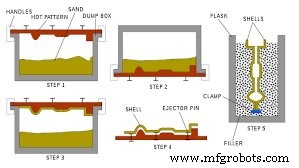
Schilvorming: Na de naam van zijn uitvinder, is de schilvorming ook bekend als Croning proces of C-proces. Dit is een variant van de harsgebonden zandtechniek voor het gieten van staal, ijzer of non-ferro legeringen.
De vorm wordt gevormd uit een mengsel van fijn zand (100-150 mesh) en een thermohardende harsbinder die tegen een verwarmd metaalpatroon wordt geplaatst, bij voorkeur gemaakt van grijze gietijzer. Wanneer de mengsel op deze manier verwarmd wordt, verhardt de hars, waardoor de zandkorrels aan elkaar hechten en een stevige schil vormen die exact overeenkomt met de afmetingen en vorm van het patroon en de helft van een vorm vormt.
Nadat de schil verhard is en van het patroon afgestript is, worden eventueel vereiste kernen geplaatst, de twee helften van de vorm worden bevestigd, in een vormbak geplaatst en vulmateriaal toegevoegd; dan is de vorm klaar voor gieten.
6. Warme en Koude Doos Vorming (Hot and Cold Box Moulding)
Het warme-doos proces, met name aangepast in kernmakerij, gebruikt in essentie dezelfde materialen als die gebruikt in schilvorming, maar hier wordt de hars toegepast voor het bekleden van de zandkorrels. De hars-zandmengsel wordt dan over het metaalpatroon of kernbak verwarmd tot ongeveer 200° tot 300°C geblazen en toegelaten om een vaste massa te vormen in plaats van schilvorming toe te staan.
Speciale warme-doos machines zijn nu beschikbaar waar het zandmengsel over het verwarmde patroon geblazen wordt, de geblazen zand verhard, en de vorm of kern dan van het patroon of kernbak afgestript wordt.
Grotere nauwkeurigheid van afmetingen en hogere productiesnelheden dan in het geval van schilvorming worden bereikt. Dit is een vormings- en kernmakerijproces in essentie voor gemachaniseerde productie van kleine gietstukken die in grote hoeveelheden vereist zijn.
Het koude-doos proces bestaat uit het mengen van fijn droog zand ofwel polyisocyaanaat hars binder en alkyd fenolische hars, het mengsel in een afgedichte kernbak blazen en een door de lucht gedragen katalysator triethylamine damp door de kernbak injecteren. De hydroxylgroep van de vloeibare fenolische hars combineert met de isocyaanaatgroep om een stijve urethaanhars te vormen. De twee bindercomponenten worden meestal in een 1:1 verhouding gebruikt met 1 tot 2 procent per gewicht van de harsmengsel toegevoegd aan het zand.
Het proces heeft het voordeel dat geen verwarmen van patroon vereist is, en de verharding plaatsvindt in slechts 20-30 seconden. Dus is het een eenvoudig, hoge productie kernmakerijproces, en extreem geschikt voor kleine gietstukken vereist in grote hoeveelheden.
7. Invest Vorming (Invest Moulding)
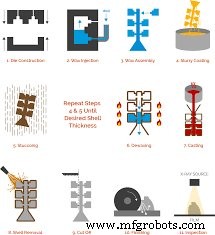
Invest Vorming: Dit proces van het maken van gietstukken wordt vaak aangeduid als "verloren was proces" en "precisie gietproces". Gietstukken kunnen in dit proces tot zeer nauwe toleranties gemaakt worden en vereisen geen daaropvolgende bewerking.
Het bestaat hoofdzakelijk uit twee stadia die in de figuur getoond worden. Eerst wordt een hoofpatroon van hout of metaal gemaakt waaromheen een vorm gevormd wordt. Het bestaat niet uit vormzand maar uit gelatine of een legering van laag smeltpunt die over het hoofpatroon wordt gegoten. Deze hoofvorm bestaat uit de gewone twee secties en kan geopend worden. Het wordt gebruikt voor het maken van het "verloren patroon".
8. Gipsvorming (Plaster Moulding)
Gipsvorming: In deze methode wordt de vorm bereid in gips of gips van Parijs. In de praktijk wordt de gips van Parijs gemengd met talk, asbestos, vezels, silicameel, en een gecontroleerde hoeveelheid water om een slurry te vormen. Deze gips slurry wordt over het metalen patroon in een vormbak gegoten.
De vorm wordt getrild en de slurry toegelaten om te stollen. Het patroon wordt na ongeveer 30 minuten verwijderd wanneer de stolling compleet is en de vorm wordt gedroogd en gebakken door het langzaam te verwarmen tot ongeveer 200°C in een transportoven. Inlegstukken en kernen worden geplaatst, kop en drag gematched door leidingspennen. Smeltmetaal wordt dan in de vorm gegoten. Uiteindelijk koelt het gietstuk in de vorm af, wordt uitgeklopt en de vorm vernietigd. Gietstukken worden vervolgens van loopkanalen, sprues, en grat afgewerkt.
9. Keramische Vorming (Ceramic Moulding)
In keramische vorming proces, een dikke slurry, bestaande uit speciaal ontwikkelde keramische aggregaten en een vloeibare chemische binder (alcohol gebaseerde siliconester) wordt over het herbruikbare gesplitste en gegate metalen patroon gegoten dat meestal op een matchplaat gemonteerd is. De slurry vult alle kaviteiten en vertiepingen van zichzelf en geen stampen of trillen van de vorm is vereist. Het patroon wordt na ongeveer 3 tot 5 minuten getrokken wanneer het gestold is. De keramische massa wordt dan uit de vormbak verwijderd, behandeld met een hardener om chemische stabilisatie te bevorderen en verhit tot ongeveer 980°C in een oven om de vloeibare binder te verwijderen. De vorm is dan klaar voor het gieten van smeltmetaal.
10. Zuigvorming (Suction Moulding)
Zuigvormingsproces: In deze methode wordt een vacuüm gecreëerd door lucht uit de vormruimte te onttrekken. Vervolgens wordt vormzang ingesogen, en de holte gevuld. Het zand kan daarna in het patroon gestampt worden. Het proces wordt gebruikt voor het gieten van ijzer, staal en aluminium.
We hebben geprobeerd alle belangrijke punten met betrekking tot het Vormingsproces en zijn types en classificaties te dekken. Hopelijk heeft u van dit artikel genoten. Geef uw feedback in de reactie hieronder.
Industriële technologie
- MTBF Ontrafeld: Uitgebreide Gids Voor Betrouwbaarheid & Onderhoud
- Beste Zandtypen voor Precieze Vormgeving
- 5 datacentermodellen uitgelegd: ontwerp, use cases en voorbeelden
- Vormzand in metallurgisch gieten: typen, samenstelling en kenmerken
- Belangrijkste eigenschappen van vormzand: doortrekbaarheid, cohesie, adhesie, plasticiteit en meer
- Gietzand Uitgelegd: Typen, Eigenschappen en Toepassingen in Gieterijwerk
- Zuigerfundamenten: Complete gids voor ingenieurs & enthousiastelingen
- Complete Gids voor Meetinstrumenten: Typen, Toepassingen en Afbeeldingen
- Freesmachines begrijpen: definitie, proces & typen
- Productieprocessen begrijpen: definities, typen en kerncomponenten
- Zandgietapparatuur verkennen: typen en toepassingen