



Stansen: typen, processen en praktische toepassingen in metaalbewerking
Wat is stansen?
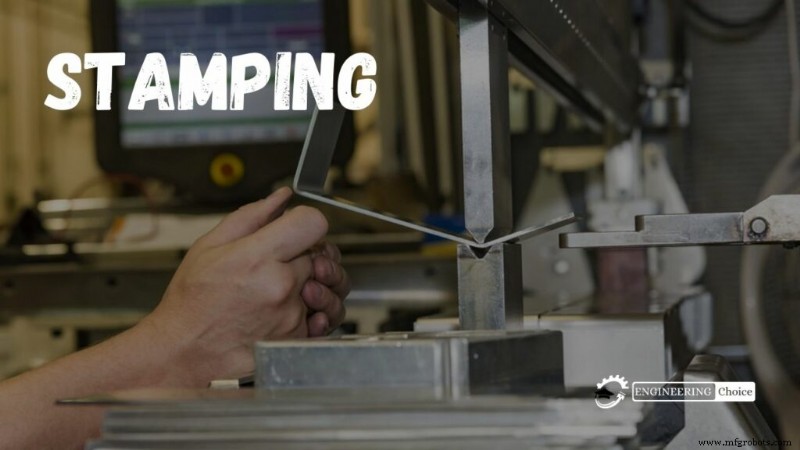
Stansen of persen is een productieproces dat gebruikt wordt om platte metaalbladen om te zetten in eindvormen. In dit proces wordt een plat metaalblad, ofwel in de vorm van een blok of een spoel, in een stanspers geplaatst waar een gereedschap en matriceoppervlak het metaal in een eindvorm vormt.
Stansen omvat een verscheidenheid aan plaatmetaalvormende productieprocessen, zoals prikken met een machinepers of stanspers, uittrekken, precision, buigen, flansen en minten.
Dit kan een één-stap proces zijn waarbij elke hub van de pers de gewenste vorm op het plaatmetaaldeel creëert, of het kan via een reeks stappen worden gedaan. Het proces wordt meestal uitgevoerd op plaatmetaal, maar kan ook op andere materialen zoals polystyreen worden toegepast.
Progressieve matrijzen worden doorgaans gevoed van een spoel staal, spoelwiel voor het afrollen van de spoel naar een rectificatiemachine om de spoel te nivelleren en vervolgens in een voeder die het materiaal in de pers en matrijzen voedt op een vooraf bepaalde voedingslengte. Afhankelijk van de complexiteit van het onderdeel, kan het aantal stations in de matrijs worden bepaald.
Stansen wordt meestal op koude metaalbladen uitgevoerd. Zie smeden voor warm metaalvormende bewerkingen.
Korte geschiedenis
Men gelooft dat de eerste munten uit de 7e eeuw v.Chr. stammen, geslagen door de Lyciërs in het huidige Turkije. Muntstampen bleef de belangrijkste methode van muntproductie tot 1550. Marx Schwab in Duitsland ontwikkelde een nieuw stansproces waarbij tot 12 mannen een groot wiel draaiden om metaal in munten te persen. Het prikproces werd in de jaren 1880 verder geïnnoveerd.
Gestande onderdelen werden gebruikt voor massaproductie van fietsen in de jaren 1880. Stansen verving smeden en bewerken, wat leidde tot aanzienlijke kostenverlaging. Hoewel ze niet zo sterk waren als gesmede onderdelen, waren ze van voldoende kwaliteit.
In 1890 werden gestempelde fietsonderdelen uit Duitsland naar de VS geïmporteerd. Amerikaanse bedrijven begonnen toen stansmachines op maat te laten maken door Amerikaanse werktuigfabrikanten. Door onderzoek en ontwikkeling kon Western Wheel de meeste fietsonderdelen stampen.
Verschillende automobielfabrikanten hebben het stansen van onderdelen overgenomen. Henry Ford weigerde de aanbevelingen van zijn ingenieurs om gestempelde onderdelen te gebruiken, maar toen zijn bedrijf de vraag niet kon halen met smeden, was Ford gedwongen gestempelde onderdelen te gebruiken.
In de geschiedenis van metaalstansen, smeden en dieptrekken, zijn pressen van alle soorten de ruggengraat van de metaalfabricage. De processen worden verder verbeterd door meer metaal in één persslag te verplaatsen. Persen en geïntegreerde automatiseringsapparaten verhogen productiesnelheden, verlagen arbeidskosten en bieden meer veiligheid voor werknemers.
In de hedendaagse metaalstansomgeving kunnen controles zoals I-PRESS met Connected Enterprise geschiedenis vastleggen, rapporten versturen, of de I-PRESS & Automation controle kan op afstand of via mobiele apparaten worden bekeken. Een nieuwe trend in het verzamelen van informatie over de productie van vandaag voor historische data.
Typen metaalstansen
Er zijn drie grote typen metaalstans technieken: progressief, vierglijder en dieptrekken.
1. Progressieve matrijsstansing
Progressieve matrijsstansing heeft een aantal stations, elk met een unieke functie.
Eerst wordt stripmetaal door een progressieve stanspers gevoerd. De strip rolleert gelijkmatig van een spoel in de matrispers, waar elk station in het gereedschap vervolgens een andere snede, prik of buiging uitvoert. De acties van elk opeenvolgend station voegen zich toe aan het werk van de vorige stations, wat resulteert in een voltooide onderdeel.
Een fabrikant moet mogelijk herhaaldelijk het gereedschap op een enkele pers wijzigen of een aantal pressen bezetten, elk een actie uitvoerend die vereist is voor een voltooide onderdeel. Zelfs met meerdere pressen waren secundaire bewerkingsdiensten vaak vereist om een onderdeel echt te voltooien. Om die reden is progressieve matrijsstansing de ideale oplossing voor metaalonderdelen met complexe geometrie om te voldoen aan:
- Snellere doorlooptijd
- Lagere arbeidskosten
- Kortere productielengte
- Hogere herhaalbaarheid
2. Vierglijder stansen
Vierglijder, of multi-glijder, betreft horizontale uitlijning en vier verschillende glijders; met andere woorden, vier gereedschappen worden gelijktijdig gebruikt om het werkstuk te vormgeven. Dit proces stelt ingewikkelde sneden en complexe buigingen toe om zelfs de meest complexe onderdelen te ontwikkelen.
Vierglijder metaalstansen kan verschillende voordelen bieden ten opzichte van traditionele persstansen die het een ideale keuze maken voor veel toepassingen. Enkele van deze voordelen zijn:
- Veelzijdigheid voor complexere onderdelen
- Meer flexibiliteit voor ontwerpwijzigingen
Zoals de naam impliceert, heeft een vierglijder vier glijders, wat betekent dat tot vier verschillende gereedschappen, één per glijder, gebruikt kunnen worden om meerdere buigingen gelijktijdig te bereiken. Naarmate materiaal in een vierglijder wordt gevoerd, wordt het in snelle opeenvolging gebogen door elke as die met een gereedschap uitgerust is.
3. Dieptrek stansen
Dieptrekken omvat het intrekken van een plaatmetaalblok in de matrijs via een stamp, waardoor het in een vorm wordt gebracht. De methode wordt "dieptrekken" genoemd wanneer de diepte van het getrokken deel de diameter overschrijdt.
Dit type vormgeving is ideaal voor het creëren van componenten die verschillende series van diameters nodig hebben en is een kosteneffectieve alternatief voor draaiprocessen, die doorgaans meer grondstoffen verbruiken. Veelvoorkomende toepassingen en producten gemaakt met dieptrekken zijn:
- Automobielcomponenten
- Vliegtuigonderdelen
- Elektronische relais
- Eetgerei en kookgerei
Kortlopende stansing
Kortlopende metaalstansing vereist minimale voorafgaande gereedschapskosten en kan een ideale oplossing zijn voor prototypes of kleine projecten. Na het maken van het blok, gebruiken fabrikanten een combinatie van maatwerkgereedschapscomponenten en matrijsinserten om het deel te buigen, prikken of boren.
De maatwerkvormgevingsoperaties en de kleinere productielengte kunnen resulteren in een hogere prijs per stuk, maar de afwezigheid van gereedschapskosten kan kortlopende stansing kosteneffectiever maken voor veel projecten, vooral die een snelle doorlooptijd vereisen.
Stansbewerkingen
Stansen, ook wel persen genoemd, omvat het plaatsen van plat plaatmetaal, in spoel- of blokvorm, in een stanspers. In de pers vormt een gereedschap en matriceoppervlak het metaal in de gewenste vorm. Prikken, uittrekken, buigen, minten, precision en flansen zijn alle stans technieken die gebruikt worden om het metaal te vormgeven.
- Buigen – het materiaal wordt vervormd of gebogen langs een rechte lijn.
- Flansen – het materiaal wordt gebogen langs een gebogen lijn.
- Precision – het materiaal wordt gerekt in een ondiepe depressie. Voornamelijk gebruikt voor het toevoegen van decoratieve patronen. Zie ook Repoussé en chasing.
- Uittrekken – een stuk wordt uit een blad van het materiaal gesneden, meestal om een blok te maken voor verdere verwerking.
- Minten – een patroon wordt gecomprimeerd of ingedrukt in het materiaal. Traditioneel gebruikt om munten te maken.
- Trekken – het oppervlaktegebied van een blok wordt gerekt in een alternatieve vorm via gecontroleerde materiaalstroom. Zie ook dieptrekken.
- Rekken – het oppervlaktegebied van een blok wordt verhoogd door spanning, zonder naar binnen gerichte beweging van de blokrand. Vaak gebruikt om gladde auto-carrosserieonderdelen te maken.
- Vijlen – het materiaal wordt ingedrukt en in dikte verminderd langs een verticale wand. Gebruikt voor frisdrankblikken en patronenhulses.
- Verkleinen/Halsen – gebruikt om de diameter van het open uiteinde van een vat of buis geleidelijk te verkleinen.
- Krullen – vervormen van materiaal in een tubulair profiel. Deurscharnieren zijn een veelvoorkomend voorbeeld.
- Zomen – een rand omvouwen op zichzelf om dikte toe te voegen. De randen van autodeuren worden meestal gezomen.
Prikken en snijden kunnen ook in stanspressen worden uitgevoerd. Progressieve stansing is een combinatie van de bovenstaande methoden gedaan met een set matrijzen in een rij door waar een strook van het materiaal stap voor stap passeert.
Voordelen van metaalstansen
Als u een metaalonderdeel, component of product nodig heeft, zijn er veel voordelen van het samenwerken met een bedrijf dat de diensten van metaalstansmachines aanbiedt.
1. Precisie
Als uw product met hoge nauwkeurigheid gesneden moet worden, zal een stansbedrijf de gereedschappen en processen hebben om dit te doen. Een vorm met dergelijke precisie snijden kan een grote uitgave zijn en het kan verleidelijk zijn om kosten te verlagen door in dit productiegebied tekort te schieten. Een stansbedrijf stelt een hoger kwaliteitsproduct toe tegen een lagere prijs.
2. Consistentie
Sommige bedrijven zouden u vertellen dat consistente precisie alleen gegarandeerd is door stukken één voor één te snijden, maar de meeste toonaangevende metaalbedrijven zijn het ermee eens dat dit niet waar is.
Consistentie in massaproductie kan worden bereikt door het hele proces zorgvuldig te controleren, beginnend met nauwkeurige, computer-ondersteunde ontwerp (CAD), juiste tooling, professioneel bediende metaalstansmachines, alsmede kwaliteitscontrole om elk stuk of onderdeel te inspecteren en uniformiteit in producten te garanderen.
3. Massaproductie
Dit spreekt voor zich. Heeft u een groot aantal kwaliteitsproducten nodig? Huur een bedrijf dat de machines en gereedschappen heeft om uw project snel en efficiënt te beheren.
4. Werkruimte
Als u uw stansen uitbesteedt aan een bedrijf buiten uw eigen bedrijf, dan is er geen behoefte om tijd en ruimte in uw eigen bedrijf toe te wijzen om die producten te maken.
Bovendien stelt het u in staat om u te richten op de andere aspecten van uw bedrijf en niet vast te zitten in de complexiteiten van productie.
Toepassing van metaalstansen
Metaalstansen kan op diverse materialen worden toegepast op basis van hun unieke metaalbewerkingseigenschappen voor een aantal toepassingen over een brede scala aan industrieën. Metaalstansen kan de vormgeving en verwerking van basismetalen tot zeldzame legeringen vereisen voor hun toepassingsspecifieke voordelen.
Sommige industrieën vereisen de elektrische of thermische geleiding van berylliumkoper in gebieden zoals luchtvaart, elektrisch en de defensie-industrie, of de hoge sterkte toepassing van staal en zijn vele legeringen voor de auto-industrie.
De industrieën die metaalstansbedrijven inzetten omvatten (maar zijn niet beperkt tot):
- Automotive
- Industriële machines
- Consumerelektronica
- Luchtvaart
- Elektrisch
- Telecommunicatie
Productieproces
- Spaanvorming bij Metaalbewerking Begrijpen: Typen, Processen en Toepassingen
- Gieterijen Begrijpen: Waar Metaal De Bouwstenen Van De Moderne Industrie Wordt
- MEMS begrijpen: Micro-Electro-Mechanische Systemen, typen en toepassingen
- Vormingsprocessen Begrijpen: Types, Toepassingen & Voordelen
- Stampen Uitgelegd: Typen, Processen & Toepassingen
- Draaien in de Bewerking: Definitie, Typen en Belangrijkste Operaties
- Gieten Uitgelegd: Definitie & Types van Productieprocessen
- Boormachine Uitgelegd: Types, Gebruik en Toepassingen
- Metaalplatering uitgelegd: typen, voordelen en toepassingen
- Thermisch Spuiten Uitgelegd: Typen, Toepassingen en Voordelen
- Roestvrij Staal (Stainless Steel) uitgelegd: Typen, Eigenschappen & Toepassingen