



Stewart‑Haas Racing verbetert prestaties en verlaagt kosten met slimme machineshop-strategieën
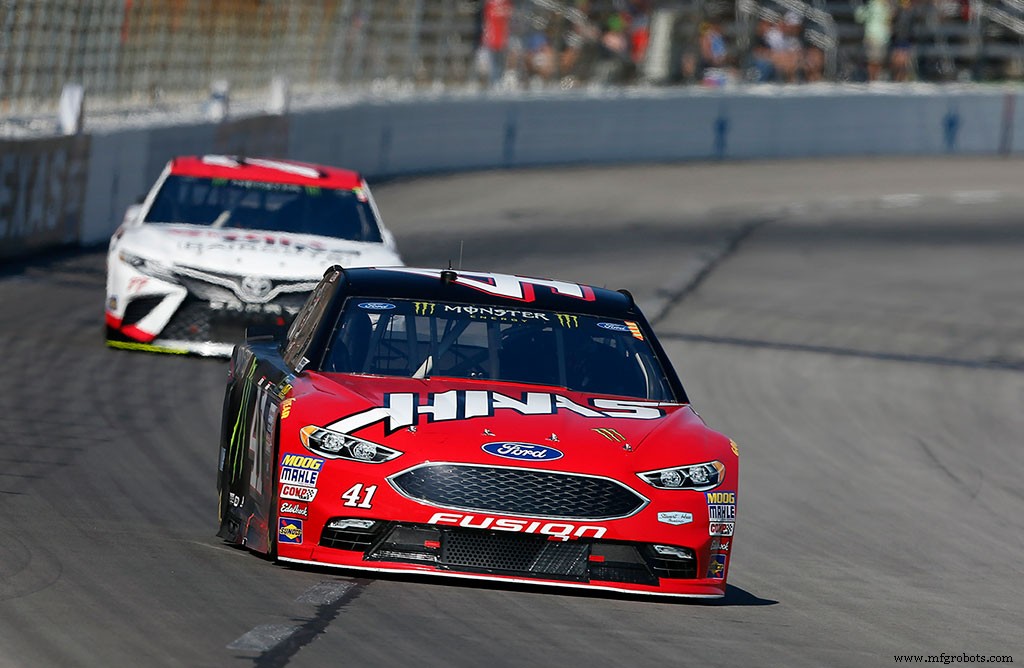
KANNAPOLIS, NC – Net als de meeste autofabrikanten zijn NASCAR-raceploegen gedreven om voertuigonderdelen beter, goedkoper en sneller te maken. Honderden toonaangevende Fortune 500-merken zijn prominent zichtbaar op de suggestieve voertuiglakwerken, wat wijst op voortdurend gezond investeren in de sport.
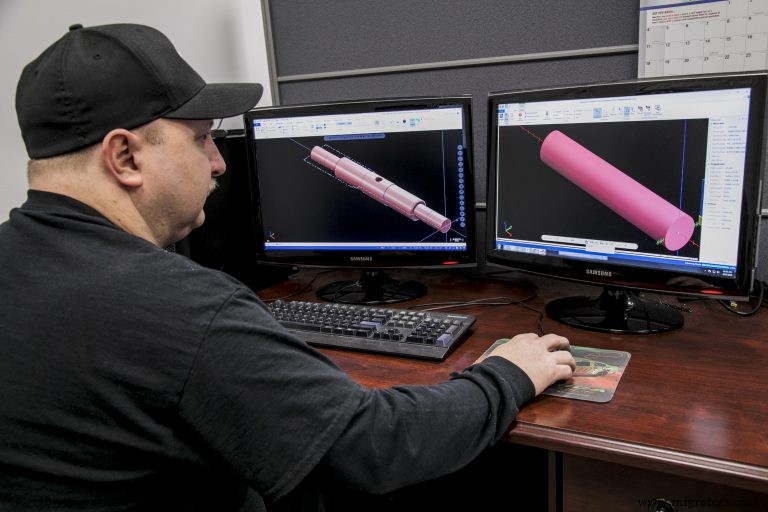
Toch heerst zuinigheid bij elk slim bedrijf en raceploeken zoeken creatieve manieren om geld te besparen. Dat geldt ook voor hun machineshop-operaties. Een van de manieren waarop Stewart-Haas Racing dit bereikt, is door het toepassen van Dynamic Motion-toolpaden in hun Mastercam CAD/CAM-software (CNC Software Inc., Tolland, CT).
Stewart-Haas Racing is de titels winnende NASCAR-ploeg in samenwerking van driemaal Monster Energy NASCAR Cup Series-kampioen Tony Stewart en Gene Haas, oprichter van Haas Automation, de grootste CNC-werktuigmachinebouwer in Noord-Amerika.
De organisatie zet vier wagens in de Monster Energy NASCAR Cup Series in – de nr. 4 Ford Fusion voor Kevin Harvick, nr. 10 voor Aric Almirola, nr. 14 voor Clint Bowyer en nr. 41 voor Kurt Busch. Het team doet ook mee aan de NASCAR XFINITY Series met een full-time entry (nr. 00 Ford Mustang voor Cole Custer) en een deeltijd-entry (nr. 98 Ford Mustang). Gevestigd in Kannapolis, NC, werkt Stewart-Haas Racing vanuit een faciliteit van 200.000 ft² (18.580 m²) met ongeveer 370 werknemers.
Een zeer actieve 4.000 ft² (372 m²) daarvan is de machineshop van het bedrijf. Stewart-Haas Racing versterkt zijn productiestrategieën om meer onderdelen zelf te maken die vroeger uitgebesteed werden. Dat biedt betere kwaliteitscontrole, verbeterde levertijden en extra bescherming voor proprietair ontwerp. Het doen van meer heeft Stewart-Haas geleid tot het stroomlijnen van de machinepark (voornamelijk Haas-werktuigmachines), productieprocessen en -procedures, en CNC-deelprogrammering – specifiek met de nieuwe Dynamic Motion-toolpaden.
Een uitleg
Hoewel deze geavanceerde CAM-toolpaden al in de laatste verschillende Mastercam-versies zitten en ongeveer 10 jaar geleden gelanceerd werden, zijn ze nog steeds nieuw voor velen in de productie en worden ze continu verbeterd en geïntegreerd in meer productfuncties voor zowel frezen als draaien.
Korte uitleg: Typische conventionele CNC-programma's zijn gebaseerd op geometrische grenzen. Ze laten het gereedschap het materiaal binnengaan en dan in één richting bewegen tot het een muur of ander obstakel ontmoet, en dan verandert het van richting. Het gereedschap dekt het hele gebied af zoals voorgeschreven door het deelmodel, snijdend wat in zijn pad zit. Soms is dat materiaal, soms inefficiënte lucht.
Nu gedragen de meer recente Dynamic Motion-toolpaden zich onconventioneel. De gereedschapsbeweging wordt bepaald door een hoogontwikkelde regelset die rekening houdt met zowel het gebied waaruit metaal verwijderd moet worden als de veranderende toestand van het materiaal door de verschillende fasen van bewerking heen. De proprietarie algoritmen voorzien wat er aankomt, wegen alternatieve opties, en passen voedingen, stap-overs en snijbewegingen automatisch aan in reactie op de veranderende materiaalomstandigheden tijdens het snijden.
Het doel is materiaal efficiënter te verwijderen door laterale krachten te controleren om overmatige warmteopwekking te vermijden. Vaak aangeduid als „constant chipload machining”, verlichten de gladde, veilige bewegingen – constant in de snede – de spanning op snijgereedschappen en machines, wat hun levensduur vergroot.
„De grootste transformatie die ik in het afgelopen jaar in onze shop heb gezien, is de volledige adoptie van Mastercam's dynamic toolpaths,” zei John Simmons, CNC-machineshopmanager bij Stewart-Haas Racing. „Ze zijn erg krachtig. We kunnen nu complete delen straight uit een groot billet maken, in plaats van kleinere componenten te moeten lassen. De dynamic toolpaths geven ons veel meer gereedschapsengagement, wat ons bespaart op het optimaliseren van ruwfreestoolpaden en ons laat doorgaan naar afwerkoperaties veel sneller.”
Snelheidsverhoging
Als voorbeeld van hoeveel sneller, noemt Simmons een stuurcentrumlink-component als een van de veel toepassingen die profiteren van de Dynamic Motion-toolpaden. De stuurlink is de verbinding van de stuurbus naar de wielen, een heel belangrijk onderdeel. Het deel start op de Haas model VF6 TR (voor trunnion) 50-taper verticale CNC-frezeermachine als een massieve 150-lb (68 kg) staaf van legeringsstaal van ongeveer 4″ breed × 5″ hoog × 23,5″ lang (102 × 127 × 597 mm). Het ruwfrezen proces duurde eerst 12 uur, nu is het teruggebracht tot zeven uur door de „materiaal-bewuste” toolpaden toe te passen.
„Ik zou zeggen dat we 60–75% efficiënter zijn en dat is niet alleen snijtijd, maar we krijgen ook aanzienlijk meer tool life met dynamic motion,” aldus Simmons.
Daarnaast verfijnen 3D-contourfreesoperaties de kritieke afmetingen. Toleranties, afwerkgeometrie en deelgewicht werden niet onthuld om concurrentiële redenen. Simmons gaf wel de hoofdoorzaken van de efficiëntieboost in het ruwbewerkingsproces met de geavanceerde toolpaden:
- Minimale stap-overs om warmte-opbouw en excessieve laterale kracht te vermijden;
- Gladde bewegingen die spanning op gereedschappen en machines verlichten;
- Hoge spindelsnelheden;
- Maximale fluitengagement voor sneden die het meest materiaal verwijderen;
- Continu materiaalengagement (opwaarts frezen) om luchtfrezen te minimaliseren;
- Dynamische aanpassing van stap-overs om de gereedschapsbelasting constant te houden;
- Gereedschapsinvoervoorzieningen die het gereedschap op de veiligste hoek aan het materiaal presenteren;
- Materiaal „bewustzijn” dat het gereedschap in een consistente, veilige snijtoestand houdt ongeacht de contourgeometrie (het past het pad aan zodat de spaan dezelfde grootte blijft);
- Micro-lifts die het mes van de vloer of wanden van het deel tillen zodat er geen warmte opbouwt wanneer snij snelheden worden aangepast tijdens herpositionering.
„Complexe technologie”
Naast de zware Haas VF6 TR VMC, heeft de Haas-shop 14 andere werktuigmachines. Haas CNC-draaicentra met live freeskoppen zijn de meest recente toevoegingen, omdat Simmons zei dat het voornamelijk gedraaide delen waren die eens uitgebesteed werden maar nu in-house komen. Naast bewerkingsoperaties heeft de shop een volledig uitgeruste kwaliteitscontrole-afdeling die elk onderdeel zorgvuldig controleert op defecten.
„Naarmate complexe technologie meer alomtegenwoordig wordt in onze shop, is de ondersteuning die we ontvangen van onze diverse leveranciers van cruciaal belang,” aldus Simmons. „Het is meer dan alleen de technologie hebben, we willen ervoor zorgen dat we het meeste uit onze investeringen halen om uiteindelijk geld te besparen, efficiëntie te verbeteren en competitieve voertuigen te maken.
De evolutie naar de dynamic toolpath manier van denken, hoewel de moeite waard voor de voordelen, kan lastig zijn om te navigeren. Je moet onthouden, ik was bijna 15 jaar CNC-programmeur. Het kwartje viel veel sneller met de hulp van CNC Software's applicatie-ingenieurs en hun dealer in mijn regio, Barefoot CNC.”
Bewerkt door Motorized Vehicle Yearbook Editor Bill Koenig op basis van informatie geleverd door CNC Software.
Automatisering Besturingssysteem
- Word Machinist In Quebec: Pad Naar Een Hoog-Gevraagde Carrière
- Effectieve technieken voor het monitoren van technische personeelsprestaties
- Waarom traceerbaarheid telt: kwaliteit, veiligheid en mervertrouwen boosten
- Hoe Temperatuur CNC-Machine Prestaties Beïnvloedt – Expert Tips voor Precisie
- Waarom Fiber Lasersnijmachines CO₂-lasers Overtreffen in Precisie en Efficiëntie
- Hoe Een Gebruikte CNC-machine Te Vinden – Een Uitgebreide Gids
- Hoe Een Gebruikte CNC-machine Te Reinigen: Expert Tips Voor Levensduur En Herverkoopwaarde
- De Juiste CNC-Machine Kiezen: Een Praktische Gids
- Mitsubishi Electric Lanceert C80 CNC-serie voor Verbeterde Machineprestaties
- Uitgebreide Gids voor het Inspecteren van Industriële Remmen voor Veiligheid en Efficiëntie
- Machinenauwkeurigheid verbeteren voor precisiefabricage