



PETG hoekopkomst elimineren: 9 bewezen stappen voor een perfecte print
Elke 3D-printenthusiast droomt van een naadloos 3D-printproces dat de beste waarde levert.
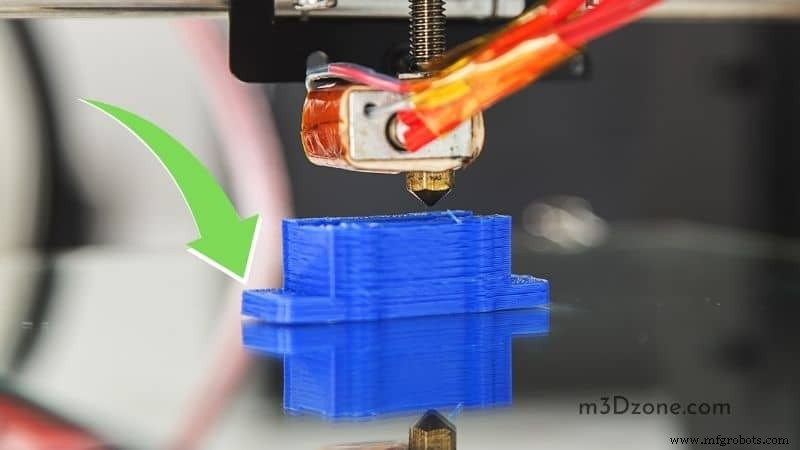
Niemand geniet van frequente uitdagingen door 3D-printer mechanische problemen, software storingen en filamentissues.
Bijvoorbeeld: 3D-print warping is een veelvoorkomend probleem dat de printkwaliteit beïnvloedt, en 3D-printenthusiasten moeten het elimineren.
PETG hoekopkomst probleem
PETG-plasticfilament zet iets uit onder hitte maar krimpt bij afkoelen. Als het materiaal te veel krimpt, resulteert dit in printhoeken die opbuigen van het printoppervlak.
Het artikel biedt voldoende en goed onderzochte informatie over het PETG-filament. Meer nog, het PETG hoekopkomst probleem en de beste manier om het op te lossen.
Wat is PETG-filament?
PETG staat voor Polyethyleentereftalaat-glycol.
Het is gemaakt van copolyester, wat het duurzaam en flexibel maakt. In 3D-printkringen wordt PETG gezien als een verbetering van PET-filament. De "G" die aan PET wordt toegevoegd maakt het PET-G.
"G" staat voor glycol-gemodificeerd, een eigenschap die het product glanzend maakt en een glasachtig uiterlijk geeft.
PETG-filament is een alternatief voor het populairere PLA-filament, omdat het ook eigenschappen van ABS-filament bezit en relatief gemakkelijk in gebruik is.
Daarnaast maakt de lage vormtemperatuur het eenvoudig vacuüm- en warmtebuigen.
Kenmerken van PETG-filament
PETG-filament springt eruit door deze kwaliteiten:
- Flexibiliteit
- Sterkte
- Temperatuur- en impactweerstand
Voordelen van PETG-filament
- Sterk filament
- Kosteneffectief
- Gemakkelijk te vormen
- Voedselveilig
- Gemakkelijk te kleuren
- Herbruikbaar
- Geurloze emissie
- Niet-giftig
Nadelen van PETG-filament
- Weinig merken beschikbaar
- Warping-issues
- Klievend
- Hoge printtemperatuur
- Hoge bedtemperatuur
- Niet geschikt voor messing nozzles
- Minder bestendig tegen krassen
Toepassingen van PETG-filamenten
PETG-filament springt eruit als een van de meest gebruikte filamenten in industriële en medische toepassingen. Ook wordt het prominent gebruikt in signalering en verpakking.
- Productie van medische braces
- Elektronische apparaten
- Gebruikt voor afdekken
- Productie van flessen
- Grafische displays
Wat is 3D-filament opkomst?
Het resultaat van vervorming is 3D-print hoekopkomst. Het gebeurt tijdens het verhardings- of afkoelproces.
Wat veroorzaakt print-krullen of warping?
Als een 3D-print grote vlakken heeft naast het printbed of uitgebreidere voetafdruklagen boven de eerste laag, verhoogt dit de warpingskracht. Het resulteert in de productie van vervormde, lage-kwaliteit 3D-prints.
Bovendien hebben filamenten met een hoger invulniveau meer kracht en meer materiaalconcentratie. Daarom kan het gemakkelijk warping veroorzaken.
Wat veroorzaakt opkomst bij 3D-printen?
Eerste laag
De eerste laag is cruciaal voor elke FDM 3D-print. Het vormt voornamelijk de basisfundering waarop volgende of bovenste lagen gelegd worden.
Het zou helpen om een perfecte printerbedhechting te hebben.
Anders veroorzaken slecht gehechte eerste paar lagen dat de 3D-print loskomt van het build-platform, wat resulteert in PETG-warping.
Verwarmd bed/printbedtemperatuur
Als je 3D-printer verwarmde bed extreem heet wordt, wees voorzichtig, want het is een roode vlag dat print-warping kan optreden.
Een brandend printbed zorgt ervoor dat zware bovenlagen de lagere lagen comprimeren. Wanneer gecomprimeerd, neigen de lagere lagen te zakken en naar buiten te vloeien, wat resulteert in warping.
Pas je printbedtemperaturen aan op optimale waarden om de beste printkwaliteit zonder printopkomst te krijgen.
Opvallend: de glasovergangstemperatuur van PETG staat op 70-80 graden Celsius. Vermijd dus het verwarmen van je verwarmde bed boven dit temperatuurbereik.
Nozieltemperatuur
De nozieltemperatuur speelt een cruciale rol bij het verminderen van warping. Onthoud, betere hechting is de nummer één oplossing voor warping-issues.
Waarom denk je dat gebruikers tenderen te vergeten de nozelprinttemperatuur te kalibreren?
3D-printergebruikers vergeten de nozelprinttemperaturen te kalibreren omdat printen met oververhit filament comfortabeler is. Het verlaaglaaghechting en helpt warping te stoppen.
Belangrijk: de extrudertemperatuur-indruk werkt op een vergelijkbare manier als koelventilatoren. De koelinstellingen laten de nozzle de gesmolten PETG-filamenttemperaturen verlagen.
Belangrijker: een lage extrudertemperatuur vermindert printbedhechting. Integen, hoge nozieltemperaturen maken plastic vloeibaar en verbeteren in het proces bedhechting.
Nat PETG-filament
De meeste 3D-printfilamenten zijn hygroskopisch, wat betekent dat ze vocht absorberen vanwege de omgevingstemperatuur. Filamenten drinken water op verschillende niveaus, en PETG blijft in het midden van de pak.
PETG-filament absorbeert niet te veel water. Echter, vocht in een filament beïnvloedt de printkwaliteit negatief.
Belangrijker: natte PETG-filamenten zijn een oorzaak van talloze printproblemen met warping aan de top van de lijst.
Hoge printsnelheid
Een hoge printsnelheid is een primaire oorzaak van 3D-print warping. Belangrijk: langzamere prints geven de printer tijd om overtollige warmte vrij te geven. Het resulteert in het printobject dat afkoelt zelfs als het vervorming elimineert.
In tegenstelling: snel printen laat de printer geen warmte vrijgeven. Als gevolg koelt het printobject gelijkmatig af, wat warping veroorzaakt.
Negeren van behuizing gebruik
Als je je printgebied warm wilt houden, gebruik een behuizing. Het kan in de vorm van een simpele kartonnen doos, mits het je helpt de temperatuur rond je verwarmde bed homogeen te houden.
Dus helpt het printobjecten gelijkmatig af te koelen, wat kansen op PETG-printwarping elimineert. Dus als je geen behuizing gebruikt bij bepaalde 3D-printers, zul je hoekopkomst printissues tegenkomen.
Hoe stop ik mijn PETG van opkomen?
Gebruik een printerbehuizing bij 3D-printen
Als je gericht bent op nul warping tijdens het 3D-printproces, gebruik een 3D-printerbehuizing. Een verwarmde kamer helpt de 3D-printer temperatuurveranderingen rond het printbed te vermijden.
Als je de build-oppervlaktetemperatuur intact houdt, laat je de 3D-print gelijkmatig afkoelen. Belangrijk: het stopt warping.
Het zal helpen om een behuizing te gebruiken tijdens het printen omdat het helpt bij veiligheid, stof, geluid en giftige rookbescherming.
Pas je verwarmde bedtemperatuur aan
Als je je bedtemperatuur verhoogt, stop je je PETG van warpen. Hoe gebeurt dat? Het verhogen van de printbedtemperatuur controleert de snelle temperatuurverandering. In het proces helpt het warmte gelijkmatig op het model te emitten.
Onthoud om de PETG-plasticfabrikantseisen voor verwarmde bedtemperaturen tussen 70-80 graden Celsius te volgen.
Gebruik adhesives op de build-plate
3D-printobjectbewegingen veroorzaken materiaalkrimp die leidt tot warping. Daarom, om vervorming te voorkomen, pas een geschikt adhesive op het printbed toe om het printobject erop te laten hechten.
Ook zijn er talloze geschikte adhesives op de markt die je op het printbedoppervlak kunt gebruiken.
- Lijmstift
- Blauwe schilders tape
- PEI-bedoppervlak
Zet koeling uit voor de eerste paar lagen
Als je geen warping-issues wilt ervaren tijdens het printproces, zorg dan dat je het koelsysteem uitschakelt voor de eerste paar lagen.
Verlaag je koelinstellingen om het afkoelproces te vertragen. Ook kun je je printerlaaghogte veranderen om je printerventilator direct op gewone snelheid in Cura-instellingen te laten engageren.
Belangrijk: vertraag het starten van je ventilatoren als je print-krullen vroeg in het proces opmerkt.
Niveleer je build-platform
Druk veroorzaakt door snelle afkoeling en materaalkrimp resulteert in warping van de printkanten. De beste manier om warping te elimineren is een plat en geniveleerd printbed te gebruiken wanneer je 3D-print.
Een netjes geniveleerd build-platform verbetert materiaalhechting op de build-plate. Voeg adhesives toe zoals een lijmstift aan het platte printbed, en je bent goed om 3D te printen zonder je zorgen te maken over print-krullen.
Wat zijn de problemen veroorzaakt door opkomst in 3D-printen?
3D-printopkomst veroorzaakt een ernstig kwaliteitsprobleem door directe of snelle temperatuurveranderingen in het build-platform.
Het verandert de afmeting van het printobject zodat het ding niet het beoogde doel kan dienen.
Bovendien beïnvloedt het de algehele printkwaliteit negatief want je levert lage-kwaliteit print.
PETG hoekopkomst oplossing in 9 eenvoudige stappen
- Niveleer je printbed door de z-offset aan te passen
- Verspreid een laag PVA-lijm op de build-plate om het printobject te laten hechten
- Gebruik stroken schilders tape voor gemakkelijk schoonmaken
- Vergroot oppervlakte door een brim toe te voegen. Het verbetert ook printgreep op de build-plate
- Voeg muizenoren toe aan je printhoeken om te laten hechten
- Voorkom kamertemperatuurschommelingen door deuren en ramen dicht te doen
- Als je print-krullen opmerkt, zet koelventilatoren uit voor de eerste paar lagen
- Verlaag de printsnelheid en nozieltemperatuur
- Gebruik een verwarmd printbed om de temperatuur uit te evenen
Conclusie
Warping of 3D-hoekprintopkomst treedt op door directe en snelle temperatuurveranderingen rond het 3D-printbed. Ook materiaalkrimp veroorzaakt warping.
Om een geprint onderdeel warping te voorkomen, is het best als je werkt aan het vermijden van abrupte temperatuurveranderingen in gebieden rond het printbed en materiaalkrimp te vermijden.
3d printen
- Snelle gids: repareer uw auto-airco in 5 eenvoudige stappen
- Betaalbare Autoverzekering in 5 Eenvoudige Stappen
- Ender 3 bednivelering problemen oplossen: stapsgewijze handleiding
- Direct via USB printen op je Ender 3: Stapsgewijze handleiding
- Hoe lang houdt 1 kg 3D-printerfilament? Een praktische gids
- Lekkende 3D-printer nozzle repareren: stap-voor-stap gids
- Hoekopwaarding (curling) voorkomen: oplossingen voor over-extrusie & afkoeling
- Filament Vasten aan de Neus Voorkomen en Oplossen: Praktische Gids
- Maak een 3D-model van elke foto in 5 simpele stappen – Gratis handleiding
- Snelle Oplossingen Voor Gaten In 3D Prints – Een Professionele Gids
- TIG-lassen op Magnesium: Veilige Stapsgewijze Handleiding