



PLA-hechtproblemen op PEI-beds oplossen: Eenvoudige oplossingen & expertgids
De ergste ervaring die je ooit kunt meemaken is de lastige bug van PLA die niet aan het PEI-vel wil hechten.
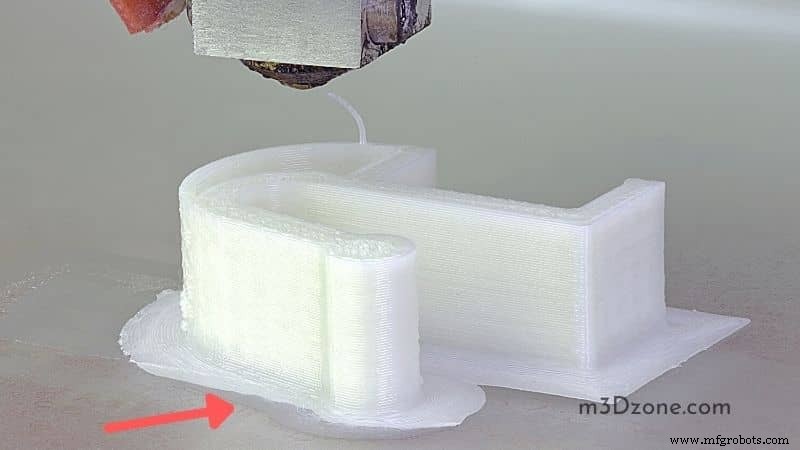
Maar je weet niet dat de bug een fout is die je eenvoudig kunt oplossen en de beste resultaten van je geprinte object kunt behalen.
Dit artikel neemt je mee door een uitgebreide troubleshooting-techniek die je kunt toepassen om de bug op te lossen bij het printen van PLA.
Het instellen van de juiste printtemperatuur maakt het filament zachter en zorgt ervoor dat het beter aan het printbed hecht.
Het is ook cruciaal dat je een robuuste modelfundering hebt met een raft en dat je geen beschadigde of verstopte nozzle hebt.
PLA hecht niet aan PEI? Hoe krijg je PEI te hechten?
Het antwoord wordt duidelijk als je begrijpt waarom PLA problemen heeft met hechten aan het printbed.
Het startpunt is een effectieve eerste laag in je 3D-prints. Dat is omdat op dat stadium elke fout het resultaat van je modelprints enorm kan verstoren.
Zorg er dus voor dat de bedhechting van je 3D-printer ideaal in orde is en je lost het probleem van PLA niet hechten op.
De initiële laag zal niet op zijn plaats zijn om een van de volgende redenen:
- Het printbed is niet nivellering
- De printbedtemperatuur is abnormal laag
- Jouw 3D-printtemperatuur is te laag
- De Z-offset waarde is verkeerd ingesteld.
- Je hebt een gescheurd printbed.
- Je printnozzle is beschadigd of verstopt
- Er is slecht of geen gebruik van printbedhechtmiddelen
- Je printsnelheid van de initiële laag is te hoog ingesteld
- De flow rate van de initiële laag is te laag ingesteld
- Je filament is boven normaal nat
12 Eenvoudige oplossingen als je PLA niet aan PEI-vel hecht
Je 3D-printen wordt spannender als je je vertrouwd maakt met de volgende benaderingen. Deze benaderingen zijn cruciaal omdat je ze vaak nodig hebt voor high-quality PLA-prints.
1. Overweeg je printbed te nivelleren
De eerste stop wanneer je PLA hechtproblemen met het printbed hebt, is het controleren van de bednivellering. Een perfect geniveleerd printbed creëert een redelijke afstand tussen de nozzle en het bedoppervlak voor de extrusie van het filament.
Een optimale afstand stelt de nozzle in staat om druk uit te oefenen op het build-platform. Meestal is 0,1 mm ongeveer de optimale afstand. Dat is ongeveer de dikte van een A4-papier.
Wat gebeurt er wanneer het printbed niet geniveleerd is?
Een niet-geniveleerd printbed zal ervoor zorgen dat je geëxtrudeerde filament oneffenmatig aan de PEI-velden hecht. Dat leidt tot slechte bedhechting omdat het filament niet aan sommige printbedoppervlakken hecht.
Hoe je je printbed handmatig niveleert
- Verlaag of verhoog het printbed met de nivelleringsknopen.
- Auto-home de printer om de nozzle op de standaardwaarde te zetten.
- Zorg dat het bed plat is en niet te ver van de nozzle wanneer je de printer auto-homet.
- Zet je bedverwarming op de standaard printtemperatuur van ongeveer vijftig graden Celsius.
- Pas aan beginnend vanaf de linkerkant tot de nozzle de gewenste afstand van het printbed heeft.
- Plaats een stuk papier onder de nozzle en verlaag het bed tot er voldoende ruimte is voor het papier om te bewegen.
- Eerste laag calibratie is het meest cruciaal. Je moet mogelijk meerdere eerste-laag calibraties uitvoeren om een perfecte nivellering van je printbed te bereiken.
- Na het gelijk instellen van de afstand vanuit alle hoeken, kun je je printer testen.
Automatische bednivellering
- Gebruik je 3D-printer bednivelleringssensor ingesteld op het standaard werkscenario.
- Open de service via het menu van de printer.
- Navigeer naar het bednivellering-kenmerk op het bedieningsscherm.
- Druk op de bednivellering-knop, en de printer past automatisch aan op basis van standaardnivelingsmetingen.
2. Zorg dat je je eerste laag printsnelheid optimaliseert
Je mag je initiële laag printsnelheid niet te hoog instellen. Een lagere printsnelheid van 20 mm/s wordt aanbevolen als best geschikt om de eerste lagen correct aan het printbed te laten hechten.
De initiële laagsnelheid is onafhankelijk van andere instellingen in je 3D-printer. Het blijft hetzelfde gedurende het printproces, dus het goed instellen initieel lost de meeste bedhechtingsproblemen op.
3. Optimaliseer je eerste laag flow rate
Je eerste lagen flow rate is cruciaal omdat je het gebruikt om te bepalen hoeveel filament je extrudeert. Verhoogde flow rate vergemakkelijkt de extrusie van meer materiaal. Je moet het op 100% zetten om de PLA met grotere kracht te duwen.
De verhoogde flow rate duwt meer filament in het build-platform. Meer materiaal is wat je nodig hebt om hechting te verbeteren.
Let op: je gebruikt een verhoogde flow rate wanneer het printbed niet geniveleerd is. Je moet de flow rate dienovereenkomstig verlagen als het printbed te dichtbij is en verhogen als het te ver weg is.
De flow rate instelling is alleen effectief als je je printbed niet goed hebt geniveleerd.
4. Pas je printbedtemperatuur aan
Het verhogen van je bedtemperatuur zal ervoor zorgen dat je PLA beter aan het bed hecht. PLA vereist een aanbevolen bedtemperatuur tussen veertig en zestig graden Celsius.
Lage bedtemperatuur zal hetzelfde probleem veroorzaken als lage printtemperatuur.
5. Pas je printtemperatuur aan
Je filament hecht beter aan het printbed als het zachter is. Je maakt het zachter door de printtemperatuur te verhogen. De initiële laagtemperatuur is ook cruciaal omdat het het hele printproces beïnvloedt.
Daarom zal lage printtemperatuur goede hechting verminderen. Kalibreer de temperatuur, verhoog het met vijf tot tien graden Celsius, en kalibreer tot de bedhechting verbetert.
Zorg dat je koelventilator correct werkt.
6. Pas de Z-offset waarde aan
Je 3D-printer past de nozzlehoogte aan, een proces bekend als Z-offset. Z-offset is voornamelijk nuttig bij het zoeken naar een nauwkeurige bednivellering. Een goed geniveleerd printbed heeft meestal de printnozzle in een perfecte locatie.
Als je de nozzle wilt verlagen, verhoog de Z-offset waarde, en als je hem wilt verlagen, verlaag hem naar een negatieve waarde.
7. Maak gebruik van een raft of brim
Het gebruik van raft of brim helpt de PLA-bedhechting aan de build-plate te vergroten. De raft/brim helpt bij het bouwen van sterker contactondersteuning.
Het is extra printondersteuning die onder het model wordt toegevoegd om de PLA-bedhechting te stabiliseren.
8. Zorg dat je bed niet gescheurd is
Als je 3D-printbed gescheurd is, zal het ervoor zorgen dat je PLA moeite heeft om aan het verwarmde bed te hechten. Je kunt een liniaal gebruiken om de vlakheid van je build-plate te testen.
Het build-plate kan na verwarmen buigen, wat oneffenmatige filamentverdeling veroorzaakt. Als je ontdekt dat het build-oppervlak gescheurd is, is de beste oplossing om het te vervangen.
9. Ontstop of installeer een nieuwe nozzle
Een beschadigde of verstopte nozzle is een veelvoorkomend probleem dat problemen met PLA-hechting veroorzaakt. Als de nozzle beschadigd is, voorkomt het de vloeiende stroom van filament die de hechting aan het PEI-bed beïnvloedt.
Als je nozzle verstopt is, kun je een reinigingsfilament gebruiken of de koude-trekmethode om het schoon te maken.
10. Zorg dat je printbed schoon is
Een vuil printbed zal PLA 3D-hechtfouten veroorzaken en de kwaliteit van je prints verlagen. De bron van vuil kan zijn dat je vaak het printbed met vettige handen aanraakt.
Zorg er altijd voor dat je bed schoon is voordat je de volgende print start door de onderstaande procedure te volgen:
- Gebruik een schone, zachte doek of papieren handdoek verzadigd met minstens 70% aceton of isopropylalcohol.
- Giet zeepwater op de zachte doek en veeg het printoppervlak zachtjes af. Het wordt aanbevolen om heet water en afwasmiddel te gebruiken om vet effectief te verwijderen.
- Laat het bed vrij drogen tot alle vloeistof is verdampt. Je kunt betere resultaten krijgen door alcohol op het oppervlak te wrijven na het drogen.
- Het is beter om het bed na licht opwarmen tot ongeveer veertig graden Celsius schoon te maken. Een licht opgewarmd bed schoongemaakt met heet water geeft betere resultaten.
11. Overweeg printbedhechtmiddelen te gebruiken
Printbedhechtmiddelen helpen sommige printbedonderdelen te beschermen en het printproces te stabiliseren. Het proces wordt heel stabiel door een snelle hechting van de eerste lagen te faciliteren.
Goede bedhechtmiddelen zijn schildersblauw tape, lijmstift, of haarspray. Je moet het aanbrengen van overmatige hechtmiddelen vermijden die je printproces kunnen compromitteren.
12. Gebruik schuurpapier om PEI-vel ruwer te maken
Als al je fixtesten mislukken, kun je overwegen het PEI-oppervlak ruwer te maken met schuurpapier. Maar je moet voorzichtig zijn om de juiste ruwheid aan te brengen, anders beschadig je het PEI-oppervlak. Een getextureerd vel geeft betere PLA-hechtresultaten.
Zorg dat je het hele oppervlak gelijkmatig ruwer maakt om slechte PLA-hechting te vermijden, wat de resultaten van je prints zal compromitteren. Zorg ook dat je het oppervlak grondig schoonmaakt om eventuele resten te verwijderen.
Smelt aceton PEI-vel?
Aceton smelt het PEI-vel niet, maar overmatig gebruik kan schade veroorzaken. Dat komt doordat je vaardigheid in het gebruik van aceton bepaalt hoe het het PEI-vel beïnvloedt.
Aceton wordt aanbevolen voor het reinigen van PEI-velden, maar je moet het voorzichtig gebruiken omdat het ze kan beschadigen. De alternatief is om isopropylalcohol te gebruiken.
Overmatig gebruik van aceton kan het oppervlak van het PEI-vel bros en gekraakt maken, wat je dwingt het te vervangen.
Je moet ook aceton vermijden als je gaat printen met PETG, want het kan de kwaliteit van je prints negatief beïnvloeden.
Conclusie
Het oplossen van PLA-hechtproblemen is een eenvoudig proces als je de juiste materialen hebt.
Van alle bugs die leiden tot PLA niet hechten aan PEI, is de belangrijkste een oneffenmatig printbed. Voordat je een andere troubleshooting-techniek probeert, moet je eerst controleren of het printbed geniveleerd is.
Als je blijft dezelfde resultaten krijgen, kun je overwegen andere materialen te gebruiken zoals een glas- of aluminiumbed voor je printoppervlak.
3d printen
- Lost PLA Op in Water? Voorwaarden & Waterdicht Maken Tips
- Filament vochtbeheer onder de knie: complete gids tegen printfouten
- Optimale heated-bed temperaturen voor PLA en ABS 3D-printen
- Hoe 3D-sleutelkappen te Printen: Ontwerp, Bestanden en Praktische DIY-gids
- Uitgebreide gids voor 3D-printer stappenmotoren voor superieure printkwaliteit
- Veelvoorkomende 3D Printer Filament Voeding Problemen & Snelle Oplossingen
- Meester 3D Printer PID Afstemming: Een Complete Kalibratie Gids
- Snelle Oplossingen Voor Gaten In 3D Prints – Een Professionele Gids
- Beginner's gids voor non-planaire 3D-printen: De basis meesteren met vertrouwen
- PETG bridging meesteren: Veelvoorkomende issues, optimale instellingen en snelle fixes
- PLA warping voorkomen: Bewezen tips & FAQ