



PETG bridging meesteren: Veelvoorkomende issues, optimale instellingen en snelle fixes
PETG bridging wordt steeds populairder in 3D-printen, maar niet zonder uitdagingen die het printen soms rommelig maken.
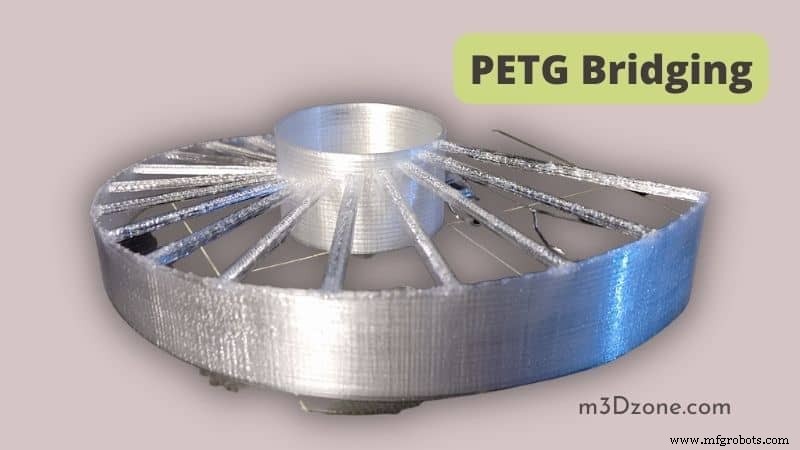
Het meest voorkomende bridging-probleem bij PETG is vervormende bruggen door doorbuigen van onderen, wat ongewenste lussen creëert.
Wat is bridging in 3D-printen?
Bridging presenteert veel uitdagingen die het resultaat zijn van slechte bridging. Veel factoren zoals onjuiste extrudertemperatuur, verkeerde printsnelheid, en lage koelsnelheid leiden tot bridging-problemen.
Hoewel bridging-problemen technisch en lastig zijn om perfecte bruggen te realiseren, moet de schuld grotendeils liggen bij je falen om de bridging-instellingen goed te hebben.
Als operator zal je geloofwaardigheid in het beheren van de parameters de bridging-issues oplossen en de printrommel arresteren voordat het zich voordoet.
Dit artikel voorziet je van rijke informatie over de juiste bridging-instellingen voor je 3D-printer en hoe je het bridging-probleem troubleshoot.
Is PETG goed in bridging?
Je vermogen om het bridging- en printproces te beheren zal bepalen of PETG goed is in bridging. Echter, per definitie produceert PETG (Polyethyleentereftalaat-glycol) betere resultaten in bridging.
Dat is omdat thermoplastisch polyester hoge duurzaamheid, vormbaarheid en chemische weerstand heeft in productie. Dus we kunnen zeggen PETG is goed in bridging.
PETG bridging issues
Het bridging-probleem treedt op wanneer je print, en een deel van het object dat je print slechte ondersteuning van beneden heeft. Dat bridging-probleem ontstaat omdat sommige filamente-draden horizontaal uitsteken vanaf het component.
Hieronder een overzicht van veelvoorkomende issues die PETG bridging-fouten veroorzaken:
- Het filament verhardt niet als je het niet voldoende koeltijd geeft
- Je hebt de flow rate ingesteld op een erg hoge printsnelheid
- Je hebt de printsnelheid te hoog geselecteerd
- Je gebruikt extreem hoge extrudertemperaturen om te printen
- Slechte ondersteuning bij het printen van lange bruggen
Hoe bridge je in PETG?
Bridging in PETG kan complex en moeilijk zijn om perfecte bruggen te bereiken, maar je kunt de beste kwaliteit print managen met voldoende oefening en continue verbetering.
De volgende opsplitsing zal je gidsen over hoe te bridgen en perfecte bruggen te bereiken.
Optimale PETG bridging-instellingen
Om de beste kwaliteitsresultaten van je 3D-printen te bereiken, pas de volgende bridging-instellingen aan.
Zie toe dat de temperatuur niet abnormal hoog is
Abnormaal hoge extrudertemperatuur is de veelvoorkomende reden dat PETG-bruggen doorbuigen. Je kunt overwegen een temperatuurtoren te gebruiken omdat het helpt de ideale temperatuur te bepalen.
Als je extrudertemperatuur te hoog ingesteld staat, duurt het afkoelen van PETG langer. Omdat de brug geen ondersteuning onder zich heeft, zal het PETG doorbuigen.
Je moet je temperatuur op minstens 10 graden Celsius onder de daadwerkelijke aanbeveling zetten. Dat waarschuwt je voor eventuele exces die het PETG kunnen oververwarmen.
Bijvoorbeeld, met betrekking tot het bovenstaande, als je PETG-nozieltemperatuur 230 graden Celsius is, kun je overwegen je temperatuur op 220 graden Celsius in te stellen.
Printsnelheid/Bridging-snelheid
De bridging-snelheidsfactor is veel ingewikkelder want te hoge of lage snelheid presenteert een negatief effect.
Bridging-snelheid die te hoog is zal problemen met laaghechting veroorzaken. Dat is omdat de hoge snelheid hen onvoldoende afkoeltijd geeft.
Aan de andere extreme, excessief lage snelheid zal doorbuigen van de brug veroorzaken omdat de filamenten niet genoeg tijd krijgen om te extruderen.
Voor de juiste bridging-instellingen, stel de bridging-snelheid in op minstens 10 mm/s boven de standaard printsnelheid die aanbevolen wordt voor je PETG.
Koelsnelheid
Langzame koeling zal ervoor zorgen dat PETG langer gesmolten blijft wat leidt tot doorbuigen. Om het doorbuigprobleem aan te pakken, moet je de ventilatorsnelheid op 100% zetten.
Als je het probleem van laaghechting door overmatige koeling opmerkt, begin met het verlagen van de ventilatorsnelheid in 5% stappen.
Je moet de koelsnelheid instellen en behouden op de optimale snelheid waar het probleem van nozzleverstoppingen en laaghechting niet optreedt. Dat betekent dat je de koelsnelheid op het hoogst mogelijke punt moet houden zolang er geen laaghechtingsissues gebeuren.
Flow rate van bridging extrusie-vermenigvuldiger
Je moet de bridging extrusie-vermenigvuldiger instellen op een standaardwaarde van 100% en deze in 1% stappen verlagen als over-extrusie optreedt. Dan ga je door met verlagen in 1% tempo tot je over-extrusie volledig onder controle hebt.
De flow rate van de extrusie-vermenigvuldiger is erg gevoelig, en als je het verkeerd instelt, zal het de PETG-brug gemakkelijk vernietigen.
Bridging-test. Wat is een bridging-test?
Het testen van de bruggen is een noodzakelijke stap om te bepalen waar je je bridging-instellingen moet verbeteren.
Bij bridging-testen controleer je alle aspecten die de printkwaliteit beïnvloeden, zoals temperatuur, extrusie-vermenigvuldigers flow rate, en koeleffect. PETG Bridging-test zal je ook helpen leren hoe je bridging-fouten kunt fixen zoals overhangs en natte filamenten.
In het proces van de bridging-test moet je jezelf trainen in het fixen van PETG bridging-issues. We hebben de makkelijke fixes voor de veelvoorkomende problemen die gebruikers van PETG-bruggen tegenkomen, opgebroken.
Makkelijk fixen van PETG bridging-issues
De volgende zijn vereenvoudigde aanbevelingen over hoe je eenvoudig printproblemen kunt oplossen.
Zie toe dat je filamenten droog zijn
De volgende zijn de tekens dat je filamenten nat zijn:
- De extruder begint kraak- of popgeluiden te produceren.
- Zodra het gesmolten filament de nozzle verlaat, zie je willekeurig verdeelde bellen erop.
- Je kunt de printout met ruwe randen, oozing, of stringing opmerken.
- Je zult een slechte kwaliteit van oppervlak en laaghechting van de printout waarnemen.
- Zodra je de bovenstaande tekens opmerkt, moet je je filamenten drogen.
- Zorg dat je je filamenten bewaart in een ruimte met vochtigheidsniveaus lager dan 30%.
- Gebruik een filament-droger om je filamenten te drogen.
- Je kunt een oven gebruiken om je filamenten te drogen. Stel de temperatuur in en wacht slechts enkele uren.
- Voedseldehydratoren zijn ook een optie voor het drogen van natte filamenten. Ze zijn veiliger dan ovens aangezien het temperatuurbereik dat gebruikt wordt bij het drogen van fruit hetzelfde is als dat gebruikt om je spool te drogen.
Je moet ervoor zorgen dat de temperaturen binnen de glasovergangstemperatuur worden gehandhaafd tijdens het droogproces.
Gebruik diverse ondersteuningen als fundering
Diverse ondersteuningen zullen de bruggen helpen stabiliseren omdat ze verbinden met de build-plate. Dat helpt de bruggen een fundering te hebben.
Bruggen zijn normaal moeilijk te printen omdat ze een fundering missen vergeleken met andere printdelen die contact maken met de build-plate.
Het gebruik van ondersteuningen maakt het werk makkelijker. Echter, het nadeel van het gebruik ervan is dat contact met ondersteuning oppervlakken ruwer maakt. Je kunt dit probleem helpen oplossen door de afstand tussen ondersteuningen en print te vergroten.
Het andere nadeel is de extra werkbelasting van het verwijderen van ondersteuningen dat je vertraagt.
Verlaag de flow rate van de bridging extrusie-vermenigvuldiger
Het verlagen van de flow rate zal helpen de stroom van filamenten te stabiliseren. Dat voorkomt de overmatige stroom van gesmolten plastic uit de nozzle, wat het voldoende koeltijd ontneemt.
Het resultaat zal een brug zijn die eruitziet als verzolidariseerde lava. Het wordt aanbevolen om de flow rate op 100% in te stellen en in stappen van 1% te verlagen tot je de gewenste beste kwaliteit bereikt.
Overweeg lagen dunner te maken
Dunnere lagen betekenen een groter contactoppervlak en meer laaghechting creëren door de laaghogte aan te passen. De volgende zijn de voordelen van dunne lagen.
- Ze verhogen de sterkte en verminderen gaten.
- Dunnere lagen maken printen nauwkeuriger, vooral als je ze combineert met de juiste bridging-hoek.
- 3D-printen is effectiever met dunne lagen, met name bij het printen van scherpe hoeken.
Overweeg extrudertemperatuur te minimaliseren
De effecten van hoge extrudertemperatuur zullen waterige hete filamenten, beschadigde overhangs en bruggen zijn. Lagere temperaturen verminderen de hechting en maken de filamenten meer vast, wat kwalitatieve resultaten produceert.
We hebben de extrudertemperatuur-instellingen in de instellingensectie hierboven besproken. Je moet je bewust zijn dat hoge extrudertemperaturen veelvoorkomende oorzaken zijn van slechte printkwaliteit.
Hoe ver kun je bridgen met een 3D-printer?
Hoewel 3D PETG bridging wereldwijd populairder wordt, zijn er beperkingen die je moet kennen.
- 3D-printer bridging heeft een beperkte build-grootte
- Auteursrechtenissues zijn veelvoorkomend met 3D-printen
- Het kost productiebanen
Er zijn enkele juridische complicaties, bijv. bij het printen van vuurwapens. De meeste 3D-printers kunnen geen complexe gadgets produceren vanwege de beperking van hoeveel materialen ze tegelijk kunnen depositeren.
Conclusie
Hoewel PETG Bridging een complex concept is, met inspanning zul je alle onderliggende elementen begrijpen die je printreis plezierig zullen maken. Het managen van instellingen en troubleshooting is een vaardigheid die je met de tijd moet verwerven.
Het hebben van slechts één verkeerd geconfigureerde parameter kan een recept zijn voor veel complicaties die je printkwaliteit compromitteren. Echter, het zal je 3D-printen leuk maken als je geduldig bent.
3d printen
- Naadloze temperatuur- en vochtigheidsbewaking op Raspberry Pi met EzTemp
- FDM 3D-printen: ASA, PETG en PC filamenten vergeleken – Expert gids voor prestaties & toepassingen
- Hoe Nylon 3D-geprinte Delen Snel en Veilig te Kleuren
- Ontdek hoe makkelijk 3D-printen is: Een beginnersgids
- PLA hittestand uitgelegd: vergelijking ABS, ASA, PETG en andere 3D-printmaterialen
- Brandbaarheid van gangbare 3D-printfilamenten: PLA, ABS, PETG, TPU uitgelegd
- Navigeren in 2017: Belangrijkste uitdagingen voor kleine en middelgrote fabrikanten
- Schaamvorming in Verf, Coatings & Inken: Bewijzen Strategieën voor Kwaliteit & Efficiëntie
- Herbruikbare Respirators & PAPR's: Superieure Bescherming Voor Gezondheidszorgwerkers
- Juridische Uitdagingen In Cloud Computing Aanpakken: Risico's, Reguleringen En Best Practices
- 5G's Top Vijf Uitdagingen: Spectrum, Kosten, Dekking, Apparaten en Beveiliging Navigeren