



Glasovergangstemperaturen van 3D-filament begrijpen en optimaliseren
In dit artikel behandel ik wat de glasovergang precies is, de temperaturen waarop de meest voorkomende filamenttypen deze toestand bereiken, evenals hun smelttemperaturen (die zeker niet hetzelfde zijn), hoe je een hogere glasovergangstemperatuur kunt bereiken bij 3D-geprinte modellen die met een filament met een lage glasovergangstemperatuur zijn geprint (zoals PLA), en nog veel meer!
Zonder verdere aarzeling: laten we direct beginnen!
Wat is de glasovergangstemperatuur?
In de chemie is de glasovergangstemperatuur (Tg) de temperatuur waarop een materiaal overgaat van een rigide, kristallijne toestand naar een glasachtige, amorfe toestand. Anders gezegd: het is de temperatuur waarop een vast stof zijn fysieke eigenschappen verandert van die van een harde, kristallijne vast stof naar die van een amorfe vast stof (rubberachtige toestand).
De glasovergangstemperatuur is de temperatuur waarbij moleculaire bewegingen eigenlijk bevroren zijn. Het is een direct gevolg van de kracht van intermoleculaire aantrekkingskrachten, zoals de krachten van Van der Waals.
De krachten van Van der Waals ontstaan door accumulerende elektronen in moleculen. Als er te veel warmte-energie is, worden de aantrekkingskrachten tussen moleculen vernietigd en treedt de glasovergang op.
Voor wie geen "Chemie" spreekt: de glasovergangstemperatuur van een materiaal is de temperatuur waarop het verandert van een hard, enigszins bros vast stof naar een materiaal dat zacht en enigszins rubberachtig/gooilijk wordt. Ik bedoel 'gooilijk' niet in de zin van kauwgom of siroop, maar dat je erop kunt drukken zonder dat het kraakt of breekt.
Glasovergangs- en smelttemperaturen van 3D-filamenten
| Filament | Nozzeltemperatuur | Glasovergangstemp. Tg (°C) | Smelttemp. Tm (°C) | Verwarmd bed Temp | Krimprisko | Gebruiksgemak | Kosten |
|---|---|---|---|---|---|---|---|
| PLA | 180°C – 230°C | 60-65°C | 155°C | 60°C (niet verplicht) | Laag | Makkelijk | $10 – $25 |
| ABS | 230°C – 250°C | 105°C | Amorf | ~100°C | Matig | Gemiddeld | $15 – $25 |
| PETG | 230°C – 250°C | 80-82°C | 210°C | ~100°C | Laag | Makkelijk | $15 – $20 |
| Nylon | 230°C – 260°C | 70-80°C | 217°C | 80°C – 100°C | Matig | Gemiddeld | $50 – $65 |
| ASA | 220°C – 250°C | 100°C | 250-260°C | ~100°C | Laag | Gemiddeld | $30 – $50 |
| Polycarbonaat | 270°C – 310°C | 147°C | 260°C | 90°C – 110°C | Hoog | Moeilijk | $30 – $60 |
| HIPS | 230°C – 250°C | 88-92°C | 180 – 270°C | ~100°C | Laag | Gemiddeld | $20 – $60 |
| TPE | 210°C – 230°C | 60-130°C | 150–210°C | Niet vereist | Laag | Makkelijk | $80 – $100 |
Verschil tussen glasovergangs- en smelttemperatuur van een filament
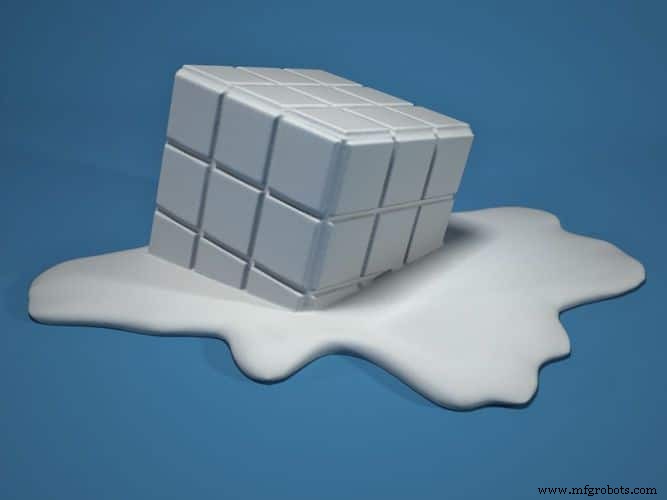
Opvallend is dat de glasovergangstemperatuur (Tg) en smelttemperatuur (Tm) nauw verwante fysieke eigenschappen zijn, maar zeker niet hetzelfde. Hoewel beide te maken hebben met een toestandsverandering, vertegenwoordigen ze totaal verschillende fenomenen.
De glasovergang, een verschijnsel gerelateerd aan viscositeit, is niet noodzakelijk het kruispunt tussen vast en vloeibaar; het is het kruispunt tussen een rigide vast stof en een rubberachtig vast stof. Wetenschappelijk gesproken verschillen ze als volgt: de smelttemperatuur is de temperatuur waarop een vast stof begint te smelten tot een vloeistof, terwijl de glasovergangstemperatuur het punt aanduidt waarop een vast stof rubberachtig wordt maar niet vloeibaar.
Om dit te begrijpen, stel je je voor dat je een pizza maakt; wanneer kaasschijfjes uit de vriezer komen, zijn ze hard, maar na enkele minuten op kamertemperatuur worden ze zacht en rubberachtig. Dit zou de glasovergangstemperatuur (Tg) van de kaas kunnen zijn.
Als je de kaas over de pizza spreidt en in de oven schuift, smelt hij, en dit zou de smelttemperatuur (Tm) van de kaas zijn: de temperatuur waarop het smelt van een rubberachtig vast stof naar een gooilijke, viscieuze vloeistof.
Wat betekent een hogere glasovergangstemperatuur?
Een hogere glasovergangstemperatuur (Tg) betekent dat een materiaal langer duurt om van een vast stof in een zacht materiaal over te gaan wanneer je het opwarmt. Als je warmte toepast op iets met een Tg van 200°C, wordt het op 200°C zacht.
Een materiaal met een Tg van 390°C wordt pas op 390°C zacht. Met 'zacht' bedoel ik dat het zijn treksterkte, stijfheid en rigiditeit verliest. Het object kan zelfs vervormen onder eigen gewicht als het aan een temperatuur boven zijn glasovergangstemperatuur Tg wordt blootgesteld.
Wat gebeurt er met filament boven de glasovergangstemperatuur?
Filament dat boven zijn glasovergangstemperatuur (Tg) is, verkeert in een thermodynamisch onstabiele glasachtige toestand en vertoont alle eigenschappen van een vloeistof.
Je kunt terugverwijzen naar de tabel hierboven over de glasovergangstemperatuur van jouw specifieke filamenttype, maar ik raad je altijd aan de specificaties van het gekochte filament te controleren, omdat de fabrikant diepgaendere instructies heeft over hoe ermee geprint moet worden.
Waarom is dit relevant bij het instellen van de bedtemperatuur?
Er zijn twee hoofdzaken die kunnen ontstaan en die gerelateerd zijn aan de temperatuur van het geëxtrudeerde filament, ofwel de temperatuur van het bed en hoe snel/langzaam het mag afkoelen. Deze problemen zijn: krimp (warping) en olifantenpoot (elephant's foot).
Krimp (Warping)
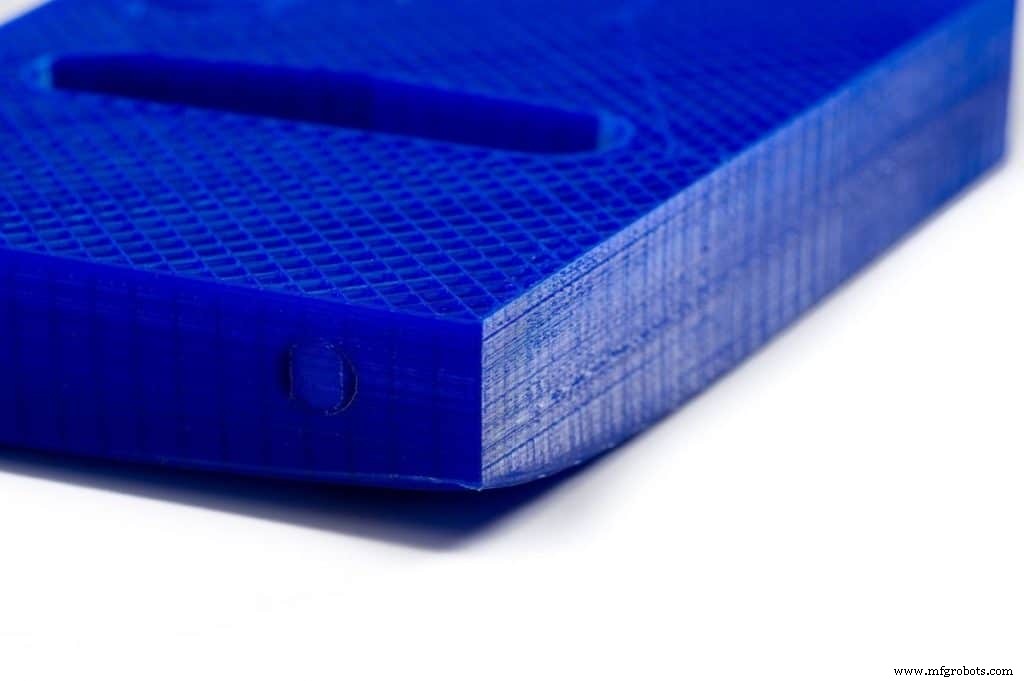
'Krimp' is de neiging van een geprinte onderdeel om opwaarts te vervormen tijdens het printproces. De hoofdoorzaak is dat de bodemlagen op een koude plaat of build-platform worden geprint en bij afkoeling meer inkrimpen dan de toplagen.
Daardoor buigen de toplagen naar buiten uit tijdens het afkoelen, wat een onevenwichtige spanning in het onderdeel creëert en leidt tot krimp.
Om krimp te verminderen, introduceerden fabrikanten verwarmde beds op sommige 3D-printers, waarmee deze snelle afkoeling van de bodemlagen voorkomen kan worden.
Nu worden de bodemlagen geprint op een verwarmd bed (al verwarmd tot een specifieke temperatuur, afhankelijk van het gebruikte filament) en krimpen ze niet meer dan de toplagens naarmate de print geleidelijk afkoelt. Daarmee wordt krimp aanzienlijk verminderd, zo niet volledig voorkomen.
Hier speelt de kennis van de glasovergangstemperatuur van het filament een cruciale rol: voordat je het filament gebruikt om een object te printen, in plaats van het bed op een willekeurige temperatuur te zetten, als we de temperatuur heel dicht bij de glasovergangstemperatuur van het filament instellen, wordt krimp volledig geëlimineerd en zal het geprinte deel ook beter aan het bed hechten.
Een extra tip: niveaukeer het bed bij de temperatuur waarmee je gaat printen, want dit levert de beste resultaten op.
Olifantenpoot (Elephant's foot)
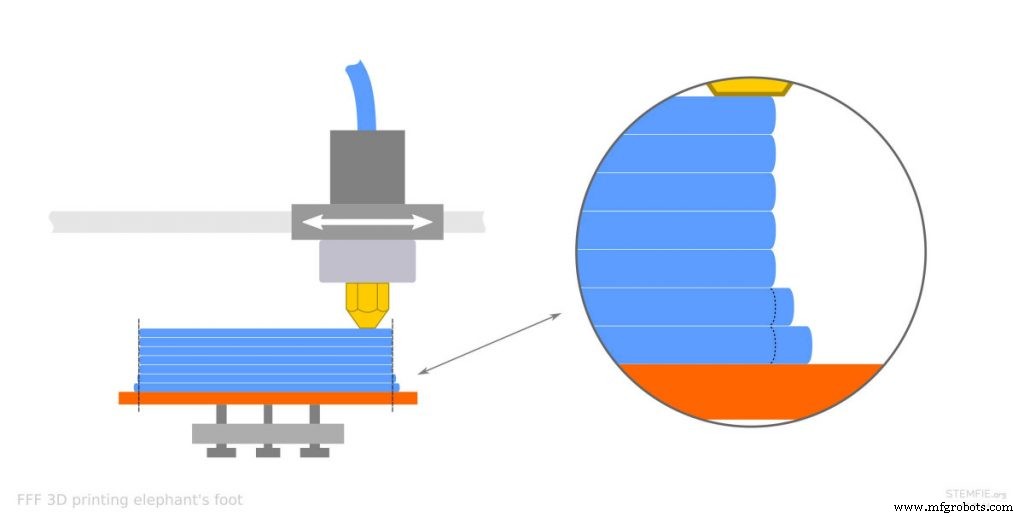
Olifantenpoot ontstaat meestal door een onvoldoende afgekoelde eerste laag. Als de temperatuur van het printbed te hoog is, of als er onvoldoende afkoeling is, koelt de eerste laag niet snel genoeg af, wat olifantenpoot veroorzaakt.
Dit probleem treedt voornamelijk op bij grotere prints, omdat het wordt veroorzaakt door het gewicht van het object dat op de eerste laag drukt. Als deze niet goed afkoelt, resulteert dit gewicht in een uitbulgende eerste laag.
Omdat de bedtemperatuur hoger is dan de glasovergangstemperatuur van het filament, koelt de bodem niet goed af en bulgt naar buiten.
Daarom helpt het kennen van de glasovergangstemperatuur van het filament en het instellen van de bedtemperatuur iets lager om de gevreesde olifantenpoot te elimineren.
Wanneer is een hogere glasovergangstemperatuur belangrijk?
De glasovergangstemperatuur geeft een benadering van de temperatuur waarop een 3D-geprint onderdeel overgaat van een vast 'geprint' nuttig object naar een zacht 'rubberachtig' onbruikbaar object dat zelfs onder eigen gewicht kan vervormen.
Daarom stelt het kennen van de glasovergangstemperatuur van een specifiek filament je in staat om een beter geïnformeerde beslissing te nemen over hoe je het 3D-geprinte onderdeel gebruikt, aangezien sommige kunststoffen, zoals PLA, snel gaan vervormen als ze in de zon of in de auto worden achtergelaten.
Filamenten voor buitenafgebruik
Als je een object 3D-print voor buitenafgebruik, is het beter om een filament als ABS te gebruiken, omdat de glasovergangstemperatuur (105°C) veel hoger is dan de buitentemperatuur, zelfs op een hete zomerdag. Zoals gezegd, kan PLA vervormen als het in de hitte buiten blijft liggen.
Er zijn nog veel andere filamenten geschikt voor buitenafgebruik, zoals PETG, ASA, en anderen. Ik heb er echter een heel artikel over geschreven, dus bekijk dat ook zeker.
Toepassingen die materiaal vereisen dat hoge temperaturen weerstaat
Als je objecten print die blootgesteld worden aan hoge temperaturen, is het essentieel om een filamenttype met een hogere glasovergangstemperatuur te gebruiken, anders zal het waarschijnlijk vervormen.
Stel je voor, je hebt PETG (Tg 82°C) gebruikt om een onderdeel te printen dat een hoge temperatuur van 85-95°C zal ervaren, dan zal het zeker mislukken en je inspanning verspillen.
PLA heeft een zeer lage glasovergangstemperatuur, weshalb ik het niet zou aanbevelen voor toepassingen waarbij de kunststof in de buurt van die hitte komt.
Aan de andere kant zijn er veel filamenten geschikt voor hoge temperaturen, zoals ABS, Polycarbonaat, ASA, etc. (zie weer de tabel aan het begin van het artikel).
Smelt PLA in een auto?
PLA of polylactaat is een thermoplast dat afkomstig is van hernieuwbare bronnen zoals maïs en suikerriet. PLA is een alomvattend 3D-printmateriaal met een uitstekende printkwaliteit, goede laaghechting en matige sterkte; het is een van mijn topaanbevelingen voor tandwielen, tweede alleen aan nylon.
Je kunt zelfs soja- en maïsgebaseerde PLA-filamenten vinden die biologisch afbreekbaar zijn!
Echter, PLA is zeer ongeschikt om auto-onderdelen te printen, omdat de Tg (60-65°C) is en op een hete zonnige dag auto-onderdelen geprint uit PLA zullen vervormen.
Natuurlijk, als je denkt over PLA te gebruiken voor vervangende onderdelen in de motorruimte, vergeet het dan!
Dit is de reden waarom auto-onderdelen meestal van ABS gemaakt zijn, omdat het niet alleen een zwaarder plastic is, maar de Tg ook aanzienlijk hoger is: 105°C.
Is het mogelijk de glasovergangstemperatuur van een PLA-onderdeel te verbeteren?
Ja, je kunt de glasovergangstemperatuur van je PLA-prints verbeteren door additieven toe te voegen, maar je moet je bewust zijn van mogelijke afwegingen in sterkte en smeltbaarheid.
PLA-derivaten zoals TPLA of HTPLA bieden de voordelen van standaard PLA, maar kunnen na het printen warmtebehandeld worden. Dit helpt ze hun vorm en stijfheid te behouden bij aanzienlijk hogere temperaturen in vergelijking met standaard PLA.
Een hogere glasovergangstemperatuur maakt het onderdeel rigider en zwaarder, en de beste methode om de glasovergangstemperatuur van 3D-objecten geprint met standaard PLA-filament te verhogen, is door ze te gloven (annealen) (ze opwarmen tot hun glasovergangstemperatuur maar onder het smeltpunt).
Wat zijn de voordelen van gloven (annealing)?
De thermische behandeling van de 3D-print heet "gloven" (annealing).
Gebruikelijke methoden voor het gloven van 3D-geprinte objecten zijn het gebruik van een atmosferische oven, een gewone oven, en indirecte verwarmingsbronnen.
Dit herorganiseert de interne kristallijne structuur en zorgt voor grotere kristallen, wat resulteert in veel sterker objecten die minder vatbaar zijn voor laagscheiding. Tests hebben aangetoond dat gloven van een 3D-geprint onderdeel een toename van 40% in sterkte en algehele weerstand kan opleveren.
De enige nadelen zijn dat, als het onjuist wordt gedaan, het model vervormd zal raken en krimpen in de X- en Y-richting, terwijl het uitdijt in de Z-richting.
Een ander belangrijk punt voordat je je objecten glooft: het vereist dat de objecten met 100% infill geprint zijn. Ik weet dat dit niet ideaal klinkt, maar gloven van een print met 20% of 30% infill zal ertoe leiden dat het op onvoorspelbare manieren krimpt, bijna altijd met slechte resultaten.
Tijdens dit proces heeft het de infill nodig om het te ondersteunen, anders vervormt het als er willekeurige of onregelmatige lege ruimtes binnenin het object zitten.
De meest geschikte, goedkoopste en snelste infill-stijl voor het glovenproces is de lijnen-infill (line infill).
Meer weerstandskrachtig
3D-printen is een kosteneffectieve techniek voor het fabriceren van complexe onderdelen en structuren met ingewikkelde details. Echter, sommige 3D-geprinte objecten hebben niet dezelfde structurele integriteit als objecten gemaakt met injectiegieten, vooral onder veeleisende omstandigheden zoals hoge sterkte.
Gloven is één manier om de fysieke eigenschappen van 3D-geprinte onderdelen te verbeteren, waardoor ze duurzamer worden omdat de lagen veel sterker met elkaar smelten.
Het verhoogt de glasovergangstemperatuur
Het glovenproces verhoogt ook de temperatuurbestendigheid van 3D-geprinte objecten. De wetenschap hierachter is vrij simpel: standaard 3D-geprinte objecten hebben een amorfe moleculaire structuur die willekeurig is; ze hebben geen smeltpunt, maar worden bij verwarming geleidelijk zacht tot ze volledig in een vloeistof smelten. Tijdens het glovenproces, wanneer we de 3D-objecten opwarmen, rangschikken hun moleculen zich in een deels georganiseerde semi-kristallijne structuur.
Dit resulteert in sterkere intermoleculaire bindingen en dus hogere glasovergangstemperaturen.
Ik heb een experiment uitgevoerd om te zien wat er gebeurt met de glasovergangstemperatuur van een object geprint uit PLA-filament (Tg 60°C) nadat het gegloveerd is bij 90°C. Mijn resultaten toonden aan dat de glasovergangstemperatuur was gestegen tot 110°C.
Dit is bijna een verhoging van 100% en elimineert daarmee een van de grootste uitdagingen van het printen van objecten met standaard PLA.
Makkelijkere post-processing
FDM 3D-printen levert een ruw oppervlak aan de buitenkant van het geprinte object op. Het model is niet glad, wat betekent dat het later moeilijker te bewerken is, bijvoorbeeld voor schilderen of lakken.
Het glovenproces kan worden gebruikt om de oppervlakken van prints glad te maken, ontbrekende gaten op te vullen en een model met een professionele uitstraling te produceren.
Daarom minimaliseert gloven de tijd die het kost om de afwerkende aanpassingen aan je nieuwe print toe te voegen en maakt het het ook sterker!
Bekijk onze aanbevolen producten sectie
We hebben een aanbevolen productensectie gemaakt die je in staat stelt de gokken te elimineren en de tijd die je besteedt aan het onderzoeken van welke printer, filament of upgrades je moet kopen te verminderen, aangezien we weten dat dit een erg ontmoedigende taak kan zijn die doorgaans leidt tot veel verwarring.
We hebben slechts een handvol 3D-printers geselecteerd die we geschikt achten voor beginners, gevorderden en zelfs experts, wat de keuze makkelijker maakt. De filamenten en upgrades die worden vermeld, zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat welke je ook kiest, zal werken zoals bedoeld.
3d printen
- Glas-in-lood: Geschiedenis, Vakmanschap en Hedendaagse Heropleving
- De thermometer: van Galileo's thermoscoop tot moderne digitale sensoren
- Meerdere DS18B20 1-Wire Sensoren Aan Een Raspberry Pi Koppelen Voor Nauwkeurige Temperatuurmonitoring
- Van toen tot nu: 25 jaar Stratasys 3D-print evolutie
- Hars vs Filament: Kostenvergelijking voor FDM en SLA 3D-Printers
- Optimaal 3D-printen: Snelheid- en temperatuurinstellingen onder de knie krijgen
- Polyurethaan-temperatuurbestendigheid: Welke temperaturen kan het weerstaan?
- AuGe12: Premium Op Goud Gebaseerde Zachte Soldeerlegering
- Rhenium: Het Ultra-Hoogdichte Metaal voor Draad en Refractaire Toepassingen
- Belangrijkste Prestatiekenmerken van Glasvezelgaren: Sterkte, Stabiliteit en Thermische Weerstand
- Hoge-Temperatuur Glasvezeldoek Band: Superieure Hittestand Bescherming voor Elektronica en Automotive Toepassingen