



PETG-filament drogen: Eenvoudige stappen voor heldere, sterke 3D-prints
3D-printfilament absorbeert vocht uit de omgeving, wat de effectiviteit van het materiaal tijdens het printproces beïnvloedt.
Hygroscopische filamenten zoals PETG en ABS nemen vocht op, waardoor ze nat worden. Als gevolg krijgen 3D-enthousiastelingen slechte resultaten.
Als professional of hobbyist moet je weten hoe je nat PETG-filament kunt drogen.
PETG-filament op de makkelijke manier drogen
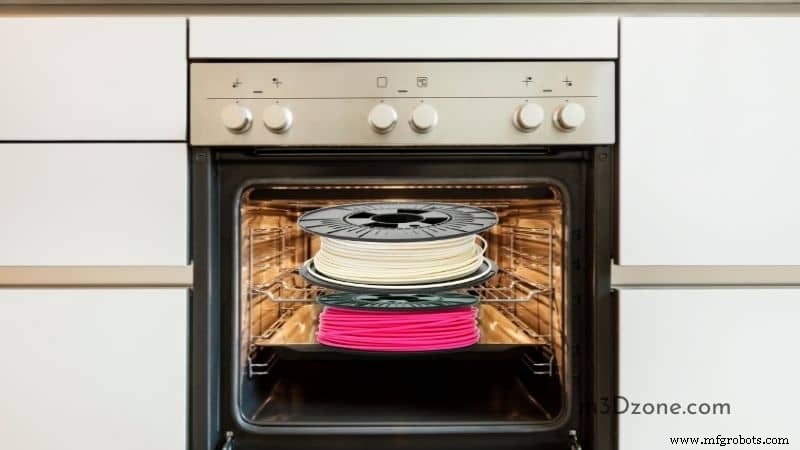
Om je PETG-filament te drogen, leg je het in een hete luchtoven of een droogapparaat (bekijk op Amazon). Stel de temperatuur in op 65 °C (glasovergangstemperatuur van PETG).
Laat het 6 tot 8 uur drogen en het is weer geschikt voor je 3D-printer.
Dit artikel biedt diepgang over PETG-filamenten, hoe ze vocht absorberen en de beste manieren om ze te drogen en op te slaan.
Wat is PETG-filament?
PETG staat voor Polyethyleentereftalaat Glycol, een populair filament dat de beste eigenschappen van ABS en PLA combineert. Het neemt de mechanische stevigheid van ABS en de gemakkelijke printbaarheid van PLA over.
Daarnaast is het glycol-gemodificeerd, wat de unieke heldere visuele eigenschap geeft aan 3D-prints, waardoor ze als glas schitteren. PETG biedt voordelen zoals:
- Hoge trekkracht voor sterke machine-onderdelen in diverse industrieën.
- Glycoleigenschappen voor glasachtige, glanzende eindproducten.
Verschillen tussen droog en nat PETG-filament
3D-filamenten absorberen vocht wanneer ze lang in het open worden gelaten (weken tot maanden). PETG-filament is gevoelig voor vochtopname als het niet in een droge doos wordt bewaard.
Droog PETG-filament levert glanzende producten met een consistente afwerking, terwijl nat PETG brozer oogt. Nat PETG produceert getekstureerde modellen in plaats van een zzijde-afwerking, door luchtbellen in de filamentgaten.
Het hydrolyseproces en de impact op PETG-kunststof filamenten
Wetenschappers definiëren een polymeer als een lange keten van monomeren. Het polymerisatieproces laat monomeren in een keten verbinden die kan afbreken.
Er zijn verschillende manieren waarop polymere ketens breken. Een van de bekendste oorzaken voor polymerdegradatie is het hydrolyseproces.
Hydrolyse
Hydrolyse treedt op wanneer watermoleculen polymere ketens afbreken. Dit gebeurt via een complex chemisch proces dat de materiaaleigenschappen van het polymeer negatief beïnvloedt.
Het proces kan de lengte van de polymere keten aanzienlijk verlengen of verkorten. Wanneer dit gebeurt, worden materiaaleigenschappen als trekkracht en helderheid negatief beïnvloed.
Effecten van hydrolyse
Hydrolyse beïnvloedt het 3D-printproces negatief. Bij het extruderen van nat PETG-filament kookt het water in het kunststofmateriaal en vormen zich luchtbellen.
De luchtbellen breken de polymere keten in een proces dat de keten verkort en het materiaal verzwakt.
Er ontstvatten gaten in de basisstructuur van het filament, wat de laagadhesie verzwakt. Dit resulteert in een ongewende 3D-print oppervlakteafwerking.
Hoe herken je nat filament dat gedroogd moet worden
Alle polymeren absorberen vocht uit vochtige lucht tijdens hun houdbaarheidstermijn vanwege hun hygroscopische aard, maar in verschillende maten en met uiteenlopende gevolgen voor printkwaliteit.
Aan de andere kant absorberen hydrofiele polymeren water, terwijl hydrofobe polymeren het tegenovergestelde doen.
Een hogere luchtvochtigheid zorgt voor stringing aan randen en hoeken, slechte oppervlaktekwaliteit en maakt gladde delen ruw.
Een lagere luchtvochtigheid heeft slechts een geringe negatieve impact. Weinig vocht veroorzaakt geen bellen, knistergeluiden of veranderingen in mechanische eigenschappen.
Tekenen dat PETG-filament nat is
Als enthousiasteling kan het lastig zijn om aan te geven of PETG-filament nat is door ernaar te kijken. Hier zijn indicatoren:
- Knister- en kraakgeluiden tijdens het printen
- Prints met verminderde trekkracht
- Ongelijke extrusielijnen
- Ernstige en ongewone stringing
- Gestolde blabberen en uitvloeien tijdens extrusie
Dit zijn de belangrijkste signalen dat je te maken hebt met vochtig PETG-filament. Gelukkig zijn er efficiënte manieren om je filament te drogen.
Bovendien kun je filament ook voorkomend beschermen tegen vochtopname.
Vochtbeheer door correcte filamentopslag
Een 3D-printer kan niet functioneren zonder plastic filamenten, die essentieel zijn voor productkwaliteit. Hobbyisten moeten filamenten zorgen door correcte opslag om vochtopname te voorkomen.
Één optie is de opslagruimte laag in vochtigheid en goed geventileerd te houden. Vermijd warme kamers die een vochtige sfeer creëren.
Het gebruik van luchtdichte en vacuümzakken is ook uitstekend. Combineer dit met silicagel-pakketjes en vochtigheidsmeters om de relatieve luchtvochtigheid in de gaten te houden.
Droogdozen zijn een optie, maar duurder dan luchtdichte en vacuümzakken.
Als vocht toch inslaat, zijn er handige manieren om filament te drogen (zie verderop).
Vereisten voor het drogen van PETG-filamenten
Als printenthousiast moet je de vereisten kennen voor het drogen van nat PETG-filament. Om te bepalen of drogen nodig is, moet je bevestigen dat het filament een aanzienlijke hoeveelheid vocht heeft geabsorbeerd.
Je kunt controleren hoe lang het filament blootgesteld was aan vochtige omstandigheden. Of je luistert naar de extrusiegeluiden tijdens het printen om te bepalen of het droog of nat is.
Een cruciale vereiste is het handhaven van 65 °C; laat het minimaal 6 uur drogen voor het beste resultaat. Alternatief kun je bij lagere temperaturen drogen, maar dan langer.
PETG drogen in de zon
Hobbyisten experimenteren graag met het drogen van filament in de zon. Een reden is dat het kosteloos is ten opzichte van dure filamente dryers.
Toch is de zon niet het beste idee voor PETG-drogen.
De buitentemperatuur bedraagt ongeveer 30 °C en bereikt in de heetste gebieden maximaal 45 °C.
De glasovergangstemperatuur van PETG is 65 °C, dus de zon kan het filament nooit genoeg opwarmen om vocht door verdamping te verwijderen. Bovendien neemt nat filament buiten in een vochtige omgeving nog meer water op.
Wat heb je nodig om PETG-filament te drogen?
Het drogen van filament is een langzaam proces dat precisie en zorg vereist. Hobbyisten hebben een zelfgemaakte of gespecialiseerde filament dryer nodig.
Je kunt ook een gewone oven of een voedseldehydrater gebruiken voor vergelijkbare resultaten.
Filament Dryer
Professionals en enthousiastelingen gebruiken filament dryers als essentiële apparatuur. De ontwerpers zorgen ervoor dat de gesloten dryer de lucht in de kamer opwarmt om het filament te drogen.
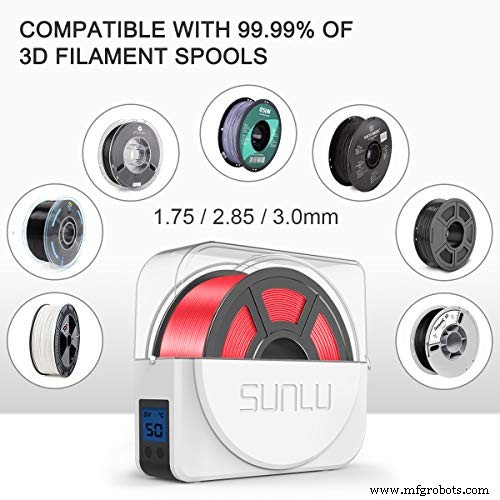
Het opwarmen van PETG-filament tot de juiste temperatuur breekt de polymere ketens, waardoor watermoleculen koken en verdampen. Stel de juiste glasovergangstemperatuur van 65 °C in voor optimale resultaten.
Filament dryers hebben extra functies om spoelen te monteren en te draaien voor gelijkmatige warmtedistributie, plus ventilatoren voor luchtcirculatie.
Oven voor het drogen van filament
Een elektrische oven in huis kan het werk ook doen. Je moet de juiste temperatuur instellen voordat je de PETG-spoel in de oven plaatst.
Zorg dat de oven temperatuur onder de glasovergangstemperatuur van PETG blijft, zodat het plastic opwarmt en vocht vrijgeeft.
De aanbevolen droogduur is 4 tot 6 uur.
Voedseldehydrater
Je kunt een voedseldehydrater herbestemmen voor het drogen van PETG-filament. Handig als je geen toegang hebt tot een filament dryer of oven.
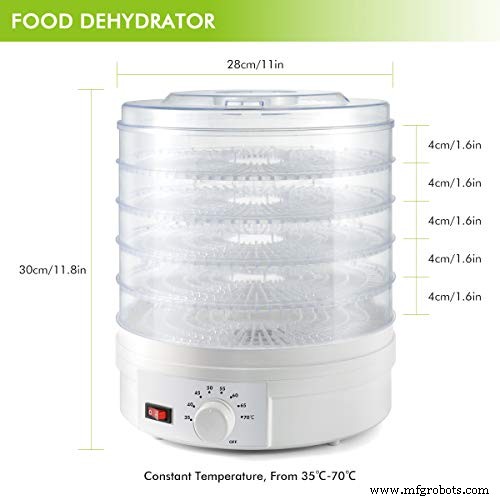
Voedseldehydraters zijn ontworpen om fruit te drogen en werken bij lagere temperaturen dan ovens.
Daarom zijn ze prima bruikbaar voor filamenten zoals TPU, nat nylon, ABS en PLA, die een lagere droogtemperatuur prefereren.
Voorzorgsmaatregelen voor het drogen van PETG-filament
Je kunt nat PETG-filament drogen met een hete luchtoven of dehydrater met goede resultaten. Hobbyisten richten zich vaak op de juiste glas temperatuur, droogtijd en duur.
Er zijn echter factoren buiten je controle die je in de gaten moet houden:
- Verwarm je oven eerst voor, want veel ovens overschrijden de ingestelde temperatuur
- Vermijd drogen bij de verkeerde temperatuur; je riskeert dat het filament smelt
- Houd je aan de voorgeschreven droogtijden; te lang drogen zacht het filament op en laat het smelten
- Droog niet excessief; dit degradeert het plasticmateriaal
- Grote spoelen (2-3 kg) kun je langer drogen, maar let op geaccumuleerde hitte. Droog in meerdere kortere sessies
Droogtijden en temperaturen voor PETG en andere filamenten in een dryer
De 3D-printindustrie kent talloze plastic filamenten. Elk heeft een unieke glasovergangstemperatuur en verwarmingstijd.
- PETG: 65 °C; 6-8 uur
- PLA: 55 °C; 6-12 uur
- ABS: 65 °C; 6-8 uur
- ASA: 65 °C; 6-8 uur
- Nylon: 80 °C; 8 uur
- Polycarbonaat: 75 °C; 8 uur
- PVA: 55 °C; 12 uur
- TPU: 55 °C; 12 uur
Is PETG-filament duur?
In 2017 werd PETG populair door de lagere kosten ten opzichte van PLA, ABS en CPE.
PETG is ook geliefd vanwege industriële voordelen. Generieke PETG-versies kosten $30-$40, specialistische formuleringen $45-$70, waardoor PETG een van de goedkoopste filamenten is.
Conclusie
PETG-filamenten, net als andere hygroscopische materialen, absorberen vocht uit de omgeving. Dit beïnvloedt de mechanische eigenschappen en de printkwaliteit negatief.
De printoppervlakteafwerking is een cruciale kwaliteitsindicator. Vochtig PETG levert slechte afwerkingen, terwijl droog filament een goed product met stevige delen garandeert.
Met de kennis uit dit artikel kun je je PETG-filament beschermen tegen vocht of het drogen wanneer het nat is.
3d printen
- Droogijs: Eigenschappen, Productie en Toepassingen van Vast CO₂
- De Duurzaamheid van Industriële 3D-printen Beoordelen
- Ender 3 nozzle reinigen: Snel & makkelijk ontstoppen voor betrouwbare prints
- Midden-in-print extrusiefalen oplossen in 3D-printers – Snelle troubleshooting gids
- Hoe lang houdt 1 kg 3D-printerfilament? Een praktische gids
- Lithophanes 3D-printen: afbeeldingen in licht & het juiste filament kiezen
- 3D-printer die geen filament invoert repareren: Stap-voor-stap gids
- Retractie Begrijpen: Essentiële Techniek voor 3D-print Kwaliteit
- Hoe extrusie precisie drijft in Fused Filament Fabrication (FFF) 3D-printen
- Droge klauw vacuümpomp mechanica uitgelegd
- Hoe Koolstofvezel Filament Gemaakt Wordt: Productieproces & Belangrijkste Voordelen