



Eerste-laag golven elimineren: Bewijzen oorzaken & oplossingen voor 3D-printen
Als je al een tijdje 3D-print bent, ben je zeker gewend om te dealen met imperfecties in je modellen. Met de tijd heb je ook een zesde zintuig ontwikkeld die je vertelt wat de waarschijnlijke oorzaken van het probleem zijn, en hoe je het oplost. Als je nog in het proces bent van het ontwikkelen van je troubleshooting superkrachten, is dit artikel op maat gemaakt voor jou!
In dit artikel ga ik door de meest voorkomende problemen en waarschijnlijke oplossingen voor het aanpakken van golven in de eerste laag van een print. Je bent welkom om mee te lezen en dieper in te gaan, maar hier zijn de hoofdpunten:
Golven op de eerste laag van een print worden meestal veroorzaakt door een onjuiste eerste laaghogte of flow, de nozzle te dicht bij het printbed, een oneffen (en dus onjuiste) bed-levelling, een te hoge printsnelheid, of het aan laten van de laagventilator tijdens de eerste lagen.
Het probleem wordt meestal opgelost door het bed correct te levelen, de bewegingssnelheid tijdens de eerste lagen te verlagen, de lijnbreedte correct in te stellen, en de initiële laaghogte te veranderen. Daarnaast kun je een geautomatiseerde bed-leveling sensor installeren of een mesh-leveling routine uitvoeren.
Veelvoorkomende oorzaken van golven op de eerste laag
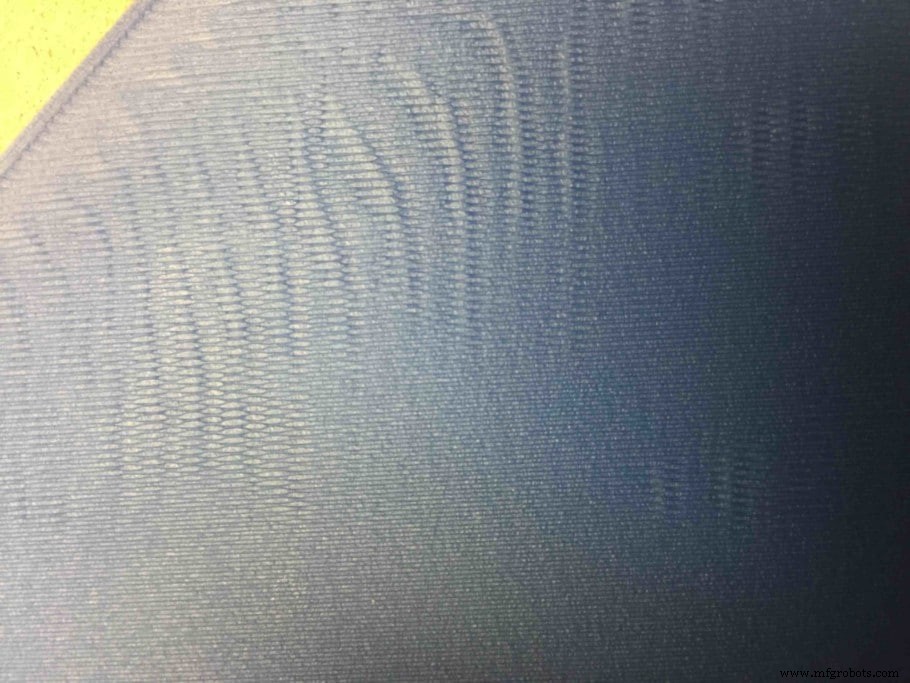
Ik ga door elk van de meest voorkomende oorzaken. Waarschijnlijk is er tenminste een van deze items de oorzaak dat je printer golven op de eerste laag heeft. Gelukkig voor jou zijn de meeste oorzaken redelijk eenvoudig en rechttoe rechtaan te implementeren.
Printerbed-problemen
Als je een perfecte eerste laag wilt, moet je je printbed correct instellen. Dit betekent ervoor zorgen dat het zo gelijkmatig mogelijk geleveld is. Daarnaast moet het printbed vlak zijn, elke oneffenheid zal waarschijnlijk problemen in de eerste lagen veroorzaken. Dit kan op het eerste gezicht als een vreemd en onwaarschijnlijk probleem lijken, maar het is tamelijk gebruikelijk voor flexibele bouwplatformen om na verloop van tijd te vervormen. Als je een glasbed hebt, is het zeer onwaarschijnlijk dat je dit probleem hebt.
Daarnaast, voordat je een nieuwe print start, reinig het bouwplatform. Als er filament of lijmresten van eerdere prints op het printbed zitten, zal het net geëxtrudeerde filament niet zo plakken als het hoort.
Eerste laaghogte en flowsnelheid
Laaghogte en flowsnelheid moeten correct ingesteld zijn voor de eerste laag. Als je filamentflowsnelheid te hoog is voor de eerste laag, zul je over-extrusie ervaren, wat bijna zeker die ongewenste golven zal veroorzaken.
Je kunt de initiële flowsnelheid verlagen of de eerste laaghogte verhogen. Het verhogen van de eerste laaghogte zal waarschijnlijk de zichtbaarheid van fouten in de kalibratie verminderen. Ook, als je een model wilt printen met een kleine laaghogte (zeg, 0,08 mm), is het ook aanbevolen om de initiële laaghogte te verhogen om de laaghafting aan het printoppervlak te verbeteren.
Nozzle te dicht bij bouwplatform (Z-offset)
Als de afstand tussen de nozzle en het printoppervlak te groot is, zal het niet goed plakken. Aan de andere kant, als het te dichtbij is, zal het filament over het printbed gesmeerd worden, wat golven produceert terwijl de nozzle beweegt door het gebrek aan ruimte.
Als vuistregel gebruik ¼ van je nozzeldiameter als de nozzelhoogte. Bijvoorbeeld, stel een 0,1 mm nozzelhoogte in voor een 0,4 mm diameter nozzle. Als vuistregel kun je een vel A4-papier gebruiken en het tussen de nozzle en het bouwplatform schuiven. Het moet met een beetje wrijving tussen het printbed en de nozzle kunnen bewegen.
Printsnelheid
Doorgaans moet de bewegingssnelheid voor de eerste laag verlaagd worden om het filament de tijd te geven om goed te plakken aan het printbed. Meeste slicers berekenen de initiële laagbewegingssnelheid automatisch als functie van de algemene printsnelheid. Om op de veilige kant te blijven, kun je de initiële laagsnelheid instellen op 50% van de algemene bewegingssnelheid.
Koeling
Zorg ervoor dat de ventilatoren uitstaan tijdens de eerste laag. We willen dat het filament langzaam afkoelt om het meer tijd te geven om te haften aan het printbed, wat de kansen vermindert dat het loskomt.
Dit gedrag is meestal de standaard "fabrieks" instelling van alle slicers. Als je met de instellingen hebt geknutseld, is het geen slecht idee om de instellingen te resetten en opnieuw te beginnen met een schone lei. Een verborgen parameter die je vergeten was dat hij bestond, kan het probleem veroorzaken.
Aanbevolen instellingen voor het oplossen van golven
Vanwege de aard van ons probleem, zullen alleen parameters die gerelateerd zijn aan de eerste laag een directe impact hebben op onze kans om het probleem op te lossen. Hoewel je het probleem bijna zeker zult oplossen door proef en fout, hier is een lijst van de belangrijkste parameters waar je je bewust van moet zijn!
- Eerste laaghogte: Het is gangbare praktijk om de initiële laag in te stellen op ongeveer 90% van de overige lagen van de print. In gevallen waar de laaghogte laag is (om fijnere details te bereiken), moet je overwegen de eerste laaghogte te verhogen om de kans op loslaten van het bouwplatform te verminderen.
- Eerste laagbreedte: voor de beste resultaten moet de laagbreedte altijd gelijk zijn aan de diameter van de nozzle. In de meeste gevallen, tenzij je je nozzle hebt veranderd, is de standaard 0,4 mm. Als je te maken krijgt met over- of under-extrusie, verander dan de flowsnelheid in plaats van deze instelling. De flowsnelheid zal het reisweg van de nozzle niet veranderen, terwijl het veranderen van de laagbreedte dat wel doet.
- Eerste laagsnelheid: stel de initiële laagsnelheid in op 50% van de algemene bewegingssnelheid. Dit zal ook leiden tot betere hafting.
- Eerste laag ventilatorsnelheid: Zet de koelventilator uit voor de initiële lagen. Bij het printen van de eerste laag wil je voorkomen dat het filament te snel afkoelt, omdat dit zou leiden tot slechte laaghafting (onder andere problemen). Naast een waarschijnlijke oorzaak van golven, kan een werkende laagventilator op de initiële lagen ook leiden tot warping.
Hoe golven in de initiële laag te voorkomen
Nu we de meest waarschijnlijke oplossingen voor golven hebben doorlopen, zijn we misschien ook geïnteresseerd in snel een paar maatregelen door te lopen die we kunnen implementeren om ze in de toekomst te voorkomen. Beide aanbevelingen hebben te maken met bed-leveling: een geautomatiseerde bed-leveling sensor toevoegen, of een handmatige mesh bed-leveling uitvoeren.
Een automatische bed-leveling sensor toevoegen
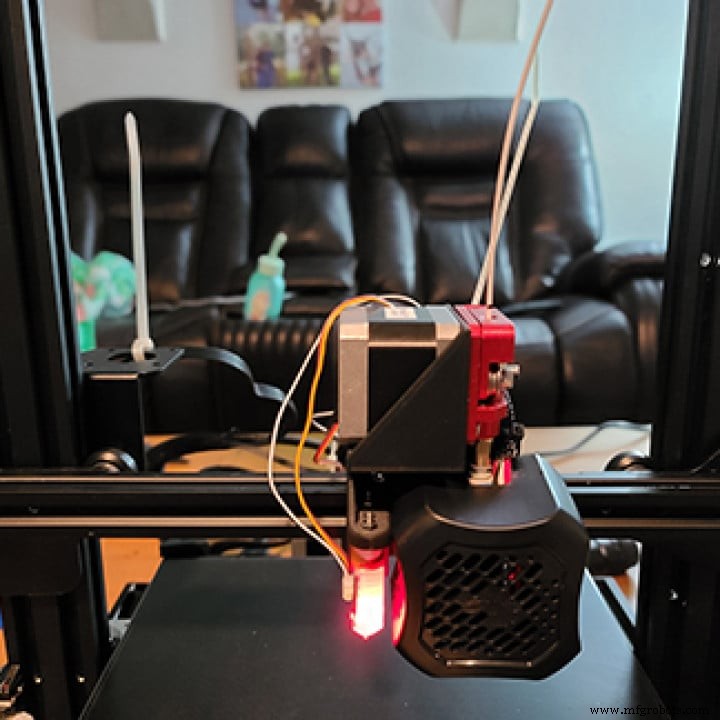
Als je printer er niet standaard mee komt, kun je een automatische bed-leveling sensor toevoegen om je te helpen problemen te voorkomen die geassocieerd zijn met oneffenheden in het printbed.
Wanneer je de leveling routine doorloopt, zal de sensor de afstand tussen de nozzle en het printbed op verschillende plekken meten en deze informatie vervolgens gebruiken om de nozzle adequaat te positioneren terwijl het langs het bouwplatform beweegt tijdens het printen.
Dus, zelfs als je printbed niet perfect geleveld is, zal je printer aanpassingen maken om de nozzle op een optimale afstand te houden gedurende de print. Er zijn veel verschillende typen sensoren, we adviseren een mechanische te gebruiken, ze zijn het meest veelzijdig omdat ze goed werken met alle typen oppervlakken en weersomstandigheden.
Ik moet ook melden dat naast mechanische sensoren, er ook capacitieve, inductieve en fysieke Hall-effect sensoren zijn, maar deze verder te beschrijven is duidelijk buiten de scope van dit huidige artikel!
Echter, we hebben een heel artikel op deze site gewijd aan Bed Leveling sensoren dat je absoluut moet bekijken als je geïnteresseerd bent in meer over ze te leren.
Handmatige mesh bed-leveling (Marlin firmware)
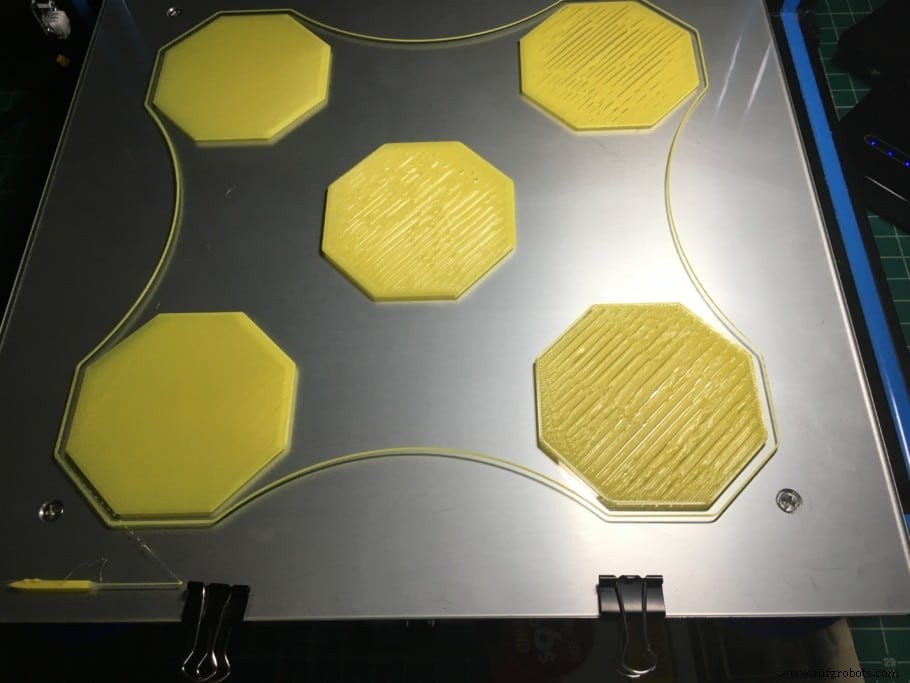
Mesh bed-leveling is een andere optie om oneffenheden in het printbed aan te pakken. Dit levelingsproces creëert een mesh-model van je printbed en past dan de nozzelhoogte aan tijdens het printen om oneffenheden in het printbed te compenseren. Om deze methode te implementeren, zul je wat firmwareconfiguratie moeten doen. Het kan op het eerste gezicht een beetje intimiderend lijken, maar je zult merken dat het zo makkelijk is als een recept volgen.
Hoe mesh bed-leveling in te schakelen
Om te beginnen heb je een kopie nodig van de huidige Marlin-firmware die je printer gebruikt. Je moet ook de Arduino IDE installeren om de firmwarecode te wijzigen.
Ervan uitgaande dat je zowel de firmware als de Arduino IDE hebt geïnstalleerd, open het configuration.h-bestand en uncomment (verwijder de dubbele slashes aan het begin van de regel) "MESH_BED_LEVELING", "RESTORE_LEVELING_AFTER_G28" en "LCD_BED_LEVELING". Door dit te doen, zetten we die regels om in actieve code.
Na dit te hebben gedaan, hoef je alleen de nieuwe Marlin-firmwarebestand naar je bord te uploaden. Na dit te hebben gedaan, en met je printer's LCD-display, selecteer "Level bed" onder "Bed leveling". Selecteer "klik om te beginnen" wanneer de optie beschikbaar wordt. Elke klik zal de nozzle naar een nieuwe locatie verplaatsen en elke keer zul je de hoogte moeten aanpassen zodat een vel papier tussen de nozzle en het printbed kan bewegen met een beetje wrijving.
Ten slotte, scroll naar beneden en klik op "Store Settings". Nu we mesh bed-leveling ingesteld hebben, probeer met een testprint en zie hoe het gaat. Als de nozzle consistent te dicht of te hoog zit, kun je de "Bed Z" optie gebruiken om de hoogte aan te passen in plaats van het hele proces opnieuw te doen.
Bekijk onze aanbevolen producten sectie
We hebben een aanbevolen productensectie gemaakt die je in staat stelt de gokken te elimineren en de tijd die je besteedt aan het onderzoeken van welke printer, filament of upgrades je moet kopen te verminderen, aangezien we weten dat dit een entmutigende taak kan zijn die meestal tot veel verwarring leidt.
We hebben slechts een handjevol 3D-printers geselecteerd die we goed achten voor beginners, gevorderden en zelfs experts, wat de keuze makkelijker maakt. De filaments en upgrades die vermeld staan, zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat welke je ook kiest, zal werken zoals bedoeld.
3d printen
- De talentenkloof dichten: Wat de productie nu moet doen
- Het Moderne Productieproces: Sleuteltechnieken en Innovaties
- De basiscorzen van 'stringing' in 3D-printen begrijpen
- Laagverschuiving Bij 3D-Printen Begrijpen: Oorzaken en Oplossingen
- DC vs. AC Motoren: Belangrijkste Verschillen en De Juiste Keuze voor Uw Toepassing
- De drukkerijindustrie begrijpen: sleutelrollen en diensten
- De Verf- & Coatingsindustrie: Belangrijkste Spelers & Producten
- Edge AI: Versnellen van on-device intelligentie en transformerende consumenten- en enterprisemarkten
- Re-platforming in de Cloud: Wat Het Is en Hoe Het Efficiënte Migratie Drijft
- Data benutten in het Internet of Reliability: Strategieën voor effectief beheer
- Wat Is de Circulaire Economie? Inzichten van Toonaangevende Kunststofbedrijven