



Hars vs. Filament: Welk 3D-printmateriaal is sterker?
De 3D-printcommunity debatteert al lang uitgebreid over de voor- en nadelen van zowel hars- als filamentprinters. De meest besproken onderwerpen gaan over de printkwaliteit, de materiaalkosten en de printtijden van elke technologie.
Soms moet je een object printen dat specifieke structurele eigenschappen vereist, zoals trekkracht en weerstand tegen impact, en je wilt weten of harsdelen sterker of zwakker zijn dan filamentgeprinte objecten.
Wat kracht betreft, zijn FDM-geprinte delen doorgaans sterker dan harsobjecten. Dit geldt zowel voor weerstand tegen impact als voor trekkracht. Bijna alle populaire filaments zoals ABS, PLA, PETG, Nylon en Polycarbonaat presteren beter dan standaard harsprints. Het moet wel worden genoemd dat Tough Hars sterker is dan ABS, PETG en Nylon.
Trekkrachtvergelijking: Hars vs Filament
Trekkracht van verschillende filaments en harsen (mega Pascal)
| Materiaal | MPa |
| Polycarbonaat | 67 |
| PLA | 64 |
| Tough Hars | 55 |
| PETG | 50 |
| Nylon | 48 |
| ABS | 38 |
| Hars | 23 |
Trekkracht meet de hoeveelheid spanning die een materiaal kan aan voordat het scheurt. De trekkracht wordt gemeten op het breukpunt en varieert tussen verschillende materialen die gebruikt worden voor identieke componenten.
Dit is een veelvoorkomende test in de meeste industrieën; voor nauwkeurige resultaten moet het bouwpROCES echter als variabele worden meegenomen.
De consensus is dat 3D-harsprints niet zo impactbestendig zijn; bovendien is er een groot vraagteken bij de doorlopende uitharding van harsproducten die periodiek aan UV-licht worden blootgesteld. Aan de andere kant van het spectrum staat PLA, een relatief goedkoop, laag-temperatuurbestendig materiaal in een doos met het label "laatste redmiddel".
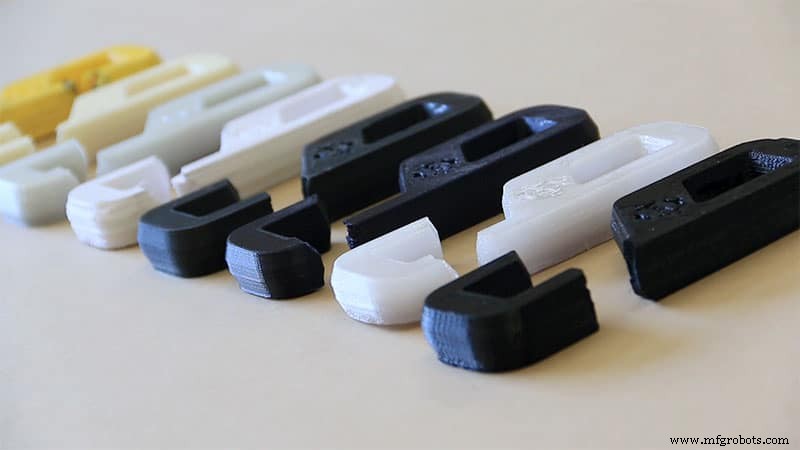
Deze aannames kunnen niet verder van de waarheid af liggen, en de waarheid komt naar voren in eerlijke en nauwkeurige tests. Hier is een basisoverzicht van trekkrachttesten op verschillende FDM-filamenttypen, uitgevoerd door Airwolf 3D, conform ISO 527*-standaarden. Een haak werd van verschillende materialen gemaakt en getest.
*: Deze richtlijnen specificeren de algemene voorwaarden voor het bepalen van de trekkeigenschappen van thermoplasten onder gespecificeerde omstandigheden.
PLA
Het printbed werd ingesteld op 60°C en de haak werd zonder omhulzing geprint om de warmte op een matig niveau te houden. De PLA-haak wist een gewicht van 285 pond (129 kg) te dragen, wat overeenkomt met een trekkracht van 64,4 MPa, maar er is een vangnet.
PLA verliest na verloop van tijd zijn trekkracht en mag daarom alleen worden gebruikt voor het beoogde doel: het maken van speelgoed en decoratieve items, niet voor toepassingen die hoge trekkracht vereisen.
PETG
PETG meet 50,0 MPa, wat verrassend is omdat men verwacht dat het sterker is dan PLA. Een andere test van toms3d.org zette PLA tegen PETG, met twee teststructuren van elk om het effect van laagrichting te bepalen. De monsters werden verticaal en horizontaal geprint.
De test was een buigtest om het knikpunt te bepalen. De verticaal geprinte monsters werden eerst getest, wat ook de laaghafting testte. Het PLA-monster weerstond ruim 8 kg, terwijl PETG 5,9 kg haalde. Het tweede monster testte de materiaalkracht: PLA meet 16,6 kg, terwijl het PETG-monster niet brak, maar alleen buigde.
Kortom, PETG is flexibeler en knapt niet onder bepaalde krachten zoals PLA wel doet, maar wat trekkracht betreft is PLA sterker.
ABS
Bij de ISO 527-test scoorde ABS 38,6 MPa, aanzienlijk zwakker dan zowel PLA als PETG. In de haaktest presteerde ABS slecht en brak direct onder dezelfde belasting van 285 pond.
Hoewel ABS wordt beschouwd als een echt technisch materiaal voor alledaagse toepassingen, vereisen deze toepassingen geen hoge trekkracht. De trekkracht van ABS kwam uit op 4700 psi (32,4 MPa).
Polycarbonaat
In de basishaaktest werd polycarbonaatfilament geprint bij hoge temperaturen: de bedtemperatuur mag niet onder 145°C en de extrudertemperatuur niet onder 290°C.
Het is belangrijk te onthouden dat normale hobbyprinters deze temperaturen niet halen. 685 pond (311 kg) werden aan de haak gehangen, wat 9800 psi (67,6 MPa) meet, waardoor polycarbonaat de onbetwiste winnaar is voor trekkracht.
Nylon
Nylon is geen uniform filament, en verschillende typen nylon hebben variërende trekkracht. De geschatte sterkte ligt op 7000 psi (48,3 MPa), aanzienlijk beter dan ABS maar onder PLA. In de haaktest werd Nylon 910 gebruikt, geprint bij 250°C met een bedtemperatuur tussen 70-100°C. Het nylon begon te buigen en gaf pas na honderden pond nacht, bij 485 pond (220 kg).
In essentie, vergelijkbaar met PETG, buigt Nylon meer dan PLA.
Hars
Hoewel de trekkrachttesten niet door dezelfde personen werden uitgevoerd als de vorige tests, werden dezelfde condities nagebootst, waardoor de resultaten niet alleen geldig maar ook vergelijkbaar zijn.
Hars is bekend als een zwak materiaal wat trekkracht betreft, en de resultaten bevestigen deze indruk. Standaard hars meet slechts 23,4 MPa, een waarde ver onder alle geteste filaments.
Ondanks de slechte resultaten voor standaard hars, zijn er ongelooflijke vooruitgangen geboekt in SLA-printen, en trekkracht is zeker een dimensie die veel aandacht kreeg.
Alle grote harsfabrikanten bieden ook hun "tough" harsen aan, en het is niet alleen een marketingtruc: neem eSun's tough hars met een trekkracht van 55 MPa als voorbeeld.
Dit toont aan dat fabrikanten grote inspanningen leveren om aan de eisen van de 3D-printindustrie te voldoen, die steeds verder stijgen.
Verschil tussen standaard hars en tough hars
Standaard harsen worden als te zwak beschouwd om spanning aan te kunnen en worden niet aanbevolen voor buitengebruik door het doorlopende uithardingsproces door de UV-stralen van de zon. Er zijn echter harsen op de markt die zijn geformuleerd om erg sterk te zijn.
Er wordt snel nieuwe technologie geïntroduceerd in harsontwikkeling, en er worden continu nieuwe toepassingen ontdekt. Gietbare harsen worden gebruikt in de juwelenindustrie en breed in de tandheelkunde.
Het hoofdverschil tussen standaard hars en tough hars is de trekkracht, waarbij tough hars ongeveer het dubbele van de trekkracht van standaard hars heeft.
Anycubic's gekleurde UV-hars werd geselecteerd als standaard hars die getest werd tegen een aantal tough harsen: Formlabs Tough 2000, eSun's Hard-Tough en Siraya Tech's Blu. De resultaten waren niet verrassend: de standaard hars meet 23,4 MPa, terwijl de tough harsen 46 MPa (Formlabs), 55 MPa (eSun) en 44 MPa (Siraya Tech) maatten.
Zoals je ziet uit de testresultaten, zijn tough harsen echt veel sterker dan standaard hars, maar de testresultaten vertalen zich niet automatisch naar je projecten. De hoof reden is structureel ontwerp en toepassing; hoewel tough harsen sterker zijn, zullen ze niet noodzakelijk deze testresultaten weerspiegelen.
Impactsterktevergelijking: Hars vs Filament
Impactsterkte voor verschillende materialen en oriëntaties (Joules/Meter)
| Plat | Horizontaal | Verticaal | |
| Polycarbonaat | 354 | 515 | 42 |
| Nylon | 325 | 249 | 60 |
| Prusa Tough Hars | 280 | 280 | 280 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
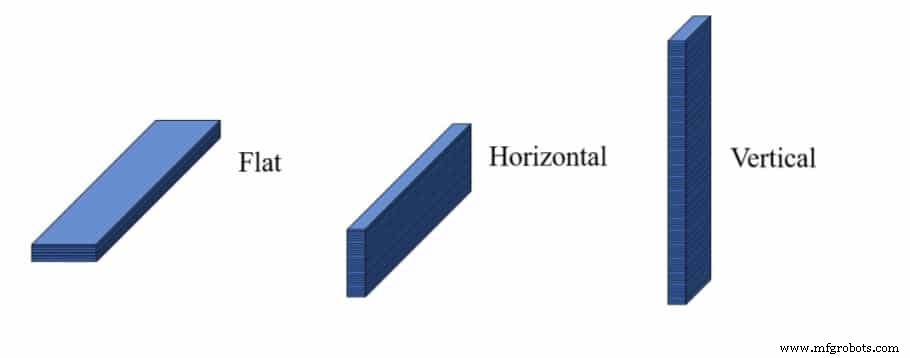
Impactsterkte verschilt van trekkracht doordat het meet hoeveel impact een standaardmodel kan weerstaan en hoeveel impactenergie wordt geabsorbeer. De gebruikte methode is de IZOD-impactsterktetest. De tests werden uitgevoerd met drie verschillende oriëntaties: plat, horizontaal en verticaal.
PLA
- Plat: 152,52 J/m
- Horizontaal: 113,21 J/m
- Verticaal: 77,42 J/m
PETG
- Plat: 238,98 J/m
- Horizontaal: 178,09 J/m
- Verticaal: 35,45 J/m
ABS
- Plat: 128,69 J/m
- Horizontaal: 149,14 J/m
- Verticaal: 55,14 J/m
Polycarbonaat
- Plat: 354,15 J/m
- Horizontaal: 514,90 J/m
- Verticaal: 42,03 J/m
Nylon
- Plat: 324,90 J/m
- Horizontaal: 248,86 J/m
- Verticaal: 59,61 J/m
Zoals je ziet uit de resultaten, zijn er gemengde cijfers bij de filamenttypen en de oriëntatie van de testmonsters. PLA scoort het hoogst op de verticale test met 77,42 J/m, met PETG het laagst op 35,45 J/m. Polycarbonaat en nylon liggen dicht bij elkaar, maar polycarbonaat scoort 514,90 J/m op de horizontale test, terwijl nylon 248,86 J/m haalt.
Verschil tussen standaard hars en tough hars
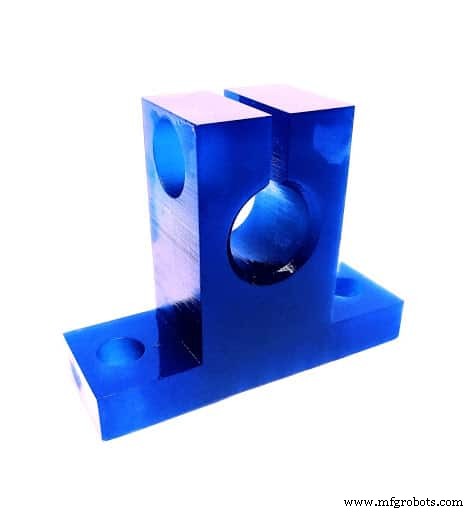
De impactsterkte van standaard hars vergeleken met tough hars werd getest met de IZOD-test met Filaween-scoring. In Toms test gebruikte hij Elegoo ABS-achtige heldere rode hars en Prusa's maroon "Tough" hars, en de resultaten spreken voor zich.
Omdat hars een isotroop materiaal is, werden er maar één monster per hars nodig. Het Prusa Tough harsresultaat was 280 mJ. Deze hars is vergelijkbaar met PLA-resultaten.
Wat is het sterkste filament?
Ik denk dat het een redelijk algemene conclusie is onder fabrikanten, reviewers en eindgebruikers dat polycarbonaat wordt gewaardeerd als het sterkste filamenttype.
Wanneer correct en op de juiste temperaturen geprint, kan polycarbonaat (of PC) extrem sterke en langdurige componenten produceren; printen met PC kan echter problematisch zijn omdat het slecht overweg kan met overhangs en fijn detail. PC heeft een hoge thermische weerstand en is ook tamelijk impactbestendig, zoals de testresultaten hierboven tonen.
Nylon wordt ook hoog gewaardeerd en vergunt zich gunstig met PC. Het Nylon 910-filament dat door Airwolf getest werd, toonde grote kracht bij 7000 psi, en een geprinte klem kon 485 pond dragen. MatterHackers deed vergelijkbare tests maar gebruikte hun eigen Nylon X-filament. Ze printten een haak die 364 pond kon dragen voordat het brak. Nylon ontving geweldige reviews, waarbij veel reviewers het veel hoger waardeerden dan PLA voor kracht en duurzaamheid.
Omdat nylon hygroskoop is (het neigt vocht te absorberen), levert het printproblemen op. Het moet 100% droog zijn, anders ontstaan printfouten. Een ander nadeel is de printtemperatuur die tussen 220-270°C moet liggen en gevoelig is voor warping. De goede kant van nylon is dat het impactbestendig, vermoeibestendig, hittebestendig is, en als punktje op de i: het is makkelijker te printen dan PC.
Hier zijn enkele aanbevolen Nylon- en Polycarbonaat-filaments:
Hoe maak je een FDM-deel sterker?
Een sterke FDM-print is een gewenste print. Er zijn verschillende manieren om de kracht van je prints te vergroten, waaronder het gebruik van rectilinear infill, het verminderen van koeling, het verhogen van de extrusiebreedte, het verhogen van het aantal perimeters en het gebruik van dunne lagen. Deze tips om de kracht van je FDM-prints te vergroten zijn door veel 3D-specialisten en enthousiastelingen getest en beproefd.
Gebruik het rectilinear of honeycomb infill-patroon
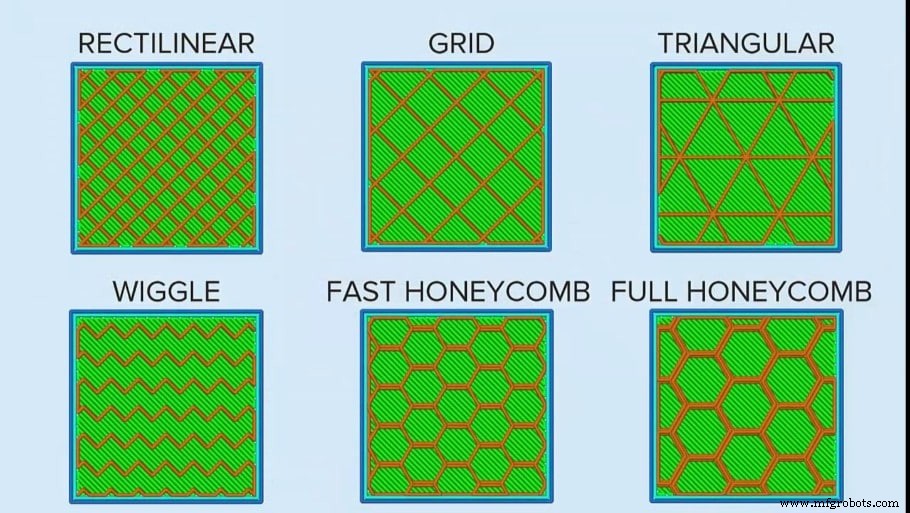
Infill-patronen zijn een definitief pluspunt voor het versterken van prints, maar helaas past één maat niet voor alle gevallen. De honeycomb-structuur is bekend om zijn kracht en wordt zelfs gebruikt in run-on-flat autobanden. Van technisch oogpunt is het rectilinear patroon het sterkste, maar alleen wanneer de krachtrichting in overweging wordt genomen, want in de tegenovergestelde richting is het zwak.
Het gebruik van een rectilinear infill-patroon bespaart plastic en print daardoor sneller. Het print tot 30% sneller dan het honeycomb-patroon. Waar het rectilinear patroon het sterkst is vanuit één richting, is honeycomb gelijkmatig sterk vanuit alle richtingen, wat het een betrouwbaar alround patroon maakt.
Vergul je 3D-prints
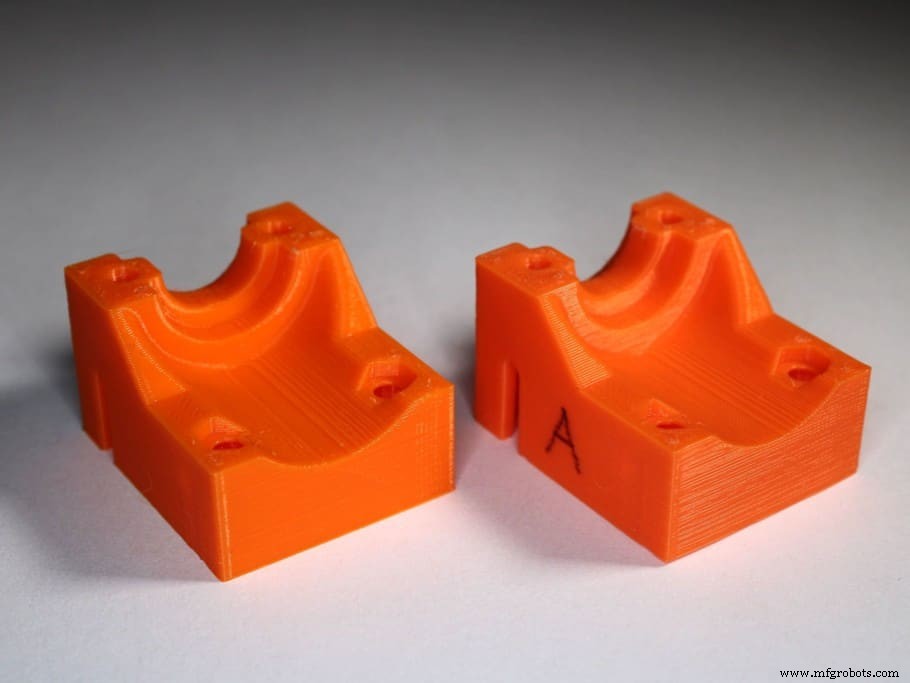
Vergelen is een veelvoorkomend proces bij de productie van metaal of geïnjecteerde kunststofdelen. Eenvoudig gezegd is het een proces van het verhogen van de temperatuur om hardheid, trekkracht en hittebestendigheid te verbeteren. Hoewel niet zo populair in de 3D-printwereld, is het proces wel toepasbaar, maar vereist een mate van experimenteren om de optimale temperatuur te vinden.
Thuis kun je je prints in de oven leggen, maar je moet de temperatuur nauwlettend monitoren en ervoor zorgen dat er een gelijkmatige warmteverdeling is rondom de print.
Vergelen is basisthermisch verwarmen van kunststof tot de glasovergangstemperatuur, omdat het object op dit punt nog zijn vorm behoudt, maar de moleculen herschikken in een meer vloeibare toestand, waardoor inwendige spanningen verminderen en de structuur versterkt wordt.
Polymeren hebben lange, herhalende moleculaire ketens die samengesteld zijn uit amorfe en half-kristallijne moleculaire structuren. Deze structuren vormen het polymere en zijn willekeurig verdeeld zonder definitieve scheidslijnen. De kristallijne structuren zijn hard en rigide, terwijl de amorfe structuren elastischer en flexibeler zijn.
Wanneer het filament in de nozzle wordt verhit, is het waarschijnlijk amorfe en behoudt deze structuur door het snelle afkoelproces. Wat vergelen bereikt is het veranderen van de eigenschappen van amorfe kunststof naar kristallijne kunststof.
PLA en PETG-filaments lieten veelbelovende resultaten zien bij vergelen, terwijl ASA en ABS geen echte verandering lieten zien behalve warping tijdens het proces. PLA-filament toonde grote verbetering in trekkracht, terwijl PETG grote punten scoorde voor impactduurzaamheid.
De kern is dat vergelen een effectief hulpmiddel is, maar complicaties kan veroorzaken bij gedetailleerde prints.
Aandachtspunten
Je moet de toepassing van een print overwegen om de sterktes en zwaktes te bepalen. Naast het juiste filament of hars, beïnvloeden diverse andere overwegingen de bruikbaarheid van je print.
Anisotroop vs Isotroop
Anisotroop betekent in essentie dat je verschillende waarden meet wanneer de eigenschappen van een materiaal uit verschillende richtingen worden gemeten, wat het geval is bij rectilinear infills. Aan de andere kant betekent isotroop consistente waarden ongeacht de meetrichting, en hier is de honeycomb-structuur een goed voorbeeld van.
Bij FDM 3D-printen draagt de print- of bouwrichtijd bij aan anisotrope resultaten. Dit wordt duidelijker met lagere hafting tussen lagen in de Z-as, wat een lagere trekkracht veroorzaakt vergeleken met de X- en Y-as. Als anisotropie niet in overweging wordt genomen, zal het geprinte product niet mee gaan wanneer druk wordt uitgeoefend op zijn zwakke punt.
Bij SLA-printen hoef je je geen zorgen te maken over structurele zwaktes uit bepaalde richtingen, omdat de hars isotroop is, wat betekent dat het object uit alle richtingen even sterk is. Voor extra kracht mag een harsmodel niet hol zijn om hars te besparen.
Slicer-instellingen
Een sterke print begint met een goed ontwerp dat focust op structurele integriteit door meer materiaal toe te wijzen aan gebieden geconcentreerde spanning. Topologie-optimalisatie laat het proces geautomatiseerd verlopen en wordt veel gebruikt bij het creëren van functionele ontwerpen.
Het fabricageproces heeft ook een sterke invloed op de kracht van het eindproduct, en dit wordt bepaald door de printinstellingen tijdens het slicen. Bijvoorbeeld, een hogere laaghoudte zal leiden tot grotere printkracht, zowel bij FDM als SLA prints. De infill-structuur en -instellingen dragen ook bij aan de printkracht, evenals de snelheid, de dikte van de extrusie en optimale temperaturen.
Bij SLA-hars drukken printers meestal met 100% infill, maar sommige slicers staan je toe overbodige hars uit interieure holtes te laten aflopen als harsbesparende optie; om de integriteit van de print niet in het geding te laten komen, mag het ontwerp echter niet hol zijn.
Hoe de objecten worden geprint
Laagdikte en hafting spelen een dominanterol in de algehele kracht van een geprint object. In een test om de effecten van laagdikte en printoriëntatie aan te tonen, werden verschillende haken geprint met verschillende laagdiktes en zowel verticaal als liggend.
De resultaten waren eenstemmig ten gunste van de haken die liggend geprint waren, wat aangeeft dat structurele integriteit beïnvloed wordt als de printlagen in dezelfde lijn liggen als de kracht die op het object wordt uitgeoefend.
Er werd een 0,4 mm nozzle gebruikt, en de haken werden geprint van 0,05 tot 0,4 mm. In beide printoriëntaties presteerden de haken die met 0,1 mm tot 0,2 mm geprint waren het best, terwijl de 0,3 mm en 0,4 mm haken het slechtst presteerden.
Uit deze test kunnen we concluderen dat de laagdikte niet de helft van de diameter van de gebruikte nozzle mag overschrijden als deelkracht relevant is voor onze toepassing. Voor details over de test, bekijk de video van CNCKitchen.
Bekijk onze aanbevolen producten sectie
We hebben een aanbevolen productensectie gemaakt die je in staat stelt de gokken te elimineren en de tijd die je besteedt aan het onderzoeken van welke printer, filament of upgrades je moet kopen te verminderen, aangezien we weten dat dit een entmutigende taak kan zijn die meestal tot veel verwarring leidt.
We hebben slechts een handjevol 3D-printers geselecteerd die we goed achten voor beginners, gevorderden en zelfs experts, wat de keuze makkelijker maakt. De filaments en upgrades die vermeld staan, zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat welke je ook kiest, zal werken zoals bedoeld.
3d printen
- 3D-printerkosten begrijpen: FDM vs. Hars prijzen uitgelegd
- Hars vs Filament: Kostenvergelijking voor FDM en SLA 3D-Printers
- Resin 3D-printen Begrijpen: Proces, Toepassingen en Voordelen
- Revolutionair high-tech hout verlaagt gebouwtemperatuur met 10°C en koelkosten met 60%
- Digtale Inkoop: Een Bewaarde Weg Naar Post-Pandemie Succes
- Veiligheid in commerciële gebouwen garanderen: de rol van trekproef-monsterbereidingsapparatuur
- Polyurethaan trekkracht begrijpen voor superieure materiaalontwerp
- Welk Metaal Heeft de Hoogste Treksterkte?
- Treksterkte Begrijpen: Drie Sleutelmetrieken voor Industriële Materialen
- Is Vezelglas Sterker Dan Staal? De Definitieve Industriële Vergelijking
- Invloed van Zirconia-oppervlaktemodificaties op de Treksterkte van Polymere Composieten