



Top 3D-Print Infill Patronen: Welk Biedt De Meeste Sterkte?
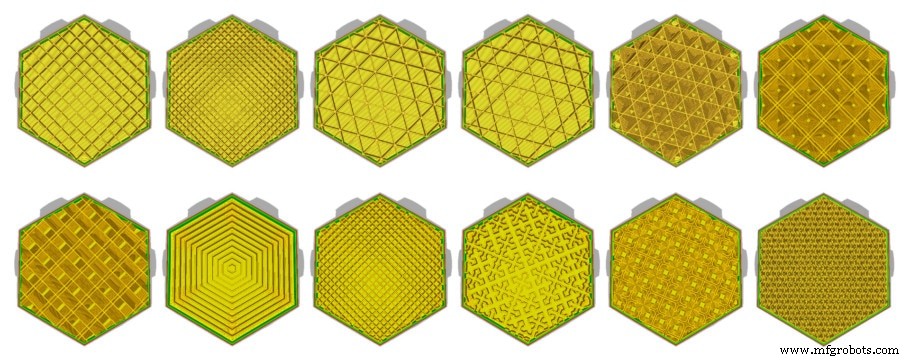
Infill-patronen bepalen de interne structuur en beïnvloeden printtijd, filamentverbruik, flexibiliteit, sterkte, gewicht en toepassing. Veel makers denken dat alleen schillen/perimeters en infill-dichtheid tellen, maar Cura biedt 13 patronen om een reden.
Elk patroon heeft voor-/nadelen. Belangrijke factoren: sterkte, printduur, flexibiliteit. Afhankelijk van toepassing is één patroon beter dan een ander.
Kort: Rectilinear patroon met 100% infill = hoogste trekkracht (36,4 Mpa), MAAR alleen als kracht in richting van infill-lagen zit. Voor meeste prints is Honeycomb (Cubic) met ~50% infill overall sterkst. Bron: 2016-studie.
Infill Patronen & Toepassing
Lage Sterkte (Lines, Zig-Zag)
Dichtheid: 0–15%
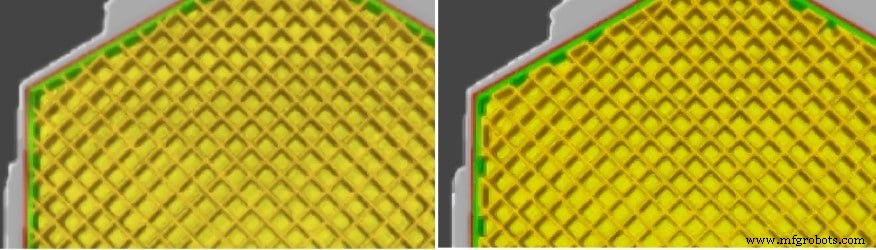
Lines: 2D, horizontale lijnen per laag, 90° verspring per laag. Minder materiaal, sneller, lichtgewicht, drijvend. Goed voor testobjecten, prototypes, decoratieve figurines. Matig sterk bij zijdelingse compressie, GEEN Z-as ondersteuning → ongeschikt voor mechanische krachten.
Zig-Zag: Vergelijkbaar, maar één continue lijn per laag (vs losse lijnen bij Lines). Alleen aan randen zichtbaar.
Gemiddelde Sterkte (Grid, Triangles, Tri-hexagon)
Dichtheid: 15–50%
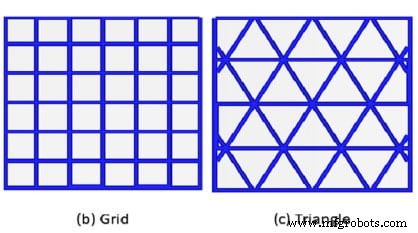
Grid: Lijnen X en Y in zelfde laag → rooster, 2D sterkte per laag. Sterker dan Lines/Zig-Zag, meer materiaal/tijd.
Triangles: Driehoeken gevormd tot lagen, gestapeld. 3 richtingen in XY-vlak → uniforme sterkte alle richtingen, weerstandig tegen buitkrachten. Meer buitenlagen/shells nodig voor gladde oppervlakte.
Tri-hexagon: 3 richtingen, 6 driehoeken vormen hexagonen → sterke 2D structuur.
Hoge Sterkte (Cubic, Cubic Subdivision, Octet, Quarter Cubic, Gyroid)
Dichtheid: >50%
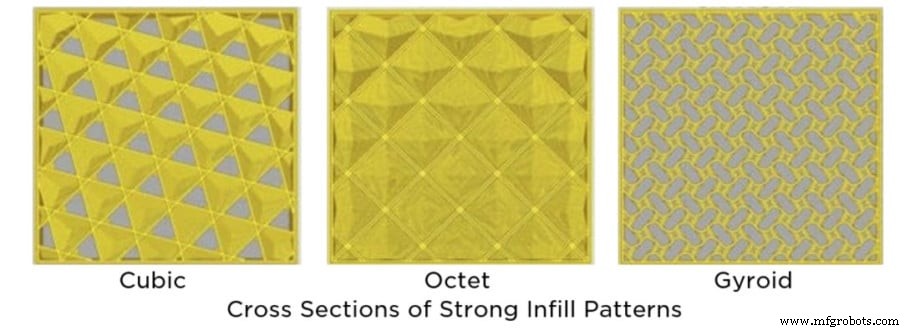
Cubic: 3D, gestapelde kubussen 45° gekanteld → lijken op driehoeken. Sterk alle richtingen, meer materiaal/tijd. Functionele mechanische onderdelen.
Cubic Subdivision: Vergelijkbaar, maar grotere kubussen in midden → minder materiaal waar minder druk. Langzamer slicen.
Octet: Als Cubic, maar vierkante cellen. Sterk alle kanten, mechanisch functioneel.
Quarter Cubic: Vergelijkbaar sterkte/toepassing, werkt bij dunne perimeters.
Gyroid: Prachtig, hoogste sterkte-gewichtsverhouding. Geperforeerd → permeabel (vloeistoffen/gassen doorlaten). Optimaal printtijd/materiaal, MAAR bij lage dichtheid testen (heeft ondersteuning nodig).
Flexibele Patronen (Concentric, Cross, Cross 3D)
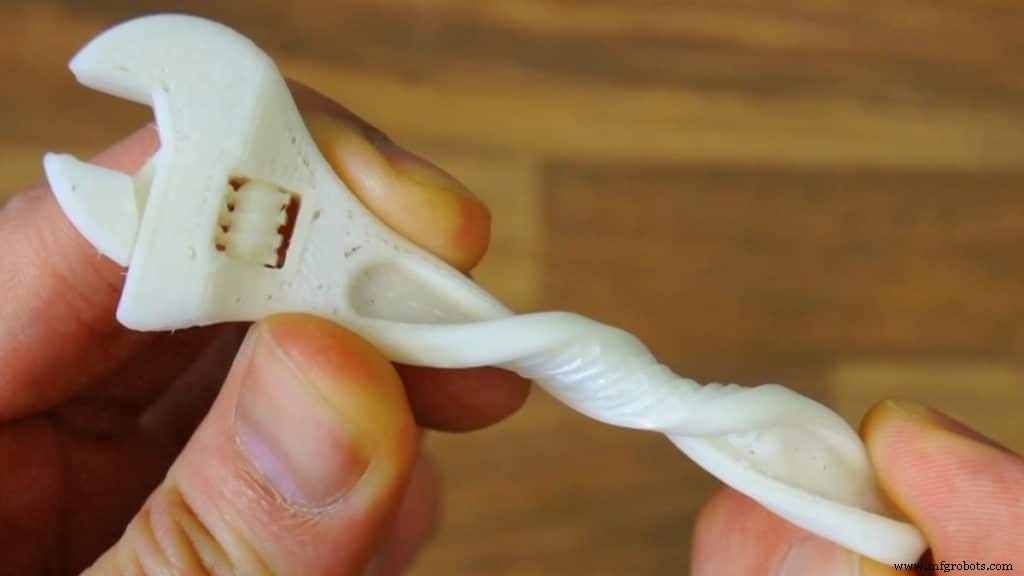
Dichtheid: 0–100% (afh. van gewenste 'knijpbaarheid').
Concentric: Concentrische lijnen volgens vorm. Flexibel, buigbaar zonder schade. Weinig filament, snel. Alleen voor flexibele objecten, geen horizontale sterkte.
Cross: Kruisvormig, lege ruimtes → buigbaar/knijpbaar. Geen horizontale ondersteuning.
Cross 3D: Lijnen hellen mee met printgroei. Makkelijker printen, ideaal zacht/flexibel. Zwakker, langzamer slicen.
Wat Is Het Sterkste Infill Patroon?
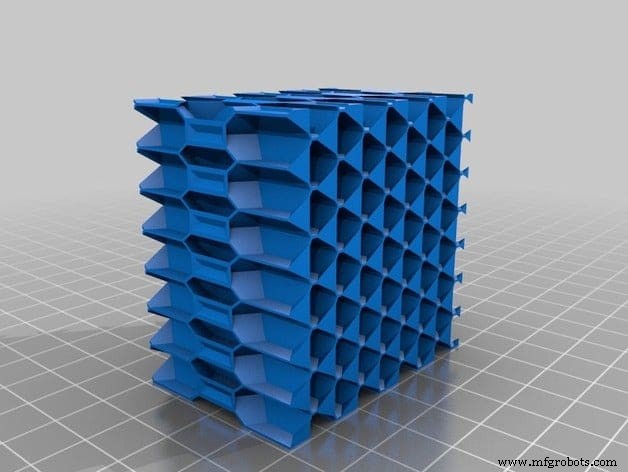
Velen bevelen Honeycomb (Cubic) aan: hoewel zwakker in krachtrichting, sterker in alle andere richtingen – elke cel zo sterk als hele structuur. Hexagonale cellen verdelen kracht over groot oppervlak → beter gegenerele mechanische krachten.
Honeycomb maakt prints stevig/rigide, zelfs grote massieve prints. Mechanische eigenschappen superieur.
Theoretisch is Rectilinear het sterkst ALS kracht in richting van infill-lijnen zit. Anders zwak, maar 30% sneller dan honeycomb.
Conclusie: Honeycomb (Cubic) is voor meeste situaties het sterkst (krachtverdeling alle richtingen). Rectilinear is absoluut sterkst, maar enkel gericht.
Hoe Infill Dichtheid Sterkte Beïnvloedt
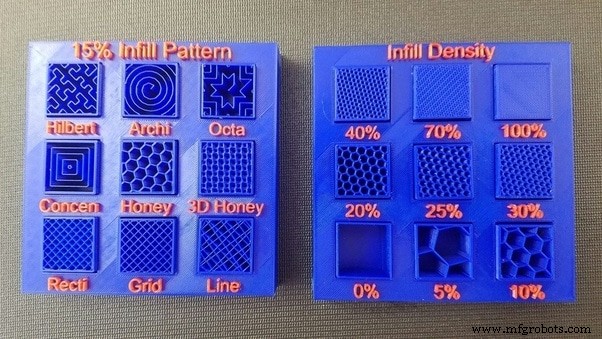
Dichter = sterker. 100% = meest stevig, maar langzamer/duurder. 20–50% voldoende in meeste gevallen; 50% kan al 100% sterkte benaderen. Na 50%: deminishing returns. >75% zelden nodig (behalve tandwielen).
Pro-tip: Infill-lijnoriëntatie optimaliseren (standaard 45°) → significante sterktetoename bij zelfde patroon/dichtheid.
Invloed Op Printtijd
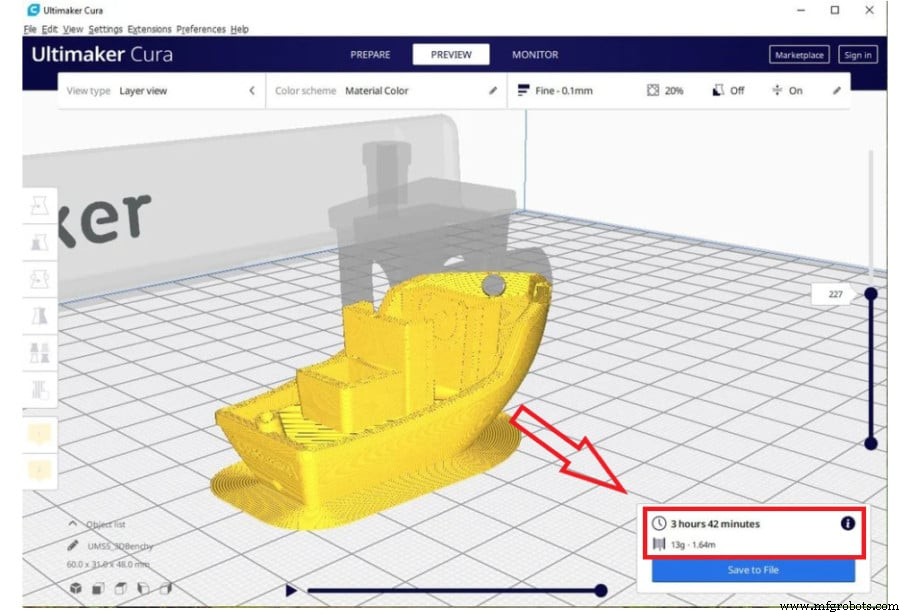
Hogere dichtheid/sterker patroon = meer materiaal/tijd. Zoetste plek: balans tussen te zwak en te duur.
Snelste infill: Lines – simpelst, populairste, flink tijdswinst, nog steeds fatsoenlijke sterkte.
Extra Factoren Die Sterkte Beïnvloeden
Filamenttype
PLA: makkelijk, niet hittebestendig, niet outdoor. Nylon: tandwielen (slijtvaste). Polycarbonaat: sterkste trekkracht. Kies materiaal naar toepassing.
Filamentkwaliteit
Gemerkeerde merken = betere kans op succesvolle, functionele prints. Filament beschadigt snel door vocht (hygroskoop) → goed bewaren/drogen.
Printoriëntatie
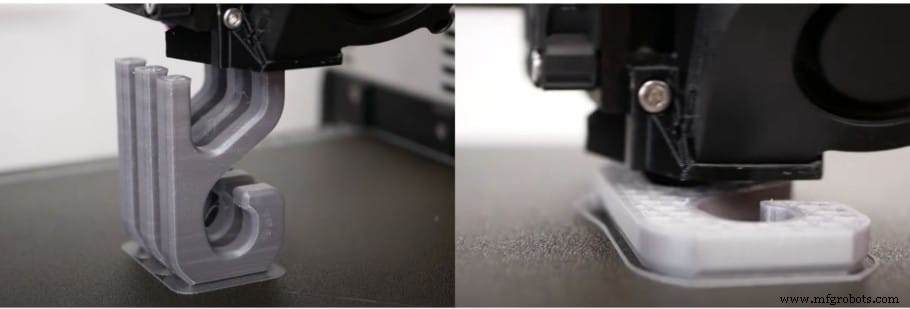
Zwakke punten = laaglijnen. Verticaal printen (lagen horizontaal) = andere sterkte dan horizontaal. CNC Kitchen test: haak verticaal = laagheching zwakker bij trek → breekt met half de kracht van horizontale haak. Print oriëntatie afstemmen op belastingrichting.
Aantal Perimeters (Schillen)
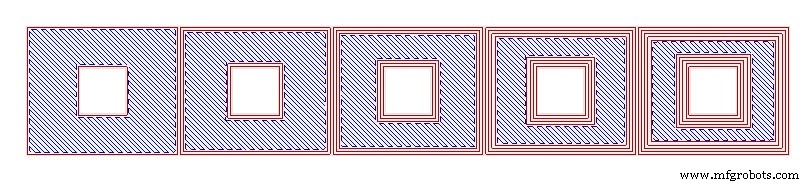
Perimeters = zichtbare buitenkant, infill = binnenin. Perimeters belangrijker dan infill voor sterkte: +1 perimeter ≈ +10–15% infill sterkte.
Laaghogte
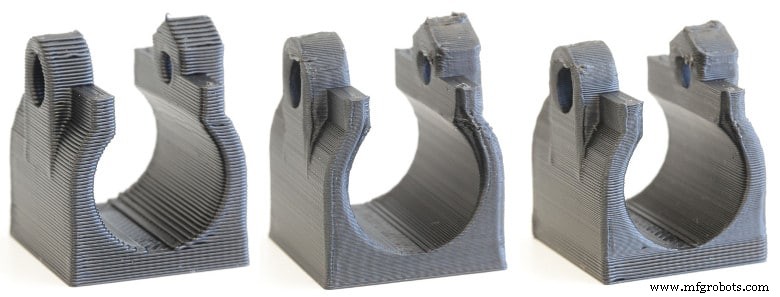
Lagere laag = meer heching. Te dik (gaten zichtbaar) = zwakker. Te dun (<0,1 mm) = ook zwakker. Optimale laaghogte: 0,1–0,12 mm.
Hoe Printsterkte Verhogen?
Naast bovenstaande: Annealing – verwarmen tot glasovergangstemperatuur, vasthouden, langzaam afkoelen. Verandert moleculaire structuur, verbetert laagheching, verdeelt spanningen.
Samenvatting: Infill Per Printtype
Sterke, Weerstandende Onderdelen
- Patronen: Cubic, Cubic Subdivision, Octet, Quarter Cubic, Gyroid
- Dichtheid: 50–75%
Regelmatige Prints
- Patronen: Grid, Triangles, Tri-hexagon
- Dichtheid: 15–50%
Modellen, Figuren, Miniaturen
- Patronen: Lines, Zig-Zag
- Dichtheid: 0–15%
Flexibele Prints
- Patronen: Concentric, Cross, Cross 3D
- Dichtheid: 0–100% (naar smaak)
Conclusie
Sterkste patronen: Rectilinear (gerichte kracht) en Honeycomb (algemene kracht). Vergeet niet: filamenttype, kwaliteit, oriëntatie, perimeters, laaghogte bepalen ook sterkte.
Aanbevolen Producten
Onze selectie helpt je snel de juiste printer, filament of upgrade te kiezen – allemaal getest en geverifieerd.
3d printen
- Multi-materiaal 3D-printen: De toekomst van additieve manufacturing
- Is 3D-printen klaar voor de bouwsector? 2020-update
- Scalmalloy: Een high-strength aluminium-magnesium-scandium legering voor aerospace-grade metaal 3D-printen
- Waarom Origin One Een Game‑Changer Is Voor Productie‑Klaar 3D Geprinte Onderdelen
- Wat 3D-printen nodig heeft om te evolueren: top 3 industrie-eisen onthuld op AMUG
- De 10 Sterkste 3D-printmaterialen voor Ultieme Duurzaamheid
- Waarom 3D-printen de moderne productie revolutieert
- Papier vs Digitale Documentatie: Wat is het Best voor Werknemers?
- CNC-bewerking vs 3D-printen: Belangrijkste Verschillen Uitgelegd
- Infill vs. Shell In 3D-Printen: Hun Rollen En Verschillen Begrijpen
- Injectiegieten vs 3D-printen: De Juiste Technologie Kiezen voor Uw Project