



Meester worden in 3D-printwanddikte: Optimaliseer sterkte, verminder vervorming en bereik precisie
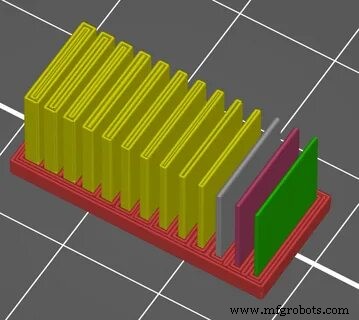
Wanddikte is de afstand van het externe deel tot het interne deel van een 3D-printmodeloppervlak. Ook wel de 'shell' genoemd, speelt het een cruciale rol bij het ondersteunen van 3D-printmodellen. Wanneer het niet geoptimaliseerd is, kunnen verschillende defecten zoals vervorming (warping) en krimp (straining) optreden. Het bepalen van de beste wanddikte voor 3D-printen is daarom een belangrijke beslissing.
In dit artikel introduceren we de basisinformatie over 3D-printwanddikte, zodat u inzicht krijgt in het kiezen van de optimale dikte voor uw 3D-project.
Basisinformatie over wanddikte voor 3D-printen
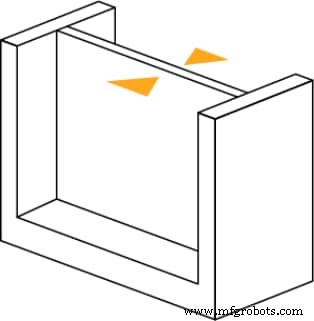
Om de beste wanddikte voor 3D-printen – en over het algemeen de beste 3D-prints – te verkrijgen, moet u rekening houden met twee belangrijke aspecten: de minimale, maximale en aanbevolen wanddikte van 3D-printen.
Minimale wanddikte van 3D-printen
De minimale wanddikte is de kleinste dikte die een 3D-print kan hebben zonder functionaliteit te verliezen. Bij de keuze moet u rekening houden met het 3D-printproces, zwaartekracht en andere krachten, het toepassingsgebied van de 3D-print en esthetische doelen. Belangrijker nog: elk filament heeft een door de fabrikant vastgestelde minimale wanddikte.
Veelvoorkomende materialen en hun minimale wanddikte
- ABS – 1,5 mm
- Messing – 0,6 mm voor een natuurlijke afwerking
- Goud – 0,8 mm
- Aluminium – 1 mm
- Standaardhars – 1 mm
- Polycarbonaat – 1 mm
- Polyester – 0,8 mm
- Titaan – 0,5 mm
- TPU – 1,5 mm
- Vezelversterkte kunststoffen – 2 mm
- Nylon – 0,8 mm
- Polyethyleen – 0,8 mm
Maximale wanddikte van 3D-printen
Als een 3D-print een dikke wand vereist voor ondersteuning, bestaat er ook een limiet aan de wanddikte die u voor zo'n ontwerp mag toestaan. Dit is vooral belangrijk bij metaalmaterialen.
Wanneer u de maximale wanddikte niet in overweging neemt, kan dit leiden tot interne spanningen, barstingen of breuk. Een goed voorbeeld is een telefoonhoesje. Het kiezen van een onnodig hoge wanddikte voor dit type product zal de flexibiliteit verminderen.
Aanbevolen wanddikte van 3D-printen
De wanddikte hangt sterk af van het type materiaal. Voor materialen zoals TPU, bekend om flexibiliteit en rubberachtige eigenschappen, is een minimale wanddikte van 2,0 mm voldoende. Voor meer rigide materialen zoals PLA, ABS en Nylon is een minimum van 1,5 mm voldoende. Sommige mensen gaan nog lager, tot 0,8 mm.
| Materiaal | PLA | ABS | Nylon | ABS-achtig | Rubber-achtig |
| Aanbevolen wanddikte (mm) | 1,5 | 1,5 | 1,5 | 1,0 | 2,0 |
| Minimale wanddikte (mm) | 0,8 | 0,8 | 0,8 | 0,6 | 0,8 |
Het belang van het optimaliseren van wanddikte
Het kiezen van de beste wanddikte voor 3D-printen is essentieel voor de functionaliteit, duurzaamheid en esthetiek van de 3D-print. Hoewel sommige printers software met schuifregelaars hebben die de wanddikte optimaliseren, moet u dit wellicht handmatig doen. Hieronder wordt het belang van optimalisatie uitgelegd.
· Vermindert interne spanningen
De kans op het ontstaan van interne spanningen wordt verminderd. Omdat de interne spanningen afnemen, is de kans op vervorming of andere defecten gering.
· Bespaart materialen
De optimalisatie zorgt voor efficiënt materiaalgebruik, wat de printkosten verlaagt. De reden is de reductie van het gebruikte filament door de juiste wanddikte.
· Verbetert productiviteit
Optimalisatie van de wanddikte zorgt ook voor een hogere productiviteit, wat de kosten en de tijd voor het maken van 3D-prints reduceert. Daarom acht de beste 3D-printenthousiast de wanddikte als belangrijk, vooral in een commerciële context.
· Vermindert schade aan de 3D-print
Het optimaliseren van de wanddikte verkleint de kans dat 3D-prints na productie beschadigen. Als een 3D-print te dunne wanden heeft, kan het beschadigen bij het verwijderen van ondersteuningsstructuren of het polijsten van het model. Het kiezen van de perfecte wanddikte is daarom cruciaal.
Hoe u de beste wanddikte kiest
Om de beste wanddikte voor uw 3D-printproject te kiezen, moet u de volgende factoren overwegen:
· Overweeg het doel van de geprinte onderdelen
Na het bepalen van het doel kunt u de onderstaande tips gebruiken om de wanddikte beter in te stellen. Als de geprinte onderdelen voor zware toepassingen bedoeld zijn, is een sterke wanddikte beter. Een dunne wanddikte kan ideaal zijn voor flexibiliteit en waar geen structurele sterkte vereist is.
· Overweeg filamentmaterialen
De filamentmaterialen waarmee u werkt, zijn een grote factor. Er is één opmerking te maken: de flexibiliteit van de materialen.
Voor flexibele en rubberachtige materialen moet u een hogere wanddikte gebruiken. Zoals eerder besproken, hebben materialen als TPU een minimale wanddikte van 2,0 mm. Voor rigidere materialen kunt u de wanddikte iets verlagen. Als u werkt met PLA, ABS en Nylon, kunt u een minimale wanddikte van 1,5 mm hanteren. Sommige fabrikanten stellen dat 0,8 mm voldoende is, maar wij raden dit af omdat het niet voor alle ontwerpen werkt.
· Stel een geschikte schaal van het model in
Een ander belangrijk punt is de schaal van het model. Zorg dat u een geschikte schaal instelt, omdat het materiaal onprintbaar kan worden bij een te kleine schaal.
· Houd rekening met ondersteuningsstructuren
Overhangs zijn uniek in 3D-printen. Ze moeten sterk genoeg zijn om tijdens het printproces niet in te zakken, maar ook niet te dik, want dat gaat ten koste van hun doel.
Vele mensen gebruiken ondersteuningsstructuren om overhangs te verbeteren, waardoor het printen van de minimale wanddikte mogelijk wordt. Dit leidt echter tot meer filamentverbruik.
· Overweeg de dikte van aangrenzende wanden
Na de filamentextrusie door de koopkoel koelt het af en zet het uit. Omdat de 3D-print hoeken heeft die vervorming tegenhouden, kan de uitrekking ook thermische spanning veroorzaken. Deze spanning neemt toe bij dikke wanden en kan leiden tot breuk op zwakke plekken. Het is daarom belangrijk om de wanddikte consistent te houden. De wanddikte van een segment moet ten minste 60% bedragen van de aangrenzende wand.
· Gebruik interne radiusafrondingen
Thermische spanning houdt zich op in hoeken en randen, wat leidt tot vervorming. Een betere manier om deze spanning te verdelen, is het gebruik van afgeronde randen. Als de 3D-print een scherpe rand moet hebben, kunt u de spanning ook verminderen door de rand aan de binnenkant af te ronden. Dit verbetert bovendien de esthetiek van het product.
· Zwaartekracht is zeer belangrijk
Een van de meest voor de hand liggende factoren die de wanddikte beïnvloeden, is zwaartekracht. Veel enthousiastelen richten zich alleen op het detecteren van defecten met drijvende delen, onstabiele posities, enz. Met zwaartekracht in gedachten kunt u dit controleren. U moet de geometrie van het ontwerp analyseren en controleren waar mogelijke spanningen zullen ontstaan. Vervolgens kunt u dit corrigeren door die delen te verdikken.
Veelvoorkomende wanddikteproblemen
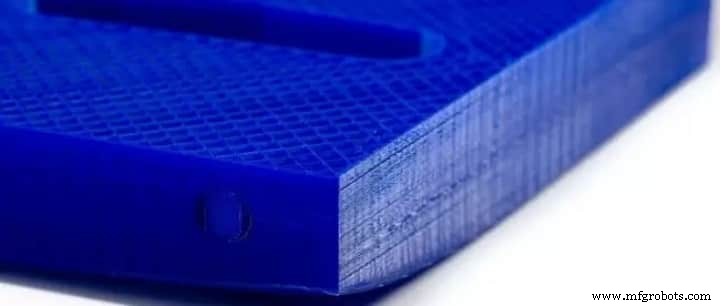
Er zijn verschillende problemen die u kunt tegenkomen als de juiste wanddikte niet wordt gekozen:
· Verlies van details bij schalen
Als er een disconectie is tussen modelleren en printen, treedt dit probleem op. Hoewel het ontwerp structureel solide kan zijn, is het misschien niet haalbaar in de praktijk. U kunt situaties ervaren waarin de wanddikte te dun wordt door verkleining. Kleine schaalmodellen moeten daarom lage wanddiktewaarden hebben, terwijl grootschalige modellen dikker wandwaarden gebruiken. Dit helpt om het verlies van kleine details van het 3D-model te voorkomen.
· Vervorming (Warping)
Tijdens het 3D-printproces moeten opeenvolgende lagen voldoende contact met elkaar hebben. Wanneer dit niet gebeurt, kunnen er defecten ontstaan in het deel. Een van de grootste defecten is vervorming. Vervorming is een 3D-printdefect die optreedt wanneer het deel krimpt en de hoeken oplopen en loskomen van de buildplate. Het treedt tijdens of na het printen op door het overschrijden van de minimale wanddikte voor het deel. Het is ook een veelvoorkomend wanddikteprobleem bij injectiegieten.
· Oprollen (Curling)
Oprollen kan optreden bij FDM, SLS of andere 3D-printprocessen die grondstoffen smelten of sinteren. Oprollen is een defect waarbij de hoek van de 3D-print na het printen opkruipt. Dit komt door de afhankelijkheid van het afkoelproces van de vorm, contour en wanddikte van het ontwerp, wat onregelmatig kan zijn bij drastische temperatuurveranderingen.
Conclusie
Eén van de paar cruciale dingen die u over 3D-printen moet weten, is hoe u de beste 3D-wanddikte kiest. De reden is niet ver te zoeken: elke fout met betrekking tot 3D-printen kan leiden tot defecten zoals vervorming, oprollen, enz.
Hoewel het een paar pogingen kan kosten om de beste wanddikte voor 3D-printen goed te krijgen, kan het begrip van het concept u helpen om het beste resultaat te bereiken. U kunt zich houden aan basisprincipes zoals het onthouden van de minimale wanddikte, het gebruik van ondersteuningen en consistentie.
RapidDirect 3D-printdiensten voor u
Bij RapidDirect hebben we experts die goed op de hoogte zijn van 3D-printen en u kunnen adviseren over wanddikte.
Daarnaast bieden we ook 3D-printdiensten aan aan klanten met een oog voor kwaliteitsstandaards. Ons platform biedt u direct offertes en geautomatiseerde DfM-analyse binnen 12 uur na het uploaden van uw ontwerpbestand. Belangrijker nog: de offerte voor uw project is zeer competitief, met een beloofde prijsreductie van tot 30%. Daarnaast hebben we een aantal 3D-geprinte onderdelen geproduceerd die onze gewaardeerde klanten tevreden stellen. Start uw 3D-project nu.
Veelgestelde vragen
Wat is wanddikte in Cura?De shell-dikte in Cura is ongeveer 1,2 mm. Dit komt overeen met 3 lijnen op een standaard 0,4 mm koopkoel. Dit volgt de algemene acceptatie door veel 3D-printenthousiastelen omdat het deelssterkte met functionaliteit in evenwicht brengt.
Hoe sterk is 50% ingevuld?De sterkte van een 3D-print hangt sterk af van het invulpercentage. Het meten van de sterkte van een 50% invulling is relatief aan een hoger of lager percentage van hetzelfde materiaal en ontwerp. Als een project bijvoorbeeld een 50% invulling heeft, is het sterker dan een 25% invulling (25 procent sterker). Let op dat de toename in sterkte door het verhogen van het invulpercentage niet lineair is.
3d printen
- 6 bewaarde strategieën om 3D-printkosten te verlagen
- Efficiëntie Maximeren: Hoe Nesting Polymere 3D-printprestaties Verbeterd
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- Geschiedenis onthullen: Hoe 3D-printen archeologie en paleontologie transformeert
- 3D-printen: Gemeenschappen in de ontwikkelende wereld empowern
- Kiezen tussen 3D-printen en CNC-bewerking: nauwkeurigheid, materialen en tijd
- 3D-print myths ontkracht: wat de technologie echt kan
- Hoe 3D-Printen Manufacturing, Healthcare, Luchtvaart en Onderwijs Transformeert
- Top Flexibele Materialen voor 3D-Printen: Prestaties & Toepassingen
- Hoe 3D-printen de Productie in het Volgende Decennium Transformeert
- Hoe 3D-printen de Moderne Productie Revolusionert