



Additieve vs. subtractieve productie: Belangrijkste verschillen en toepassingen
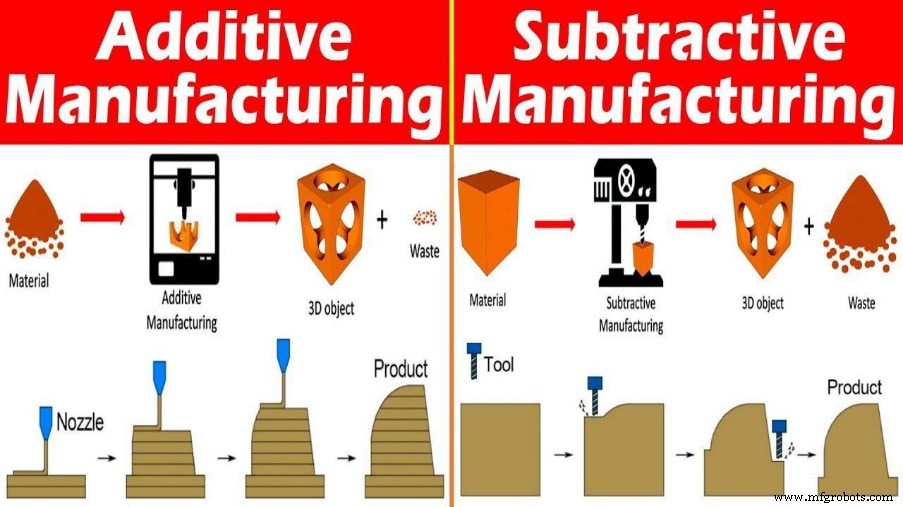
In de afgelopen jaren hebben additieve en subtractieve productie een merkbare impact wereldwijd. Door technologische vooruitgang profiteren veel industrieën nu van hun innovatieve productie van verschillende onderdelen.
Hoewel er een verschil zit in de implementatiemethoden van additieve en subtractieve productie, zijn ze toch op elkaar aangewezen vanwege hun overlappende toepassingsgebieden. Het gekozen proces voor het produceren van een prototype of onderdeel hangt echter af van andere factoren zoals productievolume en stadium van productontwikkeling.
Dit informatieve artikel vergelijkt additieve productie met subtractieve productie. We belichten de belangrijkste verschillen tussen de twee productieprocessen, hun voor- en nadelen, en hun hoofttoepassingen.
Wat is additieve productie?
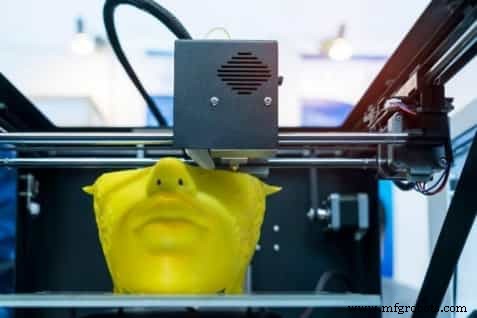
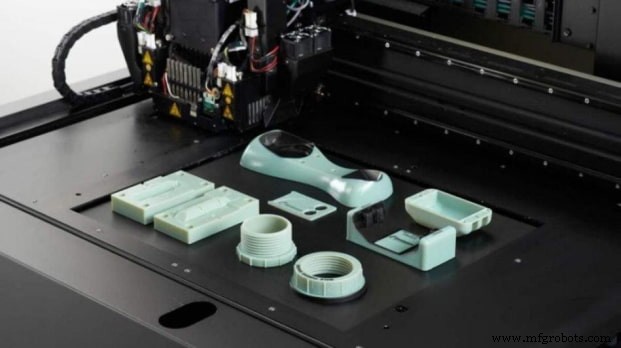
Additieve productie, algemeen bekend als 3D-printen, is een industriële, computergecontroleerde procedure die 3D-objecten produceert door materialen laag voor laag op het basismateriaal te depositieren.
De kern van deze methode is het toevoegen van materiaal om een nieuw object te creëren. Daarnaast gebruikt additieve productie diverse materialen, afhankelijk van het printproces. Deze materialen variëren van metalenlegeringen, thermohardende polymeren, composieten tot thermoplasten.
Bovendien begon de toepassing van AM-technologie met alleen de luchtvaart- en medische industrie, maar heeft zich nu uitgebreid tot andere industrieën. Eindindustrieën zoals automobiel, olie, gas en zware apparatuur zijn voorbeelden van deze steeds groeiende bereik.
Typen additieve productieprocessen
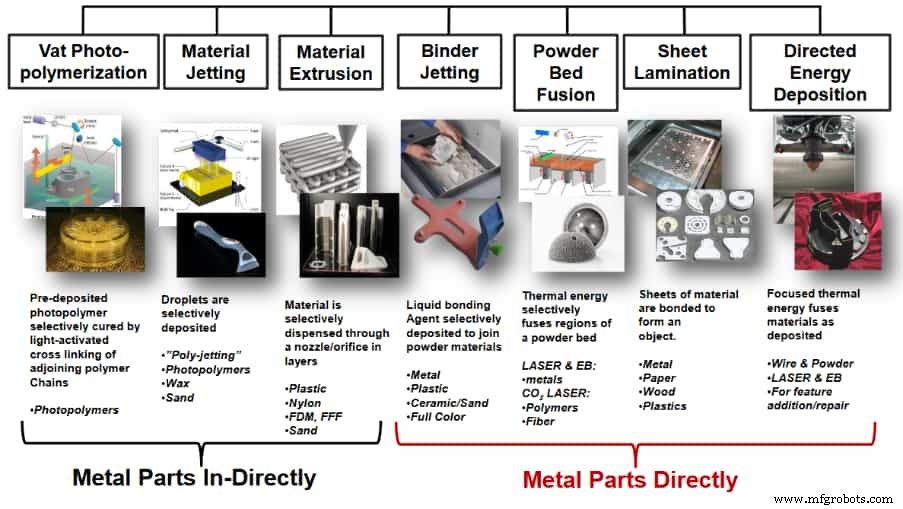
Over het algemeen delen de standaarden die additieve productie classificeren, de processen in in 7 verschillende categorieën, namelijk:
Binder Jetting
Dit is een proces onder additieve productie dat het selectief depositieren van een binder op een poederbed omvat om vaste lagen te vormen. De materialen voor dit type 3D-printproces moeten in korrelvorm zijn en omvatten metalen, zand en keramiek.
Daarnaast werkt binder jetting met een roller die een poedermateriaal gelijkmatig op het buildplatform verspreidt. De volgende stap is de selectieve depositie van binderlijm op het poedermateriaal. De roller verspreidt vervolgens een nieuwe laag poeder over de vorige laag met lijm, en het proces herhaalt zich tot de vorming van het volledige object.
Directed Energy Deposition (DED):
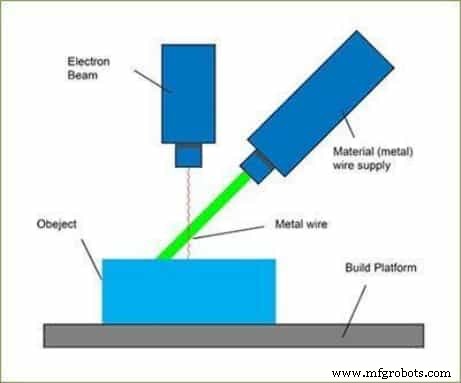
Deze methode is een complex proces om 3D-objecten te construeren. Het gebruikt meestal poeder of metalendraad. Het materiaal smelt via een gefocuste energiebron zoals een bundel of laser en wordt vervolgens precies op het buildplatform gegoten. De vloeistof verhardt tot een laag, en het proces herhaalt zich tot de finale fase.
Materiaalextractie
Het proces werkt met behulp van een lijmpistool. Deze schiet het materiaal door een spoel in de printer. De koopkoeltop smelt het materiaal met hitte, en het wordt laag voor laag op het buildplatform geplaatst om te verstijven en het object te vormen. Dit type is de duurste vorm van additieve productie, hoewel met enkele beperkingen.
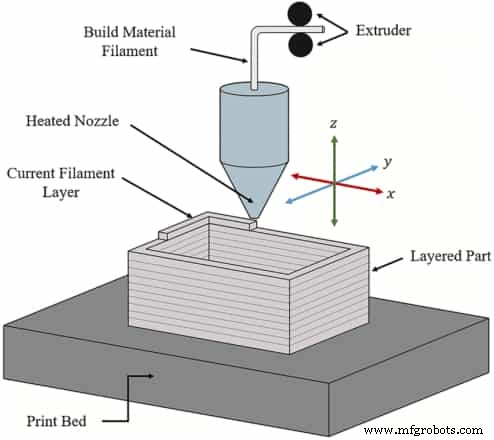
Powder Bed Fusion (PBF)
PBF omvat diverse AM-processen zoals Direct Metal Laser Sintering (DMLS), Selective Laser Sintering (SLS), Selective Heat Sintering (SHS), Electron Beam Melting (EBM) en Direct Metal Laser Melting (DMLM). Bovendien gebruikt deze methode lasers, bundels of printkoppen om fijne lagen materiaal in 3D te smelten en te smelten. Overmaat poeder wordt daarna van het product afgeschoten.
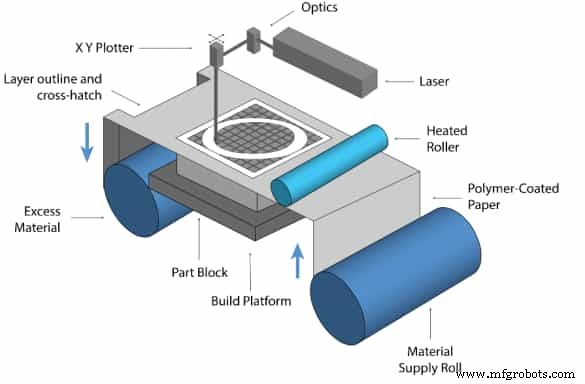
Sheet Lamination
De twee belangrijkste sheet-laminatiemethoden zijn Laminated Object Manufacturing (LOM) en Ultrasonic Additive Manufacturing (UAM). UAM verbindt dunne metalen vellen door ultrasoonlaslassen, terwijl LOM lijmgecoate papiervellen als basismateriaal gebruikt, het beste voor visuele en esthetische modellering van objecten.
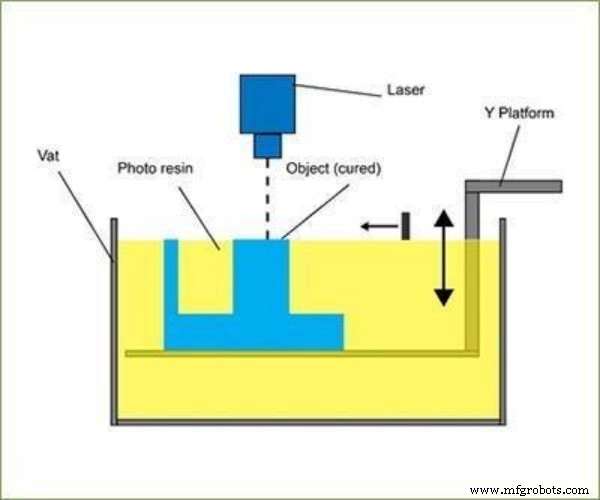
VAT Photopolymerization
VAT Photopolymerization produceert een object in een vat met vloeibare fotopolymerhars. Het fotopolymerisatieproces verhardt nu de microfijne harslaag met behulp van ultraviolette verlichting. Vervolgens worden deze lichtstralen naar het object gestuurd met behulp van een spiegel.
Material Jetting
Deze methode lijkt op binder jetting, alleen gebruikt het was. De werking volgt een vergelijkbare laagbouw van materiaal om een object te creëren in plaats van lijm op het poederbed. MJ deposeert was op een buildplatform. De meeste producenten kiezen voor MJ omdat het goedkoper is en hoge kwaliteit oppervlakteafwerkingen met betere nauwkeurigheid geeft.
Voor- en nadelen van additieve productie
Voordelen
Hier zijn enkele voordelen van additieve productie.
- Hoogst efficiënt en elimineert afval
- Snellere route van ontwerp naar productie
- Maak complexe ontwerpen eenvoudig
Nadelen
- Beperkt materiaalbereik vergeleken met andere processen
- Kan duur zijn bij gebruik van metalen
- Niet ideaal voor grootserienproductie
Wat is subtractieve productie?
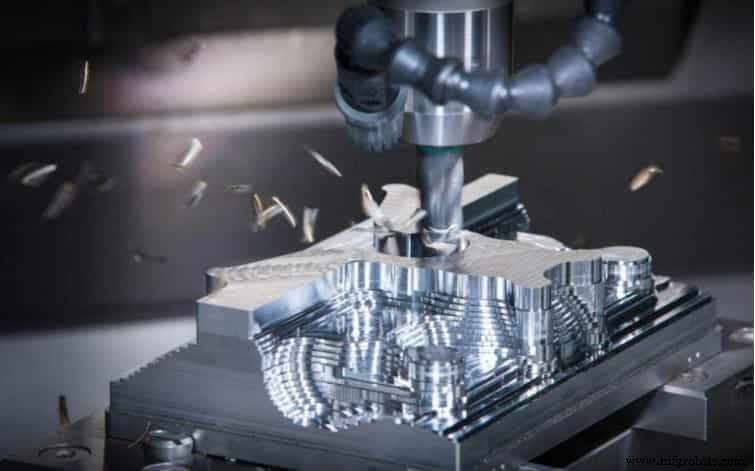
Zoals de naam impliceert, omvat subtractieve productie het verwijderen van onderdeels om een nieuw product te creëren. Het kan het wegsnijden van delen van een massief blok metaal, kunststof of hout zijn. Een goed voorbeeld is een freesmachine die een metaal of kunststof uithout.
Bovendien stelt deze productietechnologie het ontwerpen, prototypen en produceren in eindmaterialen toe. Het is ook de perfecte optie voor kleine en grote volumes om specifieke mechanische eigenschappen of afwerkingen te verkrijgen. Het werkt met metalen of harsachtige materialen zoals aluminium, messing, ABS, Delrin, Nylon, PEEK, PVC, plexiglas, PCA, polypropyleen, alsook hout.
Daarnaast is het makkelijker om het ontwerp in subtractieve productietechnieken af te stemmen op materiaal voor sterkte, flexibiliteit, chemische weerstand of andere dielektrische eigenschappen.
Typen subtractieve productieprocessen
De veelvoorkomende typen subtractieve productie omvatten snijden, bewerken en afbraden. Hieronder volgen details van elk.
Lasersnijden
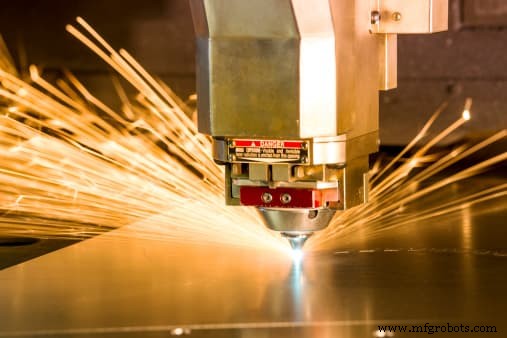
Dit proces gebruikt een laser om verschillende materialen in vorm te snijden. Materialen afkomstig van dit proces worden veel gebruikt in industriële en artistieke sectoren.
In het lasersnijproces helpen Computer Numerical Control (CNC) en optica bij het richten van de krachtige laserbundel op het materiaal. Een bewegingssysteem zorgt ervoor dat de CNC het gewenste patroon volgt bij het snijden van het materiaal. Vervolgens zorgen verdamping of hoogdruk gasstraal voor een hoge kwaliteit oppervlakteafwerking.
CNC-bewerking
CNC-bewerking is een productietype waarbij voorgeprogrammeerde computersoftware industriële tools en machines stuurt. Dit subtractieve productietype voltooit driedimensionale snijwerkzaamheden met slechts één set opdrachten.
Voordat een CNC-systeem wordt ingeschakeld, is het noodzakelijk om de benodigde sneden in de software te programmeren, die op hun beurt de juiste apparatuur en machines dicteert hoe de dimensionale taken uit te voeren zoals gedefinieerd.
Ondanks de waarschijnlijkheid van fouten, die groter is wanneer een CNC-machine in meer dan één richting tegelijk snijt, zal de codegenerator binnen het numerieke systeem vaak aannemen dat mechanismen perfect zijn in CNC-programmering. Een set invoeren, bekend als het deelprogramma, bepaalt de plaatsing van een tool in een numeriek controlsysteem.
Afbraden
Het afbradenproces omvat het gebruik van een abrasief om delen van een materiaal af te slijpen of af te borstelen. Abrasieven zijn ruwe stoffen die slijpen, schuren of polijsten. Ze kunnen ook materiaaldelen verwijderen door constant wrijven of hun oppervlak gladden. U kunt een abrasief ook aan een hard oppervlak bevestigen of toevoegen aan een vloeistof als suspensie. Voor meer efficiëntie moeten ze harder zijn dan het materiaal dat ze willen verwijderen.
EDM (Elektrische Ontladingsbewerking)
EDM is een subtractieve productietechnologie die elektrische ontladingen gebruikt om de gewenste vorm te bereiken. Ook aangeduid als vonkbewerking, vonk erosie, matrijs zinken, draadverbranding of draaderosie.
Daarnaast werkt het met een reeks snel opeenvolgende stroomontladingen tussen twee elektroden (tool- en werkstückelektroden) gescheiden door een dielektrische vloeistof en onderworpen aan een elektrische spanning. De culmine van het EDM-proces is de verwijdering van materiaal van het werkstuk. Wat meer is, de tool en het werkstuk maken in dit proces geen fysiek contact.
Voor- en nadelen van subtractieve productie
Voordelen
- Toepasbaar op diverse materialen zoals metaal, kunststof, hout en composieten
- Gebruikt voor alle vormen zoals gaten, cylinders, schroefdraaden of vlakke oppervlakken
- Ideaal voor het verkrijgen van een glad oppervlak
- Produceren hoge nauwkeurigheid met 0,0025 mm nauwe tolerantie
Nadelen
- Verspilt materiaal en gevormde spanen. De spanen zijn herwinbaar, maar blijven afval
- Het duurt langer dan additieve productie
Additieve productie vs. Subtractieve productie: Wat zijn hun verschillen?
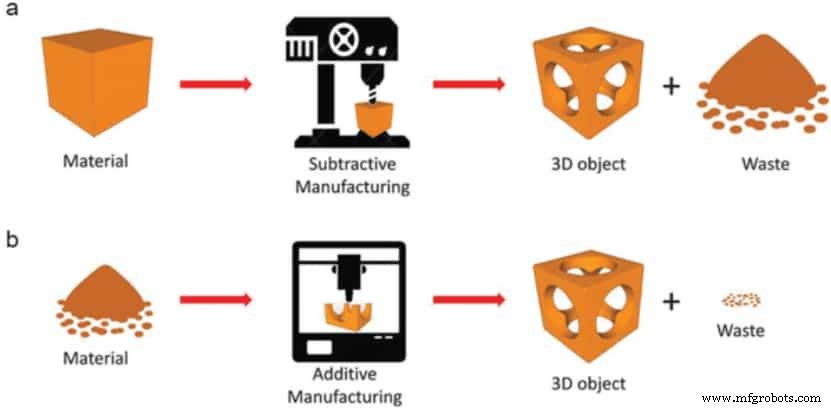
Additieve productieprocessen bouwen producten op door materialen laag voor laag toe te voegen, terwijl subtractieve productie delen van een massief materiaal verwijdert om de productonderdelen te creëren.
Hoewel additieve en subtractieve productieprocessen hun eigen manier hebben om prototypes en producten te ontwikkelen, benaderen ze productie anders.
Hier zijn enkele opvallende verschillen tussen additieve en subtractieve productie.
Materiaalkansen
Bij het vergelijken van additieve vs. subtractieve productie is materiaalkeuze een belangrijk verschil. Een smal bereik aan materialen is beschikbaar voor additieve productie. De materialen voor dit proces zijn voornamelijk plasticderivaten. Keramiek, biochemisch, thermoplasten, metalen en harsen zijn andere materialen die in additieve productie worden gebruikt.
Aan de andere kant begint subtractieve productie met een enkel massief stuk materiaal. Dit materiaal kan glas, metaal, kunststof, hout, composietmateriaal of plasticderivaat zijn.
Bereikbare complexiteit
Wat betreft complex ontwerp tussen additieve vs. subtractieve productie, is additieve productie ideaal, terwijl subtractieve productie het beste geschikt is voor minder complexe ontwerpen. Maar subtractieve productie scoort beter wanneer er sprake is van het produceren van complexe ontwerpen in grote series.
Nauwkeurigheid
In vergelijking met machines voor additieve productie, zijn subtractieve machines nauwkeuriger. Bovendien moet na printen bewerking plaatsvinden om hoge nauwkeurigheid te bereiken met additieve productie.
Eigenschappen van afgewerkte onderdelen
Producten gemaakt met additieve productie hebben vaak kleine poriën op hun oppervlakken. Deze poriën leiden vaak tot structurele zwakte en kunnen resulteren in voedselbesmetting of infectie voor producten in het medische veld. Producten geproduceerd met additieve processen vereisen daarom reiniging en afwerking om betere produkteienschappen en uiterlijk te bereiken.
Aan de andere kant produceren producten gefabriceerd door subtractieve processen met CNC-bewerking sterkere onderdelen. Deze onderdelen zijn ook toleranter en hebben een betere afwerking dan die geproduceerd met additieve productie.
Oppervlakteafwerkingskeuzes
Oppervlakteafwerking is ook een factor bij het vergelijken van subtractieve vs. additieve productie.
Additieve productie resulteert in slechte oppervlakteafwerking gecombineerd met poederbedfusie. Vaak zijn deeltjes deeltjes gefuseerd poeder en depositielagen zichtbaar op het product, wat het oppervlak ruw maakt.
Bovendien presteert een product met een ruw oppervlak slecht op vermoeidheid en is vatbaar voor breuk. Oppervlaktebewerking of shot-peening produceren een gladder oppervlak, maar rekenen vaak niet met interne oppervlakken en kleine details.
Integenstelling tot dit produceert CNC-subtractieve productie gladde afwerkingen en betere toleranties.
Snelheid
De batchgrootte en het gebruikscase van het ontwerp bepalen de snelheid van een additief productieproces. Een van de voordelen van additieve productie ten opzichte van subtractieve productie is dat 3D-printen prototypen en de totale tijd voor kleine volumes sneller maakt. Maar vergeleken met subtractieve productie duurt het langer om een enkel onderdeel te printen met 3D-printen. Bovendien is 3D-printen niet zo snel voor massaproductie van kunststofonderdelen.
Vergelijkingstabel tussen additieve productie vs. subtractieve productie
| Additieve productie | Subtractieve productie | |
| Materiaalkansen | Werkt met een smal bereik materialen, voornamelijk kunststof, plasticderivaten, biochemisch, hars en sommige metalen | Gebruikt een breder bereik materialen, waaronder steen, glas, hout, schuim, metalen en kunststoffen |
| Bereikbare complexiteit | Beter dan 5-as CNC-bewerking bij ontwikkeling van complexe en ingewikkelde ontwerpen | Ideaal voor gebruik met eenvoudige geometrie |
| Nauwkeurigheid | Producten geproduceerd met dit proces zijn minder nauwkeurig dan het traditionele proces. Het meest nauwkeurige additieve proces heeft een tolerantie van 0,100 mm | Produceren producten met meer dimensionale nauwkeurigheid. Met tolerantienissen zo strak als 0,025 mm |
| Eigenschappen van afgewerkte onderdelen | Onderdelen geproduceerd met deze techniek kunnen structurele zwaktes hebben. De reden is dat productie plaatsvindt door lagen, wat sommige eigenschappen in het geding brengt | Geproduceerde onderdelen hebben uitstekende warmtebestendigheid en zijn structureel solide |
| Oppervlakteafwerkingskeuzes | Afwerking is een belangrijk aspect van onderdelen geproduceerd met deze techniek | Afwerking is niet verplicht voor onderdelen geproduceerd met deze methode |
| Snelheid | Sneller en minder kostbaar bij kleine prototypes en batchproductie | Sneller en minder kostbaar bij grote onderdelen of grote productiebatches |
Subtractieve vs. Additieve productie Kosten: Welke is duurder?
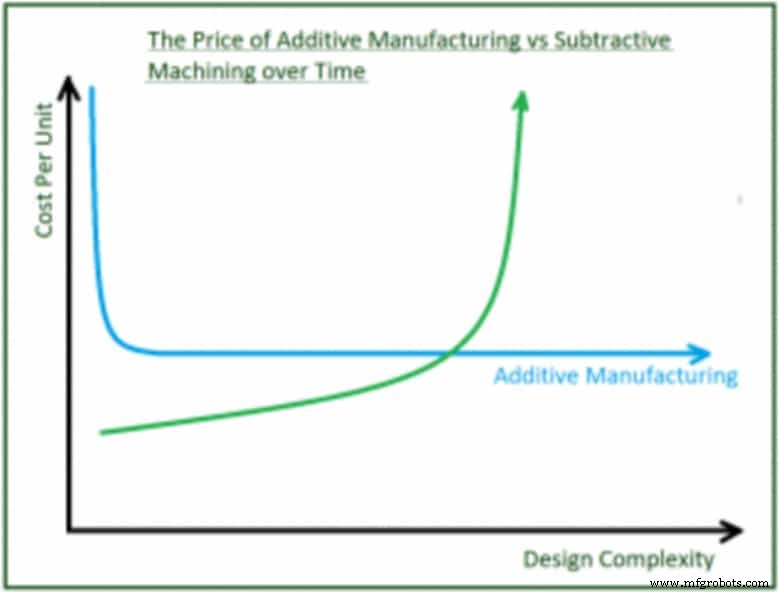
Machine- en toolingkosten
Het is vrij duur om precisie additieve productieapparatuur te verwerven en te installeren. Dit maakt de investering in machines de grootste bijdrage aan de kosten van additieve productie.
Voor additieve productie zijn toolingkosten verantwoordelijk voor 5% van de totale productiekosten en zijn een van de voordelen van additieve productie ten opzichte van subtractieve productie.
Daarnaast maakt laag-voor-laag printen het additieve productieproces zeer aanpasbaar voor verschillende producten, wat kosten bespaart. Aan de andere kant is het ontwerpen van de tool belangrijk voor elk subtractief productieproces.
Arbeidskosten
Vanwege de stark geautomatiseerde aard van beide methoden, vormen arbeidskosten een klein deel van de totale kosten. Het vereenvoudigen van onderdelen in zowel additieve als subtractieve productie helpt arbeidskosten te verlagen.
Bovendien omvat vereenvoudiging het herontwerpen van een product om het benodigde aantal onderdelen te verminderen. Deze herontwerp zou ook helpen om productie-, montage- en na-verwerkingskosten te verlagen. Over het algemeen rekenen arbeidskosten voor minder dan 10% van de productiekosten in additieve productie.
Materialenkosten
Materialen gebruikt in additieve productie kosten vaak meer dan die in subtractieve productie. Volgens de International Cost Estimating and Analysis Association zijn materialen voor additieve productie duurder dan die voor subtractieve productie met een factor 8 op gewichtsbasis.
Wat meer is, het exacte materiaal en additieve proces bepalen de exacte kosten van additieve productie.
Na-verwerkingskosten
Geproduceerde onderdelen vereisen vaak ook na-verwerking om hun eindstaat te bereiken. Dit omvat vaak wassen of polijsten om de glans te verbeteren voor metalen onderdelen. Bovendien vereisen additief geproduceerde producten, met name met precisiemechanische systemen, het verwijderen van overbodig materiaal.
Boven alles zijn na-verwerkingskosten vergelijkbaar voor beide productieprocessen en onvermijdelijk.
Daarom, als u prototypingbehoeftes heeft en een competitieve offerte wilt, kies dan voor RapidDirect. RapidDirect is een prototypingbedrijf met een eigen snelle prototypingplant, wat de prototypingkosten met tot 30% verlaagt. Bij RapidDirect produceren we onderdelen die voldoen aan strakke toleranties en in een korte levertijd. Probeer het nu.
Toepassingen van additieve vs. subtractieve productie
Toepassingen van additieve productie
Met meer bedrijven die additieve productietechnieken aannemen en creatieve manieren vinden om ze te combineren met subtractieve productie, heeft het een breed toepassingsbereik, waaronder:
- Sieradenproductie
- Luchtvaartindustrie
- Energiegebruiksverbetering
- Modelfabricatie voor industrieën
- Robotica en electromechanische systemen
- Vrije vorm kenmerken
- Metamaterialen, elektromagnetica en 3D-elektronica
- Tandheelkundige en medische elementen
Toepassingen van subtractieve productie
Dit productieproces is ideaal voor productie in grote batches, en de toepassingen omvatten:
- Fabricatie van gekontourde profielen en getekstureerde oppervlakken
- Snijfuncties voor huishoudelijk gebruik, auto, elektronica, luchtvaart, tandheelkunde en medische industrie.
Hybride proces: Ontwerp naar prototype implementeren
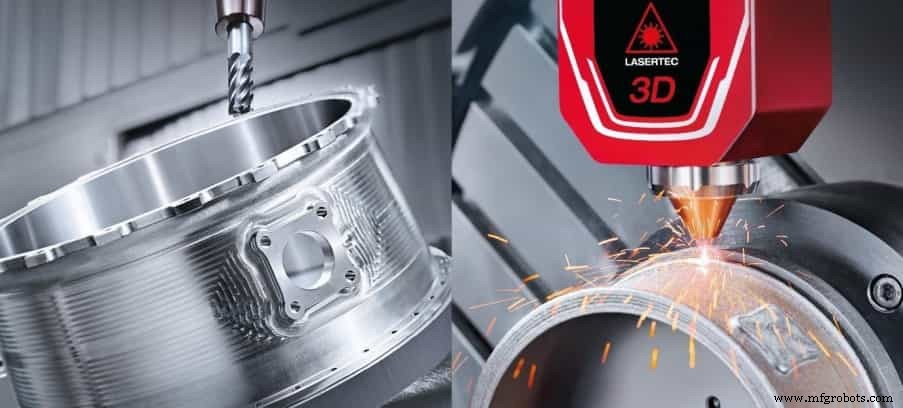
Hybride systemen streven ernaar de voordelen van additieve productie ten opzichte van subtractieve productie en vice versa te maximaliseren. Ze combineren de voordelen van subtractieve productie en de veelzijdigheid van additieve productie. Speciale machines hanteren beide systemen, en het werkt uitstekend voor reparaties van gebroken onderdelen. Hybride productie maakt het eenvoudig om complexe onderdelen te produceren omdat ze gelaagd kunnen worden en daarna afgewerkt met freesgereedschappen.
RapidDirect is een gecertificeerd bedrijf (met standaard registratienummer ISO 9001:2015) dat deze productieprocessen implementeert van ontwerp tot prototypes. We produceren ook de beste kwaliteit onderdelen om de behoeften van onze klanten te vervullen terwijl we de vereiste standaarden handhaven.
Bovendien bieden we directe offertes en garanderen de beste geautomatiseerde DfM-analyse. Wat meer is, we bereiken deze processen met sterke productiemogelijkheden gecombineerd met ons ijverige personeel om de tijdige levering van de beste kwaliteit onderdelen te garanderen.
Veelgestelde vragen
Wat is beter? Additieve of subtractieve productie?De wereld kantelt naar minder afval, wat additieve productie een betere optie maakt. Bovendien imiteert additieve productie natuurlijke processen bij het creëren van een eindproduct door lagen. Het is minder verspillend dan subtractieve productie. Het is ook sneller en produceert complexe ontwerpen beter.
Is injectiegieten additieve of subtractieve productie?Is injectiegieten additieve productie? Nee, injectiegieten is noch additieve noch subtractieve productie. Het is een productieproces dat massaproductie ondersteunt. De productie vindt plaats door gesmolten materiaal in een vorm te injecteren. Deze vorm zou de vorm van het beoogde eindproduct hebben.
3d printen
- De vier kernsoorten productieprocessen verkennen
- De drie sleutelcomponenten van productiekosten begrijpen
- De drie sleutelproductiemodellen begrijpen: MTS, MTO en MTA
- CNC Frezen vs. CNC Ponnen: Belangrijke Verschillen Uitgelegd
- Messing vs. Brons voor tooling: belangrijkste materiaalverschillen uitgelegd
- Motorwikkelingen begrijpen: Belangrijkste verschillen en industriële toepassingen
- Het Moderne Productieproces: Sleuteltechnieken en Innovaties
- Lost-wax gieten vs. Drukgieten: Belangrijkste verschillen uitgelegd
- Zandgieten vs. Dijgieten: de belangrijkste verschillen begrijpen
- 3D-printen vs. Additive Manufacturing: de belangrijkste verschillen begrepen
- Additieve vs Subtractieve Manufacturing: Hoe Ze Verschillen & Waarom 3D-Printen Groeit