



Binder Jetting uitgelegd: Een uitgebreide gids
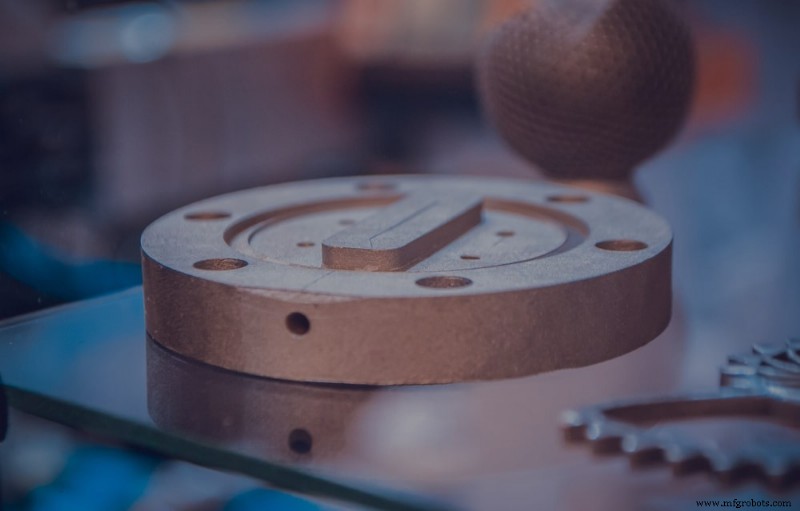
Wat is binder jetting? In 1993 ontwikkelde het Massachusetts Institute of Technology deze Inkjet-in-poederbed vorm van 3D-printen om complexe onderdelen uit een verscheidenheid aan materialen te printen. Vandaag de dag zijn er binder jetting toepassingen in diverse industrieën, en u kunt alles creëren van metalen onderdelen tot grote zandgietkernen tot full-kleur prototypes. Binder jetting is snel en kosteneffectief, maar veel productteams zijn onbekend met dit productieproces. Hier is wat u moet weten.
Wat is binder jetting?
Terwijl veel andere 3D-printmethoden een enkele zuiger of laser gebruiken om onderdelen laag voor laag te creëren, sproeit binder jetting vloeibare binder op een bed van poeder. In feite is het binder jetting 3D-printproces vergelijkbaar met hoe een 2D-printer inkt op papier toevoegt. Het wordt voornamelijk gebruikt om metaal, zand, en keramiek te printen en is bekend om zijn snelheid, betaalbaarheid, en vermogen om grote onderdelen te printen.
Om het binder jetting proces te beginnen, zult u een digitaal model van uw onderdeel moeten creëren, het slicen, en het naar uw productiepartner sturen. Zij zullen het dan in de binder jetting printer invoeren. Vervolgens zal een herlaagblad of roller een dunne laag poeder over het bouwplatform spreiden, en een wagentje met inkjet zuigers zal over het poederbed passeren, druppels van bindmiddel depositend. Als u een full-kleur onderdeel creëert, zal de machine ook gekleurde inkt tijdens deze stap depositeren.
Het bouwplatform zal dan dalen in overeenstemming met de laagdikte van uw model. Meeste full-kleur modellen hebben een laaghogte van 100 micron, meeste metalen onderdelen een laaghogte van 50 micron, en meeste zandgietmalmaterialen een laaghogte tussen 200 en 400 micron. Vervolgens zal het blad of roller het oppervlak herlaag, en het proces zal herhalen tot uw onderdeel compleet is. Uw ingenieur kan uw onderdeel dan curen om de sterkte te verhogen, het zachtaardig vrijmaken van het losse poeder op uw poederbed, en het schoonmaken met een borstel of geperste lucht.
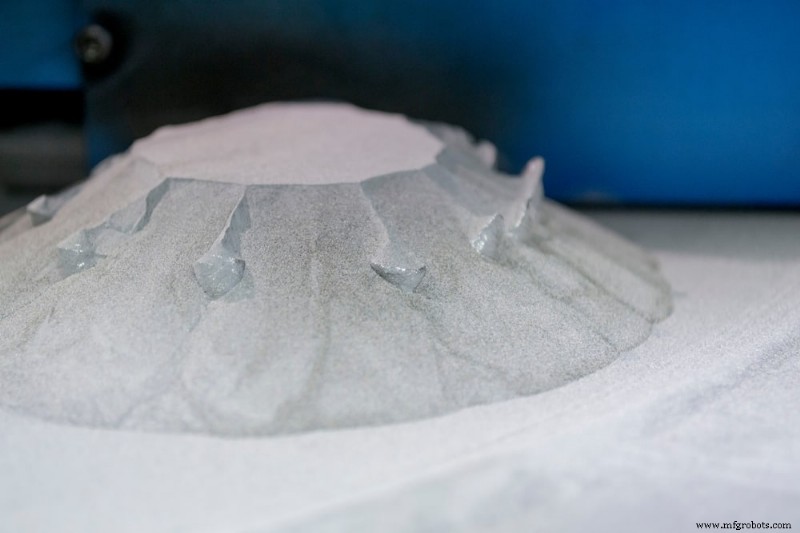
Onderdelen die zojuist gecreëerd zijn met binder jetting zijn in een groene staat en hebben typisch hoge porositeit en slechte mechanische eigenschappen. Als zodanig, kan uw ingenieur een paar nabewerkingsstappen toevoegen na het printen, wat zal variëren afhankelijk van het materiaal van uw onderdeel. Bijvoorbeeld, een metalen onderdeel moet misschien gesinterd worden met een laag-smeltpunt metaal zoals brons. Als u een full-kleur onderdeel heeft, kan uw ingenieur het infiltreren met acrylaat om de levendigheid te verbeteren. Als u een zandgietkern of mal heeft, is geen additionele verwerking vereist.
Veelvoorkomende binder jetting materialen
Binder jetting materialen vallen in drie categorieën — poeder, zand, en metaal.
Zandsteen en PMMA poeder
Aangezien binder jetting 3D-printmachines vaak secundaire printkoppen hebben die kleur toevoegen terwijl de primaire printkop het bindmiddel toevoegt, is het gemakkelijk om full-kleur modellen te creëren met zandsteen of polymethylmethacrylaat (PMMA) poeders. Echter, de resulterende onderdelen zullen zeer bros zijn — zelfs na verwerking — en het beste gebruikt worden als niet-functionele modellen zoals topografische kaarten of figurines.
Zand
Zand en silicatezand zijn relatief betaalbaar, dus ze zijn geweldig voor het creëren van eenmalige mallens en kernen. Niet alleen zal binder jetting zand u in staat stellen complexe geometrieën te creëren die moeilijk of onmogelijk te produceren zouden zijn met traditionele methoden, maar u zult ook in staat zijn om een dimensionale nauwkeurigheid van ± 0,3 mm te bereiken. Ook, let op dat:
- U geen additionele nabewerking zult nodig hebben.
- Laagdiktes voor zandgietkernen en mallens vallen doorgaans tussen 200 en 400 μm.
- Bouwformaten kunnen zo groot zijn als 2200 x 1200 x 600 mm.
Metaal
Binder jetting is ook een populaire keuze voor 3D-printen van metaal. Het is tot 10 keer meer economisch dan selectieve lasersintering (SLS) of selectieve lasersmelt (SLM) en biedt relatief grote bouwwolumes van tot 800 x 500 x 400 mm. Binder jetting staat ook complexe geometrieën toe, vereist geen ondersteuningsstructuren, en heeft een dimensionale nauwkeurigheid van ± 0,2 mm.
Binder jetting is compatibel met staal, titanium, chromiet, koper, en meer, maar u zult uw onderdeel nabewerken moeten om de sterkte te verbeteren ongeacht welk metaal u gebruikt. Nabewerkingsopties omvatten:
- Infiltratie: Infiltratie omvat het plaatsen van een gecureerd onderdeel in een hete oven. Nadat het bindmiddel is verbrand, zal de dichtheid van het onderdeel reduceren tot rond 60%. Uw ingenieur kan dan de achtergebleven gaten vullen met brons of een ander laag-smeltpunt metaal tot het minstens 90% dichtheid bereikt. Geïnfiltreerde onderdelen zijn relatief sterk en hebben goede mechanische eigenschappen, maar ze zullen rond 2% kleiner zijn na infiltratie.
- Sinteren: Als u nog betere mechanische eigenschappen wilt, kunt u uw metalen onderdeel laten sinteren. Sinteren omvat het verwarmen van een onderdeel in een oven om de bindmiddelen uit te bakken en de metaaldeeltjes te smelten. Gesinterde onderdelen hebben hoge corrosieweerstand en 3% porositeit, maar het nadeel is dat ze vaak rond 20% krimpen vanaf hun initiële grootte. Deze krimp mag niet uniform zijn, wat post-print onnauwkeurigheden kan veroorzaken, zelfs als uw ontwerp al rekening hield met 20% krimp.
Binder jetting voor- en nadelen
Wanneer u voor binder jetting kiest, kunt u:
- Relatief hoge dimensionale nauwkeurigheid bereiken: Aangezien binder jetting plaatsvindt op kamertemperatuur, hoeft u u geen zorgen te maken over vervorming en uw onderdeel zal hoog dimensionaal nauwkeurig blijven. Als u binder jetting met metaal doet, hoeft u u ook geen zorgen te maken over het verlichten van residuele spanningen tijdens secundaire nabewerking. Echter, u zult waarschijnlijk krimp merken na sinteren.
- Geld besparen: Binder jetting van een metalen onderdeel is meer dan tien keer economischer dan SLM of SLS te gebruiken. Niet alleen is het betaalbaarder, maar het gebruikt ook minder energie omdat het een vloeibaar bindmiddel gebruikt in plaats van een laser. Plus, binder jetting keramische en metalen poeders zijn doorgaans betaalbaarder dan poeders voor SLS en SLM. Op dezelfde manier kunt u een full-kleur prototype via binder jetting produceren voor een fractie van wat het normaal zou kosten om er een via SLS, SLM, of materiaal jetting te produceren.
- Ondersteuningsstructuren achterwege laten: In binder jetting biedt het ongebonden poeder al de ondersteuning die uw onderdeel nodig heeft, wat de noodzaak voor ondersteuningsstructuren elimineert en u meer ontvrijheid geeft. Dit betekent ook kortere nabewerkingstijden en minder materiaalverbruik vergeleken met andere 3D-printtechnologieën.
- Afval terugdringen: 100% van ongebruikt poeder kan hergebruikt worden voor toekomstige prints, wat u helpt materiaal en geld te besparen. In vergelijking, is alleen 50% van het poeder gebruikt door SLS 3D-printers herbruikbaar.
- Snel een groot onderdeel of meerdere kleinere onderdelen simultaan produceren: Binder jetting machines hebben bouwvolumes van tot 2200 x 1200 x 600 mm, wat betekent dat u grote onderdelen kunt produceren of gelijktijdig verschillende kleinere kunt bouwen.
Echter, zijn er een paar nadelen om te overwegen bij het gebruik van binder jetting. Houd in gedachten dat:
- Metaal binder jetting onderdelen lagere mechanische eigenschappen zullen hebben dan hun SLS tegenhangers vanwege hun hogere porositeit.
- Binder jetting biedt een beperkte materialselectie vergeleken met andere 3D-printprocessen.
- Onderdelen zijn bros in hun groene staat, wat betekent dat u alleen ruwe details kunt printen.
- De meeste binder jetting onderdelen vereisen nabewerking, wat de productietijden significant kan verlengen en onnauwkeurigheden kan introduceren.
3D-printen met Fast Radius
Binder jetting is een snelle en betaalbare technologie die geweldig is voor grote prints en full-kleur prototypes. Is binder jetting het beste proces voor uw volgende project? Het werken met een ervaren productiepartner kan u helpen de juiste beslissing te maken.
Bij Fast Radius heeft ons team van professionals jarenlange ervaring met de nieuwste 3D-printtechnologieën. We kunnen uw ontwerp optimaliseren voor 3D-printen, een materiaal en 3D-printmethode selecteren die aan uw behoeften past, en meer. Neem vandaag nog contact met ons op om te beginnen.
Industriële technologie
- Preventief Onderhoud: Hoe Proactieve Zorg Betrouwbaarheid Drijft en Kosten Bespaart
- UID Ontgrendelen: Een Driedelige Serie Over Geschiedenis, Mandaat En Toekomst
- De C-programmeertaal: Een uitgebreid overzicht
- C++ Programmeertaal: Overzicht & Belangrijkste Kenmerken
- C#: Uitgebreid Overzicht van Microsofts Moderne Programmeertaal
- MATLAB: Uitgebreid Overzicht van een Leidende Numerieke Rekenomgeving
- Python Overzicht: Hoog-Niveau, Leesbaar, Interactief & Object-Georiënteerd
- Java Programmeertaal: Evolutie, Versies en Toepassingen
- Java 10: Belangrijkste kenmerken & releasemodel uitgelegd
- Java 9 (JDK 9) – Belangrijkste kenmerken & voordelen
- Java 8 Overzicht: Nieuwe Functionele, Streaming en Datum-Tijd API's