



RAPM versnellen met PtFS: Versnellen van composietproductie
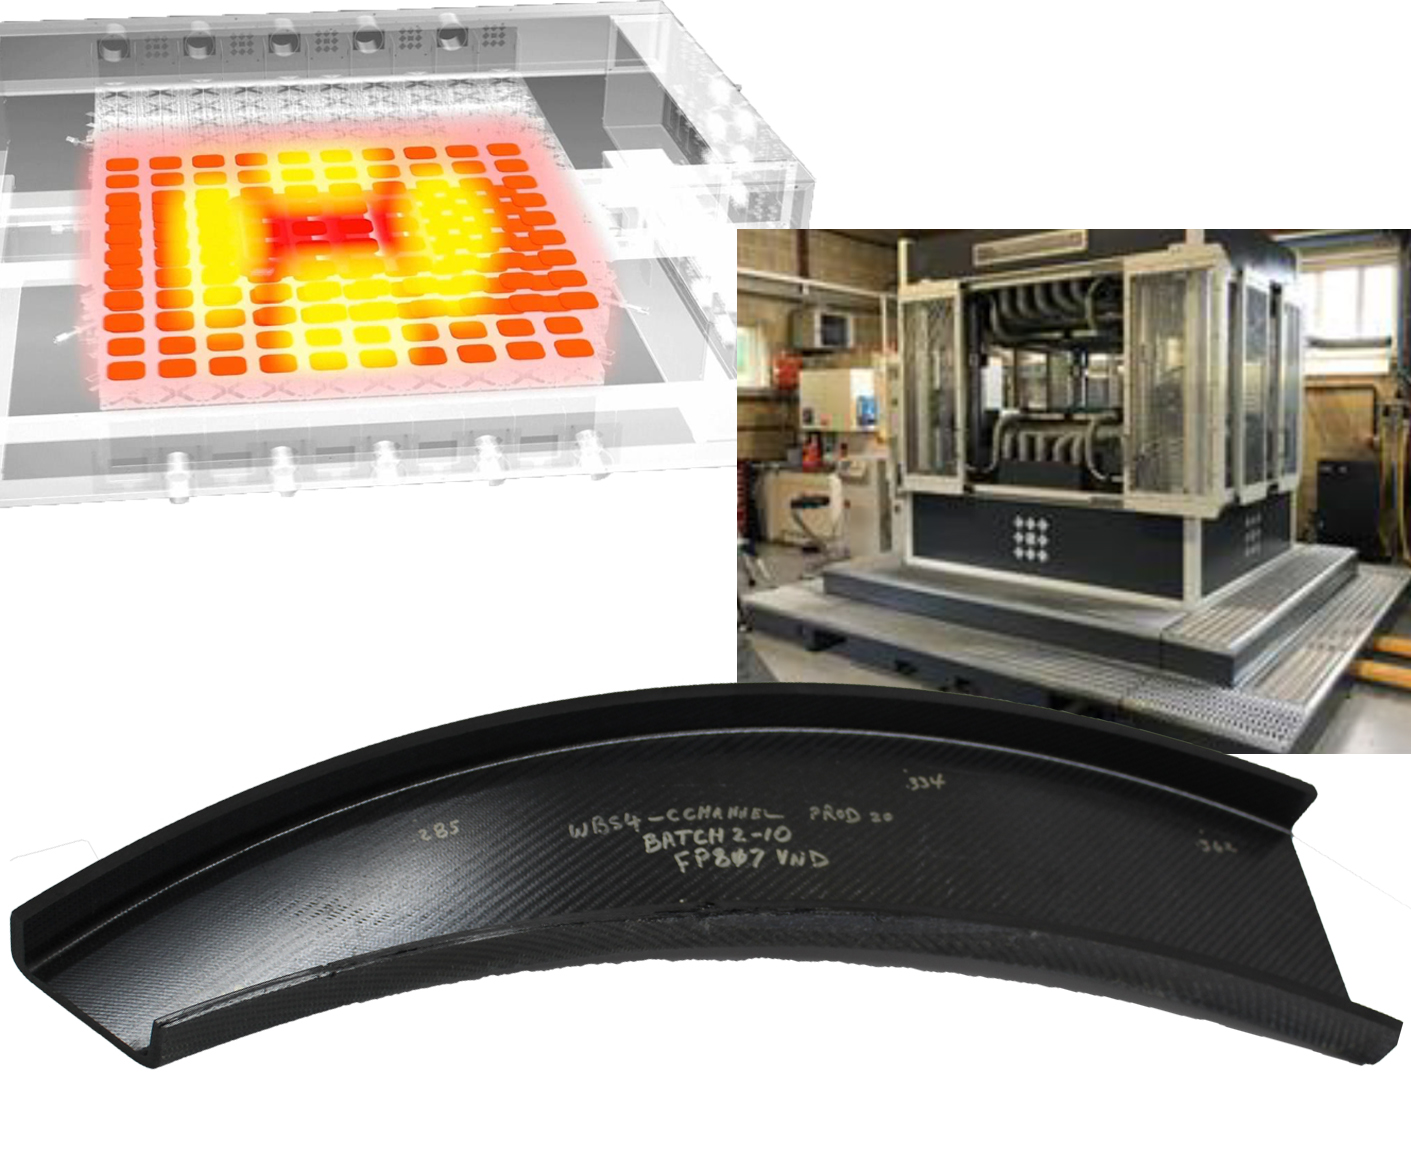
Deze blog is een online sidebar voor het mei 2020-artikel "Revolutionizing the composites cost paradigm, Part 2: Forming", dat het RApid high-Performance Manufacturing (RAPM, uitgesproken als "wrap-em") programma bespreekt onder leiding van The Boeing Co. (Chicago, Ill., VS), het "vormgevings"-gedeelte van DARPA's Tailorable Feedstock and Forming (TFF)-programma om snelle, goedkope en flexibele productie van kleine, complex gevormde composietonderdelen mogelijk te maken.
Alle drie materiaal- en proces-tracks in het RAPM-programma — resine-infusie, thermohardende prepreg en thermoplastische vormgeving — omvatten proeven met een Production to Functional Specification (PtFS) gepixelde-verwarming controle- en hulpmiddelsysteem, geleverd door Surface Generation, en gevestigd bij Boeing R&T in St. Louis (zie tabel hieronder).
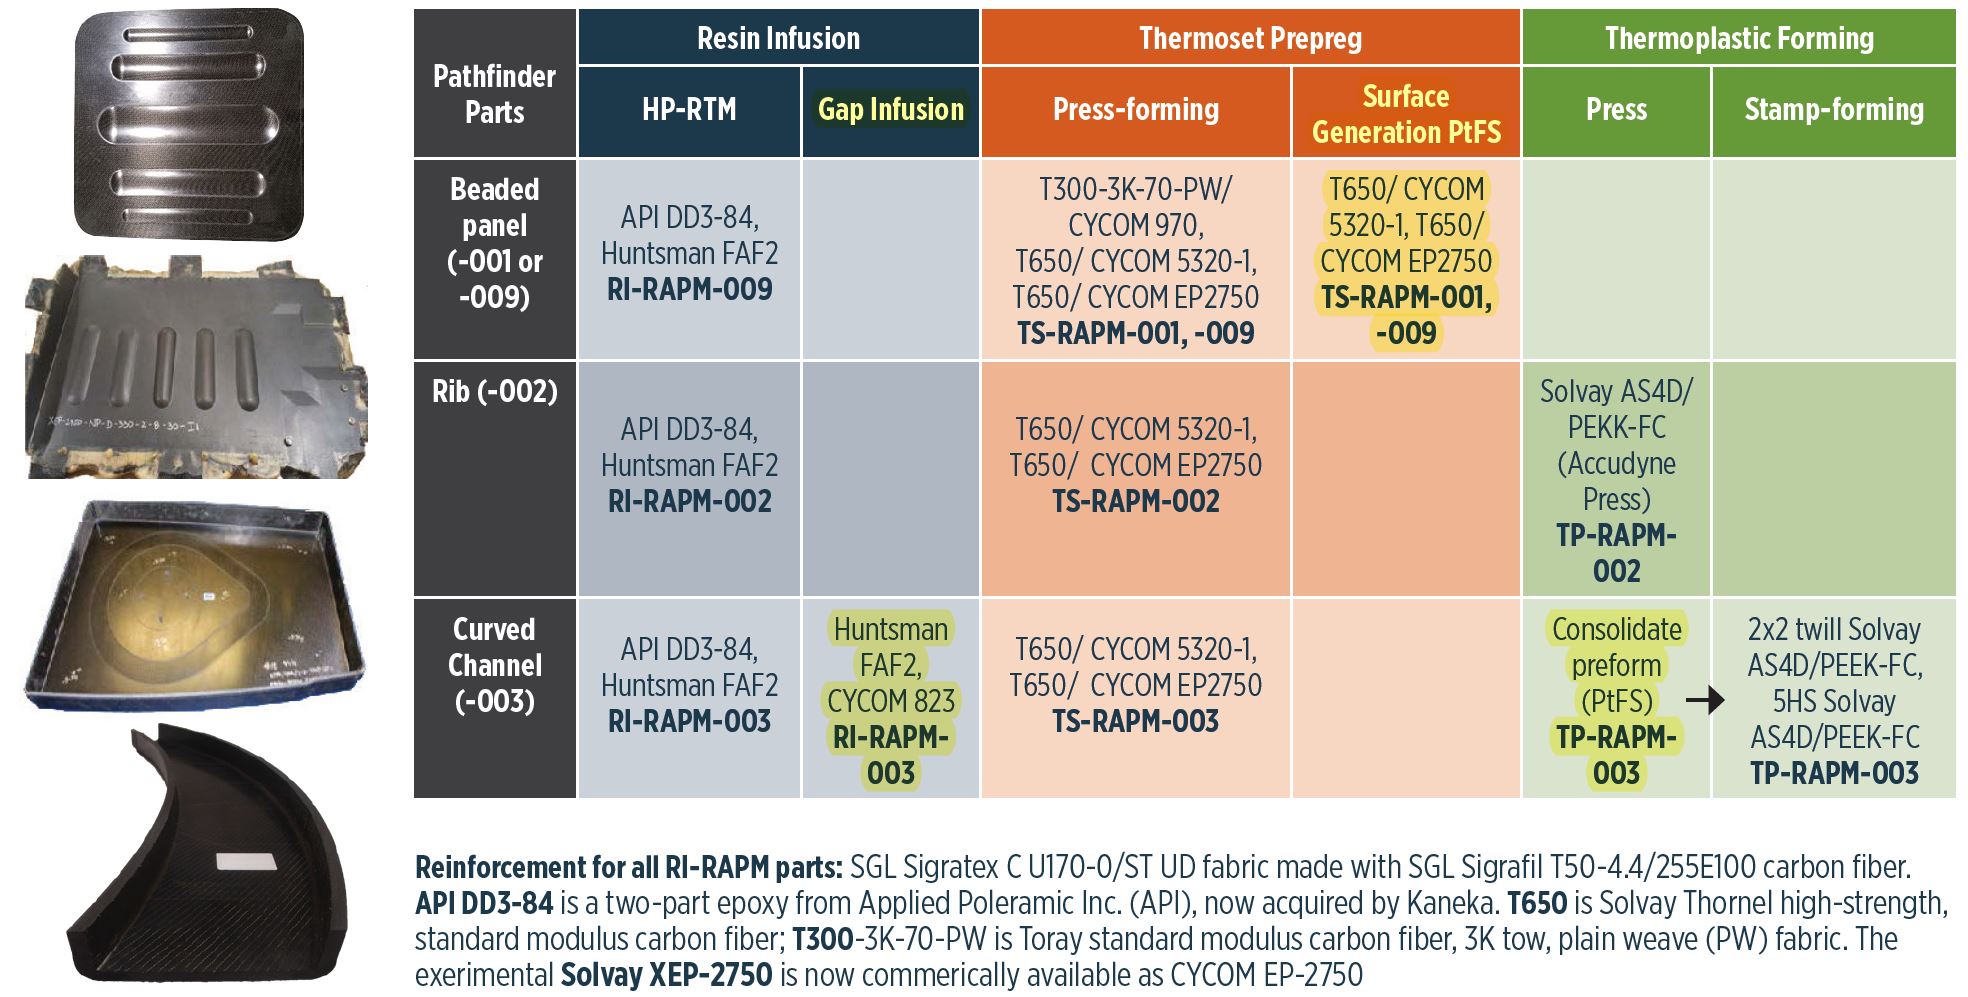
Let op dat PtFS al jaren gecommercialiseerd is. Deze blog gaat over RAPM's procesontwikkeling met het PtFS-systeem. Referenties voor deze blog omvatten:
- 2019 SAMPE (20-23 mei, Charlotte, N.C.) technisch paper en diapresentatie, "Development of Scalable Dynamic Control Architectures for Flexible Composites Manufacturing Work Cells" door Steven M. Shewchuk1, Ben Halford2, Michael P. Matlack1, Andrew Sharpe2 en Pete Massey2. 1The Boeing Company, St. Louis, Mo., VS. 2Surface Generation Ltd. (Rutland, VK).
- 2020 SAMPE technisch paper, "Compression Molding of Complex Thermoset Laminates" door Travis R. Adams, Timothy J. Luchini, Jared B. Hughes, Steven M. Shewchuk, Adam Martinez en Gail Hahn, The Boeing Company.
PtFS-systeemcomponenten
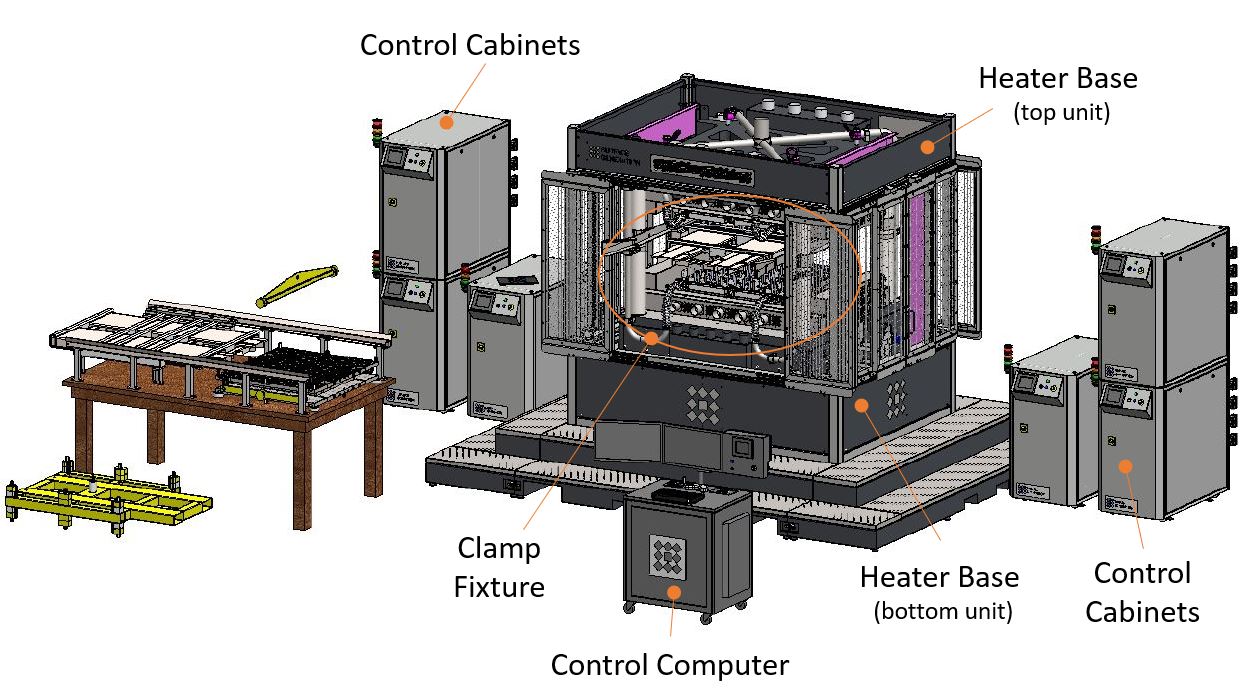
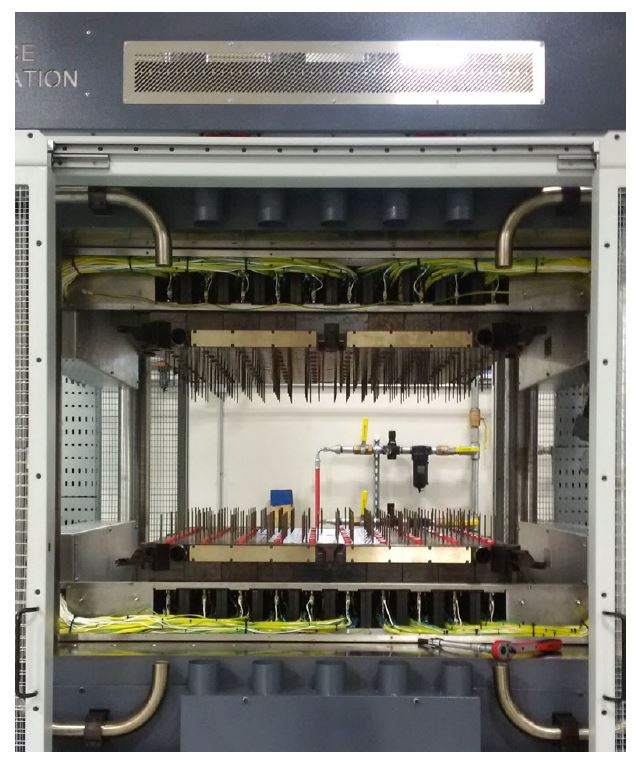
Het PtFS-systeem is modulair en kan volledig zelfstandig zijn of delen van bestaande infrastructuur gebruiken. Voor compactie/consolidatiedruk kan het systeem een bestaande hydraulische pers of een hydraulisch geactueerd hulpmiddelspanningsbeugel gebruiken. De Boeing St. Louis PtFS-cel is uitgerust met de laatste, een 150-metrische ton spanningsbeugel ontworpen door Surface Generation. Deze vormcel accommodeert een onderdeelvolume van 750 bij 750 bij 100 millimeter.
De Boeing St. Louis PtFS-cel bevat positie- en drukcontrole. "Surface Generation's Orchestrator-software wordt gebruikt om de CF-OaO-RAPM PtFS-werkcel te controleren," merkt Boeing-technische fellow en RAPM-programmamanager Gail Hahn op. "Elk hulpmiddel wordt in het systeem gekalibreerd door verplaatsing- en druk-tuning. Drukkalibratie wordt uitgevoerd om de hydrauliek af te stemmen op de verwachte drukken die het hulpmiddel tijdens verwerking zal ervaren. Hulpmiddelscheiding en verplaatsingskalibratie wordt gedaan om de open/sluit-positie van het hulpmiddel in te stellen alsook de langzame/snelle sluit-regio's, wat het hulpmiddelvlak beschermt tijdens handmatige en automatische controle." Positiemetingen worden voltooid met vier snaarpotentiometers, legt Boeing-composietmaterialen-ingenieur en RAPM-onderzoeker Steven Shewchuk uit. "Elke is gelokaliseerd aan een leidingspaar van de spanningsbeugel om plaatpositie te meten alsook een veiligheidsmethode te bieden om plaat-racking tijdens operatie te identificeren. De drukcontrole wordt voltooid met een enkele in-line druktransducer om terugkoppelingcontrole te bieden aan de hydraulische pomp van de spanningsbeugel."
Boven en onder de spanningsbeugel zijn boven- en onder- verwarming basiseenheden. Deze bevatten alle verwarmings/koeling-componenten en reageren op outputs van de bestuurkasten (drie kasten voor elke verwarmingsbasiseenheid in de Boeing-opstelling). Hulpmiddelvlakken zijn ontworpen voor elke verwarmingsbasiseenheid en geïnstalleerd met een rails- en laadsysteem.
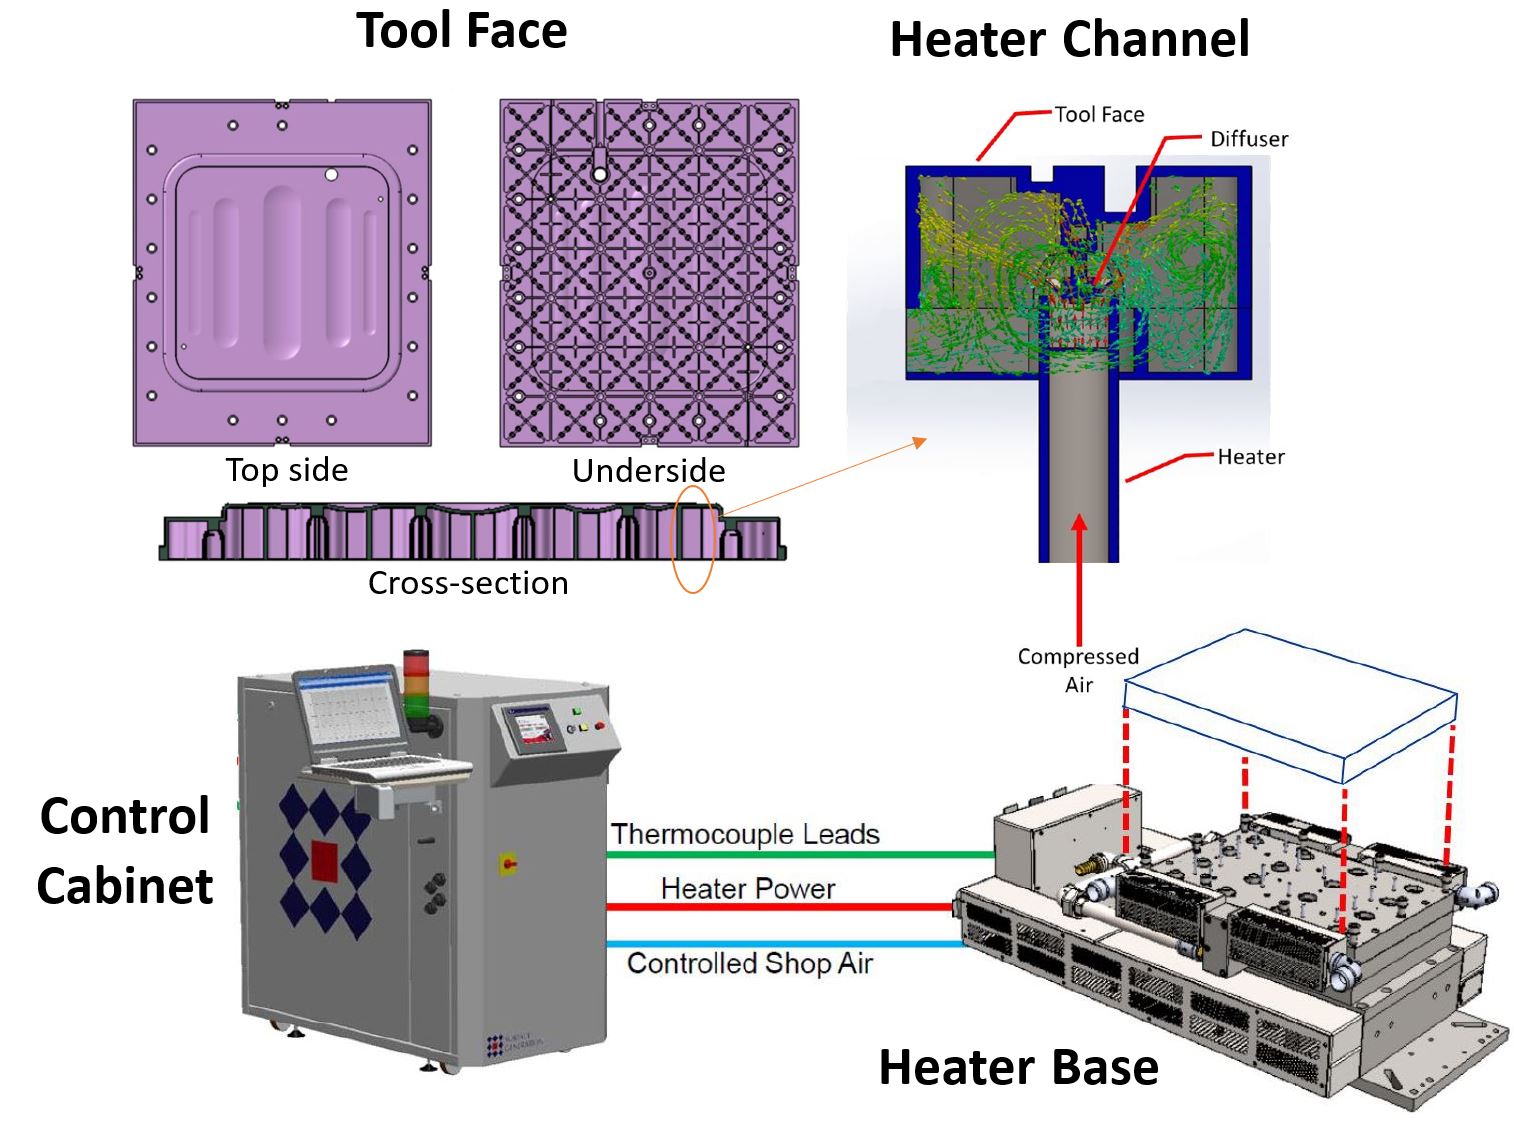
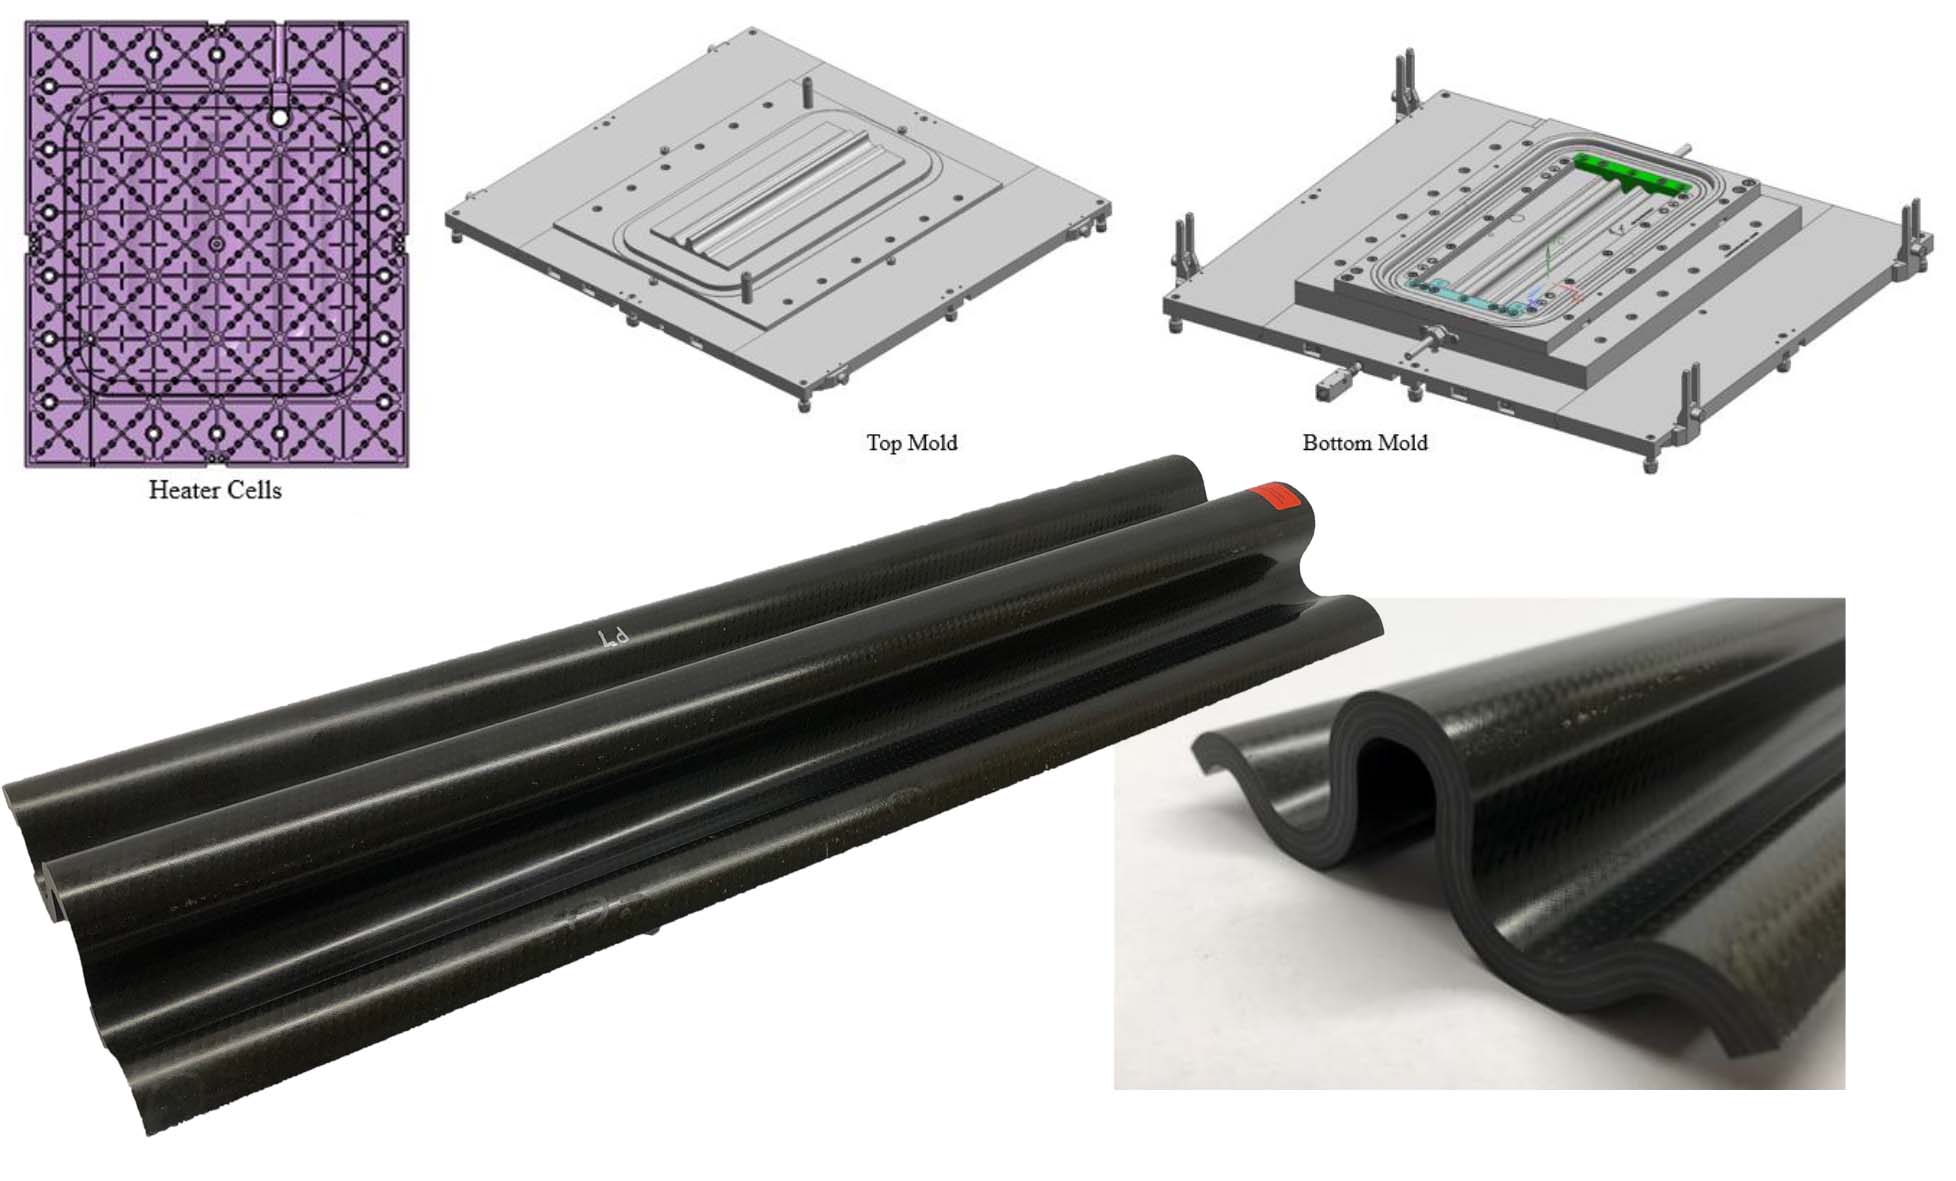
Elk hulpmiddelvlak wordt verwarmd en gekoeld met gecomprimeerde lucht gericht op de onderzijde van elk hulpmiddelvlak en verdeeld via een diffuser. Elke set gesloten metalen hulpmiddelvlakken is verdeeld in 180 individueel controleerbare verwarmingskanalen — 90 voor het bovenhulpmiddelvlak en 90 voor het onderhulpmiddelvlak. Verwarmingskanalen zijn 10,0 centimeter uit elkaar in een rooster over elk hulpmiddelvlak. Elk kanaal heeft een verwarmer, een twee-traps gecomprimeerde luchtbron en twee terugkoppelthermocouples die veer-gebelast zijn om intiem contact met de achterzijde van het hulpmiddelvlak te garanderen. Verwarming van de RAPM-hulpmiddelvlakken gebruikte 1 kubieke voet per minuut gecomprimeerde lucht per verwarmingskanaal, terwijl koeling 3 kubieke voet per minuut gebruikte.
Hulpmiddelvlakken
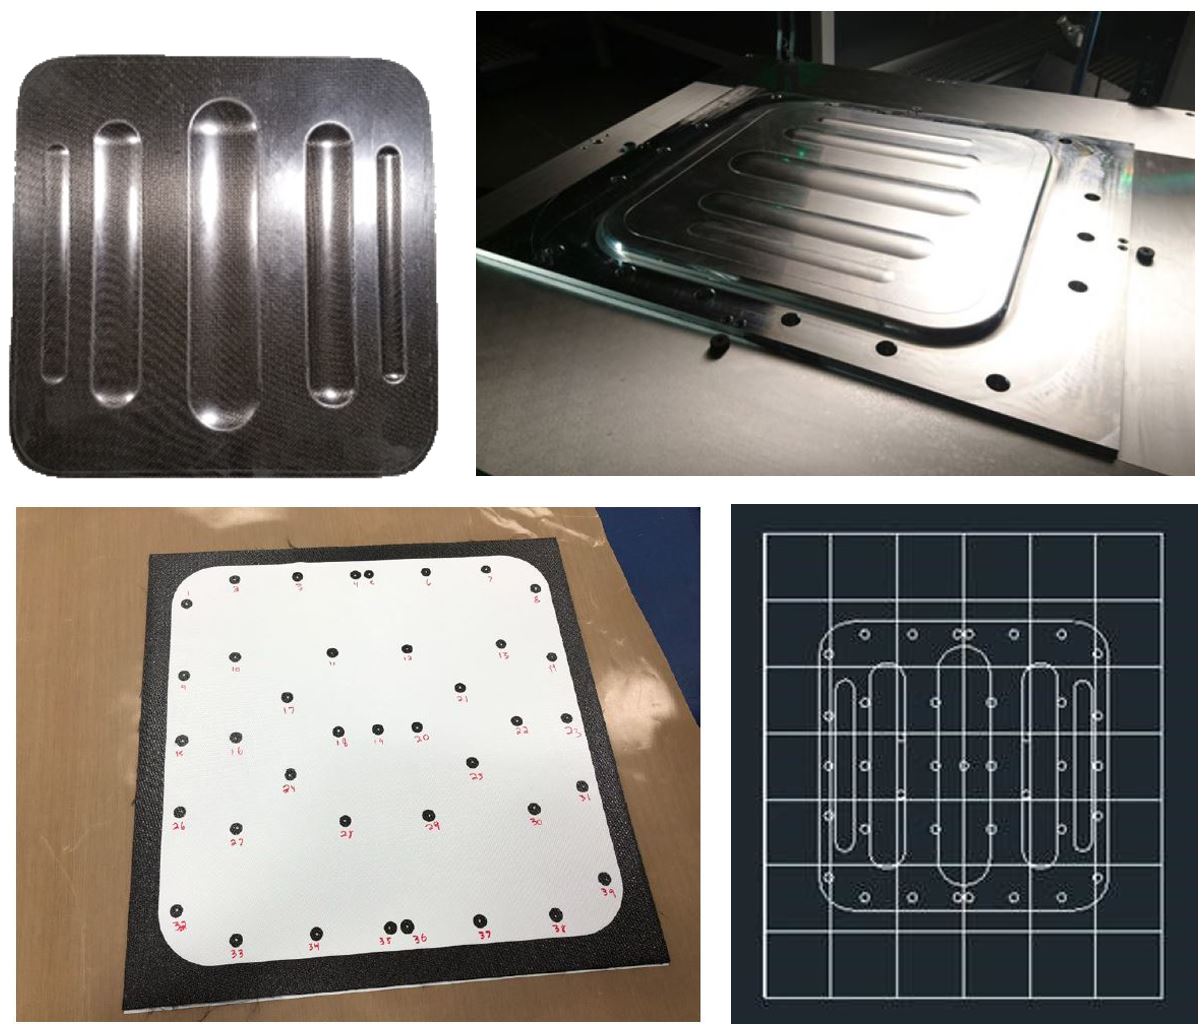
Hulpmiddelvlakken in RAPM werden gefreesd van hulpmiddelstaal tot een dikte van ≈3 millimeter. Het onderhulpmiddelvlak voor TS-RAPM-001-201 wordt linksboven in de bovenstaande figuur getoond. De bovenkant van het hulpmiddelvlak ziet eruit als een standaard stampvorming-hulpmiddel, maar de onderzijde onthult de verwarmingskanalen.
Hulpmiddelvlakken van acceptabele geometrieën kunnen uitgewisseld worden met andere hulpmiddelvlakken ontworpen voor dezelfde verwarmingsbasiseenheid. Het hulpmiddel heeft dezelfde verwarmingskanaaldimensies, benaderende thermocouple-plaatsing en een diepte die binnen de veer-gebelaste thermocouple-reis valt.
Het rails-laadsysteem dat gebruikt wordt om een hulpmiddelvlak te wijzigen, lijnt alle 180 veer-gebelaste terugkoppelthermocouples in hulses op de achterzijde van het hulpmiddelvlak uit. Pinnen lijnen het hulpmiddelvlak uit en laten hulpmiddelladen toe zonder nauwkeurige heftruckcontrole. Hulpmiddelwissel kan in 2-4 uur met twee operators voltooid worden, inclusief demontage en hermontage van het hulpmiddelvlak in zijn lijstframe.
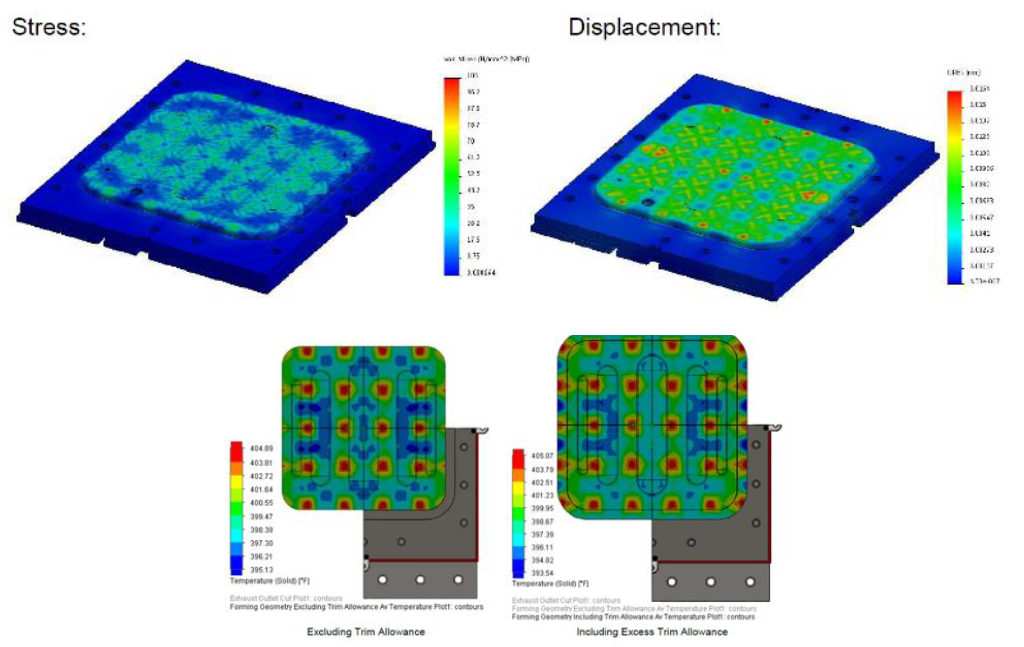
Zoveel mogelijk materiaal wordt weggefreesd om thermische massa te reduceren en verwarmings- en koelingsnelheden te verbeteren. Om deze reden vereiste elk hulpmiddelvlak dat in RAPM gebruikt werd, structurele finite element analyse (FEA) om te bepalen of het hulpmiddelvlak de verwerkingstemperatuur en -druk kon doorstaan. De hulpmiddelvlakken werden geoptimaliseerd met lineaire en niet-lineaire FEA alsook steady-state en transiente computationele vloeistofdynamica (CFD) thermische analyse. De laatste hielp om uniforme hulpmiddelverhitting te garanderen. Zowel de hulpmiddeldikte als de luchtdiffusoren binnen elk verwarmingskanaal werden gewijzigd om temperatuuruniformiteit te verbeteren. Een iteratieve lus tussen FEA en CFD maakte het mogelijk de geometrie af te stemmen om de gewenste hulpmiddelvlaktemperatuur te behouden terwijl aan de vereiste veiligheidsfactoren voor hulpmiddelvlakondersteuning werd voldaan.
Verwarmingszones en temperatuurcontrole
Verwarmingskanalen worden doorgaans gegroepeerd in zones, met het aantal verwarmingskanalen per zone gespecificeerd per onderdeel. Elke zone heeft een verwarmingsprofiel geassocieerd en toleranties kunnen binnen en tussen zones ingesteld worden zoals vereist. Dit stelt alle verwarmers in elke zone in staat om te verwarmen, koelen of temperatuur te behouden volgens het voorgeschreven verwarmingsprofiel door dynamisch verwarmingsvermogensniveaus en gecomprimeerde luchtstroomsnelheden te variëren.
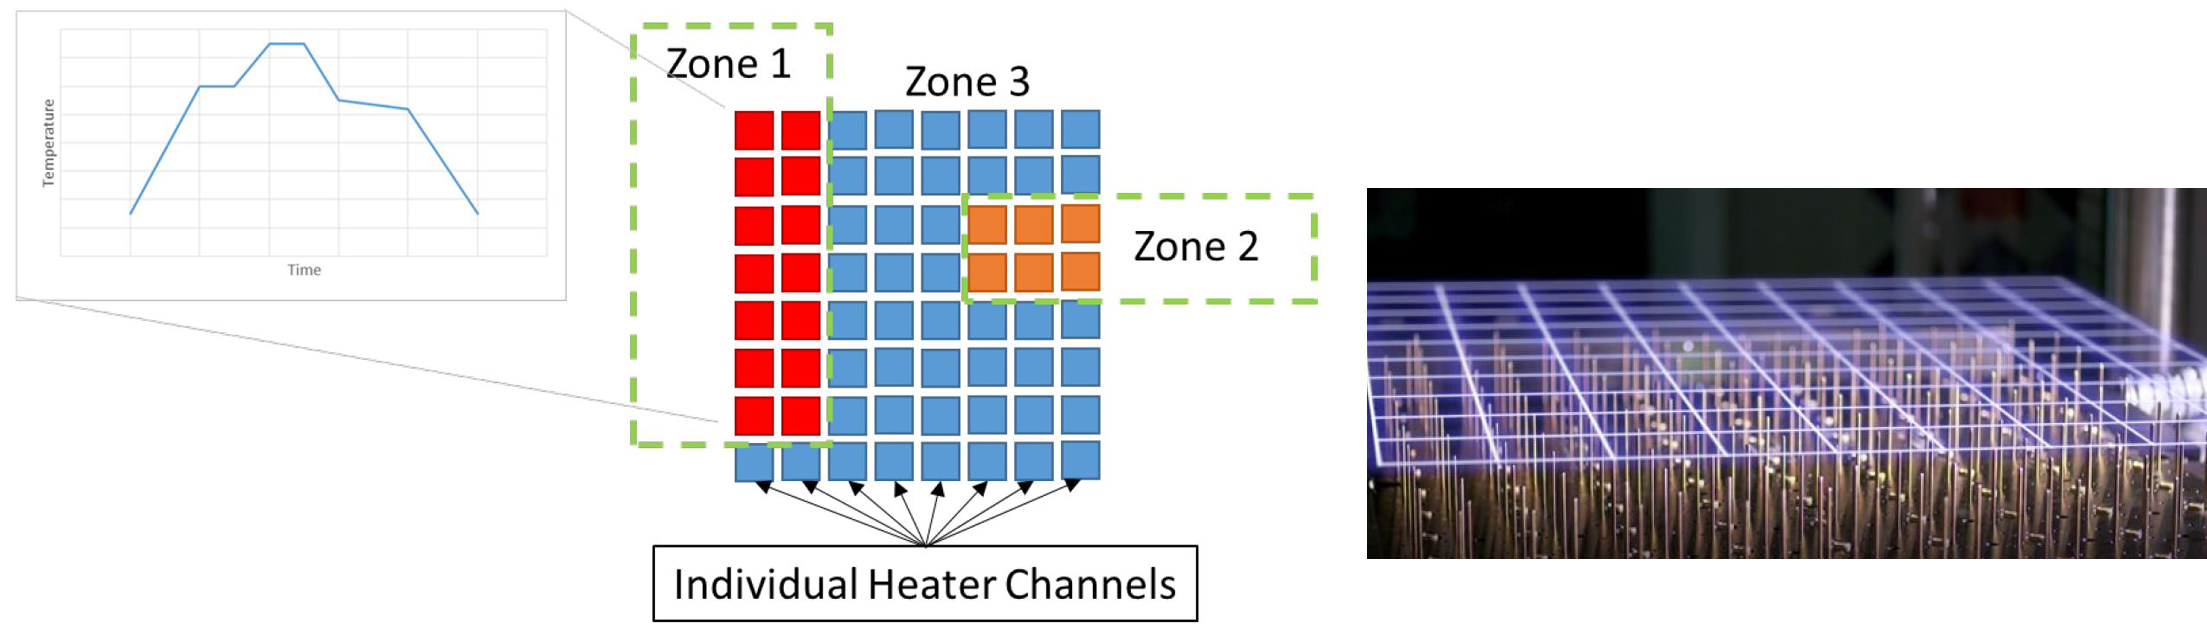
Hoewel de PtFS-apparatuurcontrolesoftware zowel analoge als digitale verwarmingsstrategieën heeft die afgestemd kunnen worden op verschillende verwarmingsscenario's, gebruikt de RAPM-cel analoge controle. Dit vereist auto-tuning van het systeem om verwarmingsvermogensniveaus bij doeltemperaturen te bepalen. Vermogensniveaus voor elke verwarmer worden ingesteld om over- of onderschieten tijdens verwarmings-/koelingsrampen te voorkomen en temperatuurinstelpunten te behouden. De auto-tune bepaalt automatisch constante waarden voor een gewijzigde Proportioneel-Integraal-Derivaat-controle methode voor elk verwarmingskanaal bij elke gespecificeerde temperatuur. Eenmaal de auto-tune voltooid, kunnen verwarmingsprofielen geschreven worden voor elke zone. Alle thermische profielen werden geverifieerd om te garanderen dat het composietonderdeel blootgesteld was aan temperaturen binnen ±5,5°C (±10°F) van het gewenste instelpunt.
De Boeing PtFS-cel heeft een maximumtemperatuur van 440°C. Initieel, toen Boeing meerdere hoge-temperatuurcycli per dag verwerkte, was er bezorgdheid dat bepaalde componenten beschadigd konden raken door gebrek aan koeling tussen verwerkingscycli. Echter, het koelsysteem werd in sep-okt 2019 geüpgraded, inclusief extra ventilatorcapaciteit voor warmte-uitwinning. Met deze verbeterde koeling kan de cel continu verwerken bij 440°C.
Het gebruik van een groot volume omgevingstemperatuur gecomprimeerde lucht als koelmethode, was hulpmiddelvlakkoeling snel bij het bovenste einde van het temperatuurbereik, maar vertraagde significant naarmate het 60°C (140°F) bereikte. Tijdens opwarming tot thermoplastische temperaturen (>350°C), steeg de hulpmiddelvlaktemperatuur met een gemiddelde snelheid van 41°C/min (74°F/min). Tijdens koeling van dezelfde run, was de piek gemiddelde koelingsnelheid 36°C/min (65°F/min). Het gebruik van gecomprimeerde lucht voor koeling bood een meer continue koelingsramp en gecombineerd met actieve thermische management (d.w.z. verwarmen wanneer vereist), bleef de temperatuur redelijk lineair tijdens afkoeling.
Isotherme TS prepreg stamping
De eerste onderdeelproeven met de PtFS-werkcel waren voor TS-RAPM-001 gekroonde toegangskleppen gemaakt met thermohardende prepreg-compressievorming (stamping). Het hulpmiddel voor dit onderdeel bezet 112 van de 180 kanalen in de RAPM PtFS-werkcel. Dit omvat 56 kanalen op het bovenhulpmiddelvlak en 56 kanalen op het onderhulpmiddelvlak. Het echte onderdeel dekt echter niet de gehele tool — maar dekt alleen 30 van die 56 kanalen voor elk hulpmiddelvlak, boven en onder. De onderstaande figuur toont de plaatsing van de 78 thermocouples (TCs) gebruikt voor RAPM-001 onderdelen — 39 voor het bovenvlak en 39 voor het ondervlak met dezelfde plaatsing voor beide. Het aantal TCs omvat één per cel (verwarmingskanaal) plus additionele TCs in hete en koude regio's geïdentificeerd in de CFD-thermische analyse.
Het lege hulpmiddelvlak werd getest op temperatuuruniformiteit en de test werd herhaald na het inbedden van thermocouples op het middenpunt van een 16-laags koolstofvezel geweven/epoxy laminaat. Eenmaal composietmateriaal toegevoegd, wordt de hulpmiddelvlaktemperatuurdistributie strakker omdat het composiet fungeert als warmteoverdrachtspad. Ook was de temperatuuruniformiteit binnen het composietlaminaat strakker dan de hulpmiddelvlakmetingen. De enkele TC in Run 1 (zie de figuren hieronder, bovenkant van het grafiek rechts) die oscilleerde boven het gewenste temperatuurbereik, lag nabij de onderdeelrand en wordt verdacht veroorzaakt te zijn door temperatuurschommelingen van burencellen buiten de onderdeelslijn.
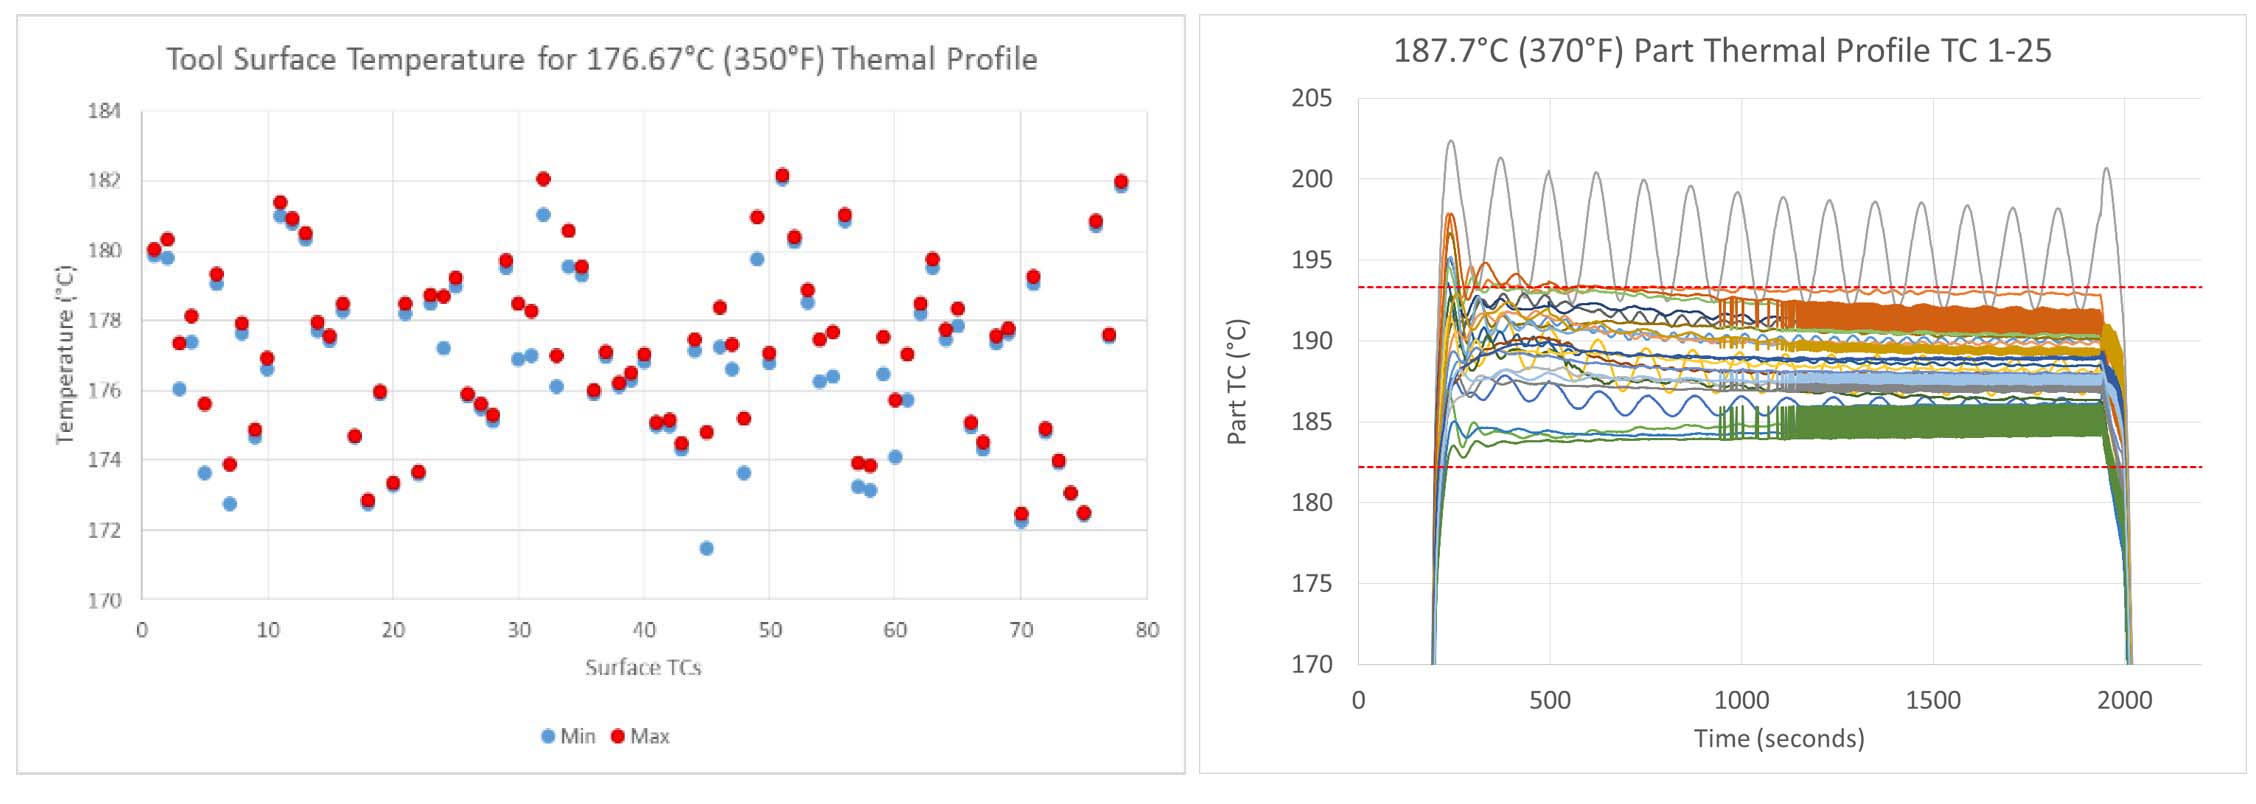
Isotherme compressievorming van de verwerking hield het hulpmiddel op 176,7°C (350°F) binnen de ±5,5°C (±10°F) tolerantie. Voor TS-RAPM-001 werd de volgende volgorde gevolgd:
- Systeem verwarmt tot 187,7°C in ca. 8 minuten
- Composietblank ingeladen in heet hulpmiddel
- Hulpmiddel gesloten om 12:09 (bijvoorbeeld)
- 30 minuten tijd op hulpmiddel om composiet te geleren
- Eerste drukfase: initiële snelle verwarmin van blank terwijl harsuitstorting geminimaliseerd wordt
- Tweede drukfase: ramp naar 300 psi om goede consolidatie te garanderen en holtegroei te voorkomen
- Verwijder "groen" composiet van heet hulpmiddel voor nagesharding
Dit proces bereikte hoge-kwaliteit onderdelen en demonstreerde lagere cyceltijden dan huidige composietprocessen. Een hogere proces-temperatuur zou het composiet sneller kunnen geleren, maar kan ook materiaaldegradatie en risico op exotherm veroorzaken. Dit was een bezorgdheid omdat PtFS-hulpmiddelen geen traditionele grote thermische massa gebruiken om exotherm te absorberen, maar in plaats daarvan vertrouwen op actieve koeling van de achterzijde van lage thermische-massa hulpmiddelen om exotherm te dissiperen.
De PtFS-cel werd ook gebruikt om TS-RAPM-012 "golf" challenge-onderdelen te maken. Met behulp van eerdere development-proeven werd bepaald om deze onderdelen te uitharden met een 30-minuten isotherme cyclus bij 177°C gevolgd door een 2-uurs nagesharding bij dezelfde temperatuur. Verschillen met eerdere proeven omvatten echter een agressievere geometrie en een quasi-isotrope oppakking met CYCOM 5320-1 epoxy — standaard voor out-of-autoclave aerospace-onderdelen — gecombineerd met 8-binding zatenstof en unidirectionele koolstofvezellaagjes en een buitenlaag van Stijl 108 geweven glasstof aan één kant. De RAPM PtFS-controller werd geprogrammeerd om een minimale hoeveelheid druk op het laminaat toe te passen tot een juiste viscositeit bereikt was. Na deze initiële stap werd de einddruk toegepast om de uitharding af te ronden. Een proef werd in een oven nageshard, terwijl de rest in de PtFS-spanningsbeugel nageshard werd om tijd tussen proeven te reduceren. Meerdere hoge-kwaliteit onderdelen werden geproduceerd.
Dynamische temperatuurcycli voor resine-infusie
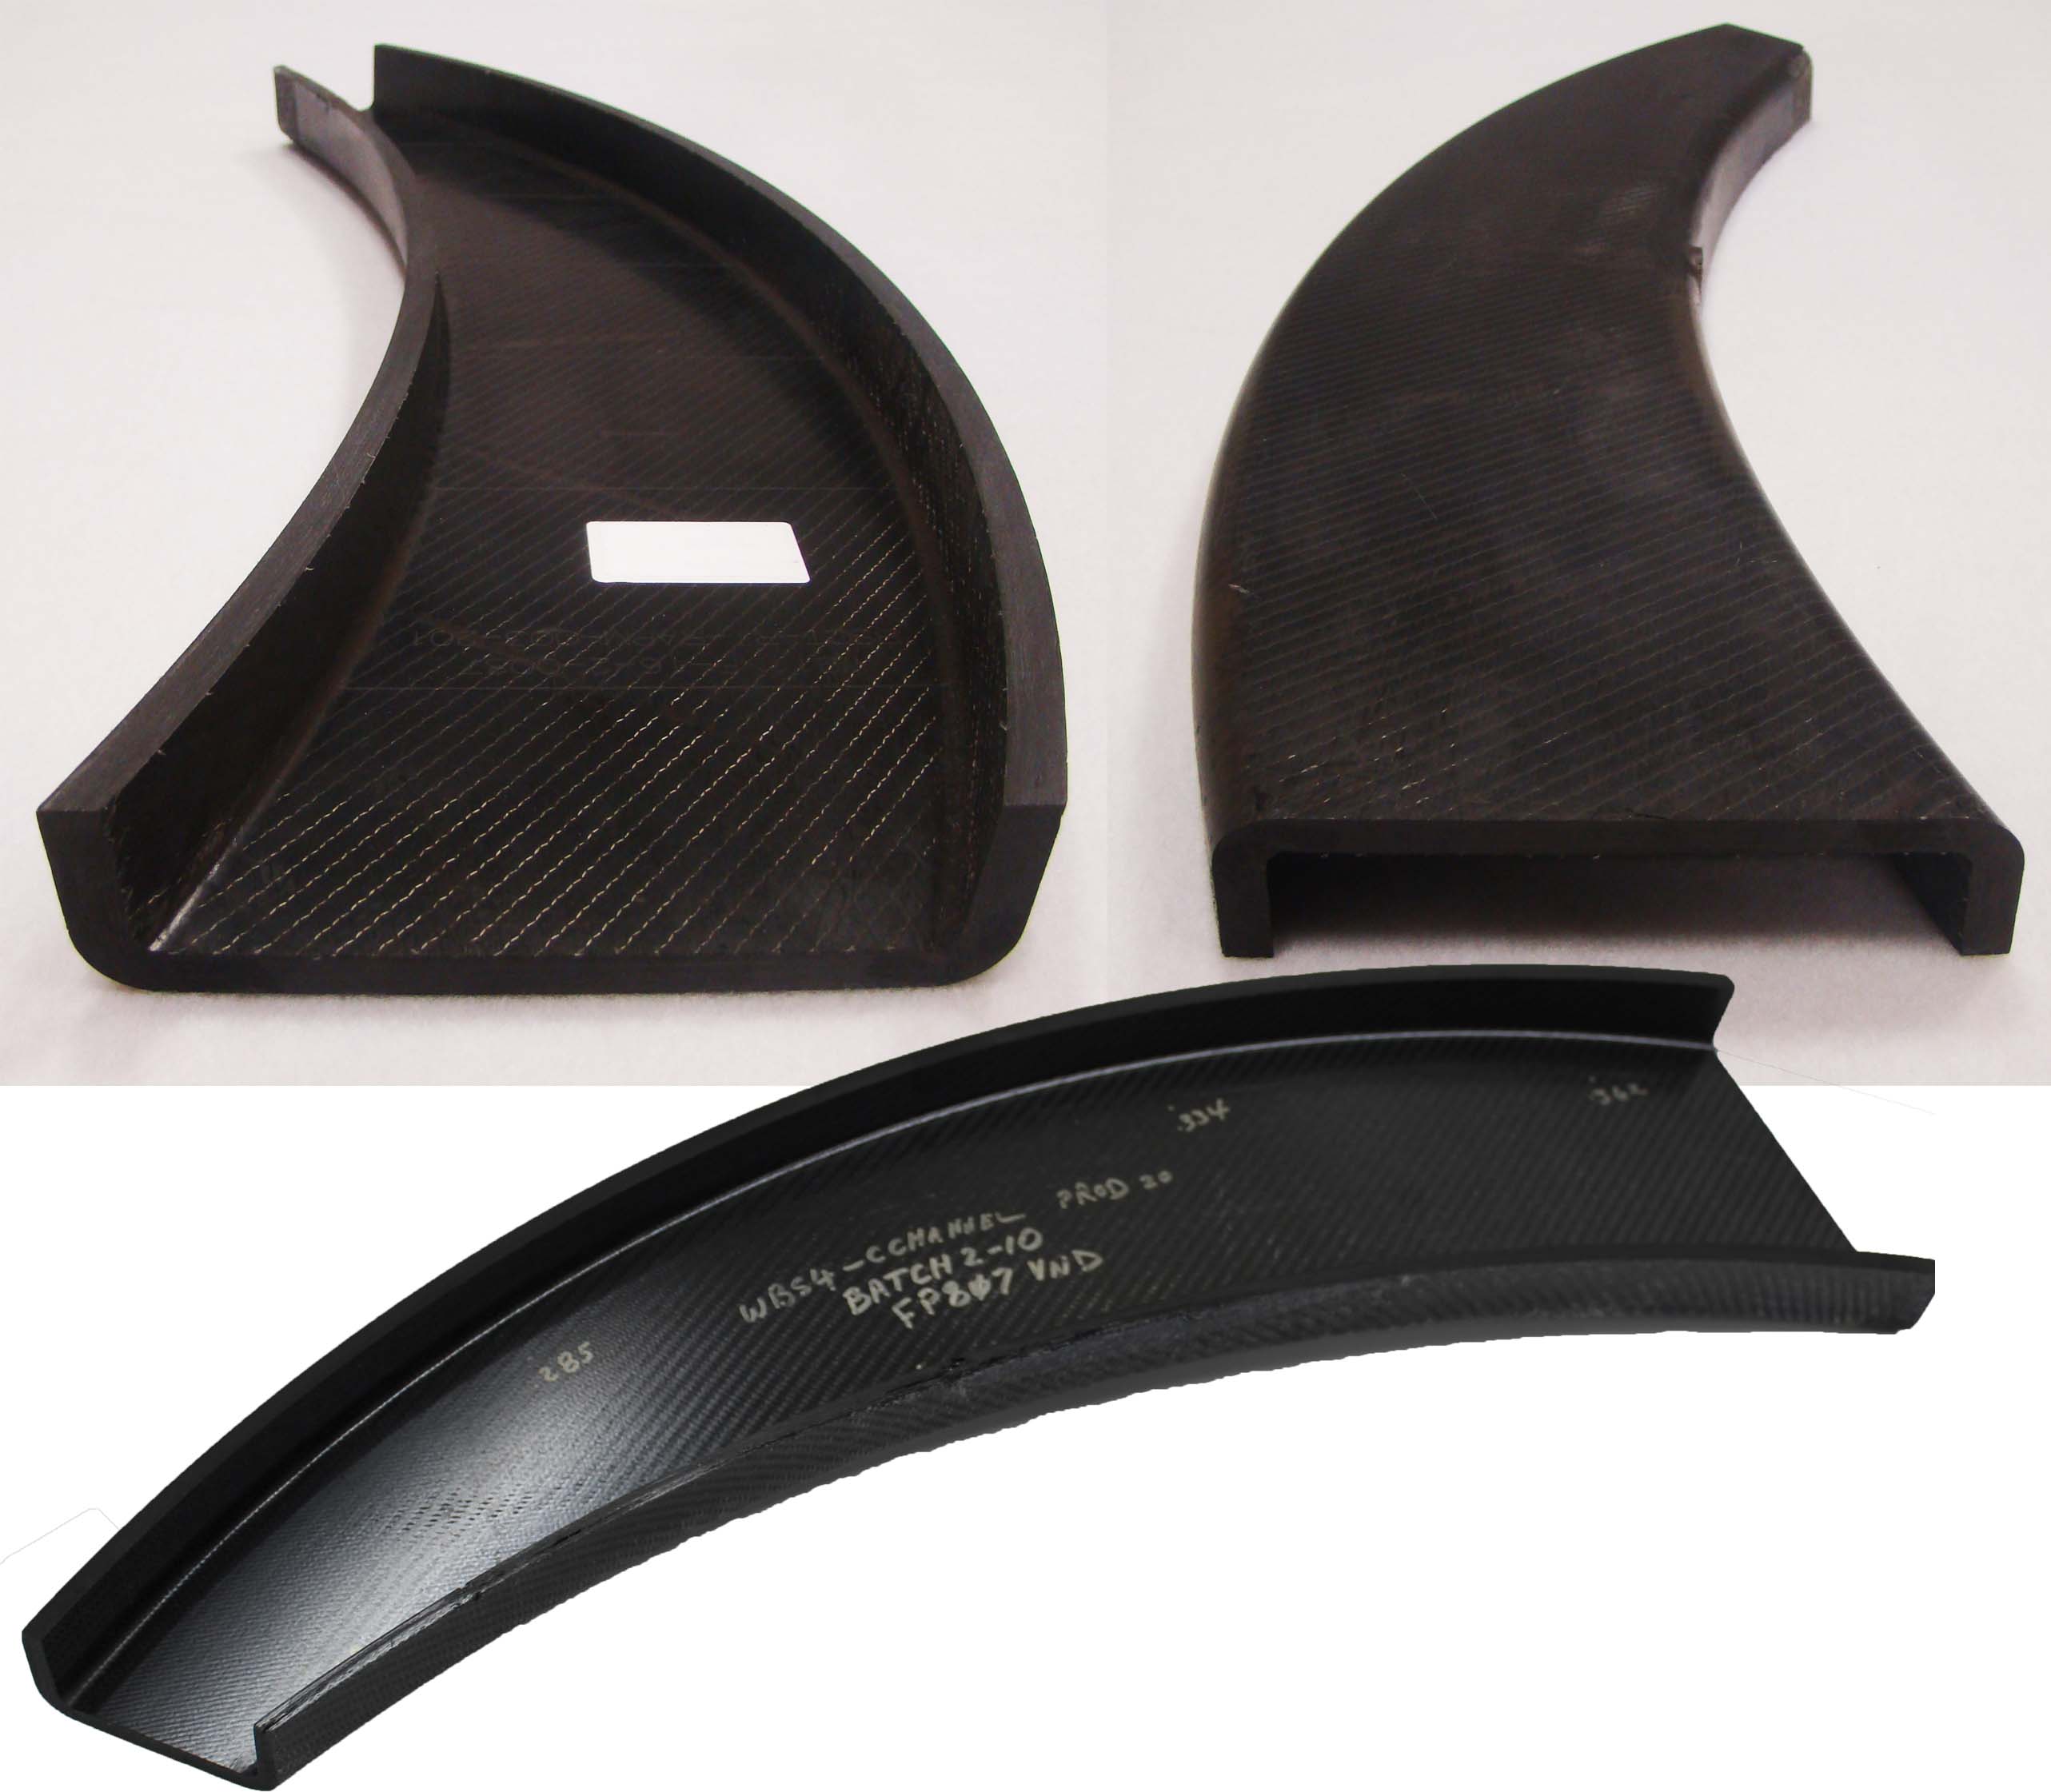
Resine-infusie onderdeelproeven met de PtFS-werkcel begonnen met het RI-RAPM-003 gebogen C-kanaal onderdeel. Drie verschillende epoxy-harssystemen werden initieel getest:
- Solvay CYCOM 823, geïmpregneerd bij 80° en vervolgens opgebouwd naar verblijf bij 125°C
- Huntsman FAF2 (snel-uithardend systeem) geïmpregneerd bij 100°C met 150°C verblijf
- Applied Poleramic (nu overgenomen door Kaneka) API DD3-84 (ook een snel-uithardend systeem) geïmpregneerd bij 60°C met een verblijftemperatuur van 160°C.
De non-crimp fabric preform werd geïmpregneerd, opgebouwd met 2°C/min naar de gespecificeerde verblijftemperatuur en vervolgens 60 minuten vastgehouden voordat gekoeld werd. Voor de snel-uithardende harsen, naarmate de exothermische reactie vorderde, pas de PtFS automatisch actieve koeling toe op specifieke hulpmiddelregio's om gespecificeerde onderdeeltemperaturen te behouden.
De PtFS-apparatuur was ook in staat om de positionele controle te bieden om een gap-infusiemethode voor de RI-RAPM-003 onderdelen te ondersteunen. In deze methode werd het hulpmiddel gesloten tot een initiële hoogte van de vacuümpakking, waardoor het hulpmiddel 1,3 millimeter open bleef tijdens infusie. Na voltooiing van de infusie, werd het hulpmiddel vervolgens de resterende afstand gesloten om de hars in de preform in de z-richting te drukken. Onderdelen werden succesvol gemaakt met dit proces.
Dynamische temperatuurcontrole voor thermoplastische stamping
De PtFS-apparatuur werd ook gebruikt om het RAPM-003 gebogen C-kanaal in thermoplastische composieten te maken. Specifiek werd het gebruikt om een complexe preform, die daalde van 32 tot 24 lagen over de lengte van het onderdeel, te consolideren tot een plat blank met een getaperde doorsnede. De geconsolideerde blanks werden vervolgens naar ATC Manufacturing (Post Falls, Idaho, VS) gestuurd, die het uiteindelijke onderdeel met verticale flenzen stampte.
Het materiaal dat geconsolideerd werd voor het TP-RAPM-003 gebogen C-kanaal was een koolstofvezel 2x2 twill-stof poedergecoat met polyetheretherketone (PEEK). De PtFS-werkcel werd gebruikt om een AZ31 magnesium blaas superplastisch te vormen over de thermoplastische lading, de blaas en lading verwarmen tot een PEEK-proces-temperatuur van 400°C in ca. 55 minuten.
Bij deze vormtemperatuur werd argongas op de blaas toegepast, wat consolidatiedruk op het thermoplastische composietmateriaal uitoefende. De cel koelde de blaas en lading vervolgens tot onder de PEEK-kristallisatietemperatuur in 30 minuten, voor een totale cyceltijd van 3 uur.
Dia 11 hierboven toont de voortgang in toegepaste druk tijdens de superplastische vorming van de blaas en consolidatie van de thermoplast — stijgend van 20 psi naar 140 psi nadat de blaas de superplastische vormtemperatuur bereikte, wat behouden werd door de koeling. Preformen werden succesvol geconsolideerd en naar ATC Manufacturing gestuurd waar onderdelen voor deze extreem uitdagende geometrie gestampt werden.
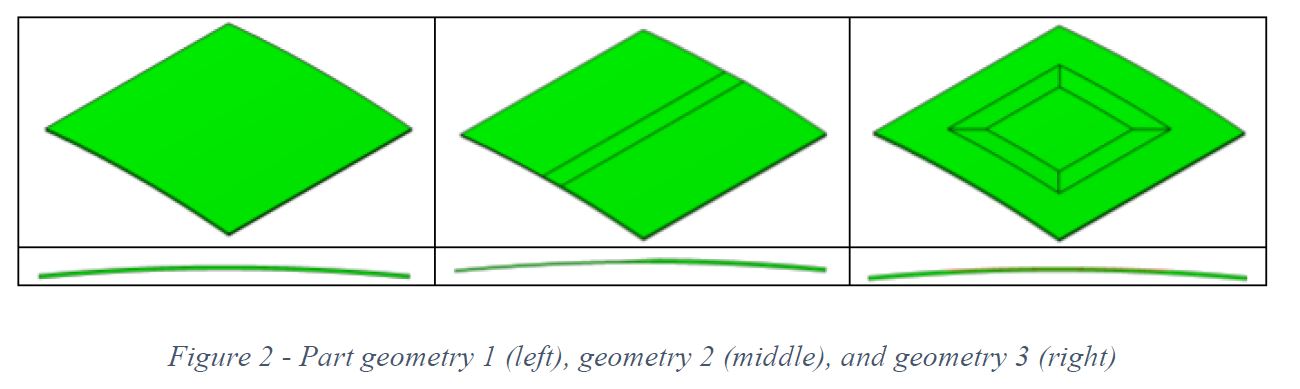
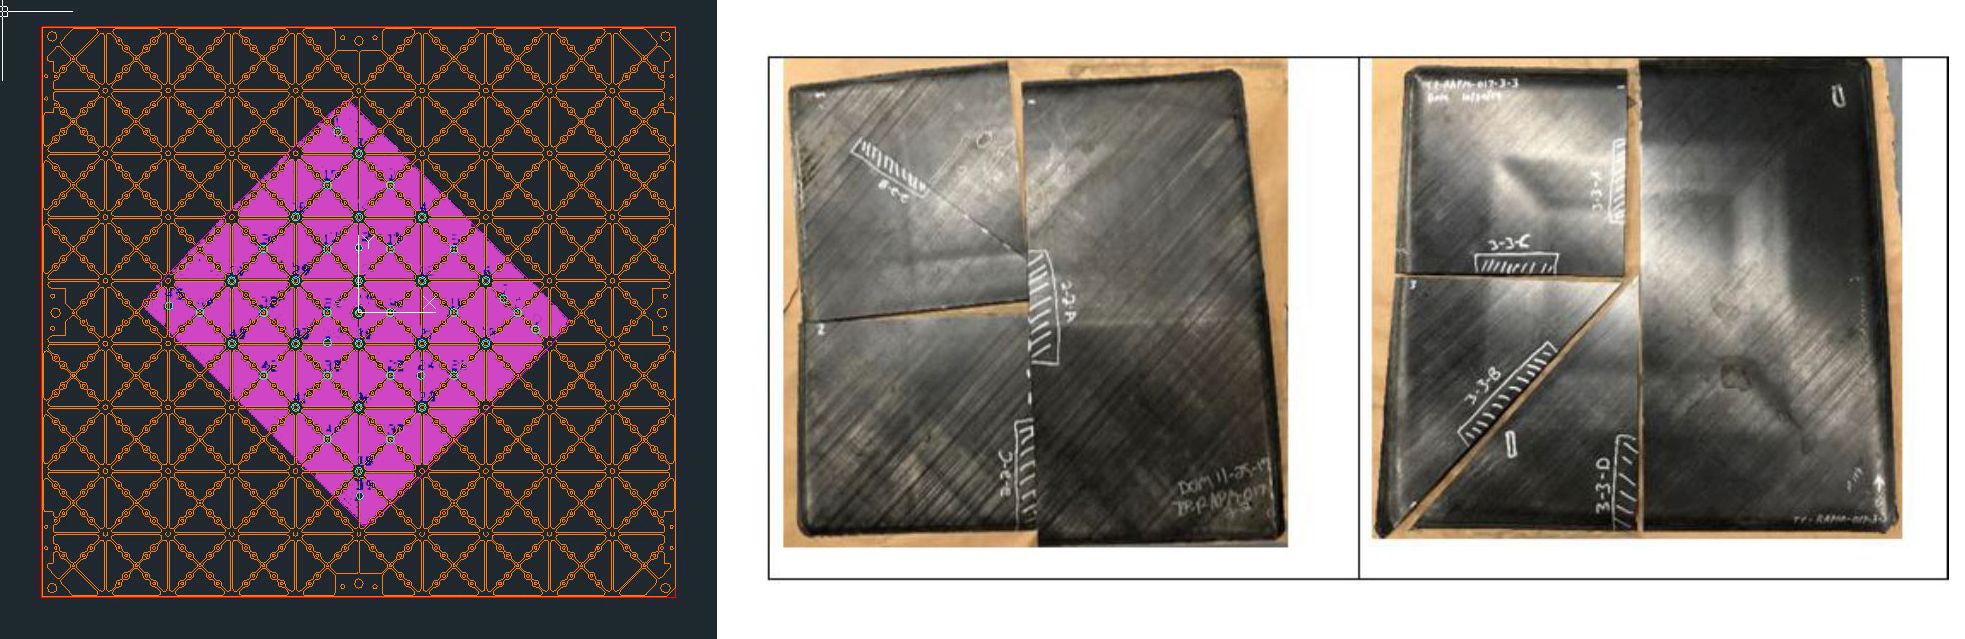
De PtFS-cel werd ook gebruikt voor one-stap blank-naar-onderdeel stamping van TP-RAPM-017 panelen gemaakt van een gebalanceerde en symmetrische oppakking van unidirectionele (UD) koolstofvezel/polyetherketoneketone (PEKK) tape in een studie naar hoe diverse opties en onderdeelkenmerken blaasvorming beïnvloeden. De TP-RAPM-017 panelen maatten 40,6 bij 40,6 centimeter met een zachte contour die 1,3 centimeter hoogte bereikte. Drie verschillende onderdeelgeometrieën werden geëvalueerd — plat (geen laagval), enkelrichting laagval en lijstframe — met 32 lagen in dikke regio's, 16 lagen in dunne regio's en een 20:1 laagvalverhouding ertussen. De onderdeelcyclus was 1,5 uur voor alle geometrieën.
De hulpmiddelvlakken werden gefreesd van Invar 42 om de thermische uitdijning van het UD thermoplastische composiettape het beste te matchen. UD-tape ply-kits werden gesneden en gecolleerd, ultrasoon samengeweest en in het uithardingshulpmiddel geplaatst, waar ze verwarmd werden tot 385 ± 15°C. Verschillende drukcycli werden getest, en het onderdeel werd vervolgens gekoeld tot onder 220°C, waarna druk vrijgegeven werd en het onderdeel gedemold.
Een voorbeeld van een drukcyclus voor geometrie 1 was 20 psi bij kamertemperatuur, ramp naar 140 psi nadat de achterblijvende thermocouple de smelttemperatuur van 310°C bereikte en vervolgens gekoeld met 10°C/minuut onder druk tot de onderdeel-thermocouple onder 220°C meet. Initiële drukken van 20 psi, 30 psi, 50 psi en 70 psi werden getest. Drukrampen werden ook gevarieerd van 10 psi per minuut tot 10 psi per 15 seconden, tot de maximumdruk van 140 psi.
Een opvallend resultaat was dat alle panelen slechte C-scan-resultaten lieten zien waar de lagen ultrasoon tak-geweld waren. Dus voor beste resultaten, moeten dergelijke tak-welden buiten de nettoslijn van het onderdeel geplaatst worden. Acceptabele onderdelen werden geproduceerd, maar sommige onderdelen toonden slechte consolidatie aan de randen van lagen. Dit werd opgelost door de initiële compactiedruk te verhogen tot 30 psi vóór opwarming. Echter, deze drukverhoging veroorzaakte wel enige oppervlakteruwheid/matte afwerking aan de blaaskant van het onderdeel. Ook toonden sommige geometrie 2 panelen gemaakt met de 50 en 70 psi initiële compactiedrukken rimpels in het midden van de onderdelen. Het werd gedacht dat deze hogere drukken de lagen kunnen hebben voorkomen om aan elkaar langs te glijden tijdens verwerking, wat de rimpel in de onderdelen vastzag.
Een andere variatie die geprobeerd werd, was argongas vervangen door goedkopere stikstofgas voor het onder druk zetten van de blaas, maar dit verlaagde ook de onderdeelkwaliteit, inclusief oppervlakteruwheid/matte afwerking wat hogere niveaus van attenuatie in C-scan-resultaten veroorzaakte, zelfs geen porositeit werd gevonden in dwarsdoorsnedes.
Voor- en nadelen van PtFS in RAPM
De PtFS-werkcel demonstreerde wel snelle opwarming (<10 minuten voor epoxy-uitharding bij ≈180°C). Gecombineerd met geautomatiseerde hulpmiddelwissels, kan dit snelle onderdeelwissels mogelijk maken en de kosten van composietonderdelen voor korte productieruns reduceren. PtFS is ook goed geschikt voor hoge-temperatuur dynamische runs (in tegenstelling tot isotherme onderdeelcycli).
De capaciteit van de Boeing St. Louis PtFS-cel werd significant verhoogd tijdens het RAPM-programma, dankzij verbeterde software-upgrades voor betere thermische uniformiteit en spanningsbeugelcontrole, verbeterde koelcapaciteit en thermocouple-controle, alsook een geautomatiseerd pressclave-drukcontrolesysteem. Verdere capaciteitsverhoging is mogelijk door het gebruik van de enorme hoeveelheid data die elke seconde gegenereerd en geregistreerd wordt door het systeem, inclusief elk verwarmingskanaal-instelpunt, verwarmingsvermogensniveau, gecomprimeerde lucht-niveau, etc. Het toepassen van machine learning op deze data kan onderdeelkwaliteit en procesverbeteringen genereren. Verdere software-verbeteringen kunnen ook toestaan dat deze data verwerkingsafwijkingen identificeert zoals excessieve benodigde energie en lage responsiviteit van specifieke hulpmiddellocaties.
"PtFS biedt een grote mate van customisatie, zoals de naam impliceert: Production to Functional Specification," zegt Hahn, "maar die customisatie kan investering van tijd vereisen om het systeem voor een nieuwe hulpmiddel/onderdeelconfiguratie te vestigen en 'te tunen'." De meeste gefreesde metaalhulpmiddelvlak-ontwerpen voor RAPM werden geproduceerd door Surface Generation in de VK. Echter, Boeing en Surface Generation hebben een VS-hulpmiddelontwerper en een VS-hulpmiddelfabrikant "getraind" om aan te tonen dat hulpmiddelvlak-ontwerp in de VS uitgevoerd kan worden door bronnen anders dan Surface Generation. Dat hulpmiddelvlak, CMD-TP-RAPM-008-503, is met succes gebruikt om TP-RAPM-008-203 kortvezel-toegangspaneelen te maken.
"Hoewel een vorm van temperatuurcontrole in het hulpmiddel en/of onderdeel helpt bij alle composietonderdeelvorming," legt Hahn uit, "is wat eigenlijk vereist is controle van temperatuur op kritieke gebieden en tijden, en dit varieert per onderdeel en proces. Dus het begrijpen van de temperatuurcontrole die eigenlijk vereist is om een gegeven onderdeel te vormen, is de sleutel. De 180 zones in PtFS zijn nuttig, maar ook duur omdat elk een gefreesd kanaal in het hulpmiddel vereist. Als het onderdeel alleen een buiten- en binnenzone of een specifieke zone langs een trigger-punt-geometrie nodig heeft, dan kan een andere oplossing meer betaalbaar zijn. Dit opent wel de discussie over wat de beste benadering is om een composietonderdeel-productiecel te ontwikkelen die flexibel is over meerdere typen processen en onderdelen."
Boeing en DARPA zullen informatie toevoegen aan deze discussie naarmate ze het RAPM-programma in 2020 afronden en verdere resultaten publiceren.
Hars
- Boeing & Microsoft Smeden Cloud Partnerschap om Commerciële Luchtvaart Analytics te Verhogen
- Hurdles In Nieuwe Productontwikkeling Overwinnen: Een Bewezen Blauwdruk
- Accelerate Project gelanceerd met strategisch outsourcing
- Boeing Versterkt Samenwerking met Siemens Mentor Graphics voor Next-Gen Aerospace Oplossingen
- Circuit met een schakelaar: Praktische gids voor basis elektrische circuits
- Vermenigvuldigen en delen met wetenschappelijke notatie beheersen
- Industry 4.0 Inzichten: Q&A met Verena Majuntke van Bosch.IO over IoT, Automatisering en de Toekomstfabriek
- Van Ivoor tot Bakeliet: De Evolutie van Moderne Kunststoffen Traceren
- Solvay levert medisch filmmateriaal aan Boeing voor COVID-19 gezichtsschermen
- SABIC en NUDEC lanceren gecertificeerd hernieuwbare Lexan PC met 61% koolstofreductie
- 3D printen verbeteren: Continue vezel-versterkte composietfabricage