



Snel Metaal Prototypen: Versnel Productontwikkeling en Marktlancering
Kwaliteitsproducten gaan sneller dan ooit – van ontwerp, naar productie, naar markt
Het introduceren van een nieuw product op de markt omvat een complex proces van ontwerp, marktonderzoek, en productie. Snel prototypen is een deel van dit proces waarbij componentonderdelen gemaakt worden om een werkend model van het product te ontwikkelen – testend zijn functionaliteit en beperkingen. Deze prototypes kunnen gemaakt worden uit hetzelfde materiaal als dat van het eindproduct, of een alternatief materiaal kan gebruikt worden voor de doeleinden van de testcase.
Enkele methoden van metaalprototypen omvatten:
- 3D printen
- Zandgieten (houten patroon)
- Investeringsgieten (waspadroon)
- Direct fabriceren van het deel uit metaalvoorraad
- Direct bewerken van het deel uit metaalvoorraad
Snel prototypen methoden en toepassingen
Elke prototypenmethode heeft zijn voor- en nadelen, alsook factoren die het het beste geschikt maken voor bepaalde projecten.
3D printen
3D printen is een relatief nieuw proces ook bekend als additieve productie – het proces van het printen van één laag product tegelijk tot een 3D component opgebouwd wordt door de vele lagen. Elke laag kan ongeveer 100 micron dik zijn. De printer wordt bestuurd door een geautomatiseerd systeem, dat een 3D ontwerp als input neemt en het 3D product als output creëert.
Technologie heeft zich over tijd ontwikkeld, en een breed scala aan materialen is beschikbaar gekomen voor printen. Kunststoffen, nylons, harsen, zilver, titanium, staal, was, fotopolymeren, en polycarbonaten kunnen allemaal gebruikt worden als 3D printmateriaal.
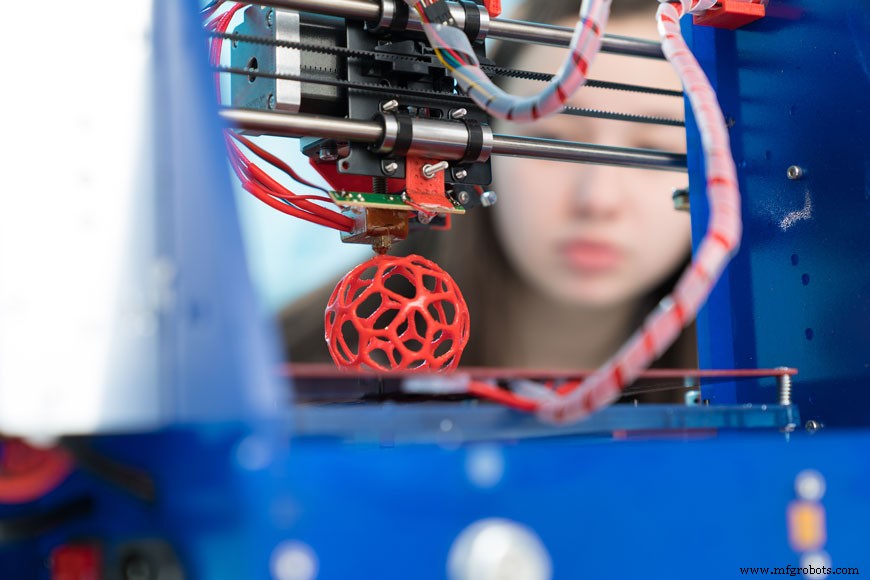
Er zijn drie hoofdtypen 3D printmachines:
- Selectieve laser sintering (SLS) gebruikt printmateriaal in poedervorm. Elke laag van het deel wordt gecreëerd door het poeder te smelten met een laser. Vers poeder wordt over de bovenkant van het gedeeltelijk voltooide deel gerold en het proces wordt opnieuw gestart tot het hele deel gebouwd is.
- Gefuseerde depositiemodellering (FDM) gebruikt thermoplastisch filament en smelt het voor extrusie. De extrusie wordt precies gecontroleerd door de computer in overeenstemming met het 3D ontwerp, printend elke laag op volgorde.
- Stereolithografie gebruikt ook een laser, maar in dit geval wordt een vloeibaar product laag voor laag verzilisd door de laseractie – gecontroleerd om het ontwerp te matchen.
3D printen is populair voor snel prototypen omdat het proces heel efficiënt is. Geen tooling van productielijnen is vereist, arbeidsvereisten zijn minimaal, en er wordt heel weinig afval gegenereerd. Het nadeel van 3D printen is dat het tijdrovend kan zijn – uren, en soms dagen, nodig hebbend om complexe delen te bouwen. De deelafmeting is beperkt door het printgebied van de machine. Bovendien kan het niet mogelijk zijn om het deel in het gewenste materiaal te produceren door het zeer hoge smeltpunt van sommige metalen.
Zandgieten
In metaalgieterijen, worden patronen gebruikt om de vorm te maken die gebruikt zal worden om het metaaldeel te gieten. Een prototypepatroon wordt gemaakt op de meest eenvoudige en kosteneffectieve manier, zodat het deel getest en indien nodig aangepast kan worden. Om die reden wordt het patroon vaak gebruikt om een zandvorm te maken aangezien dit de goedkoopste en snelste vorm is om te produceren. Van begin tot eind, kan een prototype in 2 tot 4 weken gemaakt worden met een los houten patroon.
Een los houten patroon wordt van hout gemaakt door een patroonmaker met technieken zoals draaien, gereedschap, matrix maken, en fijn houtwerk. Het patroon wordt geproduceerd in overeenstemming met het prototypeontwerp met enige toleranties ingebouwd voor krimp, wat optreedt als het metaal afkoelt. Waar het prototypeontwerp delen met backdraft vereist, worden deze delen gemaakt als losse stukken van het patroon vastgehouden door pennen.
Vormzand is speciaal samengesteld met de juiste mengsel van componenten zodat het de kenmerken heeft die nodig zijn voor metaalgieten. Het moet zijn vorm vasthouden, niet te veel vocht vrijgeven, en een goede kwaliteit afwerking geven. Zand wordt ingepakt rond het losse houten patroon om een gietvorm te vormen, die dan gebruikt kan worden om het metaalprototype te maken.
Gieten van een metaalprototype is een standaard gieterijproces waar metaal gesmolten wordt, samenstelling gecontroleerd en vloeibaar metaal in de vorm gegoten. Eenmaal afgekoeld, wordt de vorm afgebroken en het metaalprototype is klaar voor afwerking.
Metaalgieten van een snel prototype met een los houten patroon is populair door de lage productiekosten, en de relatieve gemak van het aanpassen van het patroon en opnieuw gieten indien nodig. Het is ook mogelijk om het prototype van hetzelfde materiaal als het eindproduct te maken, wat verdere ontwikkelingsstappen verderop de lijn uitschakelt. Fabrikanten vinden vaak dat het proces om een prototype te ontwikkelen vaak de methode voor eindproductie wordt met kleine aanpassingen.
Investeringsgieten
Investeringsgieten is ook een metaalgieterijproces, maar gebruikt een andere techniek om het patroon te maken voor het creëren van de vorm. De eerste stap is de creatie van een waspatroon dat het ontwerp voor het prototype matcht. Historisch, zijn waspatronen gemaakt met injectiegietmachines of waspers, maar nieuwe materialen en de ontwikkeling van 3D printen hebben een kans gecreëerd voor investeringsgietpatronen om gemakkelijker en sneller gemaakt te worden.
Eenmaal het patroon gemaakt is, wordt het in keramisch materiaal gehuld wat de vorm van het patroon aanneemt als het uithaart. De vorm wordt dan verwarmd tot de was smelt en uit het gietvorm vloeit – vandaar de alternatieve naam, verloren was gieten. Standaard gieterijgietprocessen volgen, waar vloeibaar metaal in de gietvorm gegoten wordt. Wanneer het metaal afgekoeld en gesolidificeerd is, wordt de keramische gietvorm afgebroken, het metaalprototype achterlatend klaar voor afwerking.
De voordelen van deze methode van snel prototypen zijn vergelijkbaar met die van het losse houten patroon – met het toegevoegde voordeel van fijner toleranties en afwerkingen.
Metaalprototypes fabriceren
Voorraadmetaalmaterialen omvatten platen, staven, buizen, stangen, en draad. Elk van deze kan gebruikt worden als de grondstoffen om een metaalprototype te fabriceren als een downstream secundaire stap, in plaats van door primaire productie zoals gieten of 3D printen.
Voor plaatmetaal prototypeproductie, kunnen veel verschillende processen ingezet worden om een prototype te fabriceren. Bijvoorbeeld, het fysieke model kan afgeplat en uitgelegd worden op metaalplaat om het als sjabloon te gebruiken, dan lasers of branders kunnen gebruikt worden om contouren en openingen te snijden, en buigingen te markeren. Persen kunnen gebruikt worden om het metaal op de gemarkeerde grenzen te buigen, en gespecialiseerde lasapparatuur kan gebruikt worden om delen samen te voegen.
Buizen kan gebruikt worden voor prototypen door het te verwerken door een aantal diverse operaties om een prototypedeel te creëren dat het ontwerp matcht:
- Uitvouwen (Flaring) - het verbreden van de opening aan het einde van een buis in een trechtervorm
- Swaging - het verminderen of vergroten van de diameter van de buis
- Dimpling - kleine deformaties op het metaaloppervlak
- Buigen - vormen creëren door buigingen in te voegen op gedefinieerde punten in de buis
- Vervlakken - een pers gebruiken om de buis te comprimeren
- Piercen - gaten in het materiaal creëren
- Expanderen - warmte en gereedschappen gebruiken om de diameter van de buis te openen
Het hoofddoel van het fabriceren van een metaalprototype uit voorraadmaterialen is de tijdsefficiëntie. Patronen of vormen zijn niet nodig, en de grondstoffen zijn van de plank beschikbaar. Het nadeel is dat sommige prototypeontwerpen te complex zullen zijn voor standaard productieprocessen en daarom niet met deze techniek gemaakt kunnen worden.
Metaalprototypes bewerken (Machining)
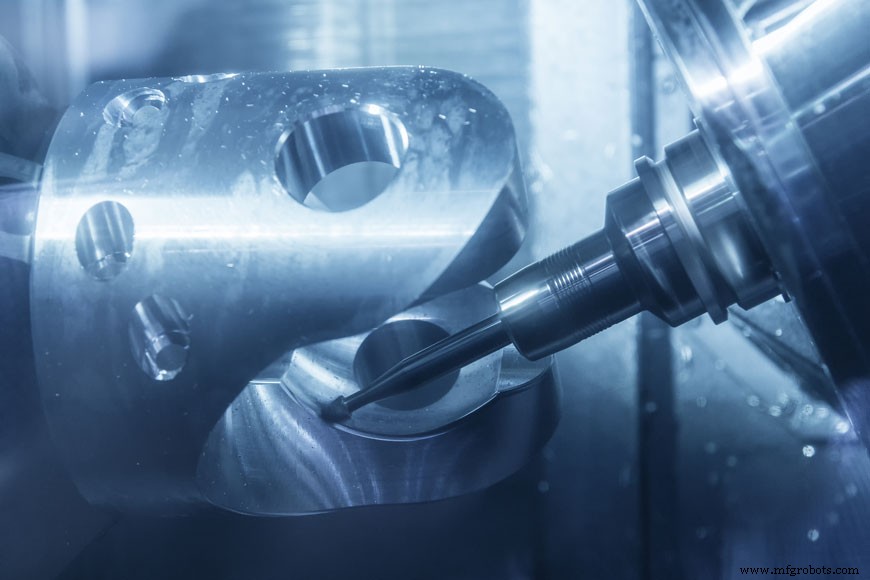
Bewerken is elk proces waar een stuk grondstof in een gewenste eindvorm en grootte gesneden wordt door een gecontroleerd materiaalverwijderingsproces – ook bekend als subtractieve productie. Het kan gebruikt worden om diverse metalenproducten te fabriceren, alsook materialen zoals hout, kunststof, keramiek, en composieten. In moderne productie, wordt bewerken uitgevoerd door computernumerieke controle (CNC).
CNC is de geautomatiseerde controle van bewerkingsapparatuur om een deel te maken volgens een 3D ontwerp. Bewerkingsapparatuur omvat draaibanken, freesmachines, routers, boormachines, en slijpmachines. De grondstof voor CNC machines zijn voorraadmetaalproducten zoals staalplaten en staven.
Een 3D ontwerp wordt geconverteerd naar een computerprogramma, wat dan gebruikt wordt door het controlsysteem om de machines te sturen. De geselecteerde grondstof moet groter zijn dan het prototype dat gemaakt wordt omdat het door de verwijdering van metaal door bewerken is dat het prototype geproduceerd wordt. Geavanceerde CNC machines controleren operaties op alle 3 assen (x, y, en z) en kunnen het deel omdraaien en bewerkingsgereedschappen automatisch wisselen, wat resulteert in een hoge kwaliteit afwerking en nauwkeurigheidsniveau.
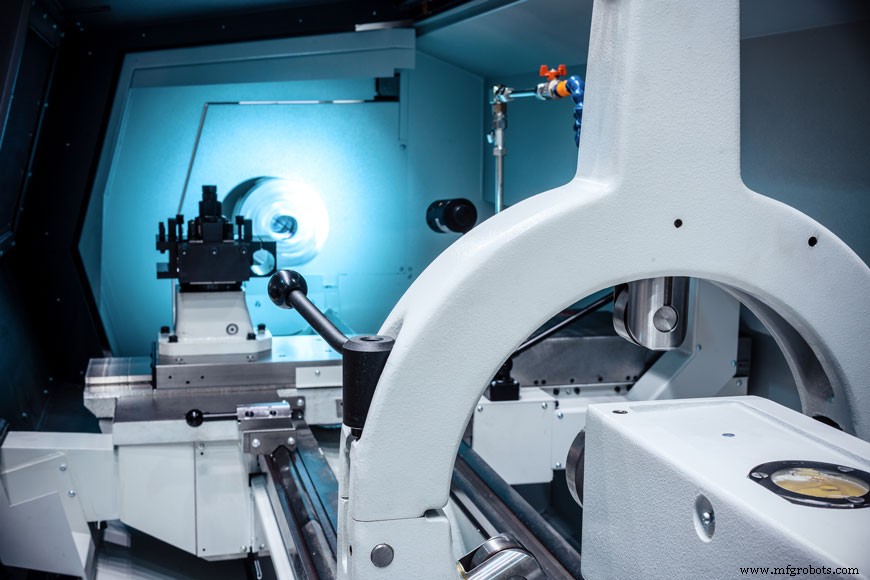
Het voordeel van CNC machines boven andere fabricagetechnieken is de geautomatiseerde actie gebaseerd op een 3D ontwerp. Menselijke interventie is beperkt en het geproduceerde prototype matcht het ontwerp met een hoge mate van nauwkeurigheid. Complexere prototypes kunnen geproduceerd worden met CNC machines dan door handmatige operaties. Een nadeel van het bewerken van delen is dat het deel gemaakt wordt door metaal van de grondstof te verwijderen en dit resulteert in afval. Hoewel het afvalmateriaal gerecycled kan worden, zijn er kostenimplicaties en verliezen die zullen optreden.
Casestudy's over snel prototypen
Automotive industrie
Onderzoek toont dat de ontwikkelingen in 3D printen een dramatische impact maken op de capaciteit van ingenieurs om hun ideeën te testen en producten snel op de markt te brengen. Een automotive artikel benadrukt het feit dat het testen van aerodynamica van bepaalde auto-onderdelen kritiek is om hun impact op de prestaties van de auto te meten. Als testresultaten verkregen worden, kunnen kleine aanpassingen aan het ontwerp gemaakt worden, en een nieuw prototype wordt heel snel opnieuw geprint. Voor aerodynamische tests, is het niet essentieel dat het deel gemaakt is van het eindmateriaal aangezien de vorm getest wordt, niet de sterkte. 3D printen helpt automotive ingenieurs hun ontwikkeling te versnellen en hun efficiëntie te verbeteren.
Verschillende toepassingen zijn geschikt voor verschillende productiemethoden. In één voorbeeld, ontdekte een ontwerper dit toen een 2-deels ringmontage met een ruimte voor een micro SD kaart in de interne ruimte geproduceerd werd. De eerste prototypes werden gemaakt door Direct Metal Laser Sintering (DMLS), maar lagere kwaliteit oppervlakteafwerking en slechte montage leidden tot een onderzoek naar het gebruik van een CNC machine met electrostatische ontladingsbewerking. De verbeterde prestaties van het prototype benadrukten de voordelen van CNC in deze specifieke toepassing.
High-tech industrie
Kosten van ontwikkeling verminderen is een economische imperatief voor veel high-tech bedrijven terwijl ze hun nieuwe creaties op de markt brengen. Toen Icon Aircraft het project voor hun A5 recreatieve vliegtuig lanceerde, investeerden ze significante tijd en energie in het vinden van de meest kosteneffectieve en efficiënte manier om hun componenten voor prototypen en massaproductie te bouwen. Een casestudy toont aan dat Icon Aircraft 2 tot 3 weken op de productieschema won, $2000, en twee persoonsdagen per luchtkanaldeel door de behoefte aan gespecialiseerde tooling te verminderen.
Vliegtuigindustrie
De American Foundry Society's prijs voor 2017 gietstuk van het jaar werd toegekend aan een bedrijf dat een nieuwe gietstuk ontwikkelde voor een vliegtuig passagiersstoel frame. Historisch, was dit structurele component gemaakt van een enkele billet, maar een proces van gedetailleerd ontwerp en engineering resulteerde in een roosterstructuur gemaakt van magnesium – een materiaal dat lichter is dan aluminium, maar niet 3D geprint kan worden. Het gietprototype leverde een product dat de vereiste sterkte heeft, maar veel lichter is dan bestaande bewerkte delen. Besparingen van $100k/jaar op een enkel passagiersvliegtuig werden berekend op basis van vermindering in brandstofkosten door de lichtere stoelen, alsook geassocieerde emissiereducties.
Snel prototypen en de weg vooruit
Een groeiend aantal methoden voor snel prototypeproductie is beschikbaar voor innovators en ingenieurs. Elke methode heeft zijn eigen voor- en nadelen. Gietprocessen zijn geschikt voor toepassingen waar het prototype in hetzelfde materiaal als het eindproduct gemaakt moet worden, vooral voor hoge smeltpunt metalen. 3D printen is geschikt voor kleinere componenten gemaakt van specifieke printbare materialen – deze technologie ontwikkelt en verbetert continu. Bewerken kan gebruikt worden om metaal van een voorraadproduct weg te snijden waar de complexiteit niet te zwaar is en standaard processen zoals frezen en slijpen nog gebruikt kunnen worden.
Sir James Dyson is een iconische uitvinder, ondernemer, en ingenieur, meest beroemd voor zijn ontwikkeling van het cyclonische stofzuigersysteem dat zakstofzuigers in huishoudelijke schoonmaaksystemen verving. In een fascinerend interview met de BBC, onthulde Dyson dat zijn uitvinding vijf jaar duurde om te perfectioneren en in totaal 5.127 verschillende aanpassingen en modificaties. Hij is een vaste gelovige in het oudere motto, "Als je op de eerste keer niet slaagt, probeer, probeer opnieuw!" Dyson's verhaal benadrukt de realiteit dat productontwikkelaars en ingenieurs meerdere iteraties van ontwikkeling en verbetering nodig hebben om nieuwe producten op de markt te brengen. Verbeteringen in snel prototypen zullen blijven inefficiënties verminderen en kosten verlagen ten goede van innovators en consumenten alike.
Referenties
- 3ders. "3D Printing Basics"
- Marlin Steel. "3D Printing versus Traditional Manufacturing"
- Mechanical Inventions. "Types of Patterns"
- Mechanical Engineering. "Molding Patterns / Sand Casting Patterns / Patterns and Molds"
- miBot. "Making Sand Molds and Patterns"
- The Library of Manufacturing. "Investment Casting"
- Foundry Management and Technology. "Making Investment Casting a Better Investment"
- Thomas Net. "More about CNC Machining"
- Rapid Sheet Metal. "Rapid Prototype Fabrication"
- Creative Mechanisms. "Everything you need to know about CNC machines"
- Wikipedia. "Machining"
Metaal
- Desktop Metal's BMD en Microwave Sintering: Een Nieuwe Era voor Metal Additive Manufacturing
- H.C. Starck Lanceert AMPERPRINT®: Nieuwe Gas-geatomiseerde Poeders voor Metaal 3D-printen
- Belangrijkste ontwerpprincipes voor het optimaliseren van metaal 3D-geprinte onderdelen
- Scalmalloy: Een high-strength aluminium-magnesium-scandium legering voor aerospace-grade metaal 3D-printen
- Rapid Prototyping Voor Productontwikkeling: Praktische Gids
- Hoe 3D-printen metaalfabricage verbetert: Belangrijkste voordelen uitgelegd
- Snelle & betrouwbare PCB-prototyping: Versnel uw ontwerpproces
- Snel Prototypen met Exotische Metalen: Snel, Precies en Betrouwbare Componentontwikkeling
- Hoe rapid prototyping & 3D-printen de productiesucces versnellen
- Top rapid prototyping methoden voor medische device innovatie
- Refractaire Metaalpoeders Staan Klaar om 3D-printen te Revolusioneren