



Hybride overmolded componenten revolutioneren composietmarkten
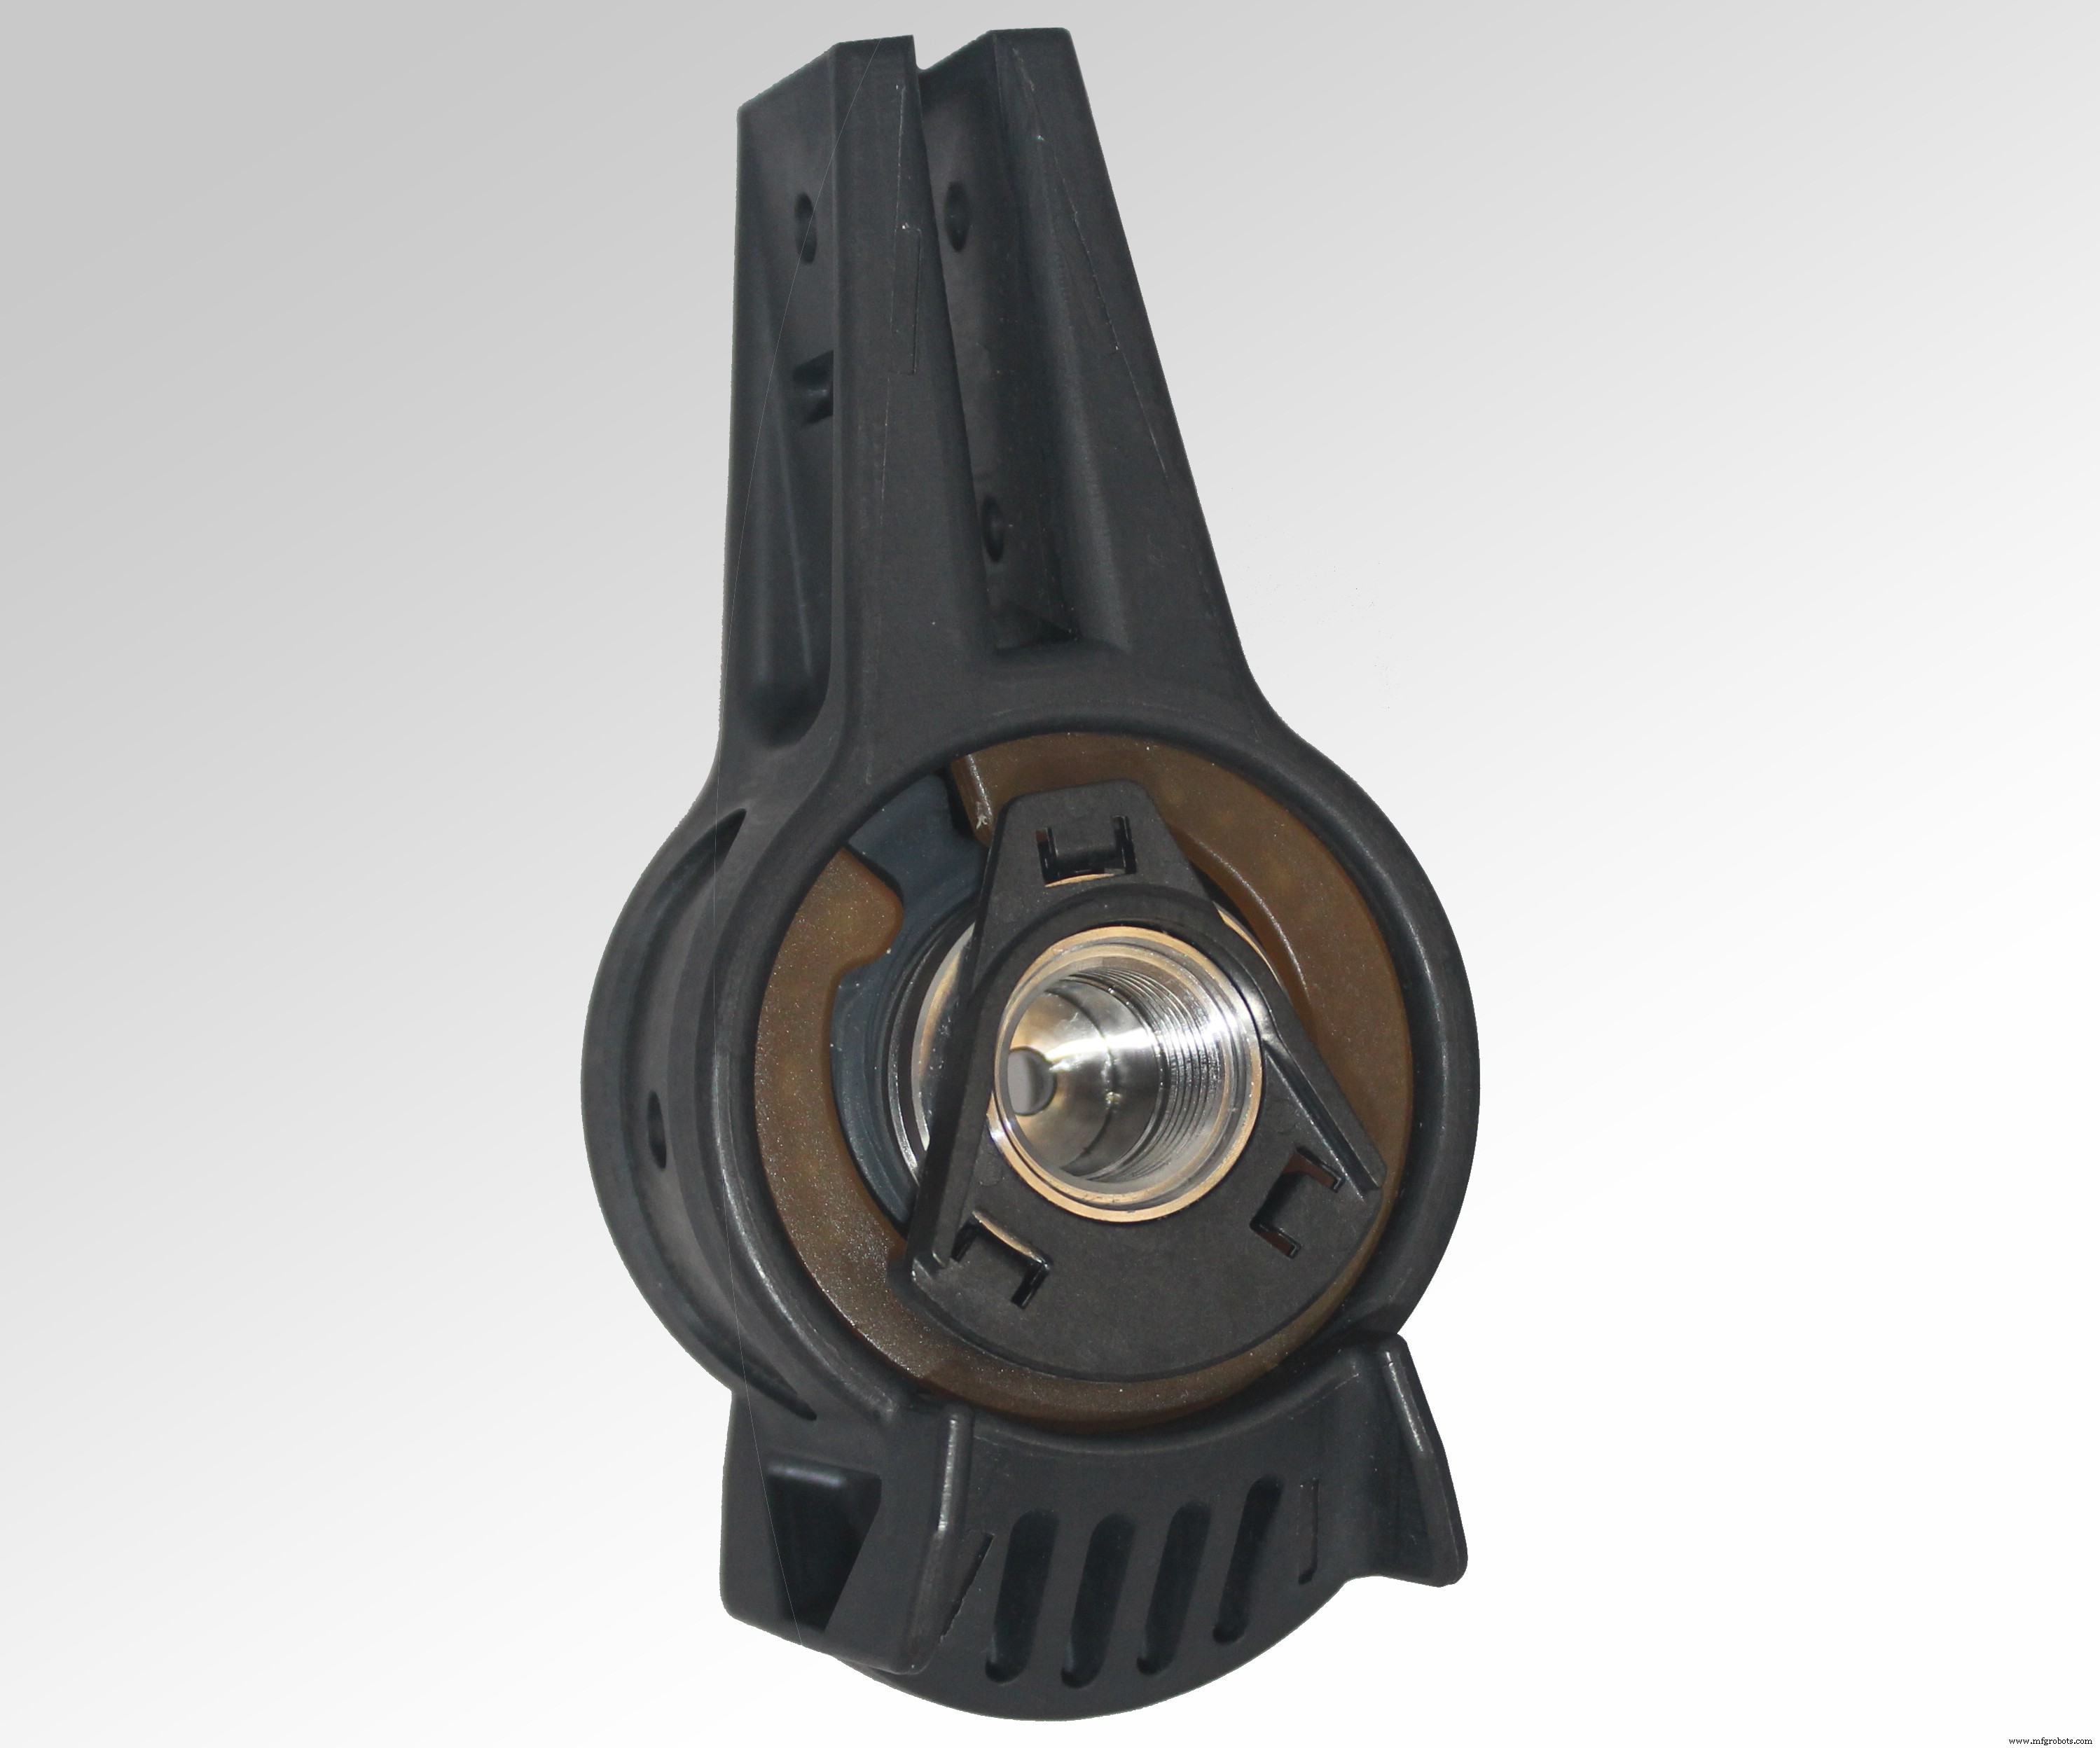
Complexiteit en sterkte. Componenten zoals de B-beugel voor vliegtuigopslagbakken vertonen zowel hoge complexiteit als een vereiste voor hoge sterkte — een combinatie waarvoor de hybride overmolding techniek bijzonder geschikt is. Bron, alle afbeeldingen | TxV Aero Composites
Vaak in de luchtvaartmarkt is een OEM bereid meer te betalen voor een composietcomponent, wetende dat de investering dividenden zal opleveren in brandstofbesparing door het lichte gewicht van de component, een langere levensduur door minder slijtage, of andere reducties in operationele en onderhoudskosten. Deze “productlevenscyclus” visie heeft veel markten en toepassingen geopend voor composieten. Ongebruikelijker is een composietcomponent waarvoor de verwervingskost zelf lager is dan die van de metalen versie. Maar dit verandert. Sommige nieuwe geautomatiseerde composietfabrikageprocessen beginnen de schaal te laten kantelen ten gunste van composieten, en hieronder is een hybride overmoldingsproces ontwikkeld door TxV Aero Composites (Bristol, R.I., VS).
Een joint venture van Tri-Mack Plastics Manufacturing (Bristol, R.I., VS) en Victrex (Thornton Cleveleys, VK), heeft TxV zijn hybride overmoldingtechniek ontwikkeld tot commerciële productiestatus. Het bedrijf heeft een partnerschap aangegaan met SFS intec Aircraft Components (Althengstett, Duitsland) om een vliegtuigopslagbakbeugel, eerder gemaakt van luchtvaartkwaliteit aluminium, te herontwerpen en commercieel te produceren. Een succesverhaal op zich, de beugel demonstreert ook het potentieel van hybride overmolding en VICTREX AE 250 unidirectionele koolstofvezel/polyaryletherketon (PAEK) tape voor waardevolle gewichts- en kostenbesparingen in talloze luchtvaarttoepassingen — voordelen behaald door een subtractieve metalen bewerkingsproces te vervangen door een composietproces waarin materiaal wordt toegevoegd, niet afgenomen.
Van subtractie naar additie
Machinisten en machine shops die metalen componenten op CNC-machines produceren, hebben zichzelf bijnamen gegeven als “chipmakers,” voor de duidelijke reden dat hun processen onnodig materiaal van metalen blanks afsnijden om componenten te maken, wat metaalschroot produceert. Deze schroot vertegenwoordigt een kostbaar aspect van metalen bewerking, of ze nu afgedaan, naar een recycler gestuurd, of in-house herverwerkt worden. In het geval van SFS intec’s bovenste opslagbakbeugel, wordt 60 tot 70% van het aluminium schroot tijdens de diverse fresstappen die nodig zijn om het te bewerken.
Deze hoge schrootsnelheid maakt de grondstofkost voor een net-shape of near-net-shape composietversie van de beugel potentieel lager dan de metalen materialenkost. “We kunnen concurreren met goedkoper (per pond) aluminium vanwege de schroot; als de buy-to-fly ratio 8:1 is, wordt het meeste aangekochte aluminium schroot,” merkt Jonathan Sourkes, TxV senior accounts manager op. “Een ander factor is de tijd die elk component besteedt aan frezen. We kunnen [composiet] onderdelen in minuten maken, niet uren.”
Bovenop grondstofkosten, zijn composietversies van componenten zoals de beugel — met een complexe geometrie en hoge belastingdraagende prestaties vereist — niet economisch haalbaar geweest met historisch beschikbare productieopties. Aan de ene kant, als de componenten gemaakt zouden worden met laaggekoste, gehakte vezelversterking in een hoog-snelheid, laag-contact proces zoals injectiespuiten, zou de component niet voldoende belastingdraagende prestaties halen. Aan de andere kant, als het gemaakt zou worden met hogere belastingdraagende, continue vezelversterking via een laag-snelheid, hoog-contact proces, typisch met enige handmatige laag, zou productie te traag zijn en/of productiekosten opleggen die het eindproduct te duur zouden maken.
Vanwege deze obstakels voor nieuwe composiettoepassingen van dit type, heeft de composietindustrie als geheel significante middelen gewijd aan het ontwikkelen van geautomatiseerde processen die dergelijke componenten op geschikte hoge productiesnelheden en met voldoende belastingdraagende capaciteit kunnen produceren om aan de behoeften en specificaties van luchtvaartklanten te voldoen. Met een oog op commerciële productie van dergelijke composietcomponenten, kwam TxV in 2017 tot stand specifiek om de commerciële adoptie van innovatieve productieprocessen voor polyketon-gebaseerde composiettoepassingen in de luchtvaartindustrie te versnellen.
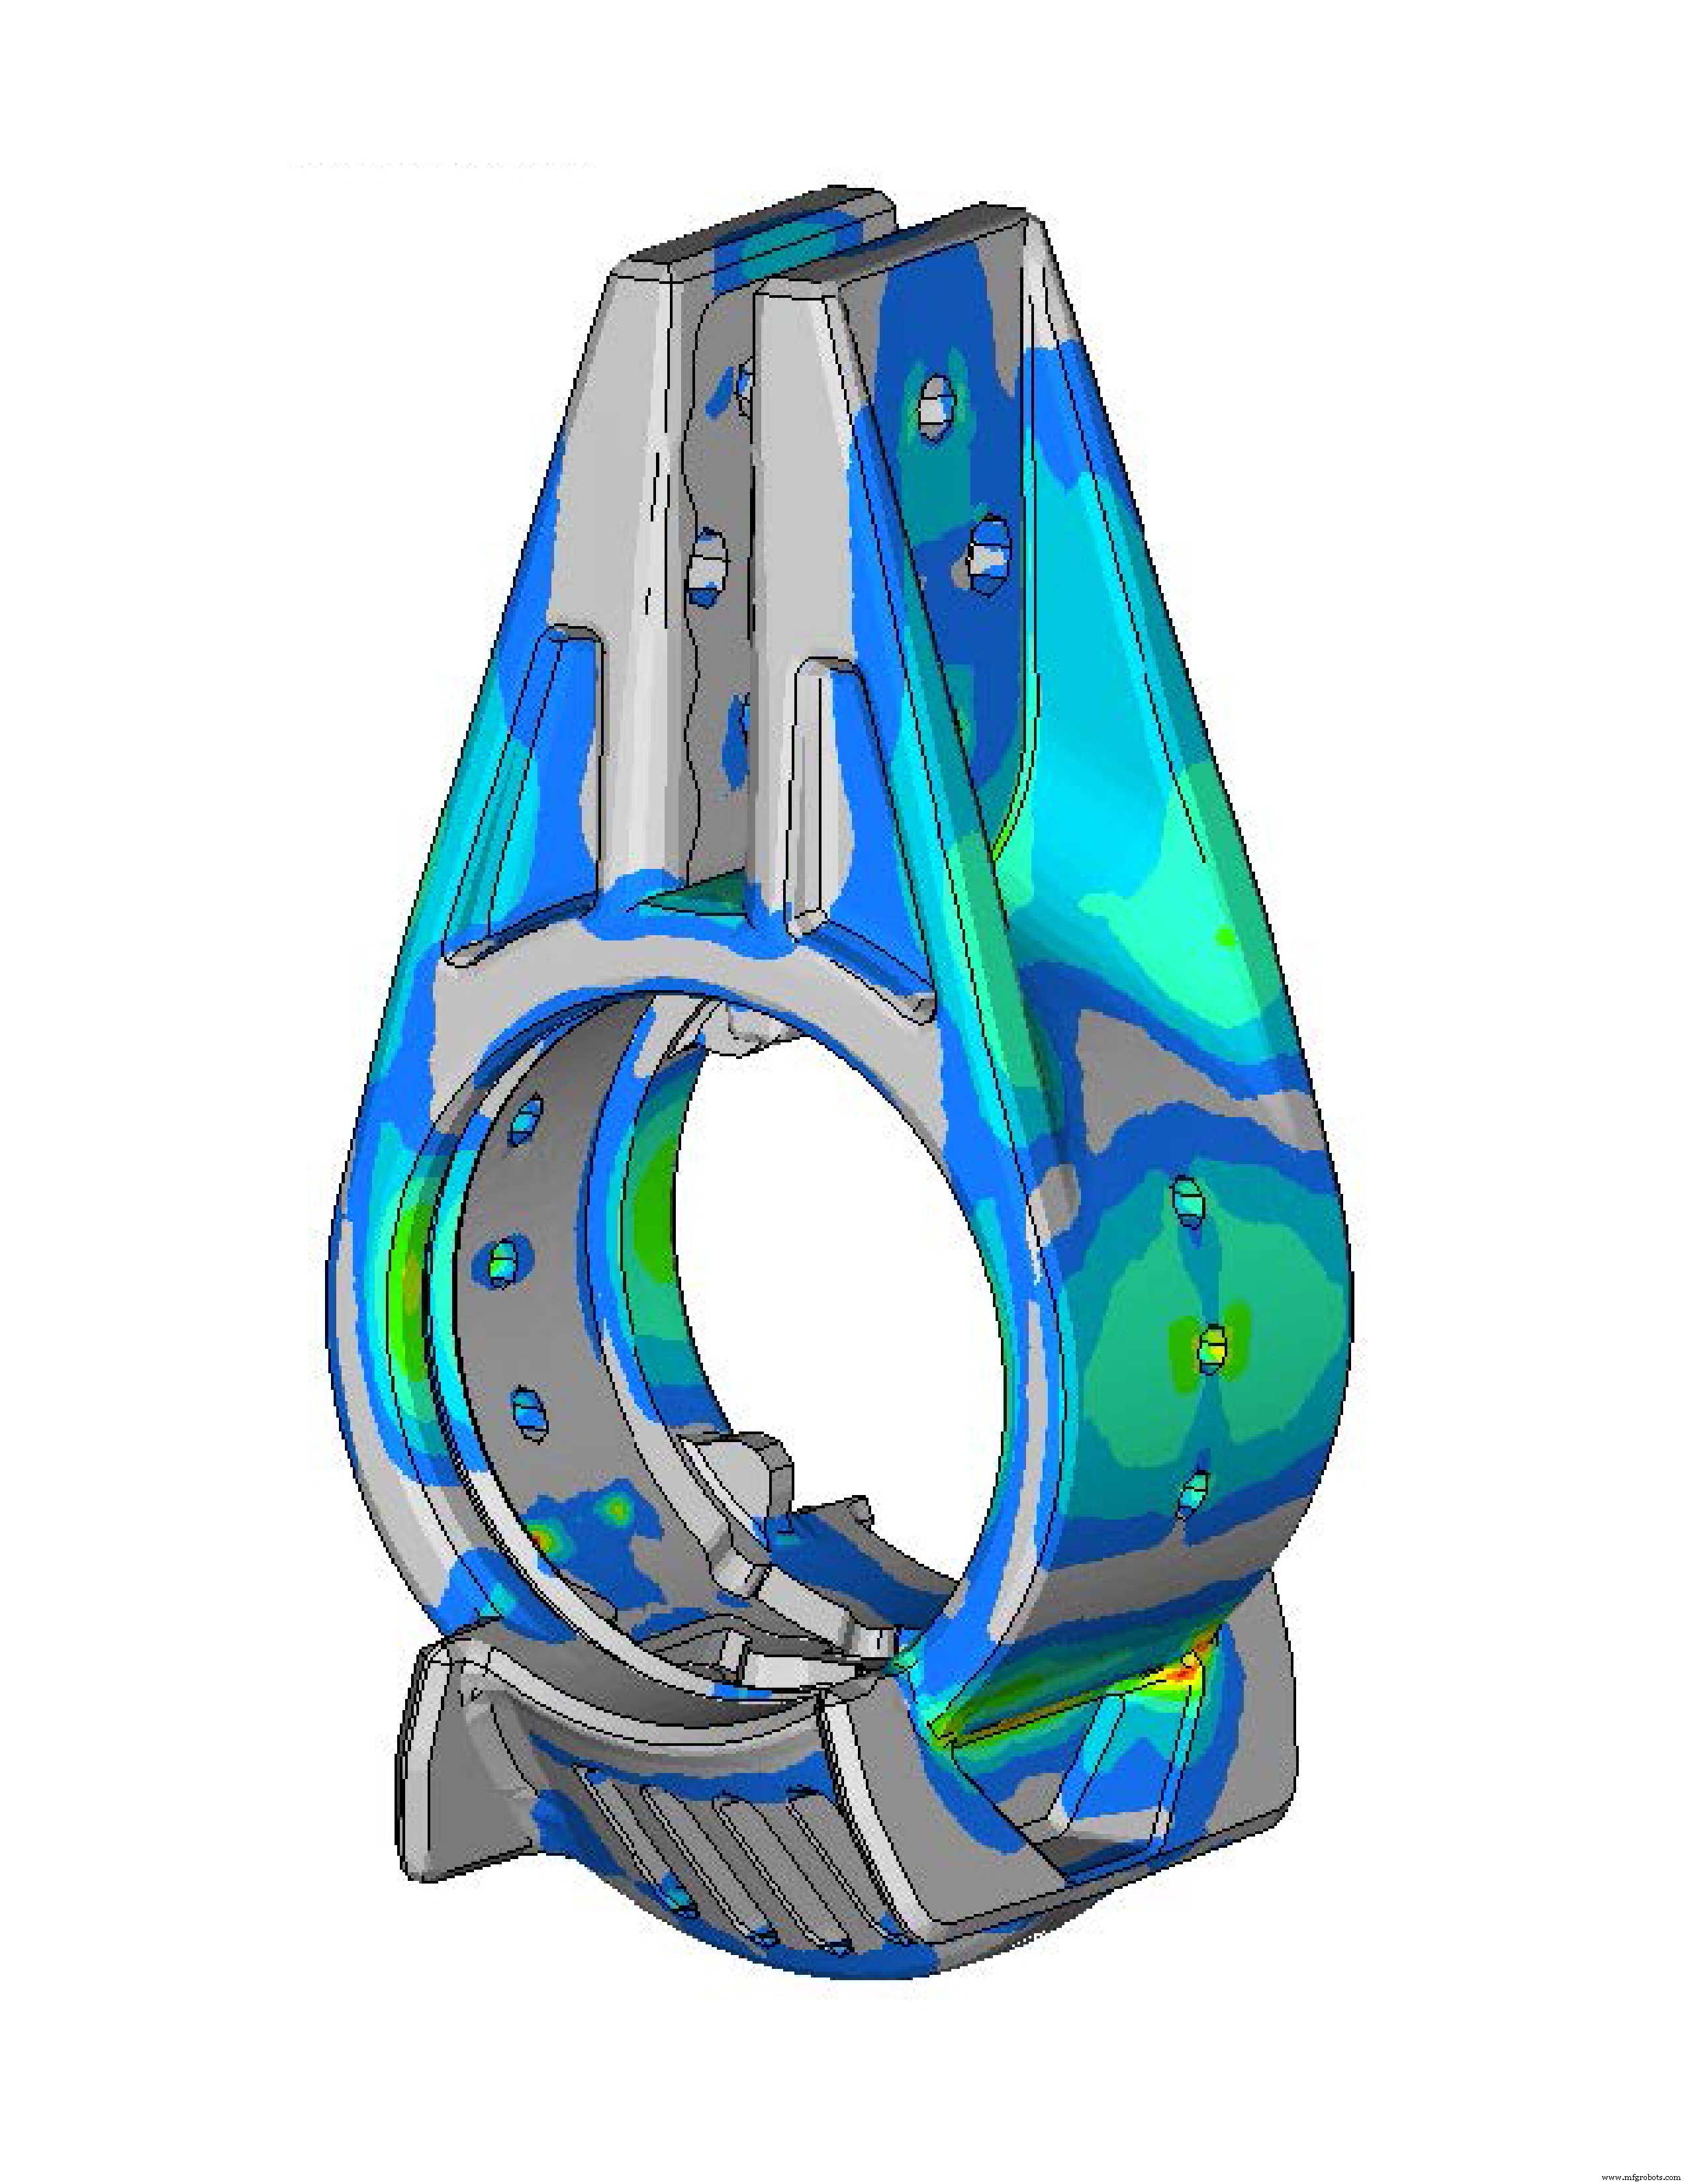
Virtueel prototypen. Met behulp van eigendomsdata ontwikkeld om de relatie tussen het laminaat en overmold te karakteriseren, herhaalde TxV de leglagen en plooiorientaties zonder een fysiek prototype te hoeven produceren en testen. Iteraties gaan door tot de zichtbare spanningen, zoals hier afgebeeld, binnen het bereik van de belastinggevallen liggen.
TxV’s overmoldede hybride oplossing omvat twee cruciale vooruitgangen in de stand van de techniek in composietcomponentfabricage. Ten eerste automatiseert het de productie van die delen van de component die de sterkte of stijfheid van continue vezelversterking vereisen. Ten tweede benut het de snelheid van injectiespuiten om de component’s complexe geometrieën af te ronden. Meer specifiek, het produceert een op maat gemaakt laminaat om belasting aan te gaan, wat vervolgens overmolded wordt om te functionaliseren en de finale deelgeometrieën te creëren. De hybride techniek, volgens Sascha Costabel, hoofd innovatie bij SFS intec Aircraft Components, “is een goede optie voor componenten die hoge niveaus van mechanische spanning moeten weerstaan en geometrieën die meerdere verwerkingsstappen vereisen waar conventionele bewerking gebruikt wordt.”
Samenwerken met SFS intec is een geweldige keuze geweest, zegt Sourkes. “Als wereldwijde leider in systeembevestigingen, doet SFS altijd iets echt interessants. Ze zijn erg innovatief en bereid om te investeren in nieuwe technologieën,” merkt hij op. SFS intec heeft ook een sterke relatie met zijn vliegtuigklanten, voegt hij toe, en ze bezitten de capaciteit om kwalificatieprocessen uit te voeren — essentieel voor luchtvaartindustrie adoptie van een herontworpen component.
De vliegtuigopslagbakbeugel, specifiek aangeduid als “B-beugel,” werd gekozen als het eerste bevestigingscomponent voor composietherontwerp omdat het representatief is voor componenten die uitdagend zijn om te ontwerpen en produceren. Na samenwerkende engineering, deelconceptualisatie en ontwerp, en prestatiemodellering via een Altair (Troy, Mich., VS) finite element analyse (FEA) tool, herhaalde het projectteam vanaf het eerste artikel om te valideren, testen en het model te bewijzen. Ontwerp voor fabricage was centraal in de ontwikkeling van de composietbeugel, wat de productievoordelen van geautomatiseerde tapeleggen voor de continue vezelversterkte elementen en hoog-snelheid injectiespuiten voor de gehakte vezelversterkte elementen benut.
B-beugels bouwen
Een kernaspect van het hybride overmoldingsproces is het gebruik van afzonderlijke polymeren van dezelfde klasse. PAEK fungeert als matrixhars voor de continue vezelcomposietdelen van de beugel, terwijl polyetheretherketon (PEEK) gebruikt wordt in de overmoldede gebieden. VICTREX PAEK en PEEK roemen superieure vermoeidheid, chemische en corrosieweerstand; uitstekende rook, vlam en toxiciteitsweerstand; snelle vormbaarheid; en lasbaarheid. VICTREX AE 250, een lager-smeltend PAEK (LM PAEK), biedt een smelttemperatuur 40 graden C lager dan PEEK’s. “Wanneer gesmolten PEEK over het oppervlak van het LM PAEK composiet vloeit, zorgt de lagere smelttemperatuur voor een sterke hechting,” legt Sourkes uit.
Specifieke grondstoffen voor de B-beugel zijn VICTREX AE 250 unidirectionele koolstofvezel-versterkte PAEK tape (58% koolstofvezel) in breedtes van twee inch; en korte koolstofvezel-gevulde VICTREX PEEK 150CA30 (30% koolstofvezel). Deze materialen voeden de hybride overmoldingsproductiewerkcellen, die de beugels creëren via het volgende meerstappenproces.
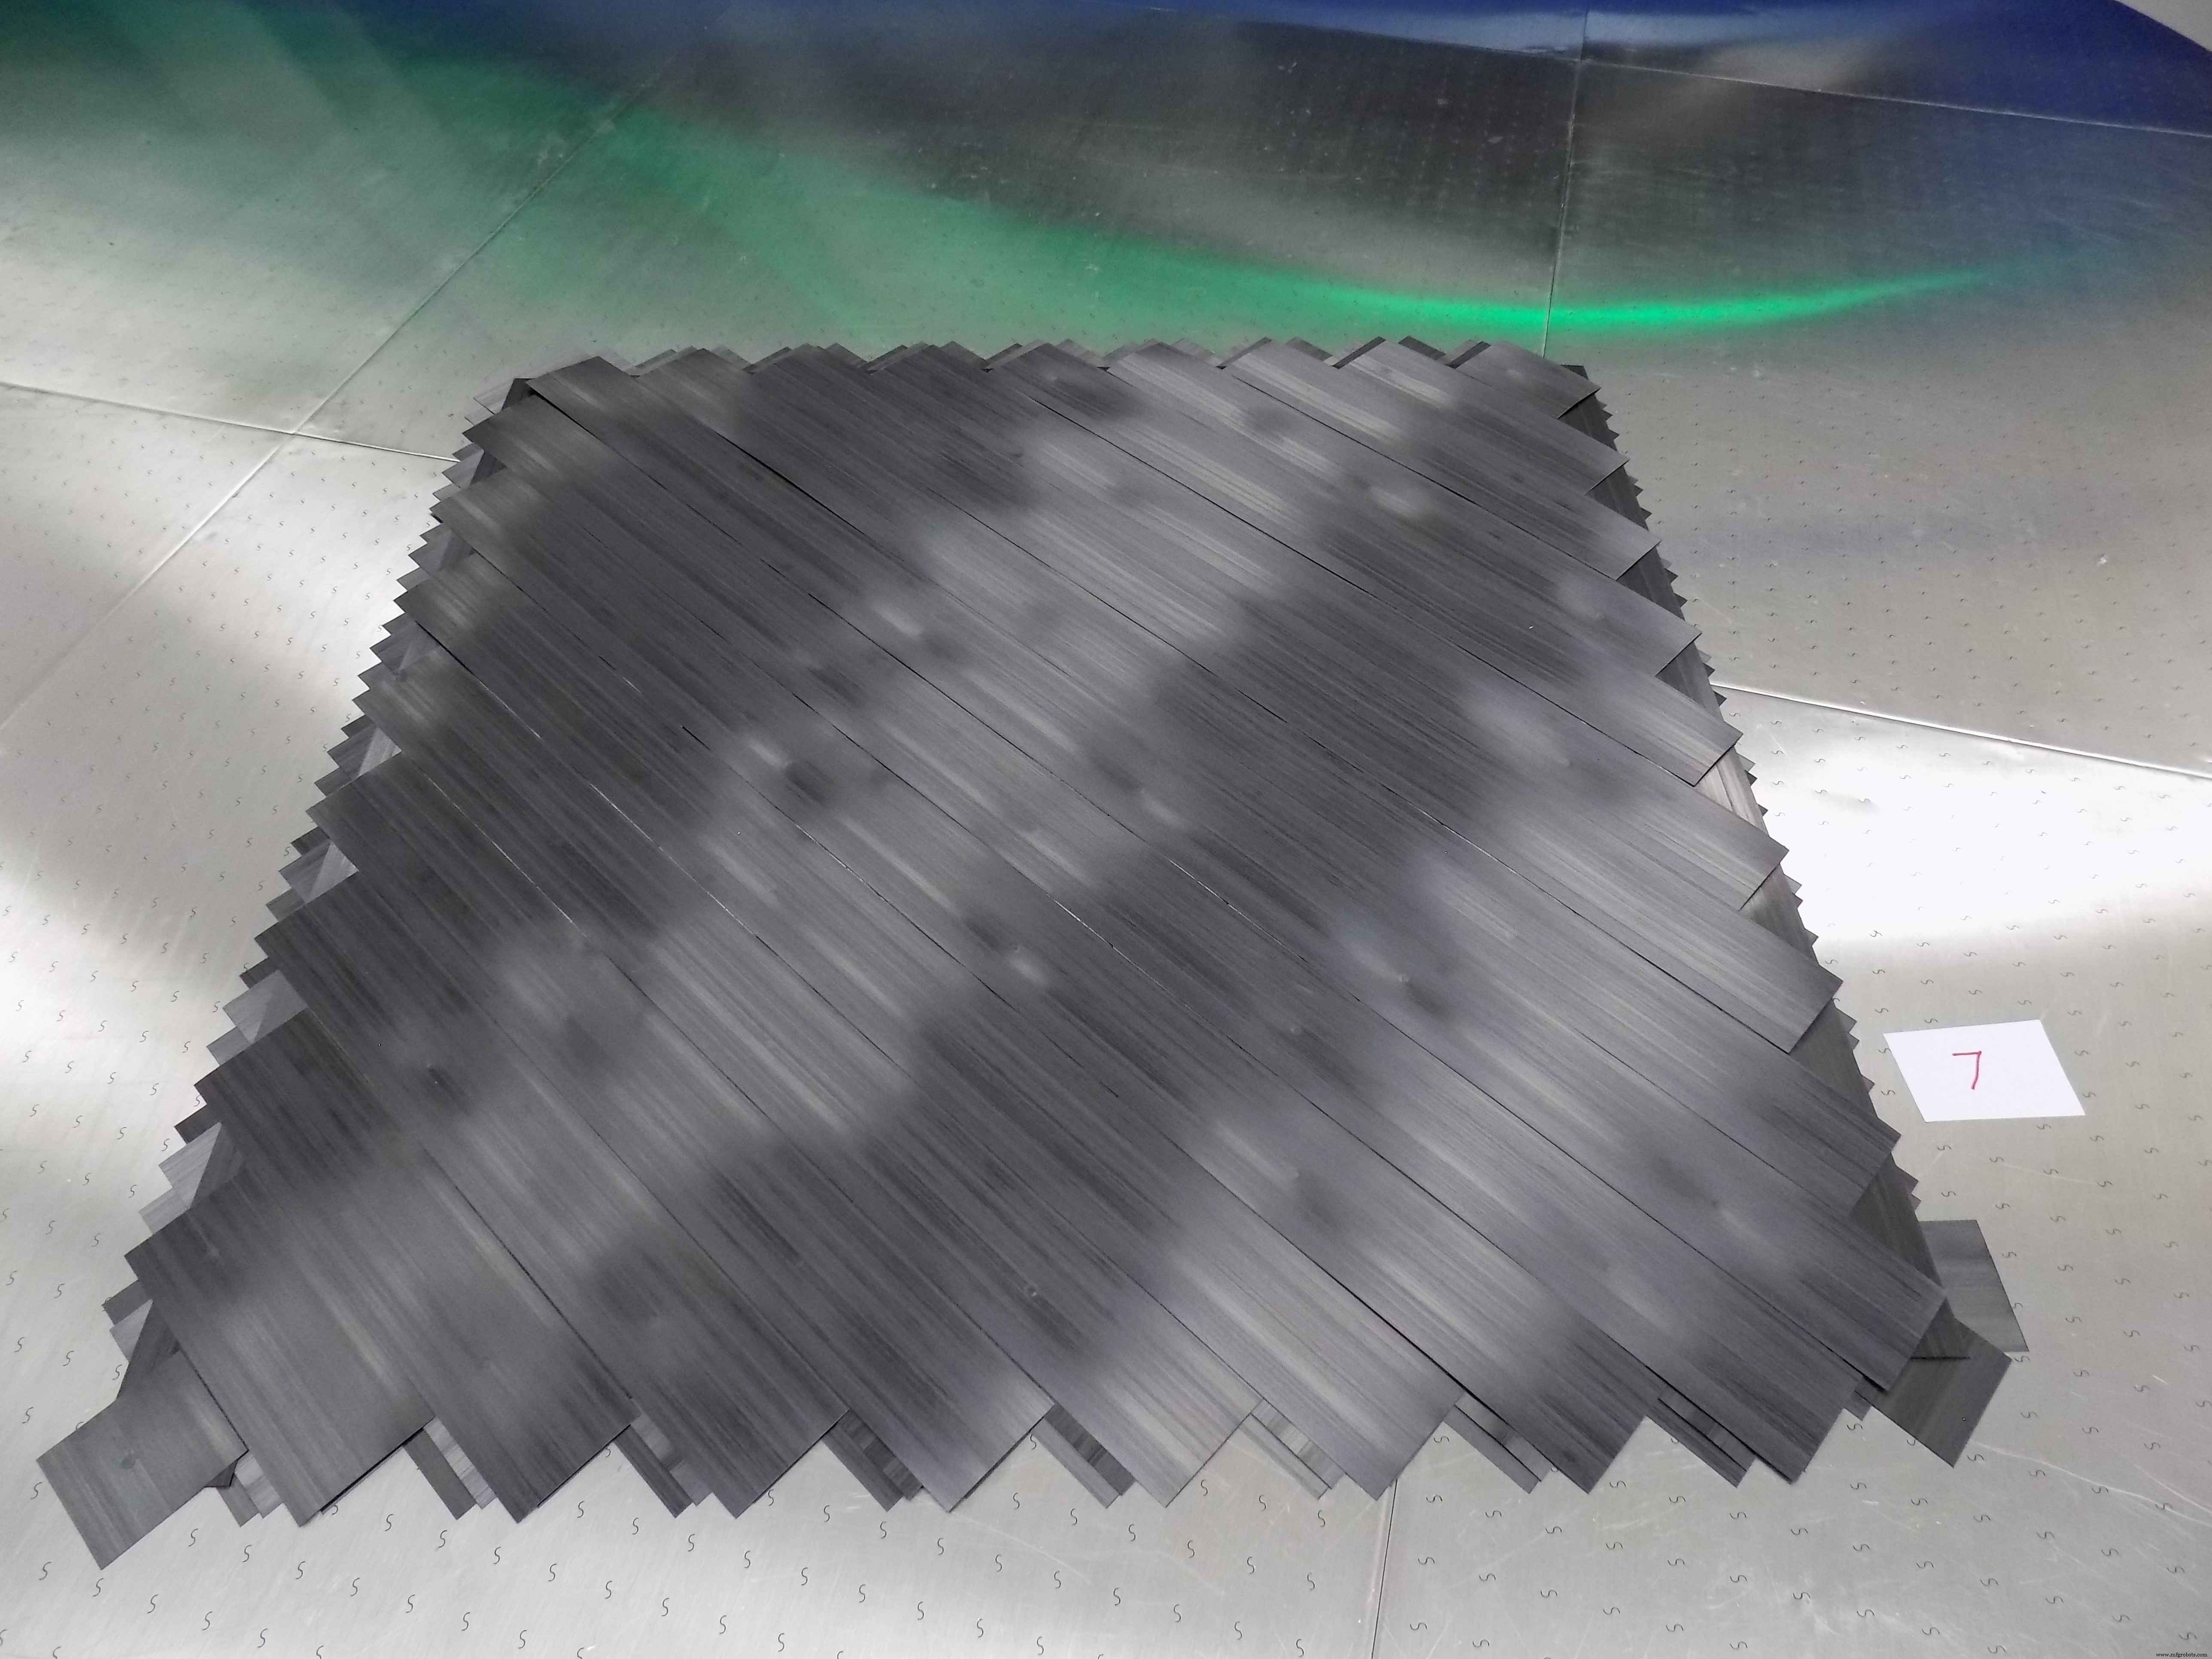
Stap 1. Een Dieffenbacher Fiberforge 2000 geautomatiseerd tapeleggingsysteem produceert op maat gemaakte laminaatblanks.
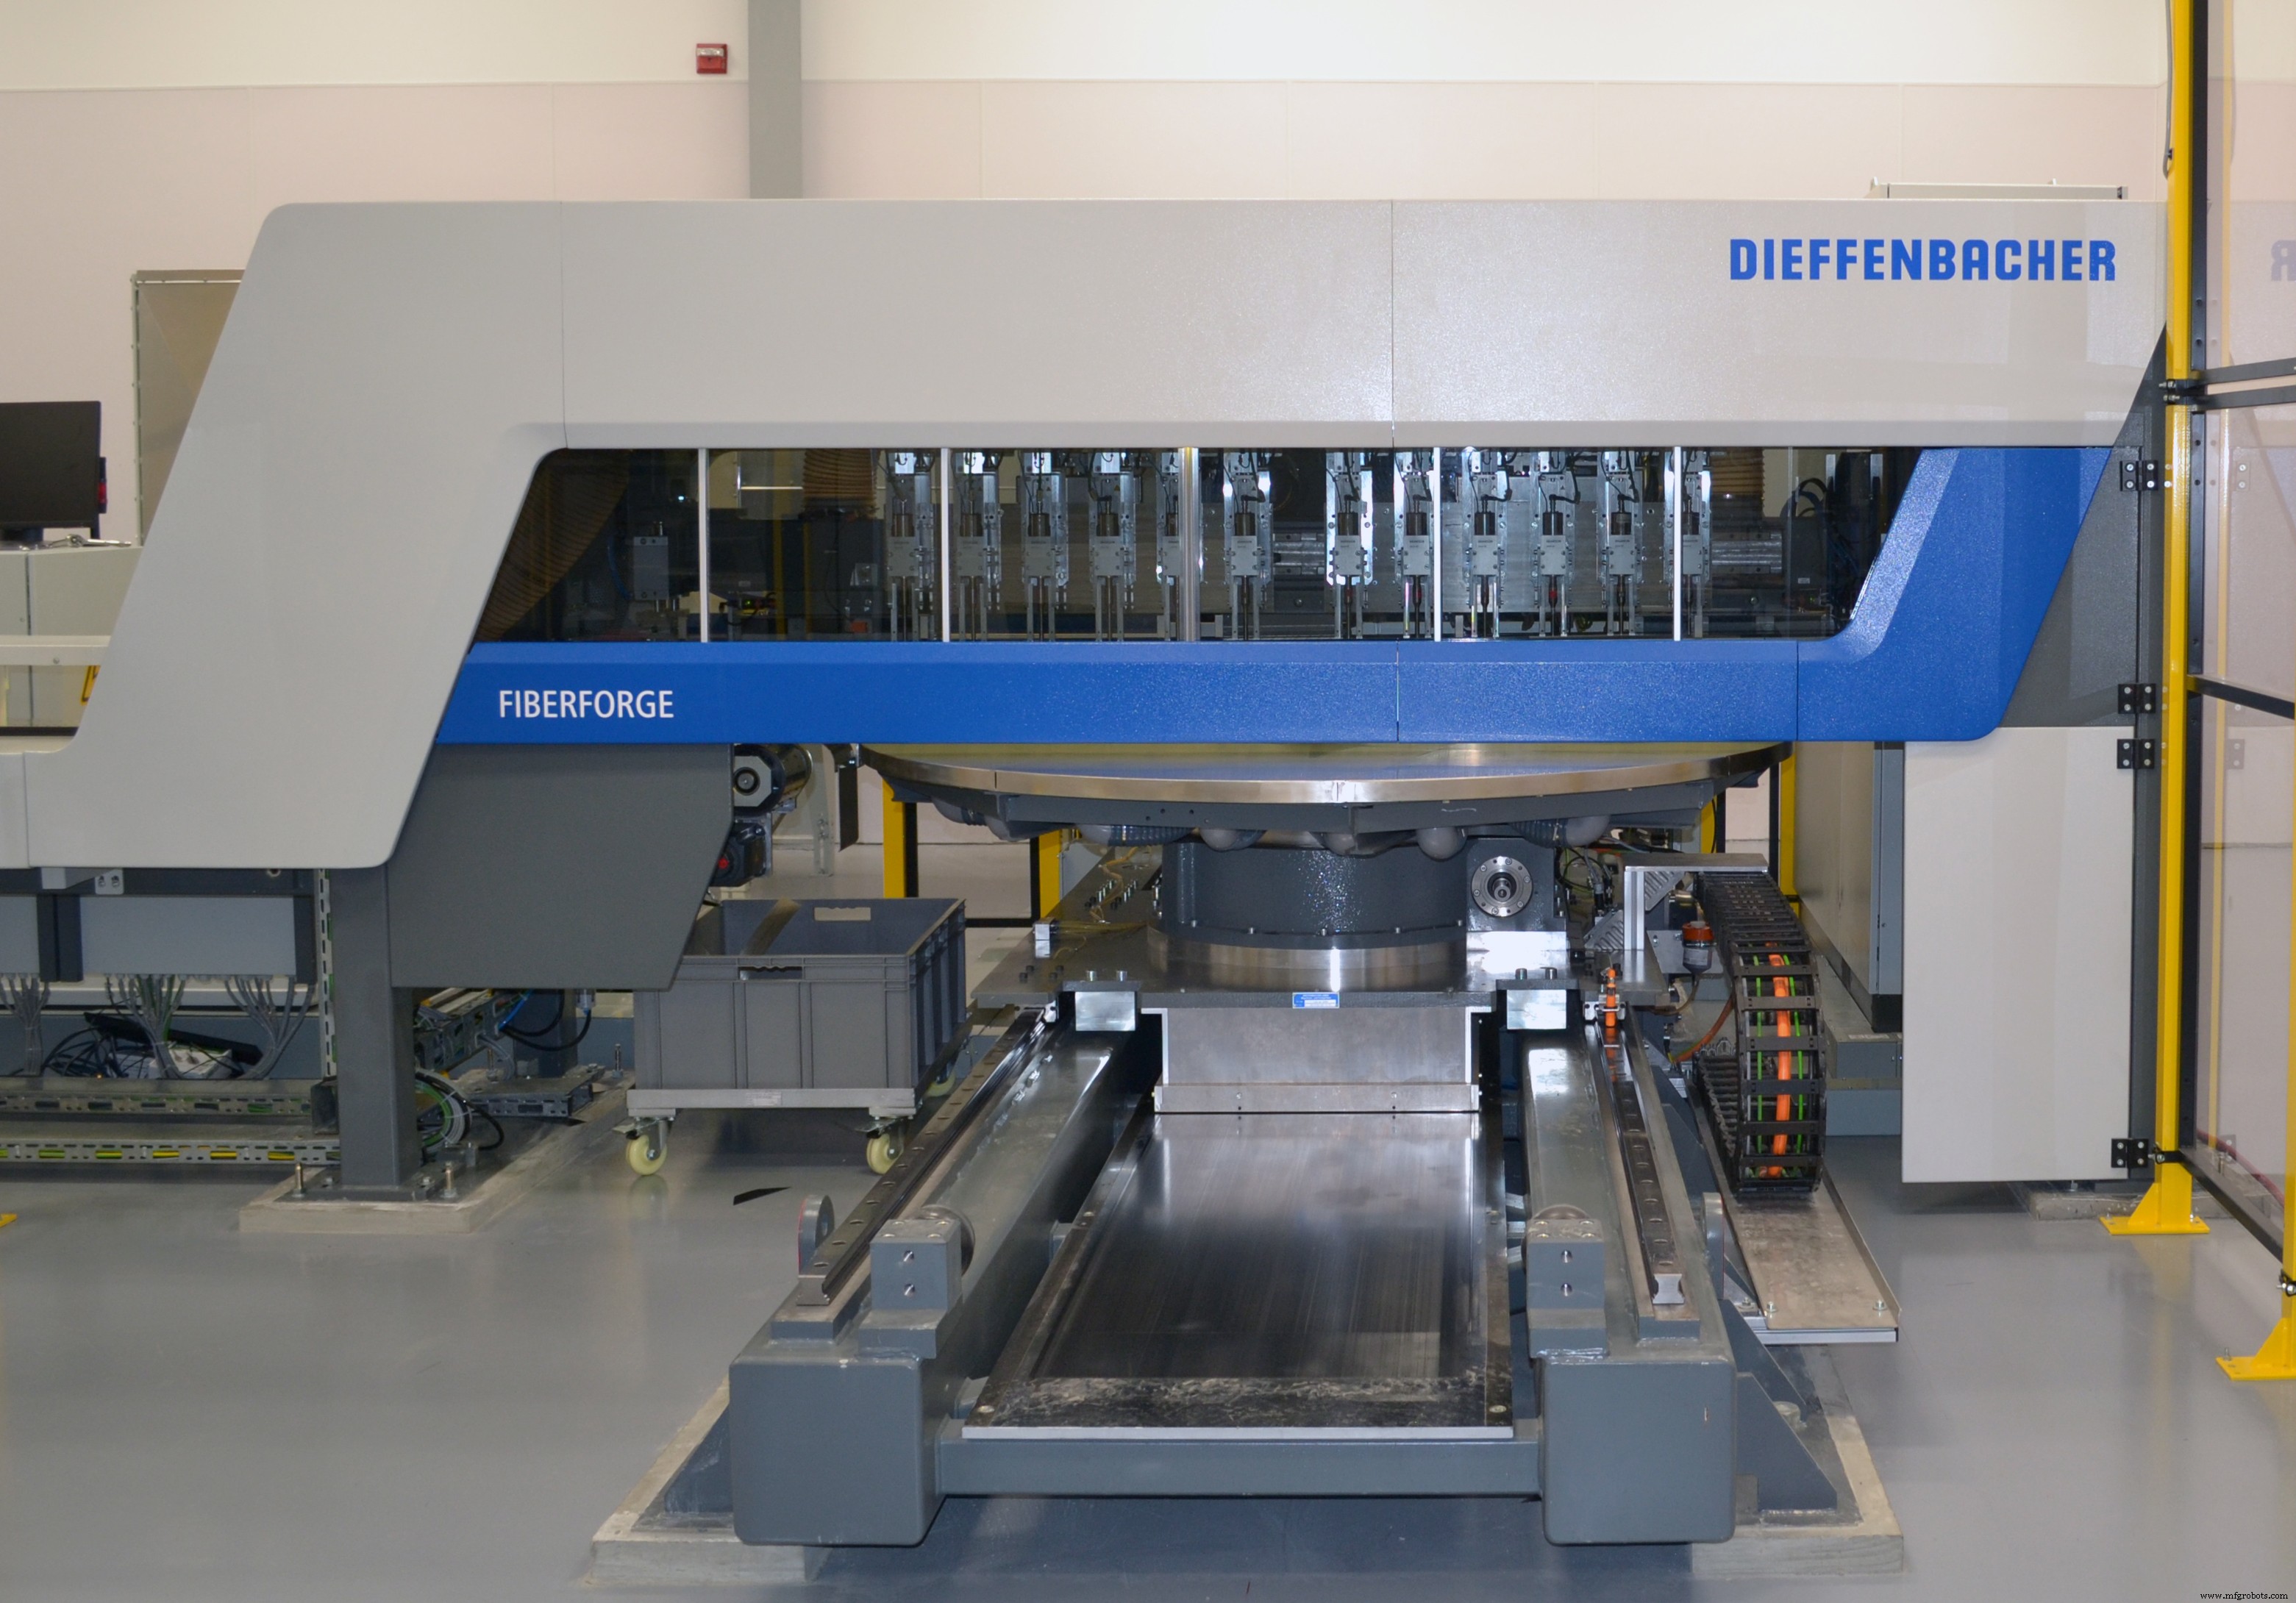
Eerst worden de koolstofvezel/PAEK tapes neergelegd in een op maat gemaakte blank met behulp van een Dieffenbacher (Eppingen, Duitsland) Fiberforge 2000 tapeleggingsysteem. “Deze machine is momenteel een van de snelste tapeleggingsystemen ter wereld,” getuigt Sourkes. Het is uitgerust met robots om tape spoelen te laden en herladen, zodat het ononderbroken kan draaien, wat handmatige aanrakingstijd minimaliseert. Leggen is zo ontworpen dat gaten tussen tapes geminimaliseerd worden. Elke laag van de B-beugel op maat gemaakte blank wordt geïnspecteerd voordat de volgende laag neergelegd wordt. Het proces wordt uitgevoerd in een omgevingsgecontroleerd gebied om het potentieel voor vreemde objecten en vuil (FOD) te minimaliseren.
De op maat gemaakte blanks worden vervolgens geconsolideerd in een geautomatiseerde op maat gemaakte cel die minimaal handmatig hanteren vereist om de laminaten te laden en lossen. In de cel, geconfronteerde verwarmde platen pers-consolideren een paneel, wat gaten elimineert. Geconfronteerde koude platen koelen het paneel dan af. De twee sets platen, op temperatuur gehouden, zijn veel efficiënter dan een statische pers met één set platen. “Het resultaat is een drastisch gereduceerde cyclus tijd gemeten in minuten versus uren,” zegt Sourkes.
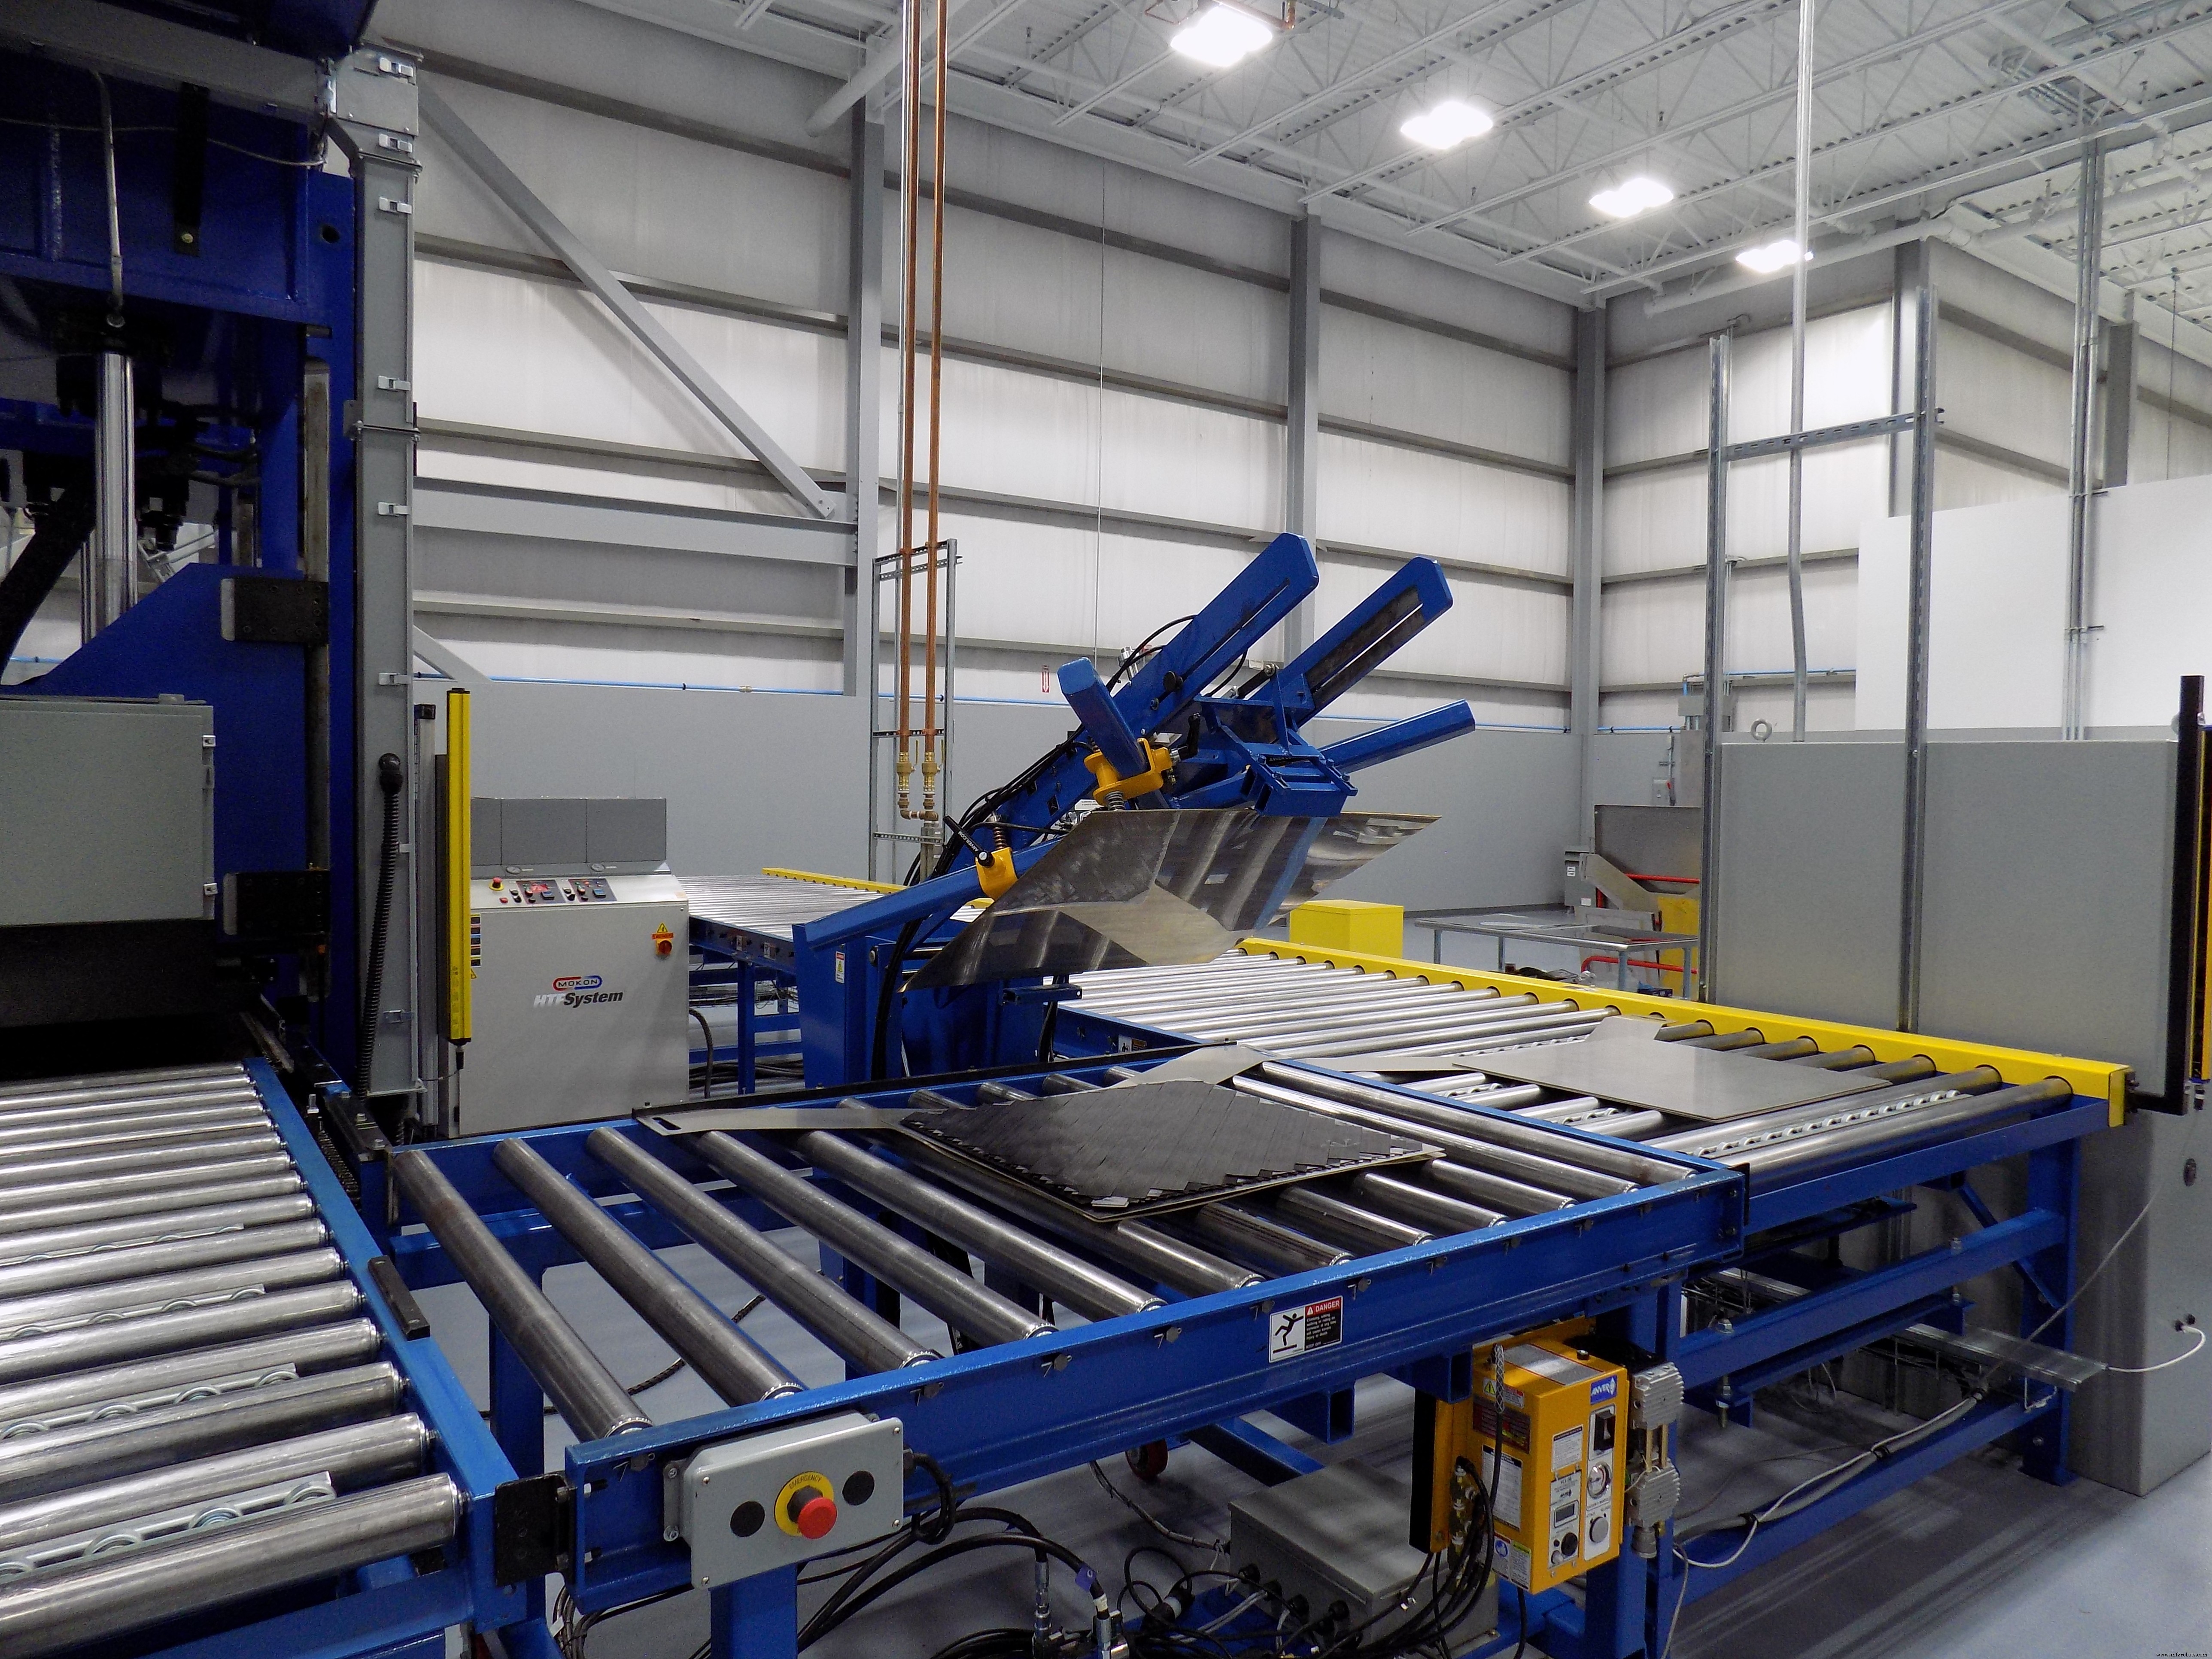
Stap 2. Op maat gemaakte blanks worden geconsolideerd in een geautomatiseerde op maat gemaakte consolidatiecel, met twee sets platen die op temperatuur gehouden worden (één warm, één koud) om deze stap te versnellen.
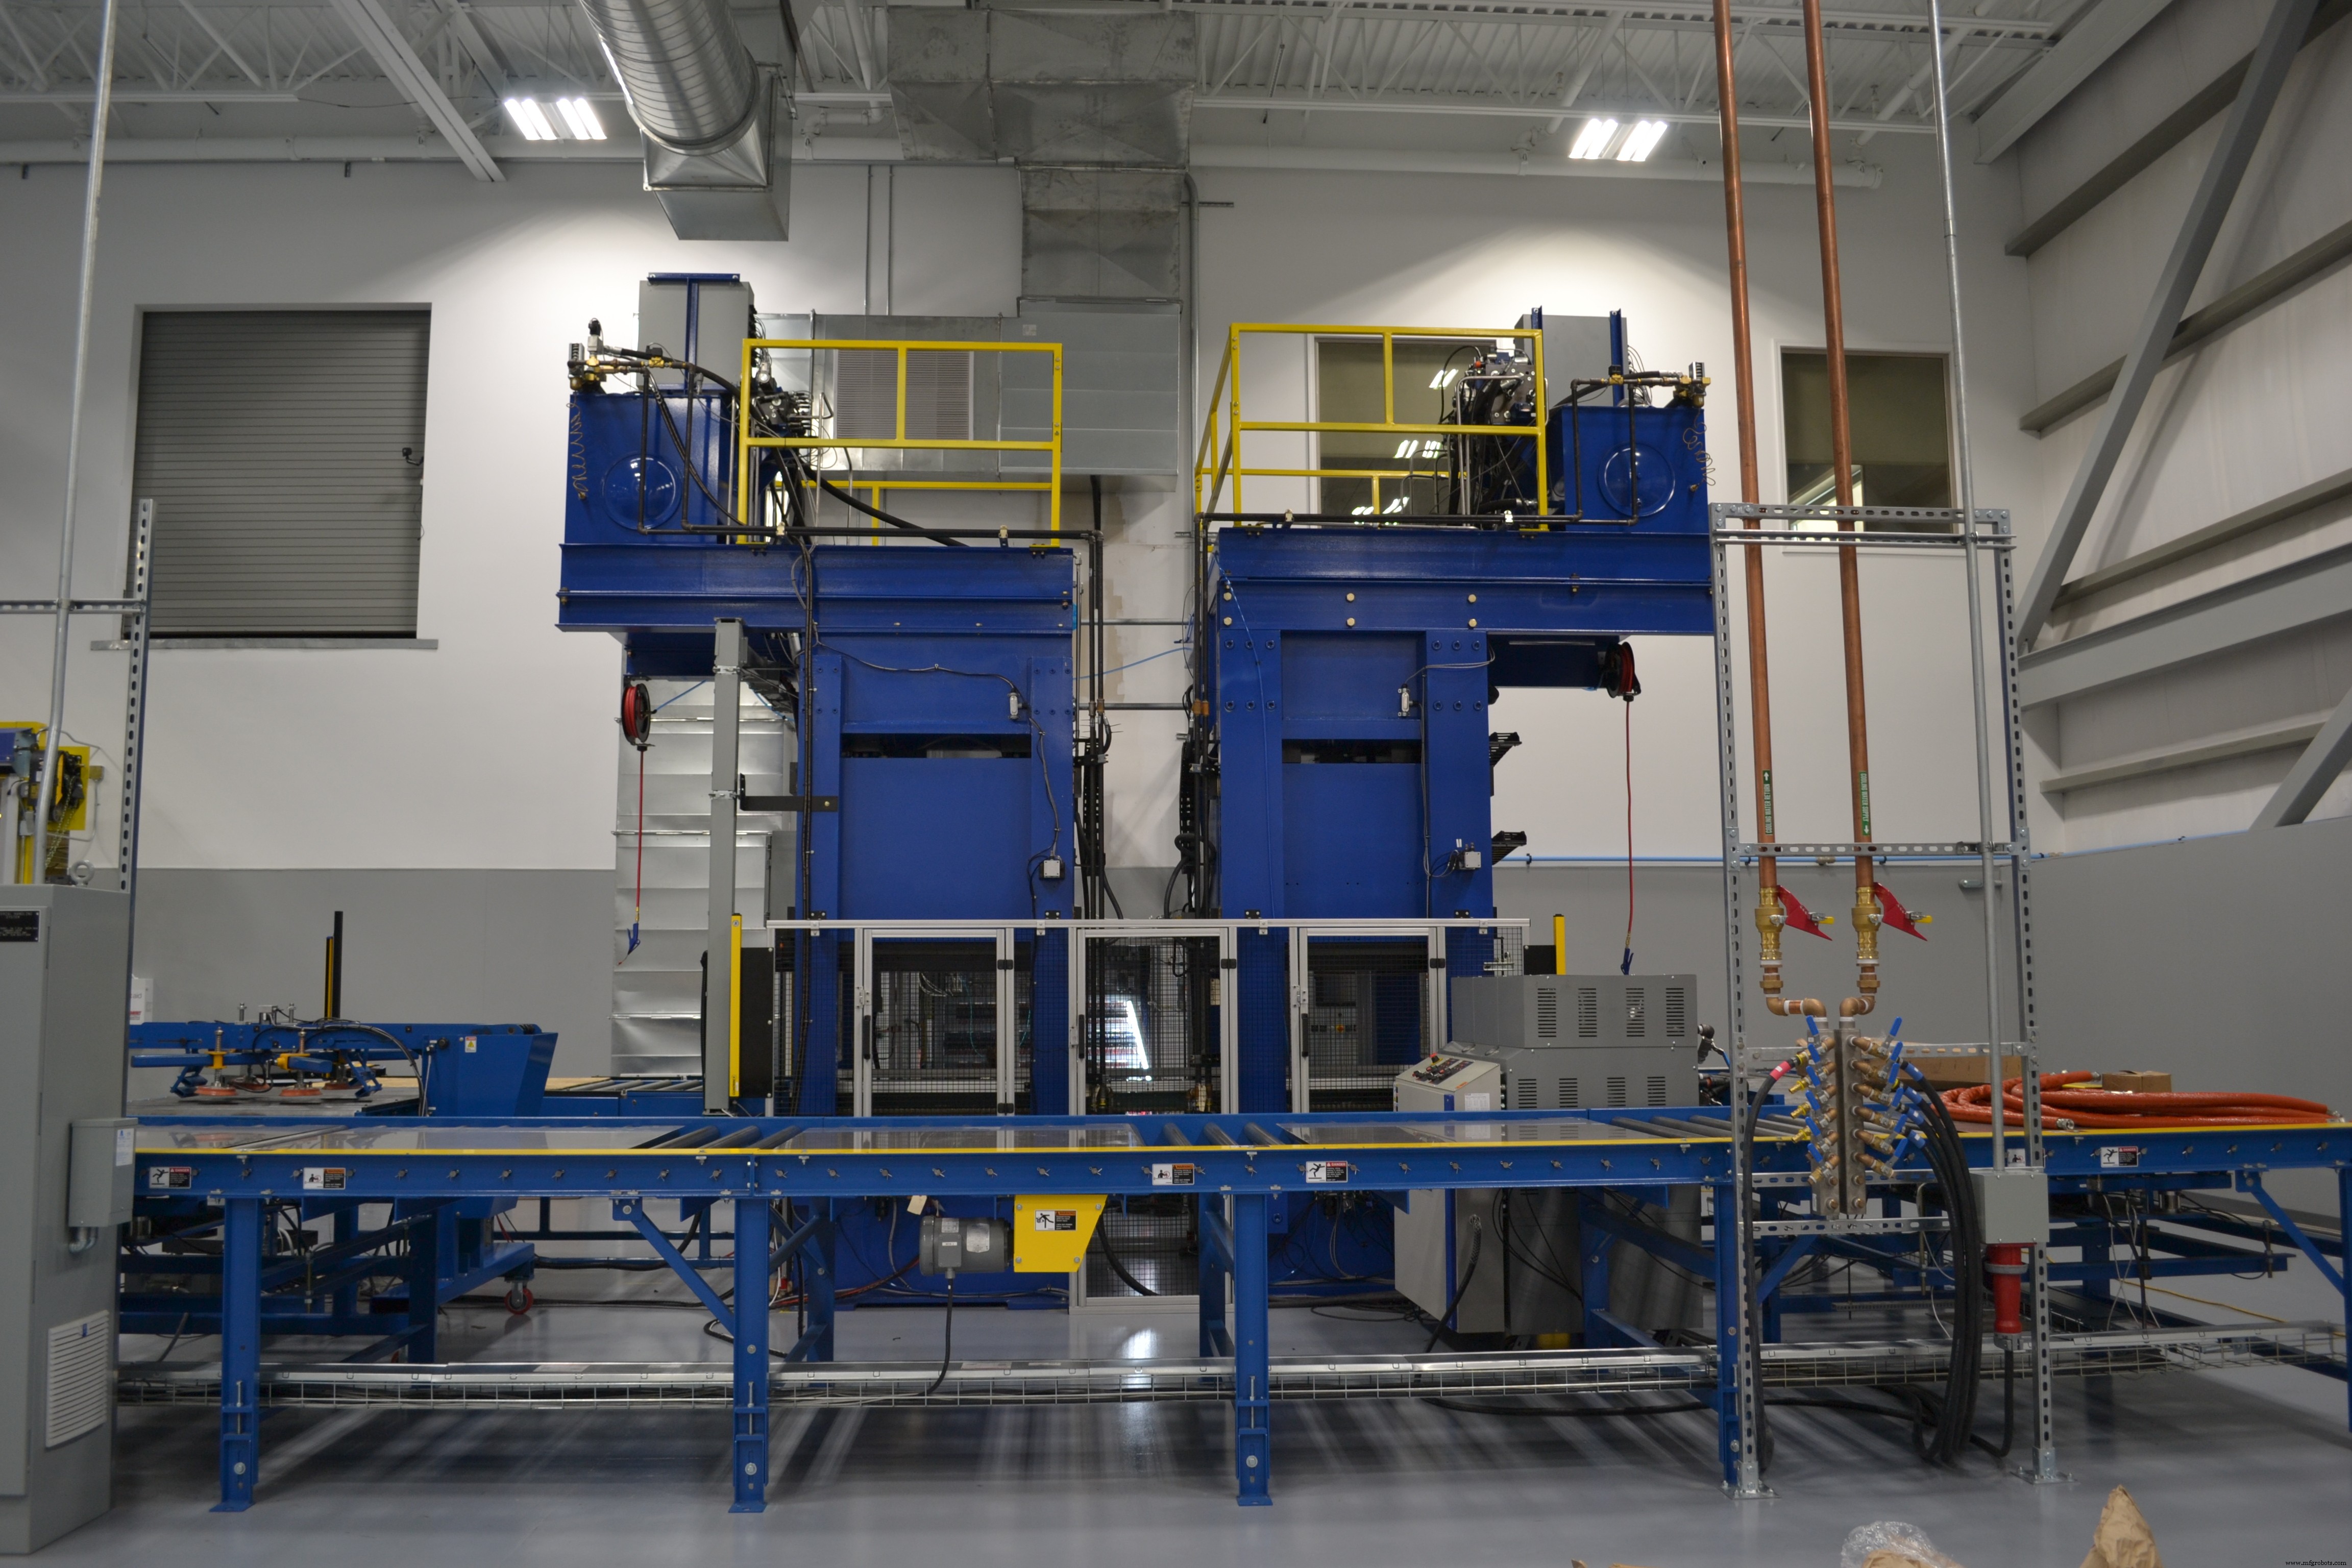
De geconsolideerde laminaat preforms worden vervolgens verder verwerkt in een eigenwerkcel om de primaire vorm van de beugel te vormen (Stap 3). De finale koolstofvezel/PAEK inserts worden vervolgens uit de gevormde blanks gesneden met een Flow International (Kent, Wash., VS) waterstraalsnijder (Stap 4)
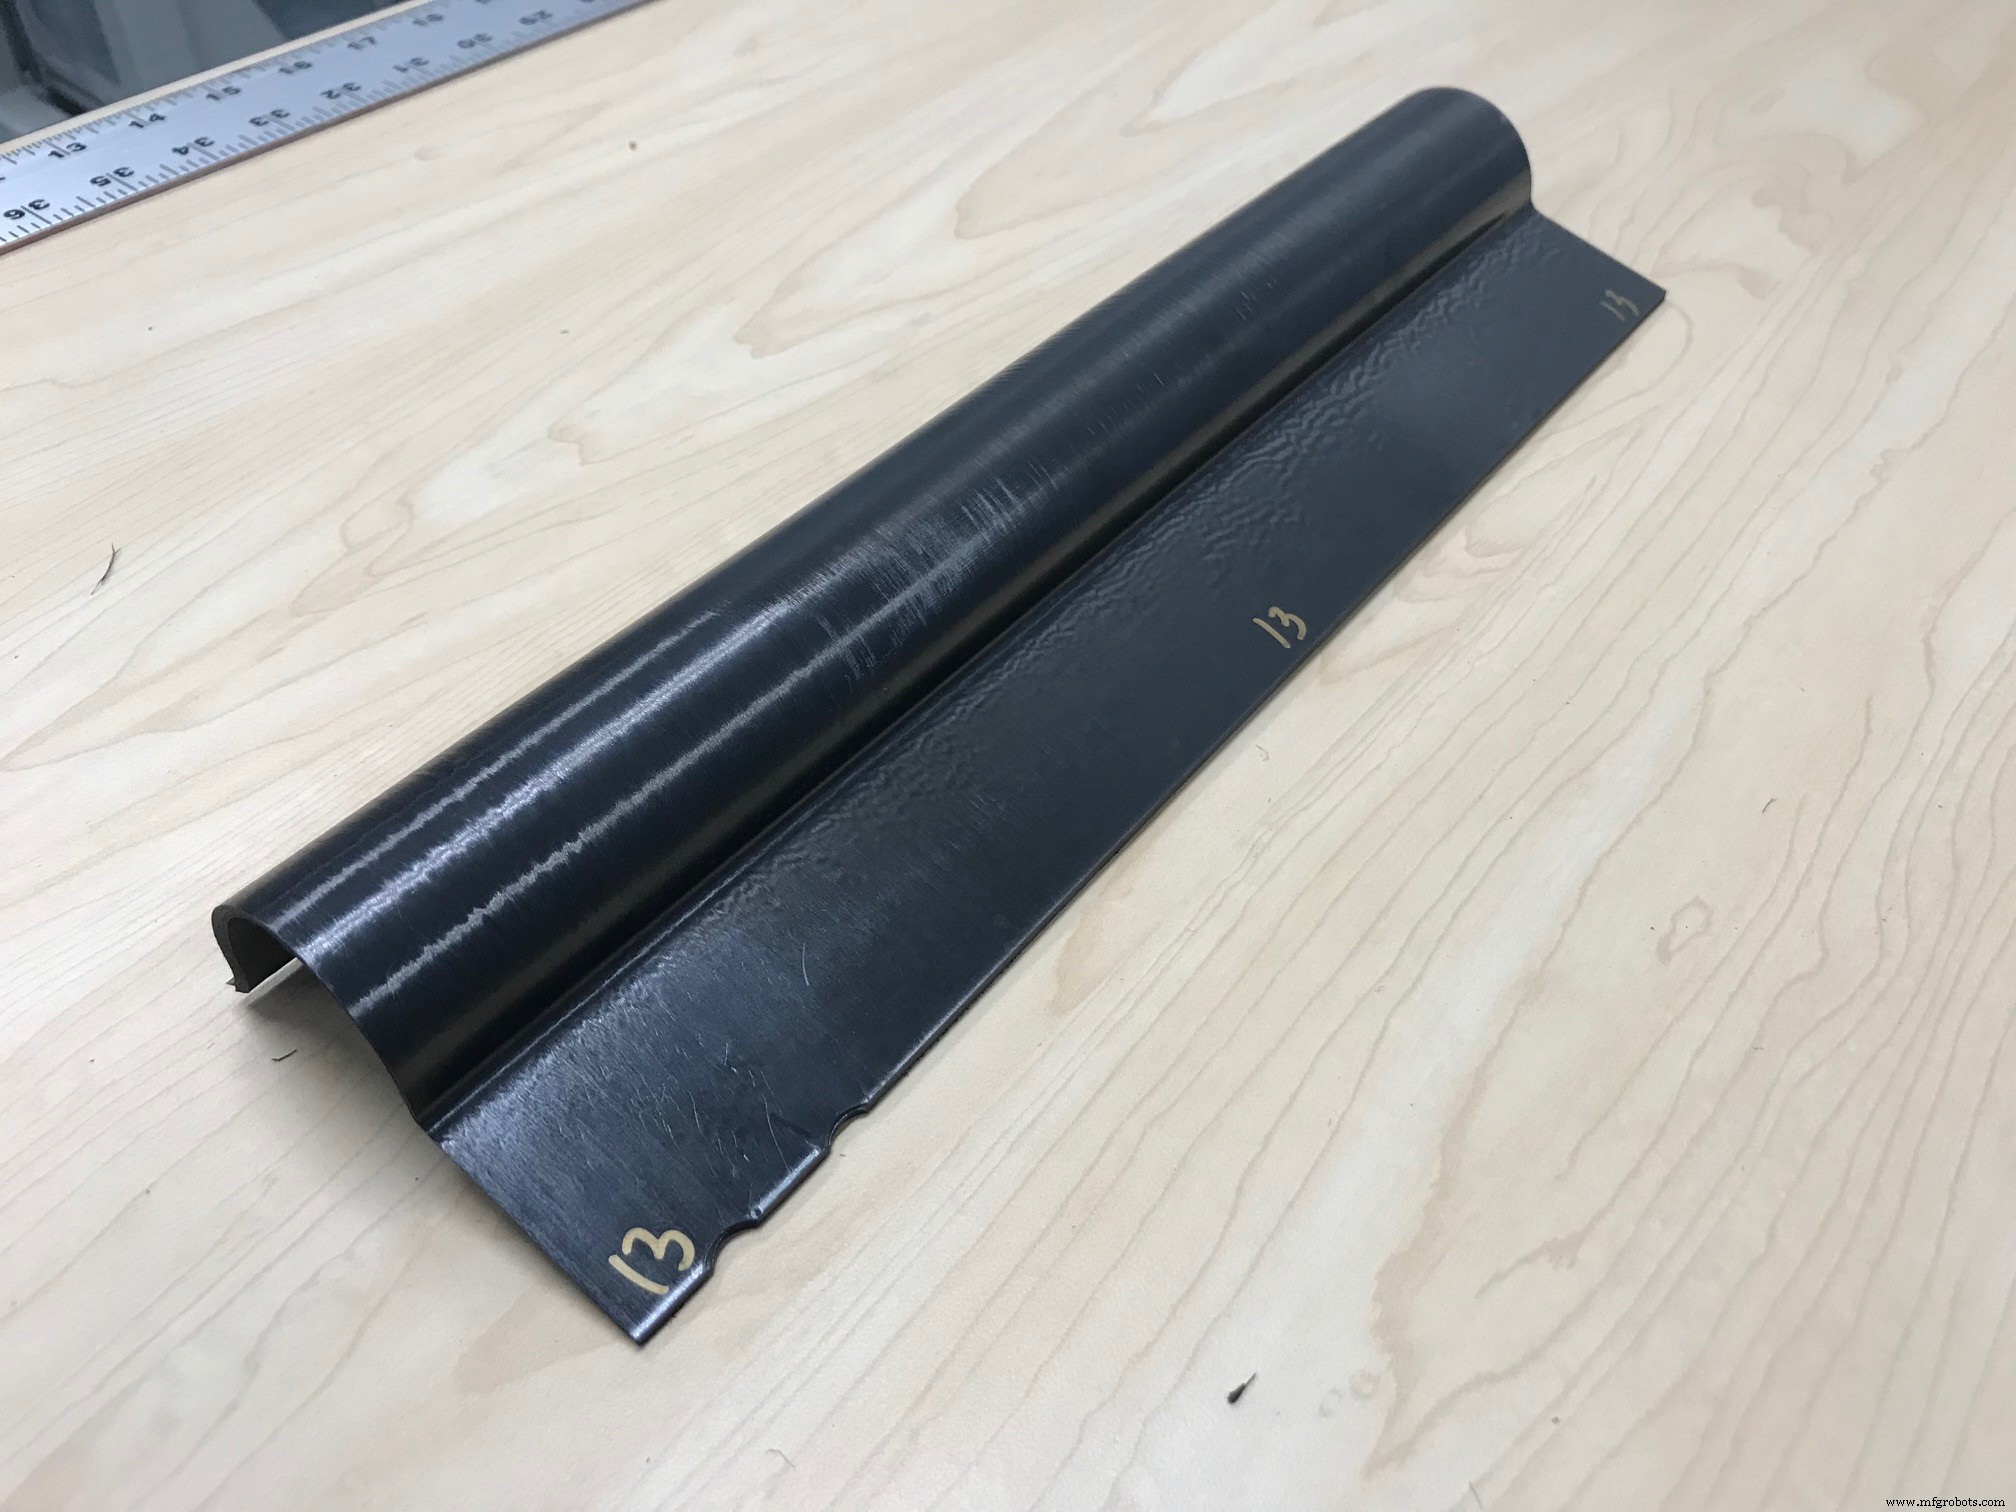
Stap 3. Een eigenwerkcel vormt de primaire vorm van de beugel.
Bij het bepalen van de grootte van de op maat gemaakte blank, wijst Sourkes erop dat een afweging voor elk project overwogen moet worden. “We kunnen het laminaat dimensioneren zodat we drie of vier rechthoeken uit een enkele vierkante blank kunnen knippen. Door zo groot mogelijk een blank te leggen, en het dan in preforms te snijden, maximaliseer je de buy-to-fly ratio; maar het snijden van preforms betekent meer tijd voor waterstraalsnijbewerkingen.” In het B-beugel project wordt elk geconsolideerd laminaat in meerdere preforms gesneden
Vervolgens is de overmolding stap, uitgevoerd met een Engel (Schwertberg, Oostenrijk) hoge-temperatuur injectiespuitmachine (Stap 5). De inserts worden in een injectiespuitkaviteit geplaatst die vervolgens gevuld wordt met gesmolten PEEK. De inserts worden in een injectiespuitkaviteit geplaatst die gevuld wordt met gesmolten PEEK, wat de bovenlaag van de VICTREX AE 250 laminaten smelt om een sterke smelt-gebonden component te creëren.
Wanneer vereist, wordt een component afgewerkt via bewerking tot net-vorm. “Hoewel het ons doel is om near-net onderdelen te molden,” erkent Sourkes, “vaak is een minimaal niveau van bewerking na afloop vereist om procesgeometrie op te schonen.” Bewerking kan uitgevoerd worden met waterstraal of CNC-bewerking.
Baanbrekende resultaten
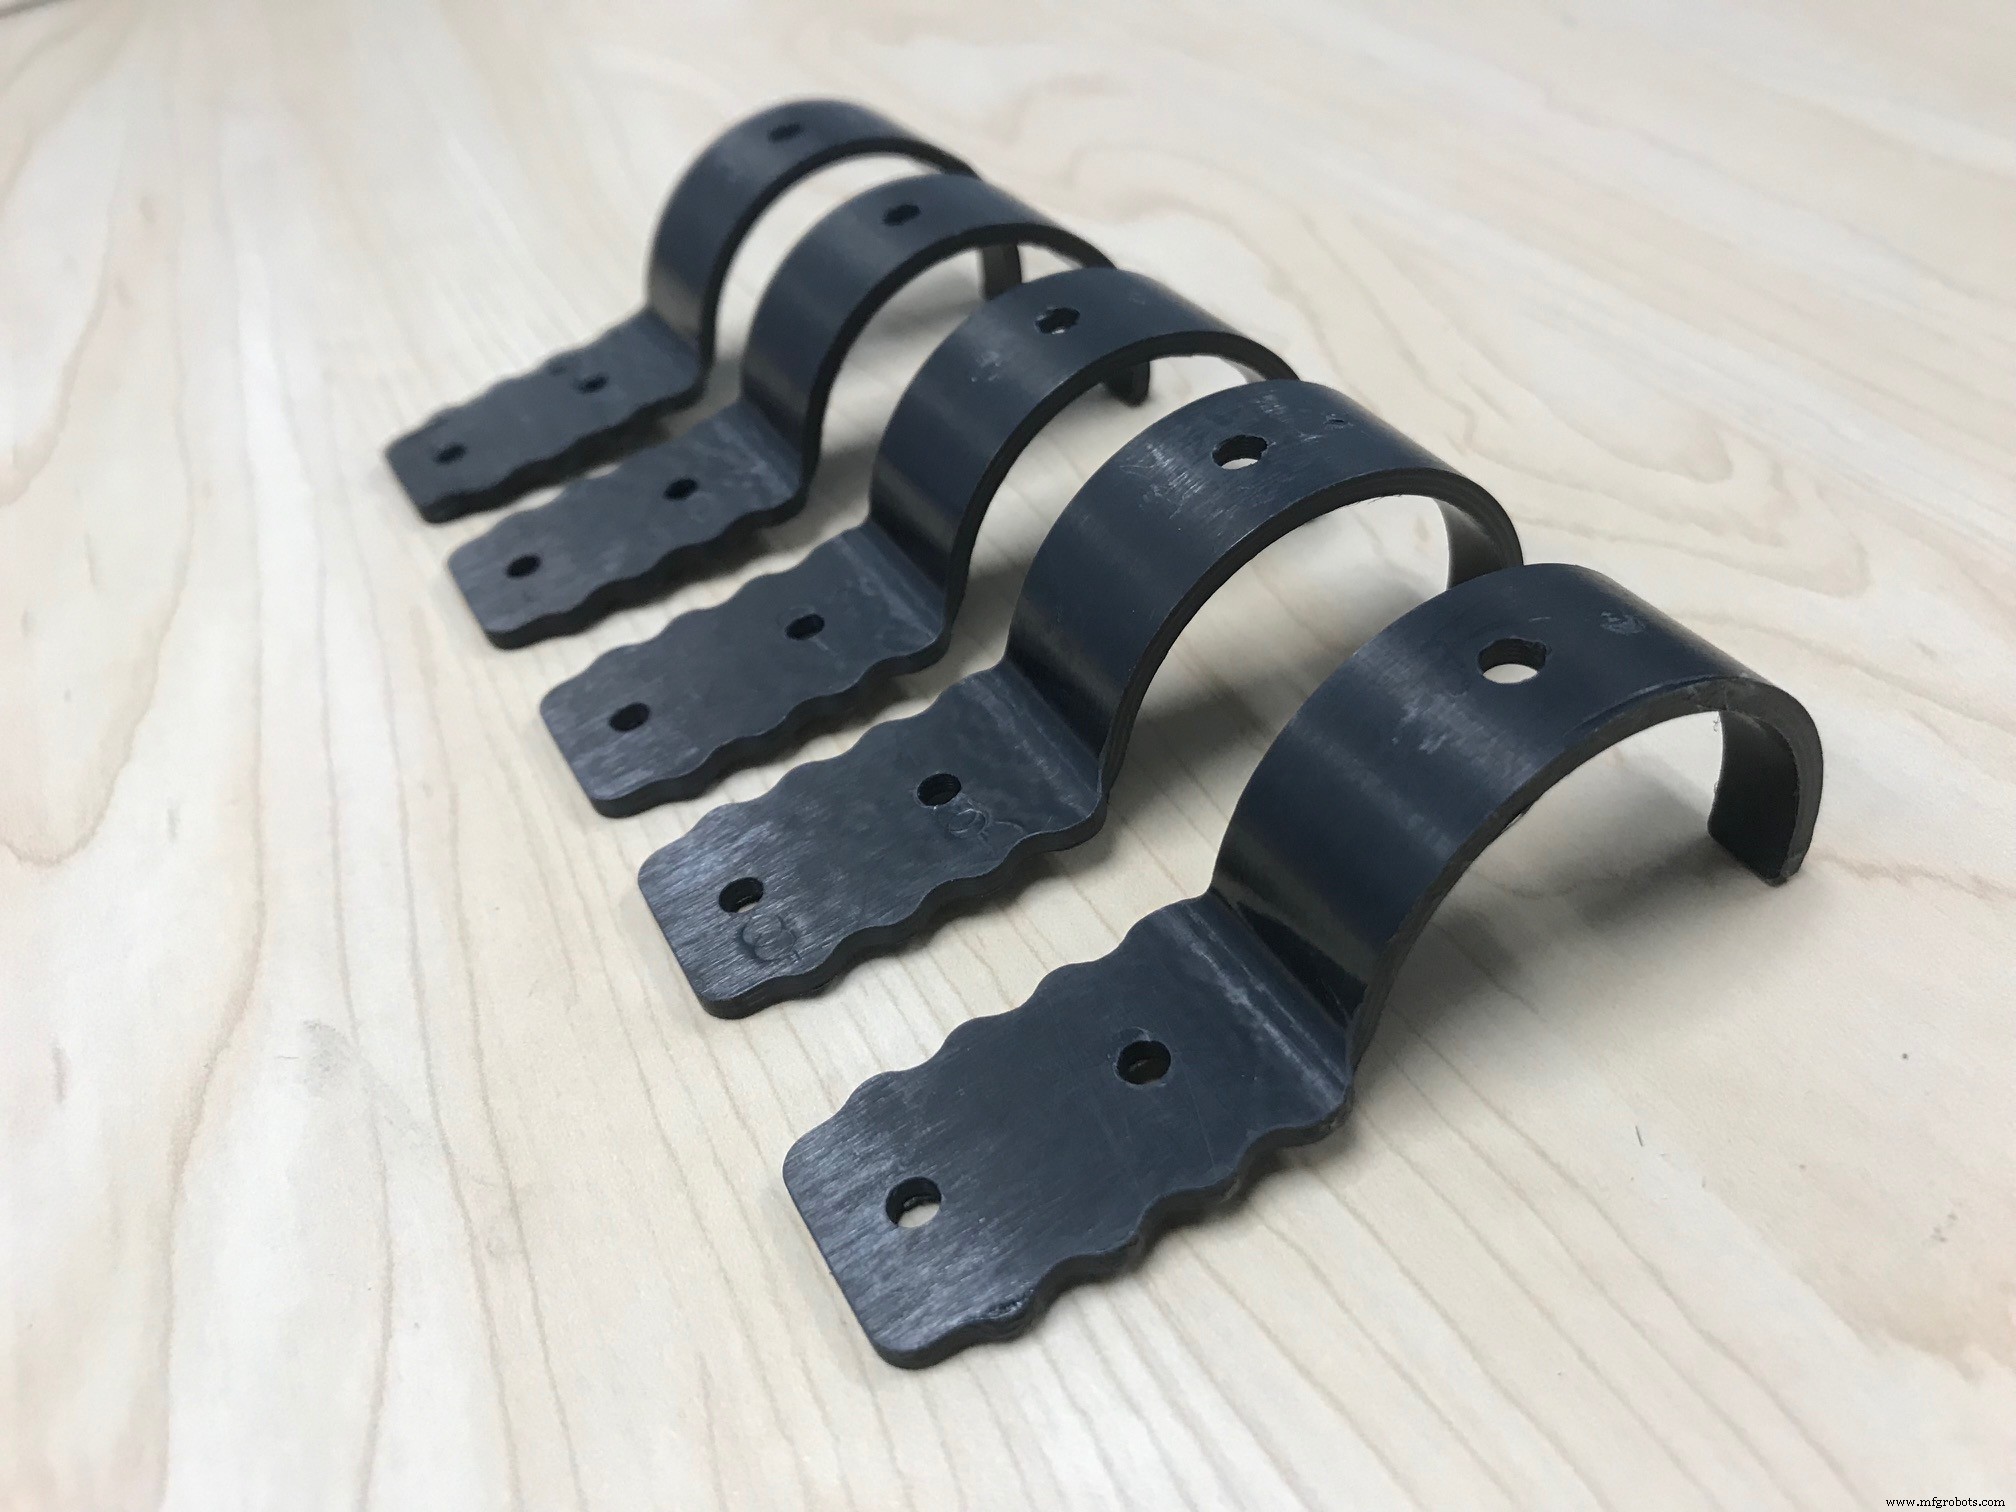
Stap 4. Een Flow International waterstraalsnijder snijdt de koolstofvezel/PAEK inserts uit de gevormde blanks. Twee van deze inserts worden in elke beugel gebruikt.
Bij de productie van de SFS intec beugel bereikt het TxV hybride overmoldingsproces cyclus tijden van drie minuten, en een buy-to-fly ratio van 1,06:1. “Het is het efficiënte gebruik van materialen en het snelle productieproces dat ons in staat stelt waardevolle thermoplastische composietonderdelen te produceren, en dat systeemkostreducties ten opzichte van de incumbent metalen ontwerpen mogelijk maakt,” benadrukt Sourkes. “Effectief vervangen we een lagere kosten grondstof met een hoge buy-to-fly ratio en significante verwerkingstijd met een hoog-gerealiseerde materiaaloplossing.” Het resultaat is gewichtsbesparing in het bereik van 30 tot 40% en kostenbesparing in het bereik van 20 tot 30% in een gelijke vervanging, dat wil zeggen, een vervangend onderdeel dat dezelfde geometrische en operationele specificaties volgt als het bestaande component. “Gewichtsbesparing in het bijzonder kan zo groot zijn als 60% wanneer ons de kans gegeven wordt om een onderdeelssysteem volledig te herontwerpen,” merkt hij op.
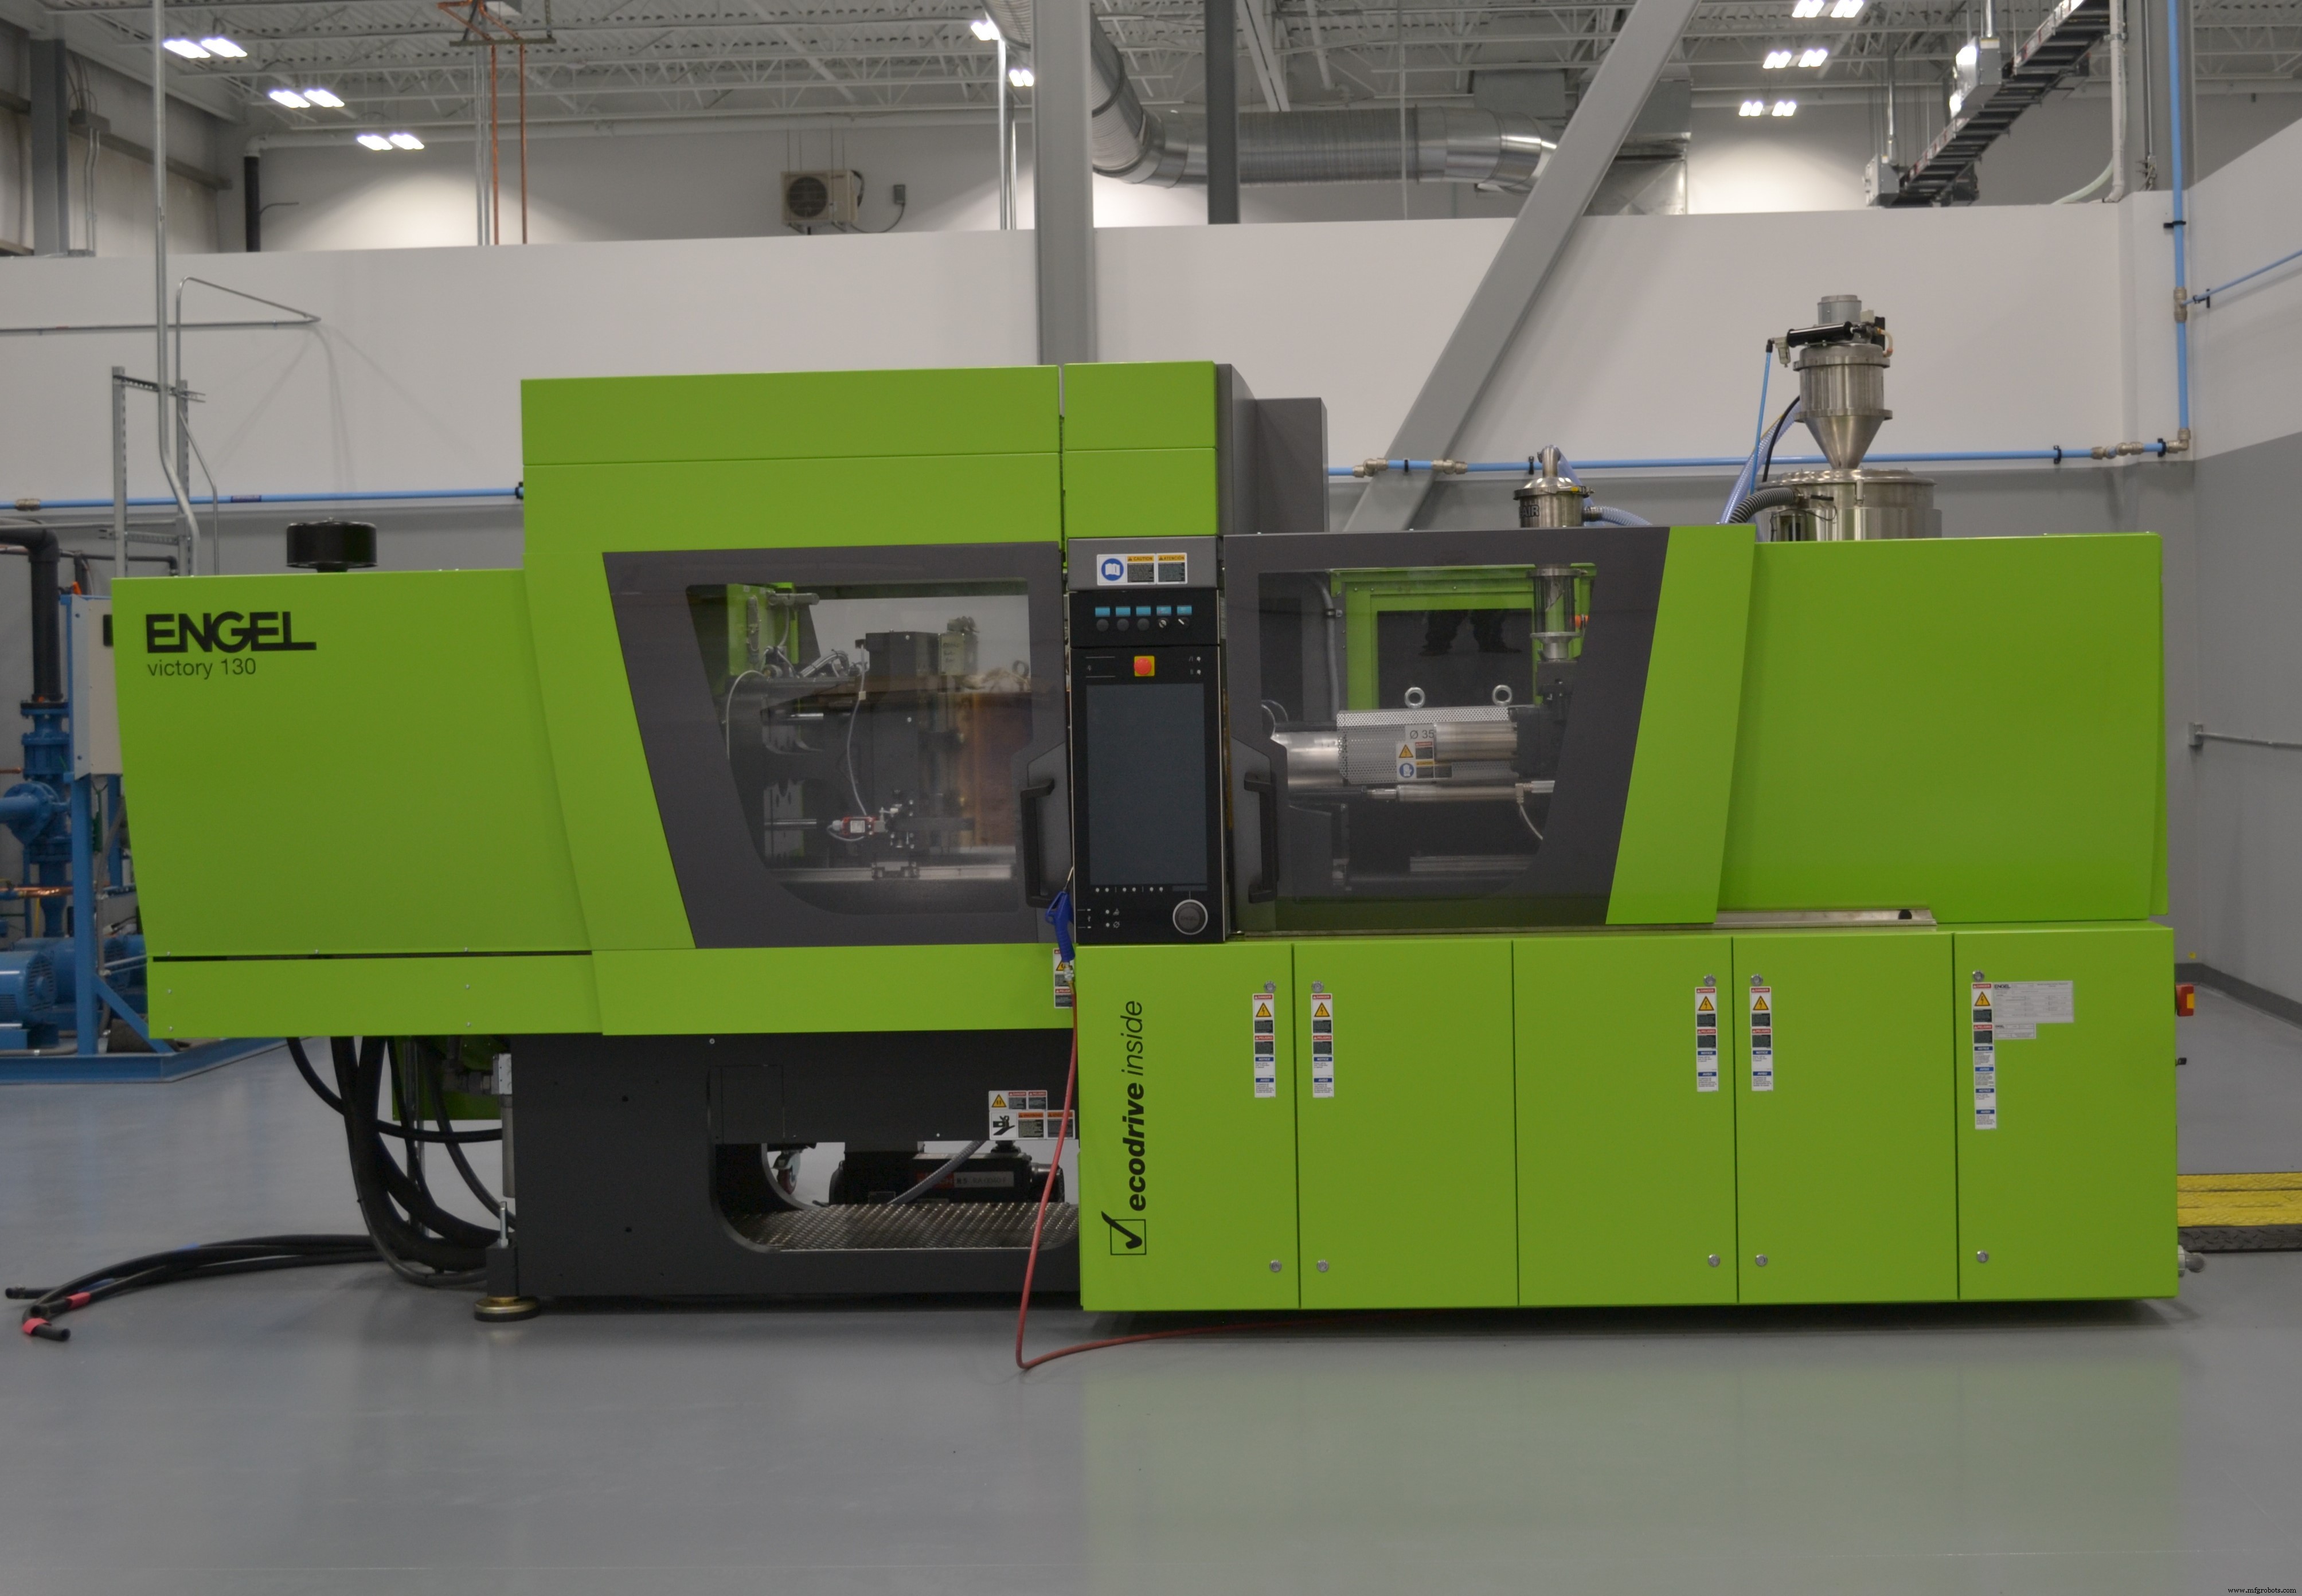
Stap 5. Een Engel injectiespuitmachine geoptimaliseerd voor PEEK hybride overmolding voltooit het composietdeel door de inserts te overmolden.
De koolstofvezel/PAEK/PEEK beugel heeft ook het onderdeelenaantal geconsolideerd: TxV en SFS gingen akkoord om een spreiderneus aan de onderkant van het deel te injecteren in dezelfde operatie gebruikt om te functionaliseren en andere features toe te voegen. Vroeger was de spreiderneus gemaakt van PEEK en dan vastgezet met twee popnagels. Dus de consolidatie resulteert zowel in een verminderd onderdeelenaantal als in de eliminatie van een montagestap.
Expertise van de twee bedrijven die TxV opgericht hebben, heeft ongetwijfeld het succes van hybride overmolding mogelijk gemaakt. Sourkes legt uit dat, na het ontwikkelen van het PAEK materiaal en verwerkingstechnologie, Victrex eerst mogelijkheden met bestaande zakelijke partners verkende. “Echter, bedrijven met injectiespuitexpertise hadden niet de expertise om met continue vezelversterkte composieten te werken, en vice versa.” Victrex en Tri-Mack werkten enkele jaren samen voordat ze TxV in 2017 oprichten en het doelgerichte polyketon composiet centrum van excellentie bouwen, dat hoogst geautomatiseerd is en ontworpen voor hoog-volume seriële productie.
Geacht om het TxV proces en resultaten te vergelijken met een conventionele productiebenadering, merkt Sourkes op dat de B-beugel niet geschikt is voor standaard composietproductiebenaderingen. “Dit zou zeer uitdagend zijn zonder de beugel te machineeren uit een composiet billet — wat kostprohibitief zou zijn,” zegt hij.
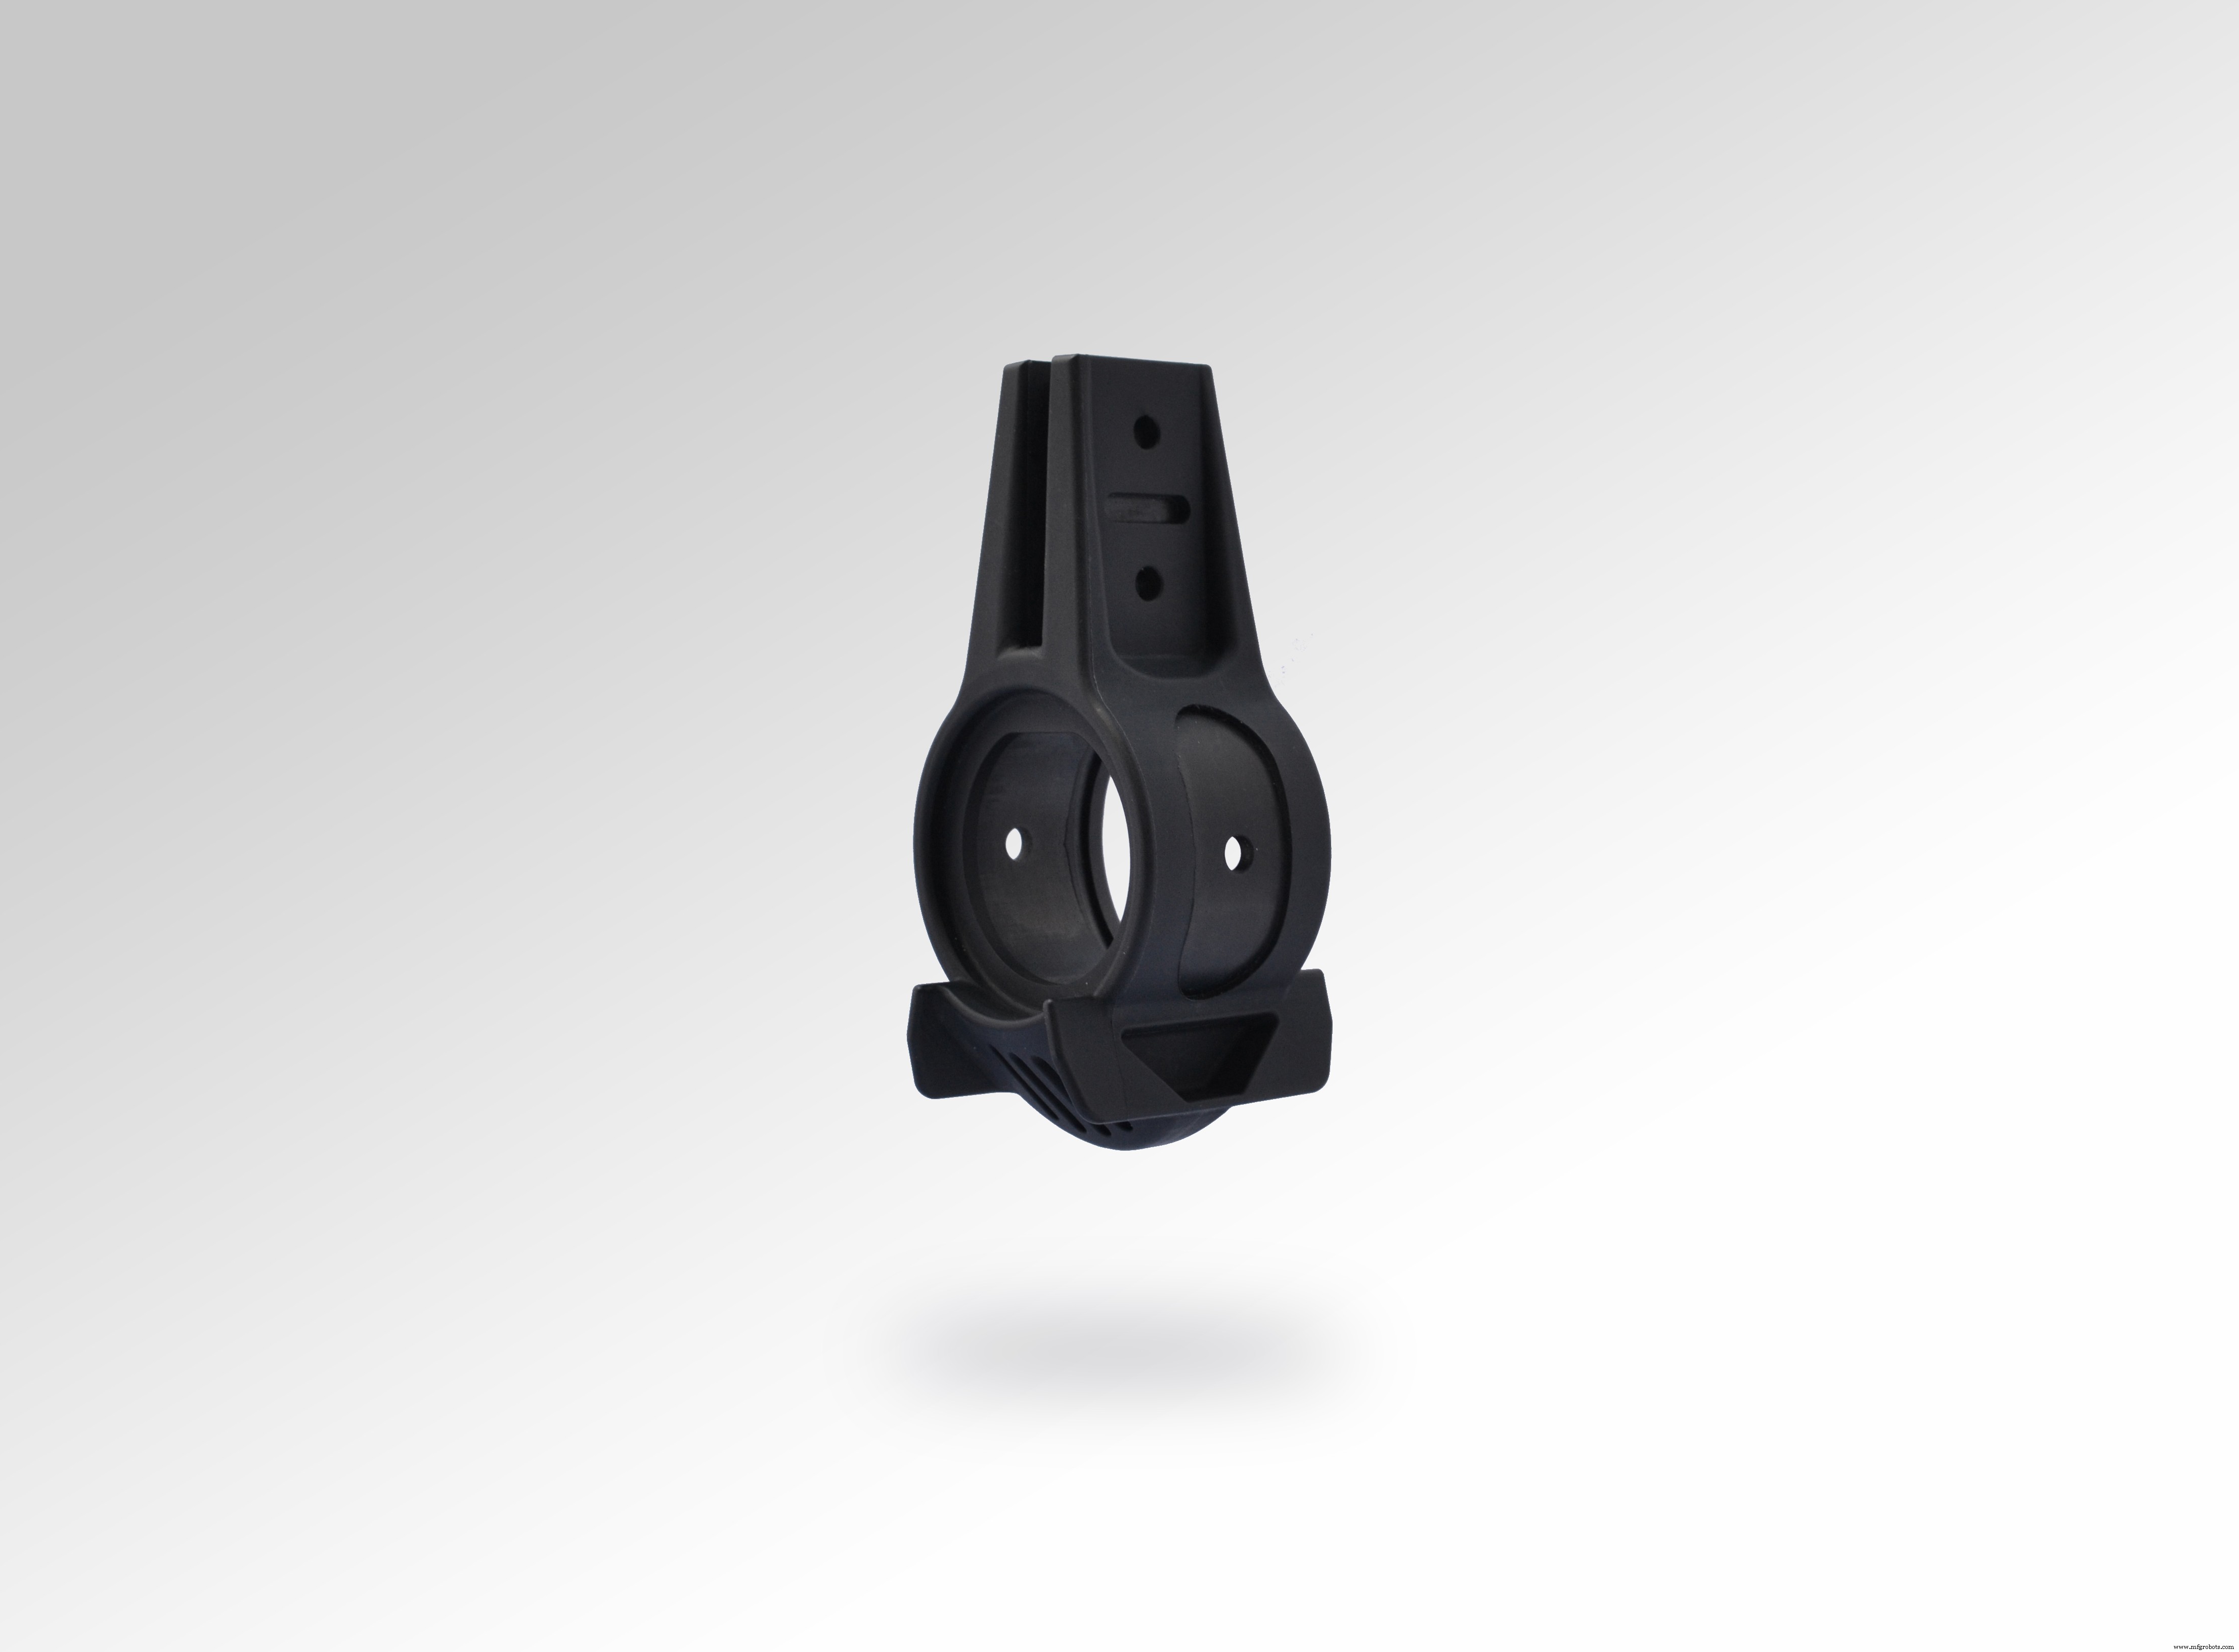
Stap 6. De finale B-beugel wordt geproduceerd met een cyclus tijd van drie minuten, een buy-to-fly ratio van 1,06:1, en gewichtsbesparing van 30 tot 40%.
Eerst kwalificeren, dan vliegen
Door gebruik te maken van SFS intec’s vermogen om kwalificatie uit te voeren, zijn de twee bedrijven voortgegaan met certificering via “point design,” wat betekent dat alleen deze specifieke deelgeometrie vluchtgoedkeuring krijgt. Onderdelen werden geproduceerd en onderworpen aan de tests uiteengezet in het kwalificatiedocument. “Gegeven het deel een bovenste bakbeugel is, zijn de operationele belasting gevallen redelijk eenvoudig te bereiken,” merkt Sourkes op. “Echter, de prestatie-eisen gaan verder dan die typische belasting en moeten sommige extreme opstijg- en landingsmanoeuvres dekken.” Als CW naar pers gaat, is het kwalificatiedossier ingediend en wacht het op definitieve ondertekening van de specificatiebewaarder. TxV en SFS intec verwachten het deel begin 2020 te vliegen.
Eenmaal de B-beugel gekwalificeerd, zal TxV opschalen naar productievolumes. Hoewel het bedrijf zijn bestaande hybride overmoldingslijn gebruikt om deze beugels te produceren, benadrukt Sourkes dat het bedrijf een dubbele mandaat heeft — zowel om onderdelen met de technologie te maken als om industrie-fabrikanten te ondersteunen die geïnteresseerd zijn in de technologie zelf te adoptteren. Met andere woorden, composietfabrikanten mogen deze productietechniek in hun eigen faciliteiten adopteren.
Composietbeugels als het SFS intec product hebben het potentieel om een vrij grote markt voor dit soort componenten over te nemen. Commerciële vliegtuigen gebruiken duizenden beugels en systeembevestigingen, wat voor significante kosten en gewichtsbijdragen aan het totale vliegtuig zorgt. “We zijn overtuigd dat thermoplastische composietcomponenten een steeds grotere rol zullen spelen in de productie van vliegtuigen,” anticipeert Costabel.
vezel
- Precisie Mechanische Componenten Productie: Een Complete Gids
- Hoogprecisie componenten: wat ze zijn en waarom ze belangrijk zijn
- MMF #5: Component Insluiten in 3D-geprinte Delen Beheersen met Markforged Printers
- Metaalproductie revolutioneren met 3D-printfarms
- Onyx introduceren – Markforged's nieuwe hoogpresterende koolstofvezel-gevulde nylon
- Precisie-onderdelen & componentafwerkingsservices
- AT&T & Tech Mahindra lanceren Acumos: een open-source AI-platform voor snelle implementatie
- LANXESS lanceert twee nieuwe productielijnen om Tepex thermoplastische composietcapaciteit uit te breiden
- Snelle groei van thermoplastische composieten in de luchtvaart drijven
- Composieten Heruitvinden: Duurzame Materialen voor de Toekomst
- Néos International vestigt nieuwe UK HQ & state-of-the-art composietenfaciliteit in Derby