



Robotautomatisering voor Magnesium Lassen: Precisie en Efficiëntie
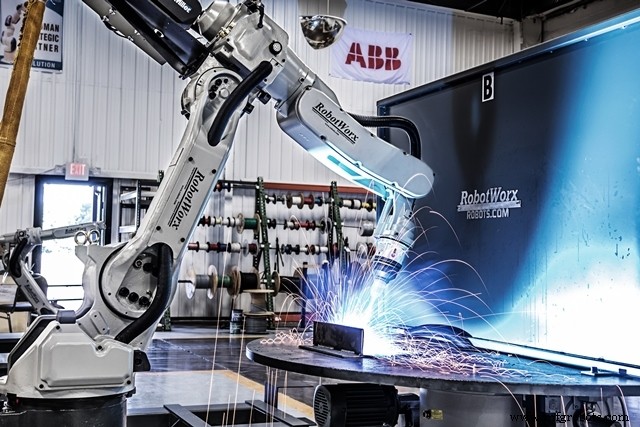
Lassen van magnesium wordt uitgevoerd voor primaire productie of reparatie.
Eigenschappen
Magnesiumlegeringen met een dichtheid van ongeveer 1,74 g per kubieke centimeter (0,063 lb per kubieke inch), in gegoten vorm gelegeerd met Aluminium, Manganese, Zeldzame Aarden, Thorium, Zink of Zirconium, vertonen een hoge sterkte-gewichtsverhouding wat ze tot materialen van keuze maakt wanneer gewichtsreductie belangrijk is of wanneer het imperatief is om inertiekrachten te verminderen (voor snel bewegende machineonderdelen). Magnesium is ruwweg 20% het gewicht van staal en 67% het gewicht van aluminium. Magnesiumgieten tonen een opmerkelijke dempingscapaciteit.
- Zuiver magnesium smelt bij 650 graden Celsius (1202 graden Fahrenheit).
- Krimp van vloeibaar naar vast is 3,9 tot 4,2% en van vloeibaar bij smelttemperatuur tot vast bij kamertemperatuur is 9,7%.
- Magnesium wordt gebruikt als legeringselement in de productie van bepaalde aluminiumlegeringen.
- In gietijzergieterijen die nodulair gietijzer produceren, wordt magnesium gebruikt om de grafietdeeltjes nodulair te maken. Het wordt ook gebruikt voor kathodische bescherming van andere metalen tegen corrosie.
Veiligheid
Veiligheidsvoorzorgsmaatregelen moeten begrepen en gevolgd worden. Magnesium oxideert gemakkelijk. Als het ontbrandt in de vorm van draaispanningen of poeders, brandt het intens. Bewerking moet onder gecontroleerde omstandigheden worden uitgevoerd, met blustoestellen bij de hand.
Specificaties
- Gietlegeringen zijn gedekt door Specificaties ASTM B80, B94 en B199.
- Gesmede legeringen door ASTM B90, B107 en B217.
- Vulmetalen voor lassen van magnesiumlegeringen zijn gespecificeerd in
- AWS A5.19 Specificatie voor Magnesiumlegering Laserelektroden en Staven
- ASTM B 448 Specificatie voor Magnesium-Legerings Lasstaven en Onbedekte Elektroden
- SAE AMS 4397 Magnesium Draad, Lassen.
Kenmerken
Lassen van magnesiumlegeringen vereist lagere hoeveelheden warmte om te smelten dan andere materialen. Echter, ze zijn vatbaar voor vervorming, door de hoge thermische geleiding en coëfficiënt van thermische uitdijning. Adequate voorzorgsmaatregelen moeten genomen worden.
Legeringselementen
Omdat magnesium te mechanisch zwak is om als zodanig gebruikt te worden, moet het gelegeerd worden met andere elementen die verbeterde eigenschappen confereren. De Mg-Al-Zn groep legeringen bevat Aluminium, Manganese en Zink, wat de meest voorkomende legeringselementen zijn voor kamertemperatuure toepassingen. Legeringselementen Thorium, Cerium en Zirconium (zonder Aluminium) worden gebruikt voor verhoogde temperatuur, vormend de Mg-Zn-Zr groep.
Een toename in legeringsinhoud verlaagt het smeltpunt, vergroot het smelttraject en verhoogt de neiging tot lasscheuren. Hoge legeringsinhoud heeft minder warmte nodig voor smelten en beperkt korrelgroei, wat hogere lassefficiëntie van magnesium toont.
- Aluminium is het meest effectieve ingrediënt voor verbeterde resultaten. In percentages van 2 tot 10%, met kleine toevoegingen van zink en manganese, verhoogt het sterkte en hardheid, ten koste van minder ductiliteit. Magnesiumlegeringen met meer dan 1,5% Al zijn vatbaar voor spanningscorrosie en moeten na lassen gespanningsvrij gemaakt worden.
- Zink gecombineerd met aluminium helpt de schadelijke corrosieve effecten van ijzer en nikkel verontreinigingen die in magnesiumlegeringen aanwezig kunnen zijn te overwinnen. Hoe hogere de Zn inhoud (boven 1%) hoe hogere de hittekortheid, wat lasscheuren veroorzaakt.
- Manganese verbetert de vloeigrenze (licht) en zoutwaterweerstand van magnesiumlegeringen. Hogere smeltpunt vereist hogere warmte-invoer om te smelten. Korrelgroei naast het las verlaagt sterkte.
- Thorium of Cerium kan toegevoegd worden om sterkte te verbeteren bij temperaturen van 260 tot 370 graden Celsius (500 tot 700 graden Fahrenheit). Zirconium in kleine hoeveelheden is een korrelverfijner die lasbaarheid verbetert.
- Beryllium wordt soms toegevoegd om de neiging van magnesium te branden tijdens smelten te verminderen. Geen nadelige invloed op lassen waargenomen. Het kan nuttig zijn in een hardlotlegering om het gevaar van ontbranding tijdens hardloven in oven te verminderen.
- Calcium wordt in kleine hoeveelheden toegevoegd om oxidatie te verminderen, maar het kan het risico op lasscheuren verhogen.
Processen
Lassen van magnesium wordt doorgaans uitgevoerd met boogprocessen met gelijkstroom met omgekeerde polariteit (elektrodo positief). Gesmede legeringen zijn meestal meer lasbaar dan bepaalde gietlegeringen.
Metaaloverdrachtmodi voor Gas Metaal Booglassen magnesium (GMAW) of Metal Inert Gas (MIG)
- Kortsluitingsmodus - vulstoff raakt het werk veel keer per seconde en dooft de boog, het metaal wordt geleverd als een reeks druppels.
- Gepulste boogmodus - een stroomvoorziening biedt een gemoduleerde stroom. De boog is ononderbroken en het metaal wordt tussentijds overgedragen.
- Spray overdrachtsmodus - metaal wordt overgedragen met een spray van druppels.
- Het meest gebruikte beschermingsgas is doorgaans argon terwijl mengsels met helium acceptabel zijn.
Gas Wolfraam Boog voor Lassen van magnesium (GTAW) ook bekend als Wolfraam Inert Gas (TIG)
- Wisselstroom machines of gelijkstroom omgekeerde polariteit (elektrodo positief) stroomvoorzieningen, met hoge frequentie stroom supergeponeerd worden gebruikt.
- Voor dunne bladen zijn beide geschikt, voor zwaardere bladen is wisselstroom bevorzugd omdat het diepere penetratie biedt.
- Gelijkstroom rechte polariteit (elektrodo negatief) is niet bevorzugd omdat het de kathodische reinigingsactie mist.
Elektronenstraal lassen van magnesium is gebruikt voor het repareren van dure gietingen op legeringen met minder dan 1% Zink. De relatieve lasbaarheid van de verschillende magnesiumlegeringen is vergelijkbaar met die getoond voor de meer voorkomende boogprocessen.
De omstandigheden moeten strikt gecontroleerd worden vanwege het gevaar van het ontwikkelen van gaten en porositeit door het laag kookpunt van Magnesium en het nog lagere van Zink. Een licht gedefocusde bundel kan helpen om gesonde lassen te verkrijgen.
Laser Bundel is een bevorzugde methode voor lassen van magnesium vanwege zijn lage warmteinvoer, verhoogde snelheid en beperkte vervorming. Echter deze methode heeft een neiging tot het ontwikkelen van porositeit.
Weerstandslassen van magnesium voor vlekken of naden wordt uitgevoerd op gesmede legeringen zoals bladen en extrusies, essentieel met apparatuur en omstandigheden vergelijkbaar met die gebruikt voor aluminium.
Repareren van Gietingen: Een van de meest voorkomende Lassen van magnesium toepassingen is het repareren van gietingen of als gegoten of na dienst. Voorbereiding is belangrijk en moet contaminatie van vreemde materialen uitsluiten. Ruime fasen moeten voorbereid worden om volle penetratie toe te staan.
Voorverhitting: De behoefte aan voorverhitting bij lassen van magnesium wordt gedicteerd door de mate van naadbeperking en door metaaldikte: voor dikke wanden en een kort laspad, is het misschien niet vereist. Voorverhitting moet in een oven met een beschermende atmosfeer worden uitgevoerd voor oxidatievermindering. Een van de aanbevolen procedures om lasscheuren te minimaliseren is om van het midden naar de ziden te lassen (de ene helft na de andere). Thermische schokken moeten vermeden worden.
Industriële robot
- Low-cost automatisering: RHEWUM® verbetert lassen met collaboratieve robots
- ROI Maximeren Door Legacy Robots Te Herlevens Met Reïntegratiediensten
- Toekomsttrends in Fabrieksautomatisering: Stijgende Verwachtingen Tegemoetkomen
- Gantry-robots benutten: Automatisering in productie tillen
- Lasautomatisering ontgrendelen: Kwaliteit verhogen, kosten verlagen, productie versnellen
- Geavanceerde robotdoseringautomatisering voor precisie materiaaloverdracht
- Van handmatig naar modern: De evolutie van KUKA lasrobots
- Spotlas-efficiëntie verhogen met servo-gedreven pistolen
- Medische hulpmiddelproductie revolutioneren: geavanceerde automatiseringsoplossingen
- Precieze Aluminiumlassen met Fanuc Robots voor Automobile Excellentie
- Dubbelarm Fanuc Robots: Booglasefficiëntie Verhogen