



Arno Fast Change Systeem: Spindel-uptime verhogen & gereedschapsdowntime verminderen
Arno-applicatiespecialist Rob Hampton bespreekt het Arno Fast Change-systeem en beschrijft hoe het werkt in deze video.
Terwijl de gereedschappen op een traditioneel plaatje op een glijkopdraaibank worden geserveerd, kan het 10 minuten of meer duren om één inzet te indexeren. Tijdens het indexeren van de gereedschappen kunnen koelvloeistofkranen door een operator losgeschopt worden en een machinewinkel gereedschapslevensduur en tijd kosten. Eenmaal de inserters geïndexeerd, kan het verschillende starts en stops van de spindel kosten voor de operator om te zien of de koelvloeistofstroom wordt gericht naar waar het moet zijn.
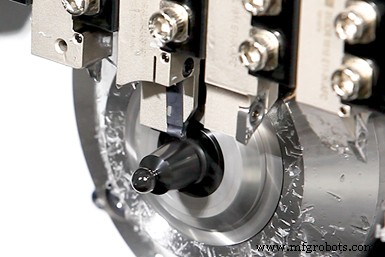
Om dit gereedschapswisselproces te optimaliseren, heeft Arno-Werkzeuge USA LLC een door-koelvloeistof snelwissel-gereedschapssysteem ontwikkeld dat de hoge-druk koelvloeistoflijnen in de compacte werkzone van een Zwitserse-type elimineert. Het bedrijf zegt dat het ook de gereedschapswisseldowntime alsoop de opstellingstijd van uren tot minuten aanzienlijk vermindert, terwijl nauwkeurige herhaalbaarheid wordt geboden. Deze voordelen verhogen niet alleen de afgewerkte onderdeelafvoer, maar besparen ook duizenden dollars per spindel per jaar, volgens het bedrijf.
Eenvoudige, snelle functionaliteit
Arno's Fast Change (AFC) gereedschapssysteem bestaat uit een gangplaat die gespleten-steel, door-koelvloeistof draaigereedschappen, afsnijgereedschappen en sleufgereedschappen houdt. Ontworpen als een manifold, wordt de koelvloeistof door de gangplaat naar de gereedschappen herleid. De UN-stijl sleuf in de vaste stop pikt de koelvloeistof op en voert het door de pipet naar het voorste eind waar de koelvloeistof direct naar de snijrand gaat. Het AFC-systeem kan koelvloeistof aan één poort leveren die alle gereedschapsposities ondersteunt, of het kan twee poorten leveren en de gereedschapsposities verdelen met de naaldklep.
Het gereedschapssysteem hoeft slechts eenmaal geplumbed te worden en, volgens het bedrijf, daarna hoeft een hoge-druk koelvloeistoflijn niet meer aangeraakt te worden. Met correcte opstelling worden de hoge-druklijnen achter de machinebeveiligingen verplaatst, wat een schone bewerkingsomgeving creëert. Dit stelt operators in staat om veiligere routinematige onderhoud te voltooien. Ook verzamelen de laagprofiel-klemmen van de AFC niet zoveel span vergeleken met een typisch klemmysteem.
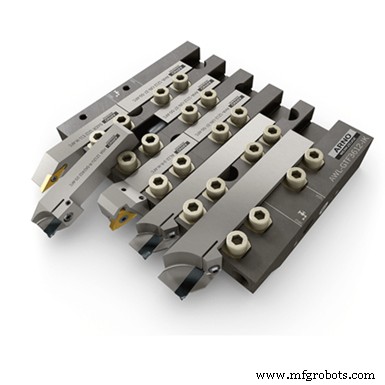
Bij het vervangen van een gespleten-steel gereedschap, lost de operator simpelweg twee klemmen om het snijhoofd te verwijderen en vervangt het door een nieuw, zegt het bedrijf.
Tijd- en geldbesparend
Met het AFC-systeem rapporteert Arno dat het 17 seconden duurt om een gereedschap te wisselen, een enorme verbetering ten opzichte van de typische 7 tot 10 minuten die het kan duren met een traditionele gangplaat. De conventionele methode kan vijf minuten duren om een gereedschap te wisselen, een minuut om het gereedschap af te tasten en nog een minuut om de kraan aan te passen, bijvoorbeeld.
“Dan, als je dat opschaalt naar een drie-dienst-operatie, zul je gereedschappen in alle vijf stations twee keer per dienst wisselen,” legt Keith Stroup, business development manager bij Arno, uit. “Dus, 10 gereedschapswissels per dienst op alle vijf stations twee keer per dienst is gelijk aan 30 keer dat die spindel stilstaat voor zeven minuten elk.” Hij berekent dat dat drie en een half uur is, of bijna een halve dienst stilstand, gewoon om de gereedschappen in die traditionele manifold en kraan-plaat te serviceeren. “Drie en een half uur elke 24-urige cyclus komt neer op $70.000 per jaar aan spindel-downtime om de gereedschappen in die gangplaat te serviceeren,” voegt hij toe.
In vergelijking, wanneer een operator met het AFC-systeem werkt, is heraantasten niet nodig omdat het gereedschap zal herhalen binnen plus of min een duizendste van de vorige gereedschapsposities. Er is ook geen behoefte om tijd te rekenen voor het herstellen van koelvloeistoflijnen omdat het nieuwe systeem een echte, door-koelvloeistof-systeem is. Het is ook niet nodig om het wegruimen van span in rekening te brengen omdat
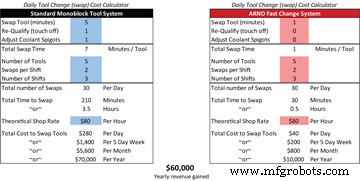
die oppervlakken grotendeels zijn geëlimineerd met het gladde AFC-ontwerp, volgens Stroup. Daarom is de 17-seconde gereedschapswisseltijd de enige tijd om in rekening te brengen. Maar, voor een real-world voorbeeld, verhoogt hij de tijd tot één minuut om een afgeleide operator in aanmerking te nemen die extra seconden zou gebruiken.
Hoewel er nog steeds 30 stilstandstijden per dag zijn, zijn er nu slechts 30 minuten downtime per dag in plaats van 210 minuten met de traditionele gangplaat. “Dat kost slechts $10.000 per jaar, wat betekent dat je zojuist $60.000 per jaar op die ene spindel hebt verdiend door het AFC-systeem te adoptieren,” zegt Stroup.
Arno-Werkzeuge USA LLC | arnousa.com
Industrieel materiaal
- Innovatieve tooling: Aanpassen en upgraden voor machineringssucces
- Diamanten gereedschappen beheersen: essentiële strategieën voor fabricage
- Top 5 Tools die Lean Manufacturing Succes Drijven
- Precisie Schuine-Bed Draaicentra voor Hoge-Nauwkeurigheid Bewerking
- Geavanceerde zeven-as Zwitserse draaibank: 40% minder idle-tijd en snellere operaties
- Tsugami P01 draaibank – 25.000 RPM spindels, 3 mm staafcapaciteit, precisie micro-onderdeelbewerking
- Fuji ANW-3500S In-Line tweespindel draaibank – Duale 20/25 pk spindels voor precisie asdraaiing
- Fuji ANW-3500S tweespindel draaibank: Precisie asdraaiing met dubbele 20/25 pk spindels
- Hoge-snelheid verticale draaicentra: Compact, precisie-gestuurd voor gemengd volume & hoge-volume productie
- RS 51 MSY draaicentrum – Precisie, trillingscontrole & collet-klaar spindel
- SPRINT 20 Lineaire Draaibank: Snelle, Geautomatiseerde Draaiing voor Hoogprecisie Onderdelen