



Proactieve automatisering: Een robot-bewerkingscel bouwen vóór de vraag
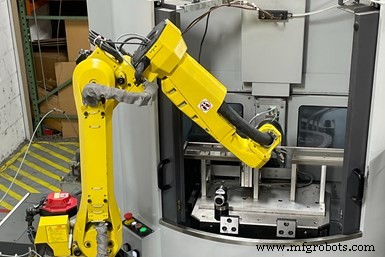
Deze robot-bewerkingscel produceert buizen voor een automobilistisch brandstofsysteem. Ontdek wat deze cel omvat bij Custom Tool in Cookeville, Tennessee, inclusief spannen, onderdeeldispenser, veiligheidsscanner en onderdeelverzamelaar.
Heeft u ooit apparatuur gekocht wetende dat het uiteindelijk goed van pas zou komen, maar op dat moment geen reden had om het te kopen dan dat het iets was waar u al een tijdje naar uitkeek? Ik had de kans om een machinewinkel te bezoeken die ja kan antwoorden op deze vraag en het helemaal niet spijt van de investering. Feitelijk heeft het een toename in doorvoer gezien voor één hoog-volume bewerkingsopdracht, en het automatiseringsteam heeft een nieuwe vaardigheid geleerd die het voordelig vindt voor veel toekomstige geautomatiseerde machine-tending-projecten.
In 2018 was het management van Custom Tool Inc. (Cookeville, Tennessee) nieuwsgierig naar een technologie die vreemd was voor de teamleden. Hoewel de winkel geen vreemde was voor automatisering met een geautomatiseerde lascel, had het geen ervaring met zelf-integratie van een machine-tending robot. Daarom, met de enkele intentie om te leren over robotintegratie voor toekomstige opdrachten waar automatisering nuttig zou kunnen zijn, kocht het team een robotarm en nam de tijd om vertrouwd te raken met hoe het te programmeren, eind-effector-componenten toe te voegen en het te interfaceren met een machinegereedschap.
De projectie van het team bleek niet alleen wijs maar ook tijdig. Kort na de investering in de robot, ontving de machinewinkel een opdracht die het team geloofde zou profiteren van automatisering. De visie van het management werd uiteindelijk gevalideerd toen dit automatiseringsproject efficiënter presteerde, wat meer consistentie, tijdsbesparing, een toename in doorvoer en de mogelijkheid om operators op andere machinegereedschappen op de werkvloer in te zetten waar de menselijke hersenen nodig zijn.
Was het geluk of lot?
Sommigen zouden zeggen dat de details van dit verhaal zo mooi in elkaar zaten dat de winkel “gelukkig” moet zijn. Echter, de quote “je maakt je eigen geluk” klinkt hier. Bob Young, vicepresident van Custom Tool, en zijn broer en president van het bedrijf, Gillen Young, houden hun ogen open voor automatiseringskansen. Daarom, om te zeggen dat dit verhaal dat ik vertel geluk was, is een rek. Maar men kan concluderen dat de sterren voor de winkel gecentreerd waren, zelfs als er enkele obstakels het team op zijn reis naar zelf-integratie van de robot afwachtten.
Hoewel Custom Tool vóór 2018 geen robot zelf had geïntegreerd, begon het bedrijf, dat voornamelijk de luchtvaart, defensie, medische en automobilistische markten bedient, met automatiseren toen het een staafvoeder toevoegde aan een bestaande CNC-draaibank op de werkvloer in 2008. Sindsdien is het een grote gelovige in lights-out bewerking op veel van zijn machines. Daarnaast heeft het
enkele meetroutines geautomatiseerd voor meerdere onderdelen die 's nachts gemachineerd werden alsook dataverzameling (zie zijbalk) voor zijn eigen productielog-planningsstrategie. Hoewel het merendeel van het werk van de winkel onderdelen van 2 inch diameter en kleiner omvat, gaat het soms uit de bocht om aan de behoeften van een klant te voldoen. Bijvoorbeeld, het bezit ook een robotische lascel die oorspronkelijk gekocht werd om een specifieke reparatieopdracht voor een klant te voltooien.
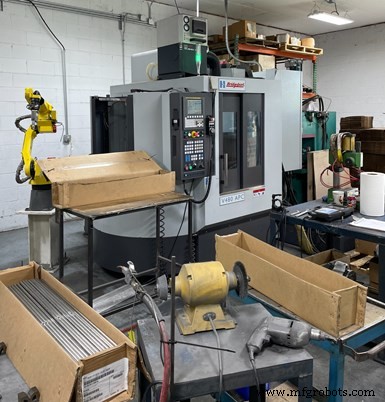
Het volgende automatiseringsproject presenteerde zich toen de winkel een order ontving van een leverancier aan een tier 1-automobielbedrijf om roestvrije staal buizen te boren voor een automobilistisch brandstofsysteem in 2018. Bob Young en het automatiseringsteam, geleid door de fabricatiemanager van het bedrijf en een 2020 Production Machining Emerging Leader, Clay Adcock, besloten dat de robot die ze eerder dat jaar uitsluitend om te leren hoe te integreren aangeschaft hadden, geïntegreerd kon worden op een verticaal bewerkingscentrum om een cel te creëren die perfect zou zijn voor de hoog-volume onderdeelorder die ze ontvangen hadden. Het team bestelde een Hardinge Bridgeport V480 APC VMC met een palletwisselaar om te koppelen met de voorverkochte FANUC M-10 robot. De robot, dachten ze, zou een goede pasvorm zijn voor het laden en lossen van de werkstukken voor deze toepassing die consistentie vereist.
Hoewel het idee van deze automatiseringscel de oplossing leek te zijn, was het leren van de in- en uitwendigheden van de cel geen snel of eenvoudig proces. De leercurve was pas begonnen voor het team, gevolgd door trial and error. Het resultaat was de moeite waard; het management zou het geen andere manier hebben gedaan.
Zelf-integratieproces en uitdagingen
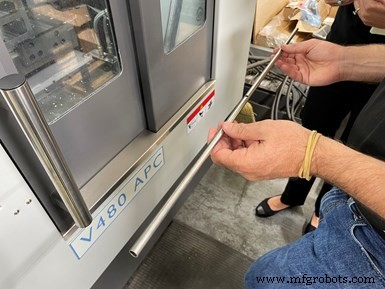
Eenmaal de VMC geleverd, duurde het ongeveer acht maanden voor het automatiseringsteam bij Custom Tool om het integratieproces met de FANUC-robot uit te zoeken en de cel zo te laten draaien dat het aan de onderdeelvereisten van de klant voldaan. Maar tijdens de leerperiode moest het bedrijf de order nog vervullen die bestond uit het boren van een 5,5-mm gat aan één kant van 3/8-inch diameter roestvrije staal buizen die 27 en 34 inch lang zijn, met volumes tot 250.000 onderdelen per jaar.
Daarom laadden en losten operators de VMC handmatig tijdens die tijd, wat de opdracht deed, maar niet zo efficiënt was als automatisering later bleek te zijn. Na voltooiing van het zelf-integratieproject, en de automatiseringscel was operationeel, realiseerde het management een toename in consistentie en een 20% toename in doorvoer.
“We doen veel cijfervolgen, niet omdat we proberen Big Brother te spelen, maar we proberen gewoon daaruit te leren,” legt Young uit. “En we waarderen de harde werk die de operator op de vooraanzicht van deze machines doet, maar het is lichamelijk werk. Zelfs bij hun beste inspanningen, konden we nog steeds niet de consistentie zien die we wisten te winnen van het automatiseringsaspect ervan.” Hij beschrijft de nieuwgevonden consistentie die automatisering biedt als “als klokwerk.”
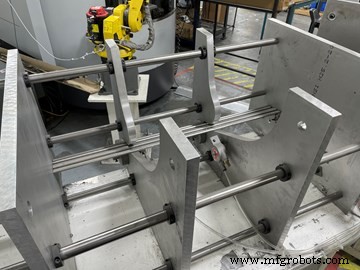
Het systeem heeft nauwkeurige onderdeelpresentatie nodig van wat Young liefkozend de “tandenstoker-dispenser” noemt. Deze aluminiumbak die het Custom Tool-team ontwierp en creëerde, lijnt de buizen uit om oppakken makkelijk te maken voor de robot. De robot laadt dan buizen op een fixatie op de pallet buiten de bewerkingszone van de VMC, terwijl de VMC gefixeerde buizen op de andere pallet boort.
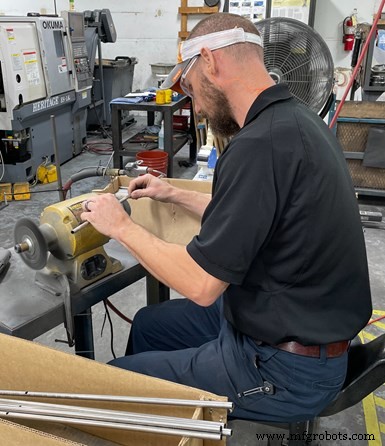
Eenmaal alle buizen op de pallet binnenin de machine geboord zijn, roteert de palletwisselaar om voltooide onderdelen buiten de machine te brengen en nieuwe werkstukken binnen de machine. De robot pikt dan elk voltooide onderdeel, verwijdert het van de fixatie en plaatst het in een materiaalbak terwijl de machine begint met boren van de verse werkstukken. Daarvan wordt elk voltooide onderdeel geïnspecteerd en ontgrat, en vervolgens naar verpakking verplaatst.
Hoewel de taken van de robot simpel klinken, zegt Young dat zijn team verschillende grote hindernissen voor een goede integratie vond: fixeren, onderdeelpresentatie aan de robot en het programmeren van de PLC van de cel.
Deze hindernissen kunnen en zijn overwonnen, maar de uitdagingen van tevoren kennen kan helpen. Hij zegt dat de minste beweging van een fixatie de robot kan doen niet correct een onderdeel grijpen. Ook is onderdeelpresentatie voor de robot belangrijk, maar niet makkelijk om precies te doen, zoals de robot vereist. Elk klein detail van het proces moet overwogen worden, legt hij uit. Bijvoorbeeld, hoe de robot het materiaal krijgt en wat de robot ermee doet als het klaar is.
Voor de PLC, legt Young uit dat het kopen van de software en begrijpen hoe het werkt een enorme onderneming is.
De juiste apparatuur kiezen
Toen Young op zoek ging naar de eind-van-arm-gereedschappen, besloot hij en zijn team voor een elektrisch geactiveerd greep-systeem van Schunk Inc.
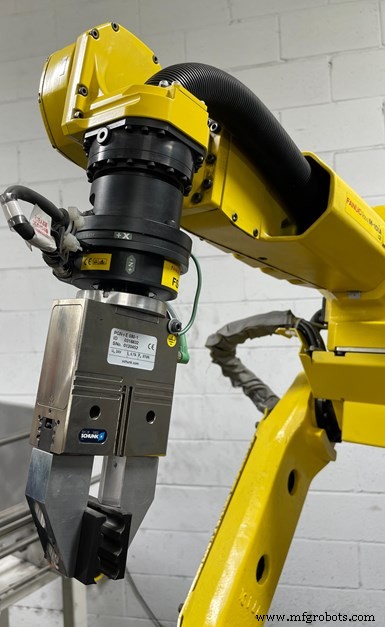
versus een pneumatisch. Hoewel er voor- en nadelen zijn voor elk type, gelooft hij dat de elektrische versie de slimme keuze was voor Custom Tool. Het feit dat een elektrisch geactiveerd systeem minder accessoires vereist was aantrekkelijk omdat zijn doel was om de configuratie zo eenvoudig mogelijk te houden. Bijvoorbeeld, de FANUC M-10 met elektrisch geactiveerde greep beschrijft hij als “schoon” met slechts een paar kabels, terwijl een pneumatisch systeem een luchtslang nodig heeft, wat de configuratie compliceert.
De M-10 is een zes-as robot die specifiek ontworpen is voor kleine werkcellen en tot 12 kg kan tillen. Young kocht de robot met een krachtsensor, wat hij ten zeerste aanbeveelt. Krachtsensoren stellen robots in staat om kracht en moment te detecteren die op de eind-effector worden toegepast. Dit voorziet het in een bijna menselijke aanrakingssensatie. Verrassend voor Young en zijn team, was de krachtsensor niet moeilijk in te stellen en te gebruiken.
“We dachten dat de krachtsensor een van de uitdagendere aspecten zou zijn, maar het was redelijk straightforward,” zegt hij. “Soms moeten we de barrière overwinnen van wat we denken dat niet gaat werken.”
Na de robotinkoop en de order binnenkwam, was het tijd om te zoeken naar het juiste machinegereedschap voor de klus. De Hardinge Bridgeport V480 APC VMC was aantrekkelijk voor Young vanwege het palletwisselsysteem dat de spindel-uptime maximaliseert.
“Het ging niet om de grootte van de machine die de drijvende kracht was omdat we meestal onderdelen maken die je in de palm van je hand kunt houden,” legt Young uit. “Het was de capaciteit van de machine om te blijven cyclussen, indexeren en verwerken. Het maakt een heel voorspelbaar proces en geweldig voor planning en scheduling.”
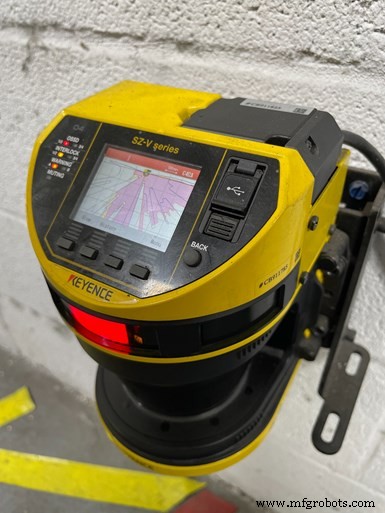
Eenmaal de robot/machinegereedschap-cel geïntegreerd was, was de robot initieel in een kooi. Maar door te realiseren dat er betere opties waren voor gemak van gebruik en machine-toegang, besloot het automatiseringsteam om te investeren in een Keyence SZ-V-serie gebiedsscanner als alternatief, na ongeveer een jaar de kooi te hebben gebruikt.
Young legt uit dat de scanner een van hun beste aankopen was omdat het ruimte en tijd bespaart die het kostte om de robot uit te schakelen, de kooideur open en dicht te doen, en het de bewerkingsomgeving over het algemeen verbetert.
Ook is de gevoeligheid van de scanner indrukwekkend voor het team. Young was verbazingwekkend toen hij de robot één dag zag afsluiten na een mot in de zone van de scanner vloog.
Voordelen van zelf-integratie
Vanwege de tijd, vaardigheden en arbeid die het kost om een robotische cel zelf te integreren, zou men zich kunnen afvragen waarom Custom Tool de “harde” route koos in plaats van een integrator in te huren voor dit uitdagende werk. Young beschrijft de toewijding om de integratie intern te doen als een investering in toekomstige projecten en een manier om machine-informatie te winnen. Hij streeft niet alleen ernaar dat het team in staat is om meer robots voor toekomstige opdrachten op de werkvloer zelf te integreren, maar hij zegt dat hun doe-het-zelf-benadering hen gedwongen heeft om zich heel goed bekend te maken met de machines en robots, en te begrijpen wat er in het controlepaneel zit, inclusief M-codes en hoe alle componenten samenwerken.
Als alternatief, als het bedrijf zou kiezen om met een robotintegrator te werken, is er nog steeds een leercurve, legt Young uit. Naast overwegingen voor integreren die het management deel zou uitmaken alsook de pijnen en uitdagingen van leren over de apparatuur, is het eenmaal de integratie afgetekend de taak van de winkel om de cel operationeel te houden. Daarom vonden ze dat het de moeite waard was om hun tijd te nemen en zelf te integreren om alle systemen in- en uitwendig te kennen. Deze optie bespaart geld op het inhuren van een externe integrator.
Naarmate Custom Tool blijft groeien en investeren in kapitaalapparatuur, koopt Young alleen machinegereedschappen die met een robotinterface geleverd worden om het makkelijker te maken om een robot te integreren wanneer de kans zich weer voordoet.
Geprepareerd voor groei
Met de volledige intentie om het automatiseringssegment van Custom Tool te laten groeien, voelt Young nu dat zijn bedrijf klaar is om meer van deze opdrachten aan te nemen vanwege zijn recente investeringen in machines met robotinterfaces. “Als de machine klaar is, hoeven we alleen de robot te programmeren en materiaalafhandeling uit te zoeken,” zegt Young. “We zijn al ingesteld om een integratie te maken.” Hij voegt toe dat, in zijn winkel, hij nooit weet welke opdracht er als volgende komt.
Een automatiseringsmindset hebben betekent dat het bedrijf altijd kijkt naar automatisering als een mogelijkheid voor elke order. Feitelijk zegt Young dat hij volledig verwacht dat als de opdrachttrends die hij nu ziet doorgaan, over 12 maanden nu hij over een ander integratieproject zal praten.
Met de nu goed gevestigde zelf-geïntegreerde cel, kan het bedrijf het 14 tot 16 uur per dag, vijf dagen per week draaien, met slechts lichte operator-bewaking van de opdracht. Zal het team zijn doel bereiken om de cel 18 tot 20 uur per dag te laten draaien? Dat is afhankelijk van de materiaalbeschikbaarheid van de klant.
Custom Tool Inc. | 931-432-6609 | customtoolinc.com
Harding Inc. | 800-843-8801 | hardinge.com
FANUC America | 800-477-6268 | fanucamerica.com
Geautomatiseerd Dataverzamelingssysteem Compileert Info Elke 20 Minuten
Het geautomatiseerde dataverzamelings- en rapportagesysteem van Custom Tool, ontwikkeld door bedrijfspresident Gillen Young, gebruikt een web-gebaseerd, Industrial Internet of Things (IIoT)-platform om gegevens te halen van machines die agenten hebben voor het open-source MTConnect-communicatieprotocol alsook het JobBoss enterprise resource planning (ERP)-software van het bedrijf. Het platform is Devicewise for Factory van Telit, een bedrijf dat IIoT-modules, software en connectiviteitsservices en software aanbiedt.
Gillen zegt dat de voordelen van dit systeem zijn dat het interfaceert met een verscheidenheid aan controllers en geen aangepaste programmering nodig is voor dataverzameling. Het is geconfigureerd om automatisch alle gegevens op te halen die eerder handmatig van de machine werden verzameld (deeltelling, machinecode en meer) alsook ERP-gegevens (opdrachtnummer, opdrachtomschrijving, orderdatum, orderhoeveelheid, leverdatum enz.) en slaat het op in de cloud. Gegevens zijn toegankelijk via een web-dashboard. Rapporten kunnen dan gemaakt worden om grafischer te tonen wat eerder beschikbaar was in de productielog-spreadsheet.
Het systeem heeft gegevens elke 20 minuten verzameld sinds begin juni 2018 zonder een entry te missen voor een machine die draaide. Drie draaibanken en één freesmachine zijn momenteel verbonden. Een andere freesmachine vereist nog een MTConnect-agent te installeren voordat het verbonden kan worden. Gillen zegt dat er veel goede machine monitoring-producten beschikbaar zijn. Echter, zijn technische achtergrond bood een kans om een in-house-oplossing te verkennen die de bedrijfsinformatie aanspreekt waar de winkel het meest geïnteresseerd in is te weten. Hij voelt ook dat deze dataverzamelingscapaciteit ook kan leiden tot nog geavanceerdere analyses, zoals het koppelen van snijtijd aan specifieke typen snijgereedschappen of inserter.
Industrieel materiaal
- Mitsubishi Electric Automation introduceert LoadMate Plus mobiele robottecel voor CNC-fabrikanten
- 6 Essentiële Vragen voor uw Werkplatform Selectie
- 7 Expert Tips voor het Selecteren van de Ideale Machinewerkplaats
- Is Deze Nieuwe CNC Multispindel De Juiste Keuze Voor Uw Winkel?
- Miyano BX-26S dubbele-spindel draaibank – Precisie & snelheid voor complexe staafcomponenten
- Mazak Hyper Quadrex 150 MSY: Dubbele-spindel staafbewerkingssysteem
- EMAG USC 11/21: High-precision vier-as oliebuis draaimachine
- Hoe 5G de Bewerking Zal Revolutieeneren: Inzichten van Industrie-experts
- Hoe AI de productie en bewerking revolusionceert: inzichten van Matt Danford
- Tasten voor nauwkeurigheid bij onbemande bewerking: De veiligheidsstrategie van een één-manszaak
- Top 3D-Printer Kopen Gids voor Machinewerkplaatsen – Expert Tips & Keuzes