



Hoe u het optimale asaantal voor uw buigpers kiest
Een buigpers is een onmisbaar stuk machines voor elke metaalbewerkingswerkplaats, maar de keuze voor de juiste uitrusting kan complex zijn. Er zijn diverse opties in merken, modellen en afmetingen, evenals in aandrijvingen (zoals besproken in ons artikel: Wat drijft buigpersen aan?). Met al die complexiteit, hoe bepaalt u hoeveel assen u op een buigpers nodig hebt? Welke assen zijn cruciaal voor uw behoeften?
Wat is een buigpers en hoe wordt deze gebruikt?
Een buigpers is een machine die in metaalbewerkingswerkplaatsen wordt gebruikt om platenmetaal in verschillende vorm te brengen, zoals dozen, bakken en andere belangrijke componenten (meer over de basisprincipes vindt u hier: Basisprincipes buigpersbediening). De pers drukt een verplaatsbare ram met een vormende 'pons' in een tegenovergesteld gevormde 'matrijs', terwijl het te vormgeven materiaal dazwischen wordt vastgehouden. Onder een bepaalde kracht zorgt de buigpers ervoor dat het materiaal de vorm van de pons en matrijs aanneemt. Hoeveel buigingen worden gemaakt, hoe nauwkeurig die buigingen zijn en hoe herhaalbaar de onderdelen zijn van stuk tot stuk, zijn functies die variëren per buigpers en sterk worden beïnvloed door het aantal assen waar de pers mee is uitgerust.
Drie hoofdcategorieën gecontroleerde assen op een moderne CNC-buigpers
Er zijn 3 hoofdtypen assen die door de CNC op een buigpers worden gecontroleerd. Hoewel nog meer assen kunnen worden toegevoegd, zijn deze 3 categorieën de basis die elke bewerkingswerkplaats die een buigpers gebruikt of overweegt te kopen, moet kennen.
Besturing van de buigram
De allereerste as die op een buigpers wordt gecontroleerd, is de ram (of de bank bij opwaarts werkende varianten). De ram regelt de buigdiepte en in de meeste gevallen dus ook de buighoek, aangezien de meeste operaties de luchtbuigtechniek gebruiken. Deze as wordt de 'Y-as' genoemd en wordt vaak weergegeven als Y1 en Y2, wat verwijst naar de rechter- en linkerkantbesturing van de neerwaartse krachtmechanismen.
Besturing van de achterafstandshouder
De volgende assen die worden gecontroleerd, voegen wat meer complexiteit toe. Dit zijn de achterafstandshouderassen en ze regelen de nauwkeurigheid van de vormende flens. Afhankelijk van de complexiteit van de te produceren onderdelen, kan de achterafstandshouder over zolang als 1 as (X) of zoveel als 6 assen (of meer op sommige machines) beschikken. Deze assen, net als de Y-as van de ram, kunnen ook varianten hebben van X of X1/X2, R of R1/R2, Z of Z1/Z2, wat de individuele controleerbaarheid van elke as ten opzichte van de andere symboliseert.
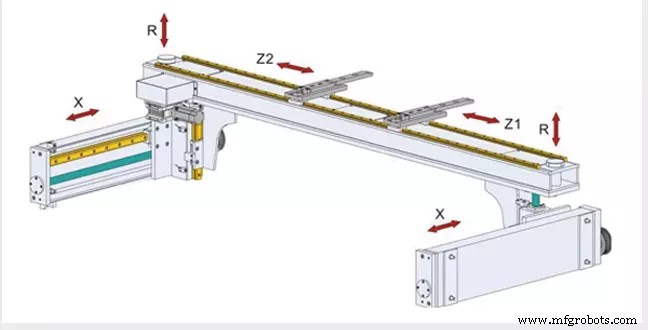
De achterafstandshouder-asopties zijn:
- X-as: Deze as regelt de voorwaartse en achterwaartse beweging van de afstandshouder. Het positioneert de stopvingers die de operator gebruikt om het materiaal tegen aan te leggen, dichter bij of verder van de buiggereedschappen. Deze as is cruciaal voor het behoud van de juiste flenslengte van het te vormgeven onderdeel.
- R-as: De R-as op een buigpers is de volgende noodzakelijke as bij het buigen. Het stelt de beweging van de afstandsvingers omhoog of omlaag in, waarbij de vingen worden gepositioneerd om af te meten aan voorgevormde flenzen die onder het buigvlak dalen of zelfs zwaardere stukken te ondersteunen. De R-as maakt ook een langere meetpositie mogelijk, aangezien de afstandshouder meestal 2 of meer meetpunten op de vinger toestaat wanneer de hoogte wordt gewijzigd. In de R1/R2-variant kunnen de afstandsvingers onafhankelijk worden gezonken/geheven, wat positionering voor het meten en ondersteunen van zeer complexe stukken mogelijk maakt.
- Z-as: De Z-as op een buigpers is de mogelijkheid voor de afstandsvingers om in een geprogrammeerd pad naar links of rechts te bewegen. Deze as van beweging stelt de operator in staat om meerdere gereedschapsets in de pers te hebben, terwijl de afstandsvingers van setup naar setup volgen en de benodigde buigfuncties uitvoeren. In de Z1/Z2-variant zijn deze assen weer volledig onafhankelijk van elkaar en kunnen als zodanig worden gepositioneerd. Een goed voorbeeld van het gebruik van een Z1/Z2-asopstelling zou een zeer lange maar smalle afvoergot/lektgot zijn. De Z1/Z2-assen zouden dicht bij elkaar worden gepositioneerd voor de eindvorming, maar daarna ver uiteen voor goede ondersteuning bij het buigen van de langere buigingen.
Besturing van diverse productiviteitsopties en accessoires
De volgende reeks buigpersassen ondersteunt optionele functies die de buignauwkeurigheid, productiviteit en materialenhandeling kunnen verbeteren. De meest voorkomende van deze klasse assen zijn:
- Kroonmatrijshouder of V-as
- Platensteunen (Oplichten/ondersteunen van grote platen tijdens het vormproces)
- Aanvullende achterafstandshouderassen (X-Prime en andere)
- Fabrikantsspecifieke opties (verschuivende matrijshouders, etc.)
Wat zijn de assen en hun functies?
Zoals hierboven gedetailleerd, hebben de buigpersassen de volgende functies:
Y-as
Regelt de ram omhoog/omlaag (of bank omhoog/omlaag bij sommige ontwerpen). Deze as is verantwoordelijk voor de juiste buighoek.
X-as
Regelt de voorwaartse/achterwaartse (IN/UIT) beweging van de achterafstandshouder. Deze as regelt de lengte van de te vormgeven flens.
R-as
Deze as beweegt de achterafstandshouder OMHOOG/OMLAAG en ondersteunt de X-as door meer meetposities toe te staan en materiaalondersteuning te bieden.
Z-as
Deze as regelt de positionering van de meetvingers letterlijk (LINKS/RECHTS) en positioneert de meetvingers via het deelprogramma voor het gemak en de veiligheid van de operator.
Wat is het minimum aantal assen dat op een buigpers nodig is?
Het minimum aantal assen dat op een buigpers nodig is, is één. Gewoon de Y-as om de OP/NEER-beweging van de ram (of bank bij sommige ontwerpen) te regelen. Deze as is het meest kritisch omdat hij de hoek van het te vormgeven onderdeel regelt. Als de as te ver indrukt, is het onderdeel overbuigd; als hij niet ver genoeg indrukt, is de hoek te onderbuigd. Nauwkeurige controle en herhaalbaarheid van deze as is de belangrijkste functie bij het selecteren van een buigpers.
De meest voorkomende configuratie die we zien, is wat velen een 3-assen buigpers noemen, wat Y1/Y2, X en R omvat. Deze combinatie van assen biedt de meest functionaliteit op een buigpers met de beste betaalbaarheid.
Overwegingen bij de aankoop van een multi-as buigpers
Bij de aankoop van een multi-as buigpers is het belangrijk om eerst de complexiteit van de te vormgeven onderdelen en de nauwkeurigheidsvereisten van de gevormde onderdelen te overwegen. Ook eerdere bewerkingsoperaties zijn van belang en zullen bijdragen aan de nauwkeurigheid van uw buigpers. Als u de buigpers voedt vanuit een lasermachine, krijgt u waarschijnlijk zeer nauwkeurige onderdelen en zou u daarom moeten leunen naar extra optionele assen op de pers om die nauwkeurigheid te behouden. Als u echter onderdelen vormt vanaf een plasma-tafel, werkt u waarschijnlijk niet met de meest uitdagende tolerantiën.
Volgende operaties die u na het vormgeven op de pers kunt plannen, kunnen ook de aanbevolen opties voor uw buigpers sterk beïnvloeden. Als u bijvoorbeeld robotlas in uw productieproces wilt gebruiken, is het van vitaal belang dat uw buigpers nauwkeurige vormen produceert, buiging na buiging, zonder een opstapeling van fouten. Robotlassystemen kunnen een grote waarde en tijdsbesparing zijn voor de productievervaardiger, maar ze vereisen nauwkeurig gevormde en herhaaldelijk gevormde onderdelen elke keer voor succes.
Bij Southern Fabricating Machinery Sales, Inc kennen we buigpersen en vouwen. Onze experts kunnen u helpen bij het selecteren van de juiste buigpers voor uw toepassing en budget. Bekijk ons op het web op www.southernfabsales.com of bel ons direct voor directe hulp op 813-444-4555.
Industrieel materiaal
- Trommelremmen uitgelegd: werking en industriële impact
- Remkleppers begrijpen: functie, typen en onderhoudstips
- 13 essentiële stappen voor het inspecteren van een persbreek voordat u koopt
- Persbrem-vormtechnologie onder de knie krijgen: essentiële inzichten voor metaalbehandeling
- Persbreuken vs. Vouwmachines: Kies de beste metaalvormoplossing
- Kiezen tussen een plooimachine en een persbreek voor uw werkplaats
- Persbreekbuigen beheersen: vermijd de top 4 veelvoorkomende problemen
- Moderne persbreken begrijpen: hoe ze werken en metaal vormen
- Persbank Buigen Beheersen: 4 Essentiële Basisprincipes Voor Nauwkeurige, Betrouwbare Vormen
- Hoe Een Betrouwbare Gebruikte Persbank Te Kiezen: Expert Advies
- Persbuigoperaties Beheersen: Een Professionele Gids