



Spanfutmontage op Drieklauwsputfutten Stroomlijnen: Tijdbesparende Technieken
Drieklauwsputfutten zijn onder de meest gebruikte spanningsapparaten op CNC-draaicentra. Twee gangbare methoden voor het bevestigen van bovenwerk (vaak harde of zachte kammen) aan de meesterkammen van de spanfut zijn quick-change-systemen en T-nuten.
Wat zijn de methoden van kam-montage?
Quick-change-systemen vereenvoudigen het verwijderen en bevestigen van elke kam met een half-slag van een bevestigingssleutel, maar laten een grote pitch-afstand tussen tanden achter. Dit creëert een probleem voor precieze kam-plaatsing en vereist vaak meer materiaalverwijdering bij het uitboren van zachte kammen.
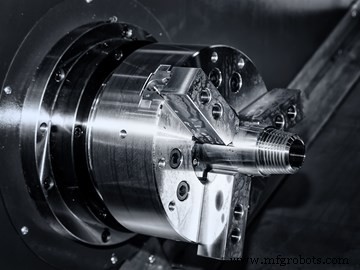
Foto credit: Getty Images
Het gebruik van T-nuten vereist één moer per kam en het bevestigen van elk met twee cilinderkopschroeven. De tand-pitch met deze methode is kleiner, wat een fijner resolutie voor plaatsing toestaat. Maar omdat de pitch zo klein is en er veel tanden in de meesterkam zitten, kan het voor operateurs moeilijk zijn om alle drie de kammen in de juiste tand bij de eerste keer te plaatsen. Aangezien dit proces ook het aandraaien van zes schroeven vereist, kan kam-plaatsing vervelend en tijdrovend zijn.
Als de meesterkammen van de drieklauwspanfut fijn getand zijn, en elke kam bevestigd wordt met twee cilinderkopschroeven, dan duurt kam-montage waarschijnlijk langer dan het zou moeten – vooral voor entry-level operateurs. De tijd is gecomponeerd als niemand de kam-montagepositie documenteert zodra de kammen uiteindelijk in de juiste tand zitten, operateurs zullen deze vervelende taak elke keer dat ze de job draaien moeten herhalen.
De positioneringstechniek die hieronder beschreven wordt, werkt best voor toegewijde kammen. Dit zijn kammen die gebruikt worden voor herhalende jobs. Na het voltooien van een productierun, worden de toegewijde kammen bewaard tot de job weer gedraaid wordt.
Hoe montage-nauwkeurigheid te verbeteren
Een goedkope, hoogwaardige laserpointer kan het kam-montageproces stroomlijnen. De fijne bundel van de laserpointer genereert een klein punt dat de locatie aanwijst waar de operateur elke kam moet monteren. Dit houdt de operateur ervan af tanden te tellen, en haalt de gissenswerk uit kam-montage.
Dat gezegd hebbende, moeten operateurs ook een manier vinden om de laserpointer goed in de wissel van de machine te monteren zodat hij langs de Z-as wijst naar de spanfut. Een methode voor het monteren van ronde laserpointers is om ze in het gat van een boorbuishouder te plaatsen, hoewel dit operateurs verplicht een wisselstation toe te wijden aan de laserpointer. In deze situatie, het permanent houden van de laser in de wissel zou tijd moeten besparen terwijl het vervanging en verwijdering vermindert wanneer uw winkel de laser nodig heeft. Echter, operateurs zullen de laser moeten beschermen tegen koelvloeistof en vuil gegenereerd door de programma-uitvoering.
Hoe de laser te kalibreren
Na het monteren van de laserpointer, moeten operateurs de locatie ervan kalibreren naar de gewenste positie van de kammen. Een manier om dit te doen zou zijn om de set kammen normaal te monteren en met de kammen gemonteerd, kunnen operateurs de X-as-register van de FANUC CNC "Machine"-positiepagina monitoren – of het equivalent op andere fabrikanten's machines – om de X-as-locatie vanaf de machine's referentiepositie te leren.
Voor de beste nauwkeurigheid moeten operateurs de kammen sluiten (inwaarts voor externe spanning) en de laserpointer aanzetten. Het gebruik van de machine's handwiel zou de X-as naar de locatie moeten brengen waar de laserbundel recht op het klamoppervlak van de kam ligt. Op dit punt zou de X-as-register van de "Machine"-positiepagina de afstand (in diameter) van het X-as-referentiepunt moeten tonen. Voor ons voorbeeld zeggen we dat de X-as-register een waarde van -212,7 mm toont. Voeg deze opdrachten toe aan het CNC-programma om de positie voor later gebruik op te slaan (en zeker weten om dit programma op te slaan om de toegevoegde opdrachten te onthouden):
- .
- .
- N450 M30 (Einde van het bewerkingsprogramma)
- N999 (Speciale sequentie om de laserpointer te positioneren)
- G28 U0 (Beweeg machine naar X-as-referentiepositie)
- U-212,7 (Beweeg laserpointer naar kam-montagepositie)
- M30 (Einde van speciale sequentie)
De volgende keer dat de operateur de job draait, zal hij scannen naar de N999-sequentie en het programma daarvandaan draaien. De machine zal de laserpointer automatisch in de kam-montagepositie brengen en stoppen.
Alternatief kunnen operateurs de laserpointer kalibreren door de bundel te programmeren om naar de gewenste kam-montagediameter te bewegen vóór het monteren van de kammen. In deze methode moeten operateurs de diameter bepalen waarop de laserbundel wijst wanneer hij op de X-as-referentiepositie is, dan de kam-montagediameter berekenen (met kammen in gespannen positie). Operateurs zullen de kam-hub moeten kennen om te garanderen dat de kammen op het halve punt van het onderdeel spannen. Met beide diameters bekend, zal het aftrekken van de kam-montagediameter van de referentiepositie-diameter de waarde van het U-woord in de speciale sequentie hierboven leveren (hoewel het U-woord negatief zal zijn).
Industrieel materiaal
- Faciliteitsoperaties stroomlijnen: hoe betere onderhoudsrapportage tijd bespaart voor elk team
- Productiesystemen optimaliseren om efficiëntie te boosten en kosten te verlagen
- Gipsplank Ankers Uitgelegd: Hoe Ze Werken & Wanneer Ze Te Gebruiken
- Hoe 3D-printsnelheid Bouwtijd en Productiviteit Stuurt
- Wanneer olierig schijfremmen vervangen: sleutelindicatoren & veiligheidstips
- Overloopkraaninspecties: wanneer, waarom en hoe veiligheid te garanderen
- Defecte Industriële Tandwielkasten Detecteren: Belangrijke Waarschuwingssignalen
- Wanneer Kraneremmen Onderhouden: Belangrijke Indicatoren
- Wanneer Uw Overhead Kraan Moderniseren: Belangrijke Tekens Dat Het Tijd Is Voor Een Upgrade
- Kraankeuringsprotocollen: timing, belang en best practices
- De Juiste Industriële Machine Kiezen: Een Praktische Gids