



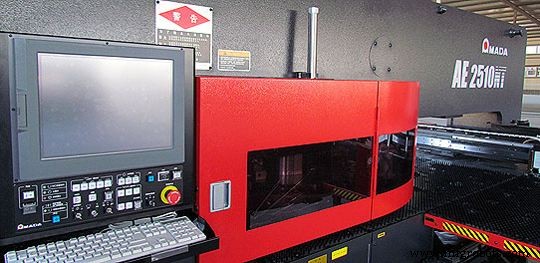
AMADA AE255NT / AE2510NT CNC Touwpers: Uitgebreide G‑Codes & M‑Codes Gids
AMADA AE NT Serie CNC Touwpers G-Codes en M-Codes voor CNC machinisten die werken op Amada AE255NT / AE2510NT CNC touwpersen.

G Codes AMADA CNC Touwpers
| G Code | Beschrijving |
|---|---|
| G00 | Lineaire interpolatie annuleren |
| G01 | Lineaire interpolatie starten |
| G04 | Wachten (Dwell) |
| G06 | Aanduiding werkstukdikte en materiaal |
| G20/G21 | Inch/metrisch selectie functie |
| G25 | Auto-herpositionering |
| G27 | Auto-herpositionering |
| G26 | Bolt gat cirkel [BHC] |
| G28 | Lijn onder hoek [LAA] |
| G29 | Boog [ARC] |
| G36 | Raster-X [GRD-X] |
| G37 | Raster-Y [GRD-Y] |
| G50 | Home terugtrekking |
| G66 | Schaaf bewijs [SHP] |
| G67 | Vierkant [SQR] |
| G68 | Nibbelen boog [NBL-A] |
| G69 | Nibbelen lijn [NBL-L] |
| G70 | Ponsen uit (geen ponsen) |
| G72 | Patroon oorsprong |
| G73 | Symmetrie (optie) |
| G78 | Ponsen boog [PNC-A] |
| G79 | Ponsen lijn [PNC-L] |
| G90 | Absolute programmering |
| G91 | Incrementele programmering |
| G92 | Coördinatensysteem vastleggen |
| G93 | Offset-1 [OFS-1] |
| G94 | Offset-2 [OFS-2] |
M Codes AMADA CNC Touwpers
| M Code | Functie |
|---|---|
| M00 | Programma stop |
| M01 | Optionele stop |
| M02 | Programma einde |
| M08 | Begin ponsingscompleet signaal vertraging |
| M09 | Einde ponsingscompleet signaal vertraging |
| M10 | Werkstuk spannen en loslaten |
| M11 | Werkstuk spannen en vrijgeven |
| M12 | Nibbel patroon |
| M13 | Pers modus annuleren |
| M30 | Einde band |
| M31 | Achterwerkhouder en kassette cylinder omlaag |
| M32 | Zijtabel lagers omlaag |
| M33 | Laad commando |
| M34 | Loslaad commando |
| M35 | Taak zoeken einde |
| M36 | Loslaad voorbereiding commando |
| M37 | Voortelste werkstuk signaal |
| M38 | Taak einde signaal |
| M39 | Totale taak einde signaal |
| M80 | Werkstukschuif open |
| M81 | Werkstukschuif dicht |
| M96 | Subprogramma herroep commando |
| M97 | Subprogramma einde commando |
| M120 | Zachte modus aan |
| M121 | Zachte modus annuleren |
| M500 | Pons patroon (ponsen zonder schaarhoek) |
| M501 | Pons patroon (ponsen met schaarhoek) |
| M502 to M505 M570 to M575 | Knokpatroon |
| M506 to M509 | Slijt patroon |
| M510 to M559 M800 to M999 | Vorm patroon |
| M560 to M569 | Marker patroon |
| M681 to M683 | Pons snelheid |
| M686 | Pons snelheid commando annuleren |
| M687 | Standby positie compensatie annuleren (voor vorm patronen) |
| M690 | Pers luchtdruk |
| M691 | Pers luchtdruk annuleren |
| M692 | Pers omhoog |
| M693 | Pers omhoog annuleren |
| M696 | NEX gereedschap pons modus aan |
| M697 | NEX gereedschap pons modus annuleren |
Complete G & M Codes voor Andron Andronic 2060 CNC Besturing
Test Je CNC Programmeervaardigheden: Invuluitdaging voor Machinisten
CNC machine
- CNC Ponnen Uitgelegd: Hoe Computer-gecontroleerde Machines Bladmetaal Vormgeven
- Essentiële strategieën om de levensduur van poinconpressen en poincongereedschappen te verlengen
- Automatische perspers begrijpen: Functie, Kenmerken en Voordelen
- De evolutie van torrelpersen: van de jaren '50 tot moderne productie
- Torrelpersen begrijpen: hoe het werkt en wanneer het te gebruiken
- CNC Torenpersen vs. Lasersnijden: Het Juiste Hulpmiddel Kiezen
- G- en M-codes beheersen: een uitgebreide gids voor CNC-programmering
- Centroid M-codes voor CNC-draaibanken (T-Series) – Complete Referentie
- Uitgebreide Gids voor CNC G- en M-codes voor Frezen & Draaien
- M Code Meesterlijkheid: CNC Programmeer Quiz
- G Codes Meesteren: Doe de CNC Programmeer Quiz