



Complete Tormach G-code Referentie voor PCNC 1100 & 770
Complete Tormach G-code referentie.
CNC-machinisten kunnen Tormach PCNC 1100 en Tormach PCNC 770 handleidingen downloaden: Tormach Handleidingen Downloaden.
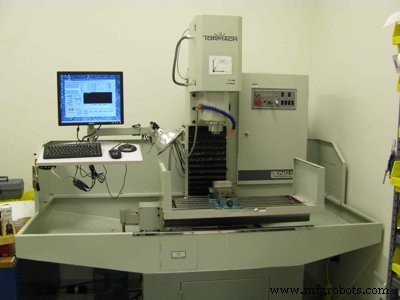
Tormach PCNC
Tormach G-code Lijst
G00 – Snelle positionering
G01 – Lineaire interpolatie
G02 – Kloksgewijze cirkel/spoelvormige interpolatie
G03 – Tegenkloksgewijze cirkel/spoelvormige interpolatie
G04 – Dwel
G10 – Coördinatensysteem oorsprong instellen
G12 – Kloksgewijze cirkelzak
G13 – Tegenkloksgewijze cirkelzak
G15/G16 – Polaire Coördinaat bewegingen in G00 en G01
G17 – XY Vlak selecteren
G18 – XZ Vlak selecteren
G19 – YZ Vlak selecteren
G20/G21 – Inch/millimeter eenheid
G28 – Terugkeer naar huis
G28.1 – Referentieassen
G30 – Terugkeer naar huis
G31 – Recht af tasten
G40 – Snijder straal compensatie annuleren
G41/G42 – Start snijder straal compensatie links/rechts
G43 – Gereedschapslengte verschuiving toepassen (plus)
G49 – Gereedschapslengte verschuiving annuleren
G50 – Alle schaalfactoren resetten naar 1.0
G51 – As data invoer schaalfactoren instellen
G52 – Tijdelijke coördinatensysteem verschuivingen
G53 – Bewegen in absoluut machine coördinatensysteem
G54 – Gebruik vastlegverschuiving 1
G55 – Gebruik vastlegverschuiving 2
G56-58 – Gebruik vastlegverschuiving 3, 4, 5
G59 – Gebruik vastlegverschuiving 6/ gebruik algemene vastlegnummer
G61/G64 – Exacte stop/Constante Snelheid modus
G68/G69 – Coördinatensysteem rotatie
G73 – Gecodeerde cyclus – peek boren
G80 – Beweegmodus annuleren (inclusief gecodeerde cycli)
G81 – Gecodeerde cyclus – boren
G82 – Gecodeerde cyclus – boren met dwel
G83 – Gecodeerde cyclus – peek boren
G85 – Gecodeerde cyclus – boren, geen dwel, voer uit
G86 – Gecodeerde cyclus – boren, spindel stop, rapid uit
G88 – Gecodeerde cyclus – boren, spindel stop, handmatig uit
G89 – Gecodeerde cyclus – boren, dwel, voer uit
G90 – Absoluut afstandsmodus
G91 – Incrementale afstandsmodus
G92 – Coördinaten verschuiven en parameters instellen
G92.x – G92 etc. annuleren
G93 – Inverse tijd voermodus
G94 – Voer per minuut modus
G95 – Voer per omwenteling modus
G98 – Initiële niveau terugkeer na gecodeerde cycli
G99 – R-punt niveau terugkeer na gecodeerde cycli
CNC machine
- Fanuc G72 fasercyclus beheersen: complete gids & programmeertips
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- G75 ingebedde cyclus voor draaien: CNC-programmeervoorbeeld & gids
- Uitgebreide gids voor CNC G-codes voor Fanuc-besturingen
- Fanuc G72 vlakkeercyclus demo – Stap-voor-stap CNC-programmeergids
- Uitgebreide Hurco Draaibank G-code Referentie voor Dual-Screen & Max Consoles
- Uitgebreide Hurco Freesbank G-code Referentie voor CNC-machinisten
- Moeiteloos CNC Draaien met Mach3 Turn G76 Gecodeerde Cyclus
- Mach3 Draaien G-code Referentie Gids
- Uitgebreide Fanuc G-code Referentie voor CNC Programmering
- Uitgebreide Mazak M-Series G-Code Referentie voor CNC-Machinisten