



Mazak INTEGREX M-Code Referentie – Uitgebreide CNC Functiegids
Mazak INTEGREX M-code lijst voor CNC-machinisten.
Diverse functies (M-Code) voor de Mazak INTEGREX 300/400-III/III T/IIIS/IIIST.
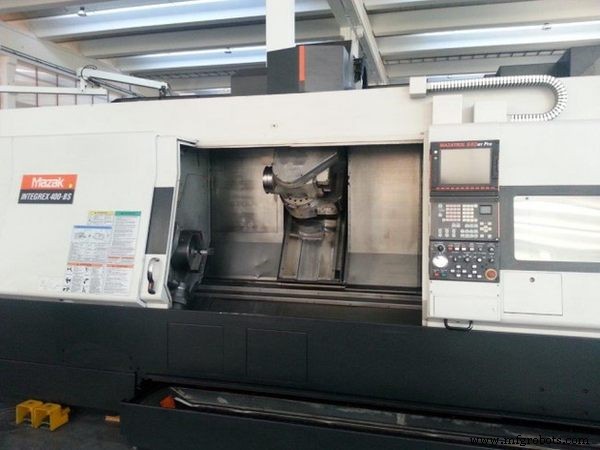
Mazak M-Code Lijst
| M-Codes | Beschrijving |
|---|---|
| M00 | Programmastop |
| M01 | Optionele stop |
| M02 | Programma einde |
| M03 | Spindel normale rotatie |
| M04 | Spindel omgekeerde rotatie |
| M05 | Spindel stop |
| M06 | Spankop ontklemmen (werkstuk vrijgeven) |
| M07 | Spankop klemmen (werkstuk vasthouden) |
| M08 | Vloedkoeling AAN |
| M09 | Koeling UIT |
| M10 | |
| M11 | |
| M12 | Freespindelmode annuleren (Draaimodus selectie) |
| M13 | Freeswerkzeug normale rotatie |
| M14 | Freeswerkzeug omgekeerde rotatie |
| M15 | Freeswerkzeug stop |
| M16 | Spindel oriëntatie 0° (voor AJC) |
| M17 | Spindel oriëntatie 120° (voor AJC) |
| M18 | Spindel oriëntatie 240° (voor AJC) |
| M19 | Spindel oriëntatiepositie (voor robot om werkstuk in te voegen) |
| M20 | Robot dienst aanroep |
| M21 | Robot dienst aanroep |
| M22 | Robot dienst aanroep |
| M23 | Robot dienst aanroep |
| M24 | Robot dienst aanroep |
| M25 | Robot dienst aanroep |
| M26 | Robot dienst aanroep |
| M27 | Robot dienst aanroep |
| M28 | Robot dienst aanroep |
| M29 | Robot dienst aanroep |
| M30 | Reset & band terugspoelen |
| M31 | Staartspindel & staartstock vooruit (voor 300/400-III/IIIT) |
| M32 | Staartspindel & staartstock achteruit (voor 300/400-III/IIIT) |
| M33 | Lage spankopdruk |
| M34 | Hoge spankopdruk |
| M35 | |
| M36 | |
| M37 | |
| M38 | |
| M39 | |
| M40 | |
| M41 | |
| M42 | |
| M43 | |
| M44 | |
| M45 | Luchtkoeling blaas AAN (koeling stop: M09) |
| M46 | |
| M47 | |
| M48 | Onderdeelvanger vooruit |
| M49 | Onderdeelvanger achteruit |
| M50 | |
| M51 | Foutdetectie UIT |
| M52 | Foutdetectie AAN |
| M53 | Faseren UIT |
| M54 | Faseren AAN |
| M55 | Stukkentellen |
| M56 | Voordeur open |
| M57 | Voordeur dicht |
| M58 | Spankop luchtblaas |
| M59 | |
| M60 | C-as ontklemmen |
| M61 | |
| M62 | |
| M63 | |
| M64 | |
| M65 | |
| M66 | C-as klemmen |
| M67 | C-as rem (voor bewerking met G01) |
| M68 | Cyclus staafvoeder aanroep 1 |
| M69 | Cyclus staafvoeder aanroep 2 |
| M70 | |
| M71 | |
| M72 | Binnen spankop klemmen |
| M73 | Buiten spankop klemmen |
| M74 | Steun – freeskop koppeling modus vrijgave |
| M75 | Steun – freeskop koppeling modus start |
| M76 | |
| M77 | |
| M78 | |
| M79 | |
| M80 | |
| M81 | Werkstuk meting start |
| M82 | Werkstuk meting einde |
| M83 | Werkzeug meting start |
| M84 | Werkzeug meting einde |
| M85 | |
| M86 | Steun 1 ontklemmen |
| M87 | Steun 1 klemmen |
| M88 | Steun 2 ontklemmen |
| M89 | Steun 2 klemmen |
| M90 | |
| M91 | |
| M92 | |
| M93 | |
| M94 | |
| M95 | |
| M96 | Gebruikersmacro onderbreking, geldig |
| M97 | Gebruikersmacro onderbreking, ongeldig |
| M98 | EIA → EIA Subprogramma aanroep |
| M99 | EIA → EIA Terugkeer naar hoofd EIA programma |
| M100 | Werkstuk meting DIA start |
| M101 | Werkstuk meting DIA einde |
| M102 | Werkstuk meting STP start |
| M103 | Werkstuk meting STP einde |
| M104 | Werkstuk meting GRV start |
| M105 | Werkstuk meting GRV einde |
| M106 | Werkstuk meting WID start |
| M107 | Werkstuk meting WID einde |
| M108 | Werkstuk meting DIS start (spankop barrière vrijgave) |
| M109 | Werkstuk meting DIS einde |
| M110 | Werkpuntmeting TOL start |
| M111 | Werkpuntmeting TOL einde |
| M112 | Externe werkompensatie EXT start |
| M113 | Externe werkompensatie EXT einde |
| M114 | Z-as offset meting ZOF start |
| M115 | Z-as offset meting ZOF einde |
| M116 | C-as offset meting COF start |
| M117 | C-as offset meting COF einde |
| M118 | |
| M119 | |
| M120 | Meetdata afdrukken |
| M121 | |
| M149 | |
| M150 | Werkstuk ontladen verzoek aan robot |
| M151 | Freespindel door luchtblaas AAN (alleen voor draaiwerkzeugen) |
| M152 | Freespindel door luchtblaas UIT (alleen voor draaiwerkzeugen) |
| M153 | Freespindel door koeling AAN |
| M154 | Freespindel door koeling UIT |
| M155 | Spankop koeling AAN (gecombineerde beweging) |
| M156 | Spankop koeling UIT (gecombineerde beweging) |
| M157 | Spindel door koeling blaas AAN (UIT: M159) |
| M158 | Spindel door luchtblaas AAN (UIT: M159) |
| M159 | M157, M158 UIT |
| M160 | Douche koeling AAN/spankop stop verlengen |
| M161 | Douche koeling UIT/spankop stop intrekken |
| M162 | Werkstuk herklemmen (voor een stuk geleverd door robot) |
| M163 | Staartspindel druk lage druk (voor 300/400-III/IIIT) |
| M164 | Staartspindel druk hoge druk (voor 300/400-III/IIIT) |
| M165 | |
| M166 | |
| M167 | |
| M168 | |
| M169 | 35K, 70K hoge druk koeling AAN (UIT: M9, M154) |
| M170 | |
| M171 | |
| M172 | Index 0° (KOUYOU) |
| M173 | Index 90° (KOUYOU) |
| M174 | Index 180° (KOUYOU) |
| M175 | Index 270° (KOUYOU) |
| M176 | Index 270° (KOUYOU) |
| M177 | Index 270° (KOUYOU) |
| M178 | Index 270° (KOUYOU) |
| M179 | Index 270° (KOUYOU) |
| M180 | |
| M197 | |
| M198 | EIA → MAZATROL programma aanroep |
| M199 | EIA → MAZATROL programma einde |
| M200 | Frees punt bewerking start |
| M201 | Frees lijn bewerking start |
| M202 | Draaimodus |
| M203 | Freeswerkzeug normale rotatie |
| M204 | Freeswerkzeug omgekeerde rotatie |
| M205 | Freeswerkzeug stop |
| M206 | |
| M207 | M208, M209 modus annuleren |
| M208 | ATC verbod modus tijdens afwerken, koeling AAN |
| M209 | ATC verbod modus tijdens afwerken, koeling UIT |
| M210 | C-as klemmen (voor frezen) |
| M211 | C-as rem (voor frezen) |
| M212 | C-as ontklemmen (voor frezen) |
| M213 | C-as alleen rem (rem door M211) |
| M214 | C-as alleen ontklemmen (ontklemmen door M212) |
| M215 | M213, M214 en M216 modus annuleren |
| M216 | C-as ontklemmen verwaarloos modus (annuleren: M215) |
| M217 | |
| M218 | |
| M219 | Freeswerkzeug oriëntatie |
| M220 | |
| M229 | |
| M230 | Slijpmode AAN |
| M231 | Slijpsnelheid instellen |
| M232 | |
| M233 | |
| M234 | |
| M235 | |
| M236 | C-as servo gain normaal |
| M237 | C-as servo gain laag |
| M238 | C-as servo gain midden |
| M239 | C-as servo gain hoog |
| M240 | |
| M241 | |
| M242 | |
| M243 | |
| M244 | |
| M245 | |
| M246 | |
| M247 | |
| M248 | Spindelsnelheid controle (voor interlocking start snijden) |
| M249 | Freeskop selectie voorbereiding |
| M250 | Freeskop/B-as ontklemmen |
| M251 | B-as klemmen |
| M252 | Freespindel ontklemmen |
| M253 | Freespindel klemmen |
| M254 | Freeskop/B-as klemmen |
| M255 | |
| M256 | |
| M257 | |
| M258 | Freeskop luchtblaas |
| M259 | |
| M260 | Polygonaal modus AAN |
| M261 | Polygonaal modus UIT |
| M262 | |
| M273 | |
| M274 | Steun koeling AAN |
| M275 | Steun koeling UIT |
| M276 | |
| M330 | |
| M331 | Spindel spoelwisseling vast op hoge snelheid |
| M332 | Spindel spoelwisseling, geldig |
| M333 | |
| M347 | |
| M348 | Yt-as selectie |
| M349 | Y-as selectie |
| M350 | |
| M351 | M352 annuleren |
| M352 | Spindelsnelheid aankomstsignaal controle, geldig |
| M353 | |
| M369 | |
| M370 | As belasting detectie, ongeldig |
| M371 | As belasting detectie, geldig |
| M372 | As belasting detectie, tijdelijk ongeldig |
| M373 | As belasting detectie, herstart |
| M374 | NC voer vasthouden bij overbelasting detectie |
| M375 | NC voer vasthouden & spindel stop bij overbelasting detectie |
| M376 | Overbelasting detectie niveau % instelling |
| M377 | Overbelasting detectie tijd instelling (eenheid: 0.1 sec) |
| M378 | Overbelasting detectie piek %/detectie frequentie instelling |
| M379 | Overbelasting detectie tabel Nr. registratie |
| M380 | |
| M389 | |
| M390 | M391 annuleren |
| M391 | Spindel verkeerd spannen annuleren (M3/M4 voltooid met spankop open) |
| M392 | |
| M393 | |
| M394 | WERKZEUG OOG uitstrekking mogelijk tijdens spankop dicht (wanneer robot geldig) |
| M395 | M394 annuleren |
| M396 | |
| M600 | |
| M601 | Magazijn werkwzeug rotatie |
| M602 | |
| M730 | |
| M731 | Staartdruk 1 selectie |
| M732 | Staartdruk 2 selectie |
| M733 | Staartdruk 3 selectie |
| M734 | Staartdruk 4 selectie |
| M735 | Staartdruk 5 selectie |
| M736 | Staartdruk 6 selectie |
| M737 | Staartdruk 7 selectie |
| M738 | Staartdruk 8 selectie |
| M739 | Staartdruk 9 selectie |
| M740 | Staartdruk 10 selectie |
| M741 | Positioneren staartstock naar "Positie 1" |
| M742 | Positioneren staartstock naar "Positie 2" |
| M743 | Positioneren staartstock naar "Ingetrokken" |
| M744 | |
| M927 | |
| M928 | Y-as nulpunts terugkeer |
| M929 | |
| M930 | Yt-as bewegen naar ATC positie |
| M931 | |
| M999 |
CNC Draaibank Boogprogrammering Gids – G02 & G03 Gecombineerd Voorbeeld
Haas CNC Start Niet Op? Snelle Elektrische Probleemoplossingsgids
CNC machine
- Mazak Corporation: Van 1919 Stichting tot Mondiale Werktuigleider
- CNC G-codes uitgelegd: essentiële gids voor CNC programmeurs
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Uitgebreide gids voor CNC G-codes voor Fanuc-besturingen
- Uitgebreide Hurco Draaibank G-code Referentie voor Dual-Screen & Max Consoles
- Uitgebreide Hurco Freesbank G-code Referentie voor CNC-machinisten
- Uitgebreide Mazak M-Series G-Code Referentie voor CNC-Machinisten
- Materialen die elke industriële robot nodig heeft – Complete gids
- Top 12 SCARA Robot Merken: Expertaanbevelingen voor Industriële Automatisering
- Top 10 Toonaangevende Robotlasbedrijven voor Industriële Automatisering
- Robot Programmeren Meesteren: Stapsgewijze Gids Voor Uw Volgend Project