



Verborgen kracht ontgrendelen: Hurco WinMax-besturing verbeteringen die u misschien niet kende
Er zijn in de afgelopen maanden en jaren diverse verbeteringen aangebracht in de Hurco WinMax-besturing die we nooit goed met klanten hebben gedeeld. De besturing is zo gebruiksvriendelijk en zelflerend dat er vaak krachtige functies over het hoofd worden gezien. Dit artikel helpt u deze te ontdekken en te begrijpen.
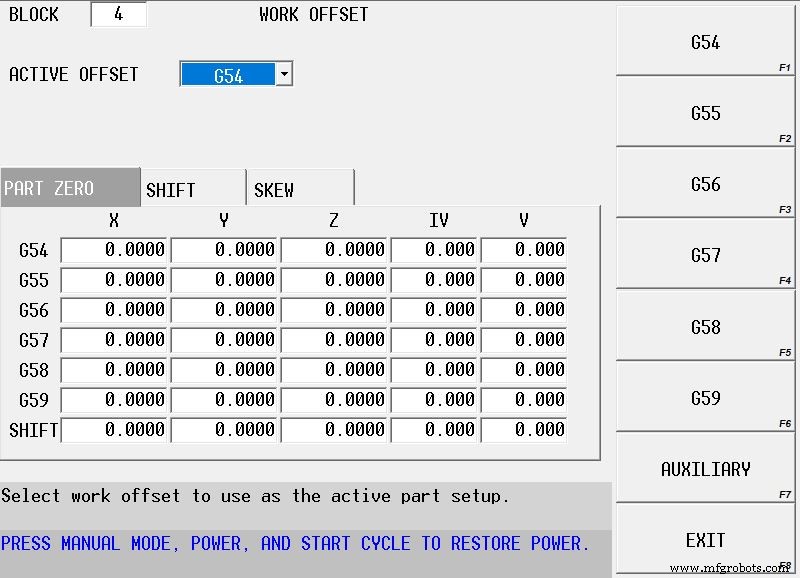
Werkoffsets in conversationele programma's gebruiken (G54-G59, 93 hulp-offsets)
Vaak moet men schakelen tussen verschillende opstellingen op de machine – bijv. meerdere bevestigingen op de tafel. Vroeger moest de operator elke keer een "Change Part Setup" invoeren. Bij een kleine verschuiving (bijv. X-as) moest elke verwijzing naar die locatie handmatig worden aangepast – vaak tientallen keren per programma.
Met Werkoffsets kan de wijziging op één enkele locatie (bijv. G55) worden gemaakt, en wordt deze overal toegepast waar die offset wordt aangeroepen. Het Werkoffset-blok vindt u onder het tabblad Diversen (Miscellaneous, More>, Work Offset).
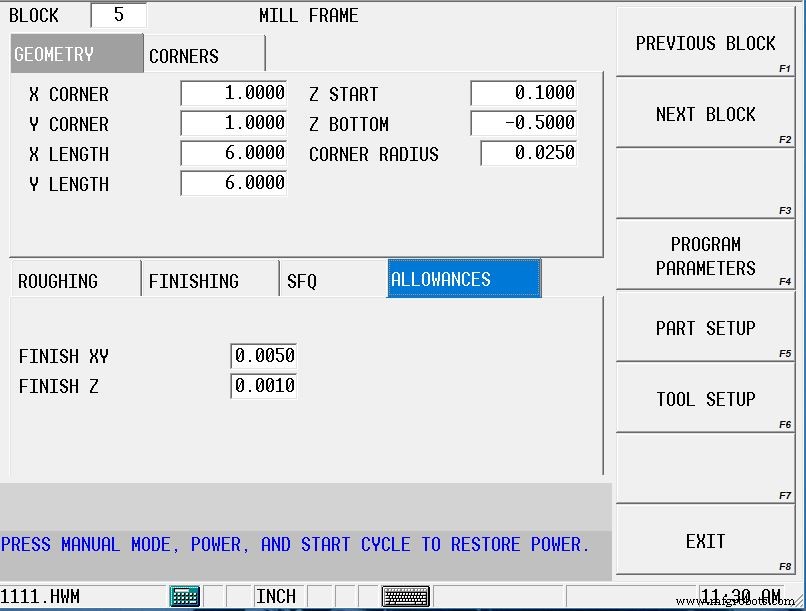
Toeslagvoorraad-tabblad (Stock Allowance Tab)
Historisch was de afwerktoeslag een globale instelling in Programma Parameters. Het nadeel: bij een wijziging voor een specifiek blok, of bij het laten staan van slijptoeslag voor warmtebehandeling, moest men "liegen" over diameter of afmetingen.
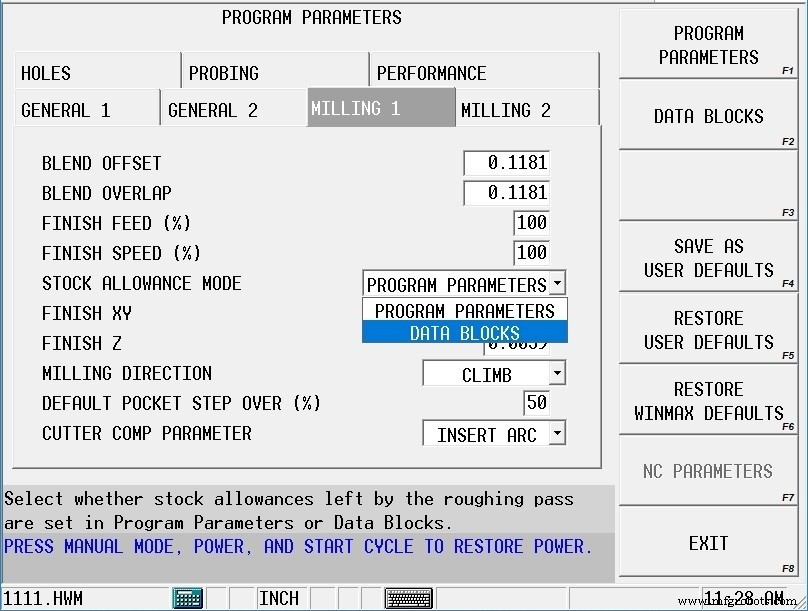
Met het actieve Stock Allowance-tabblad kunt u de afwerktoeslag per conversationeel blok onafhankelijk instellen. Bovendien wordt de toeslag niet verwijderd als geen afwerkgereedschap geprogrammeerd is – ideaal voor slijptoeslag of spanningsontlasting tijdens bewerking. Blokken kunnen gekopieerd, geplakt en later de toeslagwaarden verwijderd worden.
Instelling: Programma Parameters > tabblad Frezen 1 > Stock Allowance Mode op DATA BLOCK zetten. Opslaan als USER DEFAULT voor toekomstige programma's.
Referentie-terugkeerpositie instellen voor NC-programma's (G28)
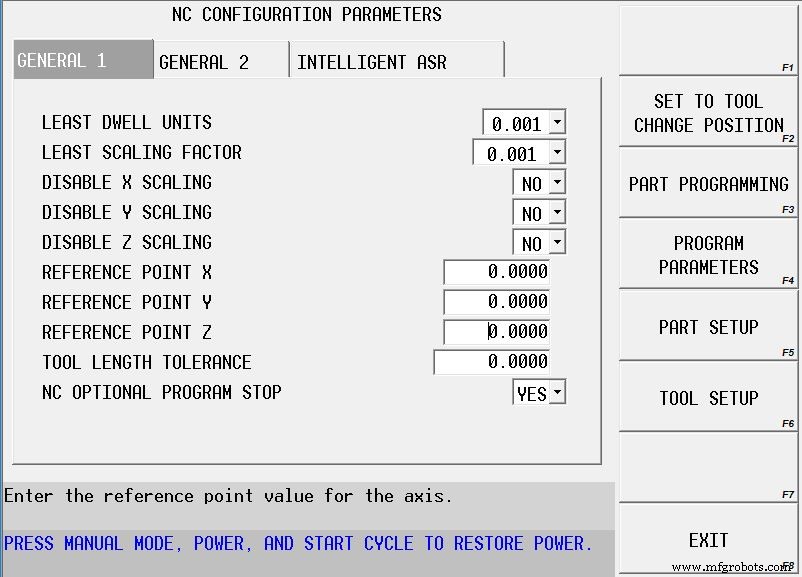
In veel NC-programma's is G91 G28 XYZ gebruikelijk. Standaard stuurt dit de machine naar de home-positie per as. Hurco biedt een instelling in NC-parameters om de terugkeerpositie voor G28 zelf te bepalen.
Met actief NC-programma: PROGRAMMA PARAMETERS > NC PARAMETERS > NC CONFIGURATIE PARAMETERS > gewenste X, Y, Z Referentie Terugkeer Punten instellen.
Eerste Peck Offset
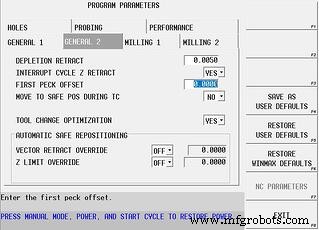
Elk conversationeel blok heeft Z START en Z BOTTOM velden, plus een PECK DIEpte. Soms snijdt het gereedschap veel "lucht" voordat het materiaal raakt. De FIRST PECK OFFSET parameter lost dit op.
Voorbeeld: Z START 0.100", peck diepte 0.025". Zonder offset peckt de controle 5x vanaf 0.100" boven het werkstuk. Met FIRST PECK OFFSET = 0.100" forceert de controle het gereedschap om direct bij de eerste peck materiaal te verwijderen. Te vinden op tabblad GENERAL 2 van Programma Parameters.
As-aanduidingen tonen in plaats van IV & V met standaard Universele Draai-instelling
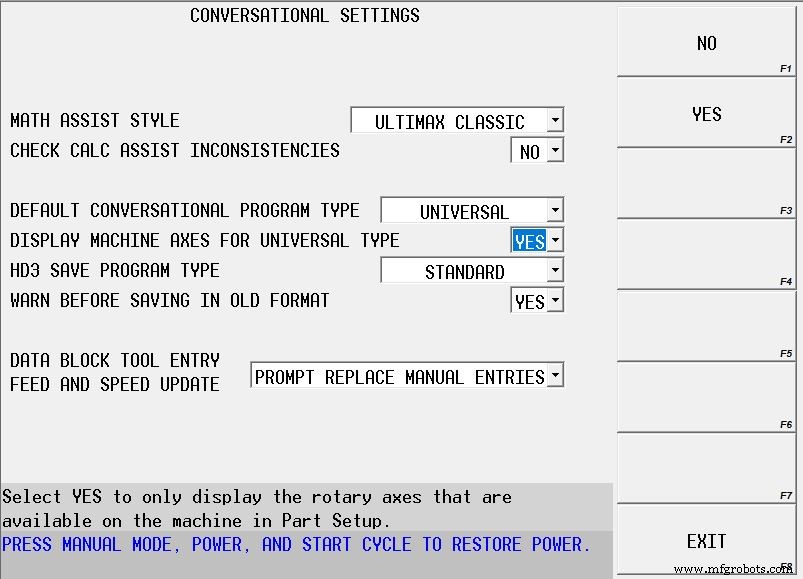
Bij een nieuw conversationeel programma is de standaard UNIVERSEEL DRAAI. Dit toont X, Y, Z, IV, V als assen – ongeacht machinetype. Verwarrend op 5-as machines (geen A/B/C) en 3-as machines (geen 4e/5e as).
Oplossing: AUXILIARY-knop > UTILITY SCHERM > USER PREFERENTIES > CONVERSATIONELE INSTELLINGEN > DISPLAY MACHINE AXES FOR UNIVERSAL TYPE op JA zetten.
Resultaat: 4/5-as machines tonen echte A, B, of C aanduidingen; 3-as machines tonen geen extra assen meer. Bestaande programma's ongewijzigd.
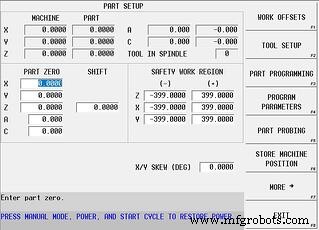
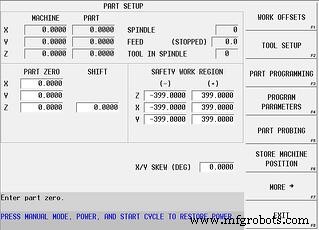
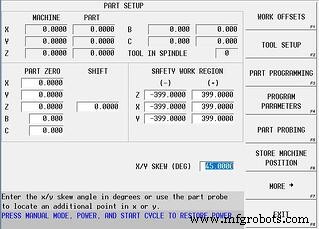
X/Y SKEW (GRADEN) veld op het Deelopstellingsscherm gebruiken
Door een waarde in te voeren, kan een heel programma geskewd worden. Voorbeeld: als het onderdeel op 45 graden moet staan om in de opstelling te passen, voer 45 graden in – het hele programma wordt in die orientatie uitgevoerd. Bedoeld voor tasten op scheefstand, maar ook handmatig nuttig.
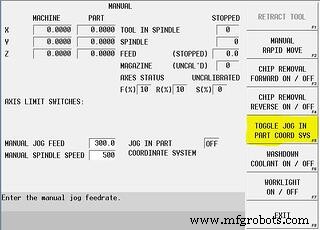
Joggen langs actieve Werkcoördinatenstelsel
Soms moet u handmatig joggen langs het geskewde (actieve) werkcoördinatenstelsel. MANUELE modus > MANUELE FUNCTIE INSTELLING > TOGGLE JOG IN PART COORD SYS. Met deze toggle actief bewegen X en Y samen, langs de corresponderende rand van het onderdeel. Ook beschikbaar tijdens interruptcyclus op 5-as machine met actieve transform plane.
CNC machine
- UT Lanceert Reliability & Maintainability Center, Herfocus op Reliability Excellence
- Betrouwbare energie & HVAC-verhuur voor naadloze klimaatregeling
- Raspberry Pi-sensor- en actuatorbeheersing onder de knie: versnellingsmeter, servo en datastreaming
- Raspberry Pi 3 B+ – Bijgewerkte Functies, Specificaties & Aankoopgids
- Arburg Onthult Allrounder 1120H – Grootste Pers In VS Met Award‑Winnend Ontwerp En Geavanceerde Besturing
- Maximaliseer efficiëntie: Functies & voordelen van voorraabeheersoftware
- Eenvoudige installatie- en bedieningshandleiding voor SYNTEC besturingssysteem
- Cycle Interrupt beheersen op Hurco CNC-besturingen: stap-voor-stap handleiding
- Essentiële Gids voor Kwaliteitscontrole & Inspectie in CNC-bewerking
- Hurco CNC Handleidingen Downloaden – Programmeren, Onderhoud & Veiligheid Gidsen (Gratis)
- Functiegaten In SaaS-applicaties Identificeren En Beheren