



Meetvallen in CNC‑bewerking vermijden: een gids voor kwaliteitsinspecteurs
In CNC‑bewerking is precisie maar half de slag – consistente verificatie van die strakke toleranties is even cruciaal. Voor kwaliteitsinspecteurs zijn meetfouten een leidende, maar vaak genegeerde bron van deelafkeuring, assemblage‑problemen en klachten.
Zelfs met goed gecontroleerde bewerkingsoperaties kunnen foutieve meetpraktijken de deelaankwaliteit misrepresenteren. Vaak worden delen ten onrechte geaccepteerd of onnodig gescrapped vanwege meetfouten, niet echte bewerkingsdefecten.
Het herkennen van deze veelvoorkomende vallen – en leren hoe ze te vermijden – is vitaal voor het behouden van precisie, afvalvermindering en het leveren van betrouwbare productieresultaten.
Technische tekeningen en toleranties verkeerd interpreteren
De meest fundamentele fout begint nog voor de inspectie: het verkeerd lezen van de technische tekening.
Inspecteurs moeten afmetingen, GD&T‑specificaties en datum‑referenties nauwkeurig lezen. Het verkeerd interpreteren van een tolerantiezone of het gebruiken van een onjuiste datum kan foutieve metingen produceren.
Bijvoorbeeld, een meting uitvoeren vanaf de verkeerde datum kan een deel als buiten tolerantie vlaggen terwijl het eigenlijk voldoet aan het ontwerp.
Gebaseerd op hands‑on ervaring zijn rigorese GD&T‑training en een meticulieuze pre‑inspectie‑review van tekeningen non‑negotiable.
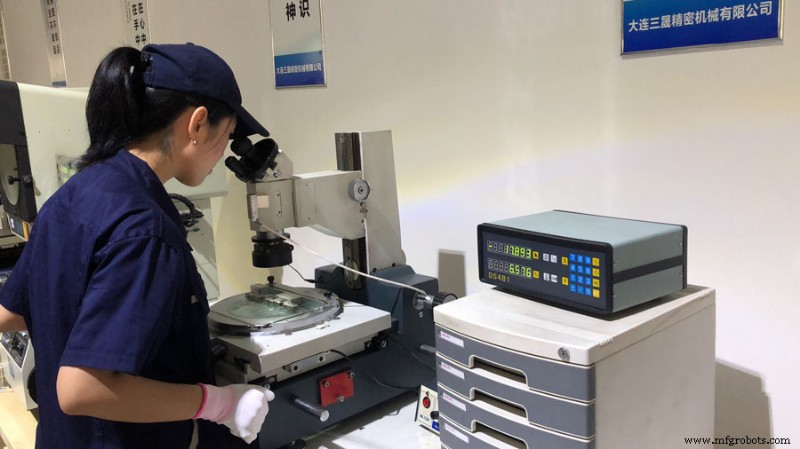
Het verkeerde meetinstrument gebruiken
Geen enkel instrument past bij alle kenmerken. Een frequente fout is vertrouwen op algemene instrumenten zoals schuifmaat voor taken die hogere precisie vereisen.
Terwijl schuifmaat genoegzaam is voor ruwe afmetingen, tekortschieten ze in de nauwkeurheid die nodig is voor strakke toleranties. Evenzo levert meten van ingewikkelde geometrieën met basisinstrumenten vaak onbetrouwbare data op.
Hoogprecisiedelen vereisen toegewijde instrumenten – micrometers, boorgaten, of CMM's – om betrouwbare resultaten te leveren.
Het kiezen van het juiste instrument – geleid door tolerantie‑eisen en kenmerkgeometrie – is essentieel voor accurate inspectie.
Kalibratie en instrumentconditie negeren
Accurate metingen berusten op correcte kalibratie, maar drukke productielijnen verwaarlozen soms deze cruciale stap.
Een niet‑gekalibreerd instrument injecteert systematische fout in elke meting, terwijl gesleten of beschadigde instrumenten erratische resultaten produceren.
Regelmatige kalibratieschema's en routine instrumentinspecties zijn verplicht om nauwkeurigheid te behouden. In kwaliteitscontrole moet meetapparatuur met dezelfde eerbied worden behandeld als bewerkingsgereedschappen.
Inconsistente meetkracht toepassen
Handmatige metingen lijden vaak onder operator‑geïnduceerde krachtvariabiliteit.
Bijvoorbeeld, te veel kracht uitoefenen op een micrometer kan het deel vervormen of de meetvlakken comprimeren, terwijl onvoldoende kracht volledige contact kan verhinderen, wat beide de resultaten vertekent.
Het probleem is verergerd bij het meten van zachtere materialen zoals aluminium of kunststoffen.
Het gebruik van kracht‑gecontroleerde instrumenten – bijv. ratchet‑stop micrometers – en het handhaven van consistente techniek mitigeert deze foutenbron.
Meten op de verkeerde locatie
Een andere frequente fout is het meten van een kenmerk op de verkeerde locatie.
Oppervlakte‑onregelmatigheden, gereedschapssporen of subtiele taper kunnen variaties creëren over een enkel kenmerk. Meten op inconsistente punten levert afmetingen op die de ware waarde mogelijk niet weerspiegelen.
Bijvoorbeeld, een as‑diameter meten op een enkel punt kan out‑of‑roundness of taper‑problemen missen.
Best practice dicteert meten op meerdere punten en het volgen van gedefinieerde inspectieprotocollen om consistentie en betrouwbaarheid te garanderen.
Omgevingsfactoren verwaarlozen
Temperatuur en omgevingsomstandigheden beïnvloeden meetnauwkeurigheid diepgaand, met name in hoogprecisie‑bewerking.
Materialen zakken en zwellen met temperatuurveranderingen; zelfs kleine variaties kunnen strakke toleranties vertekenen. Een pas‑bewerkt, nog warme deel meten kan onnauwkeurige metingen opleveren.
Vochtigheid en trillingen beïnvloeden meetresultaten verder.
Minimaliseer deze effecten door inspecties in gecontroleerde omgevingen uit te voeren en delen te laten evenwichten op omgevingstemperatuur vóór meting.
Onjuiste spannen tijdens meting
Net als bij bewerking is correct spannen cruciaal tijdens inspectie.
Een slecht ondersteund of mislijnd deel kan vervormen of verschuiven tijdens meting, wat onjuiste metingen oplevert – vooral voor dunwandige of flexibele componenten.
Het gebruik van geschikte spannen, ondersteuningen en datum‑uitlijning garandeert dat metingen de ware geometrie van het deel vertegenwoordigen.
Oppervlakteconditie en schoonheid over het hoofd zien
Oppervlakte‑verontreiniging is een vaak onderschatte determinant van meetnauwkeurigheid.
Olie, koelvloeistofresten, span of stof op een deelaoppervlak kunnen metinginstrumenten interfereren – met name onder strakke toleranties – waar een enkel deeltje significante fout kan introduceren.
Voorafgaand aan inspectie moeten delen meticulieus gereinigd en visueel geverifieerd worden om te bevestigen dat meetoppervlakken vrij zijn van afvalstoffen.
Gebrek aan herhaalbaarheid en verificatie
Betrouwbare meting berust op herhaalbaarheid. Aannemen dat een enkele meting correct is, kan fouten voortplanten.
Variaties tussen herhaalde metingen kunnen operator‑inconsistentie, instrumentinstabiliteit of deelaanvariabiliteit onthullen.
Vanuit kwaliteitsperspectief is het meten van cruciale afmetingen meerdere keren en het verifiëren van consistentie best practice. Geautomatiseerde systemen zoals CMM's verbeteren herhaalbaarheid verder en verminderen menselijke fouten.
Meetdata niet documenteren en analyseren
Meting is meer dan dimensiechecks; het gaat om trends ontdekken.
Zonder het vastleggen en analyseren van meetdata, gaan kansen om procesproblemen te detecteren – gereedschapslijst, machine‑drift, spanningmislijning – verloren.
Het bijhouden van meetdata over tijd laat fabricanten patronen zien en correctieve acties implementeren voordat defecten ontstaan.
Correcte documentatie ondersteunt traceerbaarheid, vitaal voor kwaliteitsaudits en klantvertrouwen.
Conclusie
Meetnauwkeurigheid blijft een hoeksteen van CNC‑bewerkingskwaliteitscontrole. Zelfs wanneer bewerkingsprocessen geoptimaliseerd zijn, kunnen meetfouten verkeerde beslissingen triggeren, hogere afvalpercentages en verminderde klanttevredenheid.
Vanuit het perspectief van een kwaliteitsinspecteur vereist het vermijden van veelvoorkomende meetfouten correcte training, geschikte instrumentenkeuze, gecontroleerde omgevingen en consistente inspectieprocedures.
Door te focussen op meetbetrouwbaarheid en herhaalbaarheid kunnen fabricanten garanderen dat delen voldoen aan ontwerpspecificaties en presteren zoals bedoeld in real‑world‑toepassingen. Precieze meting is de fundering van precisieproductie.
Productieproces
- Gecondenseerde vs. geëvaporeerde melk: productie, geschiedenis en kwaliteitsstandaarden
- Ontdek Noedelautomaten: Hoe Ze Werken & Wat Je Kunt Krijgen
- Hoe u betaalbare, betrouwbare autoverzekering vindt
- Zonder-middenslijpen ontdekken: Precisie, efficiëntie en belangrijke industriële toepassingen
- Uitgebreide Gids voor Vlakte-slijpmachines: Kenmerken, Gebruik en Voordelen
- Onzichtbare Hondentrainer: Couch-af Training Automatiseren met Raspberry Pi
- Automatische waterpompen: hoe ze werken en waarom ze belangrijk zijn
- Hydraulische schermachines uitgelegd: Precieze metaalsnijoplossingen
- Bouw een ESP8266 Telegram Bot: IoT-besturing Makkelijk Gemaakt
- Helicale Versneller Uitgelegd: Koppel Verhogen & Snelheid Controleren in Automatiseringssystemen
- Windmolens: Van Oud-Persië tot Moderne Hernieuwbare Energie