



Elektrische Ontladingsverwerking (EDM): Precisie in hard‑materiaalbewerking onder de knie krijgen
In hoogprecisieproductie bereiken conventionele gereedschappen zoals boortjes en frezen uiteindelijk hun grenzen. Wanneer het materiaal ultra‑hard is of de geometrie te complex voor een fysiek mes, gebruiken ingenieurs een proces dat meer aan sciencefiction dan aan traditioneel werkplaatswerk doet denken: Elektrische Ontladingsverwerking (EDM).
Vaak aangeduid als “vonkverwerking” of “draaderosie”, is EDM uitgegroeid van een nischereparatiemethode tot een fundamentele technologie voor luchtvaart, medische hulpmiddelen en auto‑componenten. Deze gids legt uit hoe EDM werkt, de drie belangrijkste varianten en de strategische voordelen die het onmisbaar maken voor moderne engineering.
Wat is EDM precies?
In tegenstelling tot CNC‑frezen of ‑draaien, die op mechanische afschuiving vertrouwen, is EDM een thermisch‑elektrisch proces. Materiaal wordt verwijderd door een reeks snelle, gelokaliseerde elektrische ontladingen – vonken – tussen twee elektroden: het gereedschap (elektrode) en het werkstuk.
Beide elektroden zijn ondergedompeld in een dielectrische vloeistof, meestal gedemineraliseerd water of olie. Wanneer de spanning een drempel overschrijdt, breekt de vloeistof door, waardoor een vonk de gat overspringt. Elke vonk bereikt temperaturen van 8.000°C tot 12.000°C, wat een microscopisch hoeveelheid materiaal verdampt of smelt. De dielectrische vloeistof spoelt vervolgens het afvalstoffen weg en koelt het oppervlak, klaar voor de volgende ontlading.
De drie pijlers van EDM‑technologie
Moderne productie onderscheidt EDM in drie verschillende methoden, elk geoptimaliseerd voor specifieke vormen en industriële behoeften.
1. Draad‑EDM (WEDM)
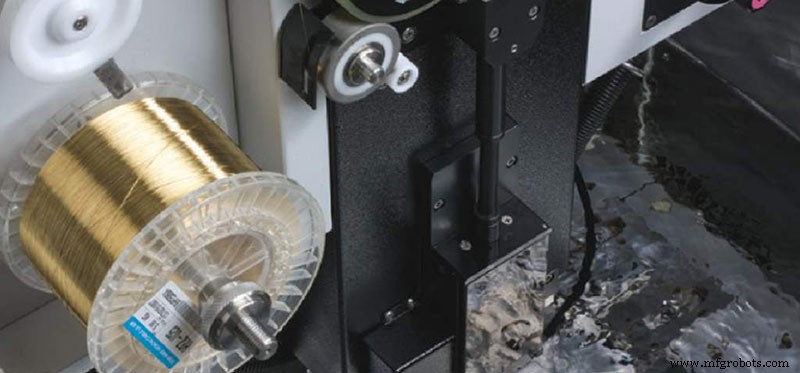
- Hoe het werkt: Een continu gevoede draad – meestal messing of zink‑gecoate koper – fungeert als elektrode en volgt een CNC‑geprogrammeerd pad door het werkstuk. Omdat de draad constant wordt vervangen, blijft het snijgereedschap scherp en uniform.
- Beste toepassingen: Ideaal voor het produceren van extrusiematten, aflosstempels en complexe 2‑D‑vormen in dikke platen.
- Belangrijk voordeel: 5‑as‑capaciteit maakt getapte sneden en varierende boven‑ en onderprofielen mogelijk met toleranties van ±0,0001 inch.
2. Zink‑EDM (Ram of Cavity EDM)
- Hoe het werkt: Een op maat gemaakte elektrode – vaak grafit of koper – vertegenwoordigt het negatief van de gewenste kaviteit. De elektrode wordt in het werkstuk gelaten, waarbij het vonk‑erosiepatroon “zakt” om blinde kaviteiten te vormen.
- Beste toepassingen: Essentieel voor injectiegieten, het creëren van diepe, complexe kaviteiten in staalmatten die onbereikbaar zijn met conventioneel frezen.
- Belangrijk voordeel: Produceert scherpe binnenhoeken en texturen die mechanische gereedschappen niet kunnen repliceren.
3. Gatboor‑EDM
- Hoe het werkt: Een holle, rotterende buiselektrode wordt gebruikt. Dielectrische vloeistof circuleert door de buis om afvalstoffen uit diepe gaten te spoelen, wat precisieboring in harde materialen mogelijk maakt.
- Beste toepassingen: Wijd toegepast voor het creëren van koelkanalen in turbinenschaufels voor straalmotoren en voor het voorbereiden van startergaten voor Draad‑EDM.
- Belangrijk voordeel: Boort onder steile hoeken op gekromde oppervlakken zonder uitleggen of breuk van de boor, met behoud van rondheid over grote diepten.
Technische voordelen: Waarom EDM kiezen?
Precisie en oppervlakte‑integriteit
De contactloze aard van EDM elimineert graten en mechanische vervorming die voorkomen bij frezen. De resulterende oppervlakteafwerking is uitzonderlijk glad – vaak vergelijkbaar met een hoge‑kwaliteit gestraalde afwerking – wat de noodzaak voor secundaire polishing vermindert.
Complexe geometrie, nul spanning
Waar een snijgereedschap een dunne wand in een zwaar blok zou buigen of breken, oefent EDM geen macro‑kracht uit. Dit maakt het creëren van delicatie roosters, dunne ribben en micro‑kenmerken mogelijk die structureel gesond blijven.
Hardheids‑onafhankelijk
In conventionele bewerking neemt gereedschapslijst toe met materiaalhardheid. EDM is onverschillig voor hardheid; een vonk erodeert geharde toolstaal even gemakkelijk als zacht aluminium, mits het materiaal elektrisch geleidend is.
Historische evolutie
Het vonk‑erosieconcept dateert uit 1770 door Joseph Priestley, maar praktische toepassing begon in de jaren '40 toen B.R. Lazarenko en N.I. Lazarenko in de VS het benutten voor gecontroleerde productie. Eind jaren '60 transformeerde de komst van CNC EDM van een handmatig reparatiegereedschap in een geautomatiseerd, hoogpreciesysteem – de weg vrijmakend voor moderne ruimtevaartcomponenten en chirurgische instrumenten.
Conclusie
EDM‑verwerking is de toppunt van materiaalafname waar conventionele fysica tekortschiet. Hoewel het langzamer kan zijn dan hoog‑snelheidsfrezen, maakt zijn vermogen om materiaalhardheid te negeren en geometrieën te vervaardigen die onmogelijk worden geacht, het essentieel voor geavanceerde fabricanten. Het begrijpen van de nuances tussen Draad‑, Zink‑ en Gatboor‑EDM is de eerste stap naar engineering‑excellentie.
Productieproces
- CNC-bewerkingsnauwkeurigheid verbeteren: Hoorzaakanalyse & effectieve foutmitigatie
- Bouw een Arduino RGB Kleur Mixer – Stap-voor-stap Handleiding
- Belangrijkste voordelen van Wire EDM-bewerking: Precisie, veelzijdigheid & betrouwbaarheid
- Waarom staalonderdelen aanharden en aanlaten? Kracht, zwaartekracht en duurzaamheid ontgrendelen
- Integreren van een thermocouple-sensor met de Arduino Portenta H7 via de MAX6675 IC
- Krukasstandsensor Uitgelegd: Nauwkeurige Motortiming Gegarandeerd
- Afgratare: de sleutel tot precisie pijpmontage
- Precisie servo-aangedreven zonnevolgsysteem voor optimale energieopbrengst
- ULCOS: Revolutie in Staalproductie met Ultra Lage CO2-Emissies
- Custom Arduino MIDI Arpeggiator – Modulaire Firmware & Euclidische Ritmes
- De vier fundamentele lasposities begrepen