



Exothermisch lassen uitgelegd: proces, toepassingen en voordelen
Wat is exothermisch lassen?
Exothermisch lassen, ook bekend als exothermische binding, thermiet-lassen (TW), en thermiet-lassen, is een lasproces dat vloeibaar metaal gebruikt om geleiders permanent te verbinden.
Exothermisch lassen is een proces voor het verbinden van gelijke metalen, zoals koper naar staal of koper naar koper. Het maakt gebruik van een exothermische reactie om een moleculaire binding tussen de twee stukken te vormen.
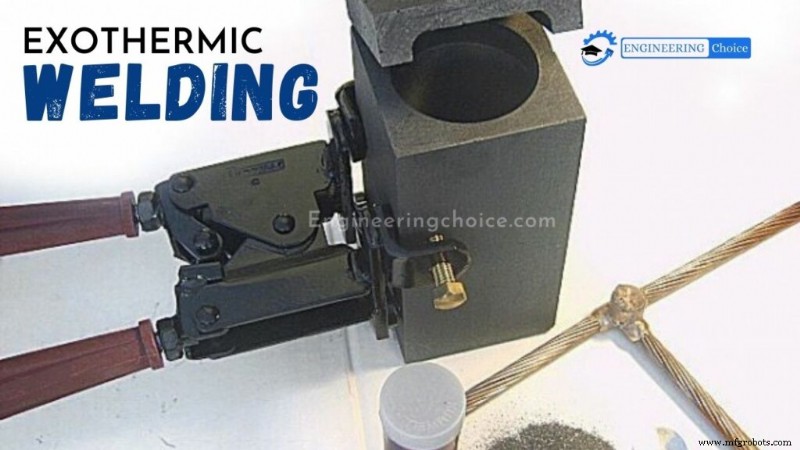
De verbinding wordt geproduceerd in een speciaal ontworpen grafiet-mol. De letsel maakt gebruik van een exothermische reactie van thermiet (poedermetaal) om het metaal te verwarmen. Eenvoudig gezegd, betreft het exothermische proces een chemische reactie die warmte vrijgeeft en geen externe warmtebron vereist. De chemische reactie die de warmte produceert, is een aluminothermische reactie tussen aluminiumpoeder en metaaloxide.
Exothermisch lasproces
Het proces van Exothermisch Lassen is een methode om elektrische verbindingen van koper naar koper of koper naar staal te maken waarbij geen externe warmte- of stroombron vereist is. In dit proces wordt een speciaal lasmateriaal in een hoge-temperatuur-bestendige mol gelegd en ontsteekt.
Het proces van het ontbranden van de deeltjes creëert extreme hoge warmte en vloeibaar metaal (exothermische reactie) tot 1400 graden Celsius en produceert een vloeibaar metaalslak. Dit vloeibare kopermetaal stroomt in de letselkamer, vult elke beschikbare ruimte en voltooit de letsel.
De letsel wordt dan afgekoold en vastgelaten voordat hij uit de mol wordt gehaald. De mol is klaar voor de volgende letsel na een korte reiniging met een borstel. Heel dit proces duurt slechts seconden.
Exothermisch gelaste verbindingen produceren een permanente verbinding, superieur in prestaties aan elke bekende mechanische of druk-type oppervlak-contactconnector. Omdat de geproduceerde verbinding een moleculaire binding is, zal een exothermisch gelaste verbinding niet loskomen of in weerstand toenemen over de levensduur van de installatie.
KENMERKEN
- Het heeft een superieure elektrische geleidbaarheid dan de geleiders zelf.
- Het corrodeert niet, oxideert niet of degradeert niet met de tijd en is bestendig tegen galvanische koppeling.
- Het kan herhaalde elektrische ontladingen weerstaan.
- Het verhoogt nooit zijn weerstand.
- Het heeft een hogere mechanische en knijpweerstand dan de geleiders zelf.
- Het biedt een permanente letsel en een lage-weerstand verbinding, essentieel voor duurzame en betrouwbare resultaten in aardingssystemen.
Het garandeert de meest voorkomende verbindingen niet alleen tussen koperkabels, maar ook voor het lassen van banden en metalen stukken van messing, roestvrij staal, en koperbeklede staalaardingselektrodes.
Wanneer wordt exothermisch lassen gebruikt?
Exothermisch lassen wordt het meest gebruikt voor het permanent verbinden van kopergeleiders. Het is de enige acceptabele manier om koper te binden aan galvaniseerd kabel. Het kan ook gebruikt worden op roestvrij staal, gietijzer, staal, messing, brons, en meer. Als twee ongelijke metalen verbonden moeten worden, is exothermisch lassen een goede optie.
Proces voor exothermisch lassen
Stap 1: Draag altijd beschermende veiligheidsbril en handschoenen bij het werken met exothermische lasproducten.
Stap 2: Verzamel alle juiste materialen en apparatuur/accessoires voor het type verbinding dat je maakt. Het typische letselsysteem vereist een grafiet-mol, hendelklem, lasmateriaal, natuurlijke borstel voor molreiniging, metalen borstel voor reinigen/voorbereiden van geleiders, flitsontsteker, en propaanbrander. Controleer of de grafiet-mol niet versleten of gebroken is, wat lekkage van vloeibaar lasmetaal zou kunnen veroorzaken.
Stap 3: Schuif de hendelklem in de voorgeboorde gaten met de juiste orientatie voor de duimschroeven. Draai de klem-duimschroeven op de mol vast en sluit de grepen om de mol stevig te vergrendelen. Maak aanpassingen om de hendelklem te strakken/loslaten.
Stap 4: Het te lassen materiaal (kabel, staaf, band) moet schoon en droog zijn met de borstel uit de accessoires-set. Hierdoor wordt de oxidelaag en oppervlakkige vervuiling verwijderd. Gezien de grafiet-mol ook vocht absorbeert, moet dit verwijderd worden door voor te verwarmen met een gaslasbrander om porieuze lassen te voorkomen. Na de eerste letsel is het niet nodig de mol opnieuw te verwarmen als de volgende letsel binnen 15 minuten gedaan wordt, want het behoudt de eerder gegenereerde warmte.
Stap 5: Plaats de geleiders in de mol en sluit de hendelklammen om materiële lekkage tijdens de reactie te voorkomen.
Let op – Als er zelfs een kleineopening tussen de twee geleiders zit, breng dan Dichtingsmassa aan op de plaatsen waar de geleiders uitsteken, anders verspreidt het poeder bij het lassen als een vlam wat resulteert in een onjuiste verbinding.
Stap 6: Blokkeer de tap-gat met de metalen schijf. Leeg de inhoud van het lasmengsel-pakket.
Stap 7: Leeg 50% van het startpoeder boven het Exothermisch Laspoeder (Niet Mengen, gewoon strooien) en sluit dan de Molmond en strooi de resterende 50% startpoeder op de molmond in de buurt van het kleine gatje aan de bovenzijde van de molmond.
Stap 8: Ontsteek het startpoeder uitgebreid aan de bovenzijde/zijde van de mol met de flitsontstekers. Eenmaal gestart, duurt de reactie 3-4 seconden, gedurende welke het aanbevolen is de mol vrij te maken.
Stap 9: Na minimaal 2 minuten van de binding, open de mol door de hendelgreep los te maken. Verwijder de mol van de verbinding en reinig de verbinding van eventuele slak. Eenmaal open, reinig de slak die aan de mol kleeft met het relevante gereedschap en reinig de cavities. De mol is nu weer klaar om te gebruiken zonder opnieuw te verwarmen omdat hij al warm is.
ONDERHOUD & OPSLAG
- Mol is meestal goed voor 50 – 60 verbindingen in veldomstandigheden.
- De apparatuur is fragiel en moet zorgvuldig behandeld worden tijdens gebruik.
- Reiniging van mollen moet gedaan worden met de juiste borstel/gereedschap nadat de mol redelijk is afgekoeld na een letselproces. Vermijd hete molreiniging.
- Cavity-reiniging moet zorgvuldig gedaan worden om schade/afbrokking te voorkomen.
- Na voltooiing van de taak, moet de mol goed gereinigd worden van binnen en van buiten met zachte doek. Het moet goed verpakt worden in bubbelplastic bij opslag.
- De mollen en het laspoeder moeten altijd in koele & droge plaatsen opgeslagen worden.
- Alle tools en accessoires moeten voor opslag gereinigd worden voor veilig hergebruik.
Toepassingen
Exothermisch lassen wordt meestal gebruikt voor het lassen van kopergeleiders, maar is geschikt voor het lassen van een breed scala aan metalen, inclusief roestvrij staal, gietijzer, gewoon staal, messing, brons, en Monel. Het is bijzonder nuttig voor het verbinden van ongelijke metalen.
Vanwege de goede elektrische geleidbaarheid en hoge stabiliteit bij kortsluiting-pulsen, zijn exothermische letsels een van de opties gespecificeerd door §250.7 van de Amerikaanse Nationale Elektrische Code voor aardingsgeleiders en bindingskabels.
Het is de voorkeursmethode van binden, en inderdaad de enige acceptabele manier om koper te binden aan galvaniseerd kabel.
De NEC vereist niet dat dergelijke exothermisch gelaste verbindingen gelist of gelabeld zijn, maar sommige engineering-specificaties vereisen dat voltooide exothermische letsels worden onderzocht met Röntgenapparatuur.
Een exothermische letsel heeft een hogere mechanische sterkte dan andere vormen van letsel, en uitstekende corrosieweerstand. Het is ook zeer stabiel bij herhaalde kortsluiting-pulsen, en lijdt niet onder verhoogde elektrische weerstand over de levensduur van de installatie.
Exothermisch Lassen Video
Productieproces
- Weerstandsprojectielassen: proces, voordelen en toepassingen
- CNC-tappen uitgelegd: precisie draadvorming voor kwalitatieve montage
- Eenzijdige Puntlasmachines: Belangrijkste Kenmerken & Voordelen
- Elektrosmelt Lasmachines Begrijpen: Toepassingen en Voordelen
- Flaslassen Uitgelegd: Snelle Gids voor Deze Krachtige Fabricagetechniek
- Gaslassen Uitgelegd: Proces, Onderdelen en Toepassingen
- Elektronenbundellassen Uitgelegd: Definitie, Proces en Voordelen
- Robotlaslassen Uitgelegd: Proces, Voordelen en Toepassingen
- Zilverbrazen Uitgelegd: Proces, Materialen en Toepassingen
- Exothermisch Lassen Uitgelegd: Proces, Toepassingen & Voordelen
- Spray Lassen Uitgelegd: Proces, Technieken en Veiligheid