



Bougie: ontwerp, materialen en productie – een experts overzicht
Achtergrond
De bougie levert een hoge-temperatuur elektrische vonk die het lucht/brandstofmengsel in de verbrandingskamer van een interne verbrandingsmotor ontsteekt. Dit bereikt het door een precies gedimensioneerde gleuf binnen de bougie te overbruggen.
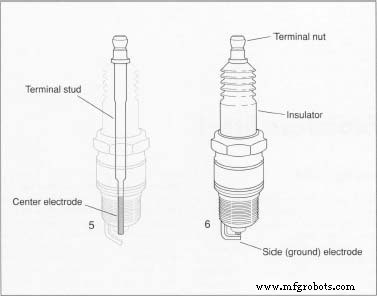
Een bougie bestaat uit vier hoofcomponenten: de centrale elektrode, de isolator, de metalen mantle, en de zij- (massa) elektrode. De centrale elektrode is een dikke, geleidende draad die lengtegewijs door de bougie loopt, en elektriciteit van het ontstekingssysteem naar de vonkgleuf draagt. De isolator, een keramische huls, omringt het grootste deel van de centrale elektrode en houdt de hoge spanning van lekkage. De zeshoekige metalen mantle, met draad om in de cilinderkop te passen, verankert de bougie. De zij-elektrode, gemaakt van een nikkellegering, verbindt met de mantle en wijst naar de centrale elektrode, wat de vonkgleuf creëert die typisch 0,5–2,0 mm uit elkaar ligt, afhankelijk van motorontwerp.
Met honderden variaties dienen bougies een breed scala aan motoren – van auto's, vrachtwagens, bussen, en tractors tot boten, vliegtuigen, motorfietsen, scooters, industriële machines, olierigs, grasmaaiers, en kettingzagen. Specialiteitsbougies, zoals turbine-ontsteekers, aandrijven moderne straalmotoren, terwijl gloedbougies standaard zijn in dieseltoepassingen.
Het warmtebereik – of rating – van een bougie beschrijft hoe snel warmte van de punt wordt afgevoerd en naar de cilinderkop overgebracht. Een punt dat te koud is, kan vervuild raken met koolstof of olie; een punt dat te heet is, kan voorontsteking of schade aan de elektrode veroorzaken. Fabrikanten passen de isolatorneuslengte aan om het gewenste warmtebereik te bereiken: een langere kegelvormige neus levert een 'heet' bougie, een kortere neus een 'koud' bougie.
Onder de kap bezaait een bougie corrosieve gassen bij 2.482°C, knellende drukken van 138 bar, en elektrische ontladingen tot 18.000 volt. Deze stresses herhalen zich tientallen keren per seconde en kunnen meer dan een miljoen cycli per dag rijden totaal.
Geschiedenis
Het concept van het gebruik van een elektrische vonk om een brandstof-luchtmengsel te ontbranden dateert uit 1777, toen Alessandro Volta een Leydenfles afvuurde op een speelpistool geladen met moerasgas en lucht. De eerste echte bougie werd in 1860 ontwikkeld door de Franse ingenieur Jean Lenoir, die een isolator, elektroden, en vonkgleuf in een enkele eenheid combineerde. Lenoir verfijnde zijn ontwerp in 1885, wat de basis legde voor moderne bougies.
In de vroege 1900s introduceerden broers Robert en Frank Stranahan een duurzamere bougie door pakkingen tussen de metalen mantle en porseleinen isolator in te voegen, wat gaslekken verminderde en fabricage vereenvoudigde. In 1909 had Robert Stranahan een groot auto-contract beveiligd en domineerde de markt.
Naarmate de auto-era ontplofte, dreven variërende ontstekingssystemen, brandstoffen, en prestatiebehoeftes continue innovatie. Hoewel het kernontwerp stabiel is gebleven, hebben fabrikanten geëxperimenteerd met talloze elektrode- en isolatormaterialen.
Grondstoffen
Typische bougie-elektroden zijn hoog-nikkellegeringen; de isolator is meestal aluminium-oxide keramiek; de mantle is staaldraad. Materiaalselectie heeft uitgebreid R&D vereist – een toonaangevende fabrikant rapporteert 2.000 elektrodeformules en meer dan 25.000 isolatormengsels getest te hebben.
Elektrodeslijtage verwijdt de vonkgleuf, wat de spanningsvraag verhoogt. Vooruitgang omvat dikke elektroden en de toevoeging van edele metalen zoals zilver, goud, en platina. Zilver biedt superieure thermische geleiding; platina biedt uitstekende corrosieweerstand.
Isolatorsamenstelling beïnvloedt ook prestaties door flashover – ongewilde elektrische lekkage van de bougietop naar de mantle – te verminderen. Innovaties zoals sillimaniet en hoge-temperatuur aluminium-oxide keramieken duwen de grenzen voort.
Fabrikanten produceren vaak keramische pellets via nat slijpen in balmolen, en spray-droog het mengsel om een vrij-stromend materiaal te creëren. Precieze pelletgrootte en -vorm zijn cruciaal voor het produceren van een consistente isolator.
Het productieproces
Elk component – centrale elektrode, zij-elektrode, isolator, en mantle – wordt in een continue in-line montage geproduceerd. Na individuele fabricatie worden onderdelen samengevoegd tot een enkele, gesealde eenheid.
Mantel
- Mantels kunnen koudgevormd worden uit massive staaldraad of geëxtrudeerd door een mallijst. Automatische schroefmachines kunnen mantels ook produceren door staalstaven te boren en te reamen tot exacte afmetingen.
- Eenmaal gevormd, ondergaan mantels secundaire operaties zoals bewerken en knurlen. Knurlen indrukt rillingen op het exterieur, terwijl bewerken de vorm bijsnijdt, wat een finale mantel oplevert klaar voor draadschneiden en elektrodebevestiging.
Zij-elektrode
- De zij-elektrode, gemaakt van een nikkellegering draad, wordt gestrekt, aan de mantle gelast, en op lengte gesneden. Het ontvangt een gedeeltelijke buiging; de finale buiging wordt toegepast na voltooiing van de kernmontage van de bougie.
- Manteldraden worden gerold, en een beschermende elektrolytische afwerking – bereikt door de mantle in een zuur-zoutoplossing te dompelen terwijl stroom wordt toegepast – wordt aangebracht om corrosie te voorkomen.
Isolator
- Isolatorblanks worden gegoten uit vloeibare keramiek in rubberen mallijsten. Hydraulische pressen vormen de ongebakken blanks met een precies gecontroleerde boorgat.
- Speciale contour-slijping vormt het uiterlijke oppervlak, waarna de blanks in een tunneloven bij temperaturen boven 1.482°C gebakken worden. Dit proces levert dichte, vochtbestendige isolatoren. Een glazuur en identificatiemerkingen kunnen in een tweede baking worden toegevoegd.
Centrale elektrode
- De nikkellegering centrale elektrode wordt gelast aan een staal terminalpin, die verbindt met de ontstekingskabel.
- Onder extreme druk wordt de elektrode-pin montage in de isolator geseald, waarna de gehele eenheid in de mantle gecomprimeerd wordt bij 414 bar. Reamen past diepte en hoek aan, en de mantelflens wordt geklemd om een gasdichte afdichting te vormen. Pakkingen worden over de bougielichaam geklemd om de montage te beveiligen.
- Tot slot wordt de elektrodegleuf machine-gebijsneden naar specificatie, en de zij-elektrode ontvangt zijn finale buiging.
Verpakken
- Na finale inspectie worden bougies in automatisch gevormde kartonnen dozen geplaatst, in plasticfolie gewikkeld, en in bulk naar distributeurs verzonden.
Kwaliteitscontrole
Inspectie en meting vinden op elk stadium plaats. Binnenkomende onderdelen en tooling worden gecontroleerd op dimensionele nauwkeurigheid, en nieuwe meetinstrumenten worden gekalibreerd voor productiegebruik.
Mantels van elke machine ondergaan visuele inspectie op flawen. De isolatorcontour wordt geverifieerd door de silhouet op een scherm te projecteren bij 20x vergroting en te vergelijken met tolerantielijnen. Statistische steekproeven van isolatoren van de lijn leveren lopende kwaliteitsdata.
Tijdens montage bevestigen willekeurige druktesten dat de centrale elektrode correct geseald is. Visuele controles garanderen naleving van ontwerpspecificaties.
Productieproces
- Hoe EDM Ontladingserosie Machines Werken: Een Complete Gids
- EDM Ontladingserosie Uitgelegd: Technologie, Methodes en Toepassingen
- Precisie Bewerking van Complexe Vormen: De Voordelen van EDM Ontladingserosie
- Elektrische ontladingsbewerking (vonkontlading): een precisieproces voor complexe metalen delen
- Belangrijkste Voordelen van Elektro-Ontladingsbewerking (EDM) in Moderne Productie
- Industrie 4.0: Duitse Fabrikanten Lanceren Slimme Fabrieken Voor Groei
- 3 Bewezen Strategieën Voor Lange-termijn Generatoronderhoud
- Schoonmaakproppen: Essentieel voor Veilige, Lekvrije Rioolsystemen
- STMicroelectronics onthult SensorTile.box – plug-and-play IoT-module klaar voor Azure IoT Central
- Hoe Edge Intelligence de Volgende Golf van Computer Vision Applicaties in 2019 Drijft
- Vonktesten Uitgelegd: Complete Gids voor Classificeren van Ferromaterialen