



De Potlood: Van Prehistorisch Houtskool tot Modern Grafiet
Achtergrond
Een van de oudste en meest gebruikte schrijfgereedschappen, het potlood, heeft zijn oorsprong in prehistorische tijden toen krijtachtige rotsen en verbrande stokken gebruikt werden om te tekenen op oppervlakken zo variërend als dierenhuiden en grotmuur. De Grieken en Romeinen gebruikten platte stukken lood om zwakke lijnen op papyrus te trekken, maar het was pas in de late 1400s dat de vroegste directe voorloper van de huidige potlood ontwikkeld werd. Ongeveer honderd jaar later werd grafiet, een gemeenschappelijk mineraal dat voorkomt als zachte, glanzende ader in rotsen, ontdekt in de buurt van Borrowdale in noordwestelijk Engeland. De Borrowdale mijn voorzag Europa van grafiet voor diverse honderd jaren; echter, omdat mensen toen niet konden differentiëren tussen grafiet en lood, verwijzen ze naar de eerste als "zwart lood." Gesneden in staven of stroken, werd grafiet zwaar in twijngedraaid om sterkte en een comfortabele greep te bieden. Het afgeronde product, een loodpotlood genoemd, was redelijk populair. In de late zestiende eeuw werd een methode voor het lijmen van houtstrips om grafiet ontdekt in Duitsland, en het moderne potlood begon vorm te krijgen. In 1779 bepaalden wetenschappers dat het materiaal dat ze eerder voor lood hadden gehouden, eigenlijk een vorm van microkristallijne koolstof was die ze grafiet noemden (van het Griekse "graphein" betekenis "te schrijven"). Grafiet is een van de drie natuurlijke vormen van zuivere koolstof - de andere twee zijn steenkool en diamant.
In de late achttiende eeuw was de Borrowdale mijn uitgeput, en, aangezien grafiet nu minder voorradig was, moesten andere materialen ermee gemengd worden om potloden te maken. Een Fransman scheikundige, Nicolas Jacques Conte, ontdekte dat als poedergrafiet, poederklei en water gemengd, gevormd en gebakken werden, het afgeronde product even soepel schreef als zuiver grafiet. Conte ontdekte ook dat een harder of zachter schrijfkern geproduceerd kon worden door de verhouding van klei en grafiet te variëren - hoe meer grafiet, hoe zwarter en zachter het potlood. In 1839 ontwikkelde Lothar von Faber van Duitsland een methode om grafietpasta in staven van dezelfde dikte te maken. Hij uitvond later een machine om het potloodhout te snijden en te groeven. Na de uiteenputting van de ooit-rijke grafietbron bij Borrowdale, werden andere grafietmijnen geleidelijk over de hele wereld opgezet.
Een aantal van deze mijnen werd in de Verenigde Staten opgezet, en de eerste Amerikaanse potloden werden in 1812 geproduceerd, na het einde van de Oorlog van 1812 de Engelse import beëindigde. William Monroe, een kabinetmaker in Concord, Massachusetts, uitvond een machine die houtlatten precies genoeg snijde en groefde om potloden te maken. Rond die tijd ontwikkelde Amerikaanse uitvinder Joseph Dixon een methode om enkele ceder cilinders in tweeën te snijden, de grafietkern in een van de helften te plaatsen, en de twee helften dan weer aan elkaar te lijmen. In 1861 bouwde Eberhard Faber de eerste potloodfabriek van de Verenigde Staten in New York City.
Vandaag de dag wordt de hardheid van een potlood aangeduid door nummers of letters. De meeste fabricanten gebruiken de nummers 1 tot 4, met 1 het zachst en de donkerste streep makend. Nummer 2 potloden (medium zacht) worden gebruikt voor normaal schrijven. Potloden worden ook soms gegradiëerd bij letters, van 6B, het zachst, tot 9H, het hardst. Het idee van een gum aan een potlood te bevestigen wordt toegeschreven aan Hyman W. Lipman, een Amerikaan wiens 1858 Amerikaanse octrooi in 1872 gekocht werd door Joseph Rechendorfer voor een gerapporteerde $100.000.
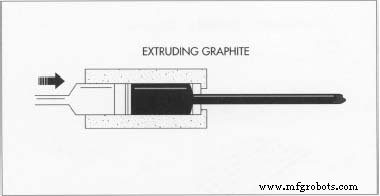 De eerste stap in potloodfabricage betreft het maken van de grafietkern. Een methode om dit te doen is extrusie, waarin het grafietmengsel gedwongen wordt door een matopening van de juiste grootte.
Naast het conventionele houten potlood, worden een aantal andere potloden wijd gebruikt. In de vroege jaren 1880s leidde de zoektocht naar een potlood dat niet gescherpt hoefde te worden tot de uitvinding van wat Variabel genoemd is als de automatische, voortstuwend, of herhalende potlood. Deze instrumenten hebben een metaal of plastic behuizing en gebruiken mijnen vergelijkbaar met die in houten potloden. De mijn, gelodst in een metalen spiraal binnenin de behuizing, wordt op zijn plaats gehouden door een staaf met een metalen steun bevestigd aan het. Wanneer de kap gedraaid wordt, bewegen de staaf en steun naar beneden in de spiraal, de mijn naar de punt dwingend. De vroege twintigste eeuw zag de ontwikkeling van kleurpotloden waarin de grafietkern vervangen werd door een combinatie van pigmenten of kleurstoffen en een binder. Vandaag de dag zijn kleurpotloden beschikbaar in meer dan 70 kleuren, met 7 verschillende geelen en 12 verschillende blauen. Toch blijft het ceder-behuizing loodpotlood - geproduceerd met een tempo van 6 miljard per jaar in 40 verschillende landen - alle concurrenten outsellen, inclusief de balpen.
Grondstoffen
Het belangrijkste ingrediënt in een potlood is de grafiet, wat de meeste mensen nog steeds lood noemen. Conte's methode van het combineren van grafiet met klei wordt nog steeds gebruikt, en was of andere chemicaliën worden soms ook toegevoegd. Virtual alle grafiet die vandaag gebruikt wordt is een gefabriceerde mengsel van natuurlijke grafiet en chemicaliën.
Het hout gebruikt om potloden te fabriceren moet in staat zijn om herhaald scherpen te weerstaan en gemakkelijk te snijden zonder te splinteren. Meeste potloden worden gemaakt van ceder (specifiek, Californische ceder), het keuzehout voor veel jaren. Ceder heeft een aangename geur, buigt niet of verliest zijn vorm, en is gemakkelijk beschikbaar. Sommige potloden hebben gummen, die bevestigd worden met een ferrule, een metalen behuizing die ofwel gelijmd of met metalen prikken bevestigd wordt. De gummen zelf bestaan uit pompssteen en rubber.
Het Fabricageproces
Nu de meeste commercieel gebruikte grafiet in fabrieken gemaakt wordt in plaats van gemijnd, zijn fabricanten in staat om de dichtheid ervan gemakkelijk te controleren. De grafiet wordt gemengd met klei volgens het type potlood dat gemaakt wordt - hoe meer grafiet gebruikt, hoe zachter het potlood, en hoe donkerder zijn streep. Voor kleurpotloden worden pigmenten aan de klei toegevoegd, en virtual geen grafiet wordt gebruikt.
De grafiet verwerken
- 1 Twee methoden worden gebruikt om de grafiet in zijn afgeronde staat te vormen. De eerste is een extrusiemethode waarin de grafiet en was mengsel gedwongen wordt door een vorm om een spaghetti-achtige snaar te creëren, die vervolgens op precieze maten gesneden en in ovens gedroogd wordt. In de tweede methode wordt de grafiet en klei mengsel in een machine genaamd een billet pers. Een prop wordt boven op de pers geplaatst, en een metalen ram stijgt van de bodem om het mengsel in een harde, solide cylinder te perzen genaamd een "billet." De billet wordt vervolgens van de top van de machine verwijderd en in een extrusiepers geplaatst die het door een vorm dwingt, stroken afsnijden de
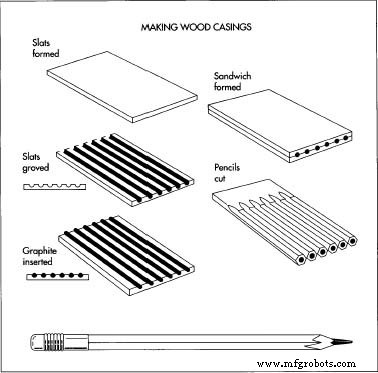 Om de houten behuizingen voor de potloden te maken, worden vierkante latten gevormd, en dan groeven in de latten gesneden. Vervolgens worden grafietstaven in de groeven van één lat geplaatst, en dan een tweede lat met lege groeven op de grafiet-gevulde sleuf gelijmd. Correct gesizeerde potloden worden uit de sandwich gesneden, en de gum en metalen ferrule bevestigd. grootte van de potloodkern. Na gesneden op maat, passeren de kernen een transporterband en worden in een goot verzameld om inserte in het potloodhout te wachten.
De houten behuizingen maken
- 2 De ceder arriveert meestal al gedroogd, gekleurd, en gewaxt in de fabriek, om vervorming te voorkomen. Loggen worden dan gezaagd in smalle stroken genaamd "latten"; deze zijn ongeveer 7,25 inch (18,4 centimeter) lang, .25 inch (.635 centimeter) dik, en 2,75 inch (6,98 centimeter) breed. De latten worden in een voeder geplaatst en één-voor-één op een transporterband gedropt, wat ze met een constante snelheid voortbeweegt.
- 3 De latten worden dan gehobeld om hun een glad oppervlak te geven. Vervolgens passeren ze onder een snijkop die parallelle halfcirkelvormige groeven maakt - half zo diep als de grafiet dik is - langs de lengte van één zijde van elke lat. Voortgaand langs de transporterband, worden de helft van de latten bedekt met een laag lijm, en de gesneden grafiet in de groeven van deze latten gelegd.
- 4 De latten zonder lijm - en zonder grafiet in de groeven - worden op een ander band geplaatst dat ze naar een machine brengt die ze oppakt en omkeert, zodat ze op de band liggen met de groeven naar beneden. De twee transporterbanden ontmoeten elkaar dan, en elke ongelijmde lat wordt over een lat met lijm en grafiet geplaatst, een sandwich vormend. Na de sandwiches van de transporterband verwijderd zijn, worden ze in een metalen klem geplaatst en door een hydraulische pers samengeperst en geklemd tot de lijm gedroogd is. Wanneer de potloden gedroogd zijn, worden de uiteinden bijgesneden om overtollige lijm te verwijderen.
De potloden vormgeven
- 5 De volgende stap is vormgeven, wanneer de sandwiches eigenlijk potloden worden. De sandwiches worden op een transporterband geplaatst en door twee sets snijders bewogen, één boven en één onder de band. De snijders boven de sandwiches snijden rond de bovenhelft, terwijl de lagere set rond de onderhelft snijdt en de afgeronde potloden scheidt. De meerderheid van potloden zijn zeshoekig, zo ontworpen om de potloden van oppervlakken te laten rollen; een enkele sandwich levert zes tot negen zeshoekige potloden op.
Finale stappen
- 6 Na het snijden van de potloden, worden hun oppervlakken gladgemaakt door schuurmachines, en lak aangebracht en gedroogd. Dit wordt gedaan met lakkenmachines, waarin de potloden in een vat lak gedoopt worden en dan door een vilt schijf gaan, wat de overtollige lak verwijdert. Na drogen worden de potloden het proces weer en weer doorgevoerd tot de gewenste kleur bereikt is. Ten slotte ontvangen de potloden een afwerklaag.
- 7 De potloden worden opnieuw op een transporterband door vormmachines gestuurd, die overtollige lak die op de uiteinden van de potloden geaccumeerd is, verwijderen. Deze stap zorgt er ook voor dat alle potloden dezelfde lengte hebben.
- 8 Gummen worden dan bevestigd, vastgehouden aan het potlood door een ronde, metalen behuizing genaamd een "ferrule." De ferrule bevestigt eerst aan het potlood ofwel met lijm of met kleine metalen prikken, en dan wordt de gum ingevoegd en de ferrule om het heen geklemd. In de laatste stap drukt een verwarmde staal stempel het bedrijfslogo op elk potlood.
Kleurpotloden
Kleurpotloden worden op ongeveer dezelfde manier geproduceerd als zwart-schrijvende potloden, behalve dat hun kernen kleurmaterialen zoals kleurstoffen en pigmenten bevatten in plaats van grafiet. Eerst worden klei en gom aan pigment toegevoegd als bindingsmiddelen, en dan wordt het mengsel in was geweekt om de potloden gladheid te geven. Wanneer de potloden gevormd zijn, worden de buitenschilden geschilderd volgens de kleur van het centrummengsel.
Kwaliteitscontrole
Omdat ze langs een transporterband reizen tijdens het fabricageproces, worden potloden grondig onder de loep genomen voordat ze aan het publiek gedistribueerd worden. Werkers zijn getraind om potloden die dysfunctioneel lijken weg te gooien, en een select aantal wordt gescherpt en getest wanneer het proces compleet is. Een veelvoorkomend probleem is dat de lijm van de sandwiches soms niet hecht, maar deze irritatie wordt meestal gevangen wanneer de sandwiches gesneden worden.
Productieproces
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Grafiet bewerken: belangrijke overwegingen en best practices
- Zandgieten van compacte grafiet ijzer (CGI): mogelijkheden, beperkingen en voordelen
- Hoe Mechanische Potloden Worden Geproduceerd: Een Stapsgewijze Gids
- 7 Krachtige Toepassingen van Grafiet Ontdekken
- Belangrijkste Eigenschappen van Grafiet: Structuur, Kracht en Toepassingen
- Grafiet Uitgelegd: Definitie, Typen en Toepassingen
- Ontdekken van de gelaagde koolstofstructuur van grafiet
- Enkelvoudig-laag flexibel graafiet: De next-generation warmtespreider voor consumentenelektronica