



Surfplank Constructie en Ontwerp: Van Polynesische Wortels tot Moderne Innovatie
Achtergrond
Een surfplank is het essentiële hulpmiddel voor surfen, waarmee een surfer op het vlak van een brekende golff kan glijden. Standaardafmetingen variëren van 46–61 cm breedte tot 183–305 cm lengte, met dikte die varieert per stijl. De kern is een lichtgewicht, drijvend polyurethaan schuim, omhuld door een harde fiberglasklep. Surfers liggen op de buik, roeien in de branding, en lanceren zich op een komende golf, staand opkomend terwijl de plank op het golfvlak rijdt. Varianten als zeilplanken – uitgerust met een mast en zeil voor windsurfen – en bodyboards – korter en op de buik gereden – vergroten de veelzijdigheid van de sport.
Surfen heeft zijn oorsprong in Polynesië, al in 400 na Christus. Polynesische Hawaianen introduceerden de sport op de eilanden, snijden houten planken uit inheemse bomen, afgewerkt met plantenoliën. De grootste traditionele planken, 'olo's genoemd, maatten 3,6–6 meter en woegen tot 91 kg. In de jaren '20-'30 leidde experimenteren met holle ontwerpen en redwood- of balsa-laminaat tot gewichtsreductie bij behoud van sterkte.
De eerste fiberglasplank verscheen in 1946, met twee gevormde helften en een redwood-stringer. Bob Simmons pioneerde in 1949 een prototype met een styreenkern tussen fineerhoutlagen en hars.
Moderne surfplankproductie begon in 1958 toen Hobie Alter polyurethaan schuimkernen introduceerde, later gecombineerd met polyesterhars fiberglasklopen – een benadering die vandaag de standaard blijft.
Grondstoffen
Typische planken bestaan uit een starre polyurethaan schuimkern en een fiberglasdoek exterieur gebonden met polyesterhars. Wanneer een stringer gebruikt wordt, is dit vaak van redwood, linde of spar, hoewel gekleurde fiberglasstringers ook beschikbaar zijn. De vin (of skeg) wordt meestal gemaakt van hout of gelamineerde fiberglas-hars lagen.
Ontwerp
Ontwerp heeft zich ontwikkeld door continue experimenten. Hoewel de jaren '60 een korte duw zagen naar gestandaardiseerde, massaproduceerde planken, worden de meeste planken nog steeds handgemaakt door vakbekwame bouwers. De afgelopen vier decennia wisselden planklengtes, en vinconfiguraties verschuifden van enkel naar dubbel, drievoudig en zelfs multi-vin layouts, elk gericht op verbeterde manoeuvreerbaarheid. Sommige bouwers voegen lengterichtings kanalen op de onderkant toe voor verbeterde stabiliteit.
Vandaag experimenteren bouwers met kanaalgeometrie, rocker-profielen en rocker-rand combinaties om de 'perfecte plank' te leveren. Gevorderde surfers kunnen vijf tot tien planken meenemen afgestemd op hun stijl en lokale surfcondities.
Het Productieproces
Meeste surfplanken worden één voor één gebouwd in kleine werkplaatsen. Hoewel technieken variëren, vertegenwoordigen de volgende stappen een typische workflow.
De Schuimkern Vormen
- 1. De schuimkern, of 'blank', wordt gegoten in een tweedelig cementen malt met speciaal papier om te voorkomen dat het kleeft. De malt wordt verwarmd, en vloeibare polyurethaan chemicaliën worden erin gegoten. Warmte initieert een chemische reactie die een dicht, wit schuim produceert – in het vakjargon 'blowing the blank'. Na 25 minuten opent de malt en wordt de kern verwijderd, waarna deze uithardt.
De Stringer Toevoegen
- 2. Eenmaal uitgehard, wordt de kern verticaal biseks. Een dunne stringer wordt tussen de helften gelijmd en geklemd om te drogen, wat stijfheid geeft en splitsing voorkomt.
De Blank Vormgeven
- 3. Met een houten sjabloon tekent de bouwer de plankcontour op de kern, snijdt deze met zaag. De onderkant wordt gehobeld met een elektrisch hobel, gladgemaakt en gevormd naar gewenste vorm. De plank wordt omgedraaid, de bovenkant gevormd, en ribben verwijderd met een bandschuurmachine. De stringer wordt met de hand gehobeld, de rails gevormd met grof schuurpapier, en de blank fijn geschuurd. De vinrek wordt gemarkeerd en de bouwer tekent de plank met een uniek ontwerp of handtekening.
De Buitenschil Lamineren
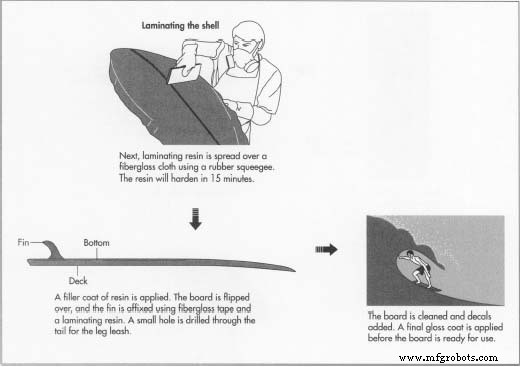
- 4. De blank wordt schoongemaakt met gecomprimeerde lucht. Indien een kleur of grafiek gewenst is, wordt acrylverf gespoten of airbrush. Fiberglasdoek wordt dan op maat gesneden. Het dek wordt eerst gelamineerd met polyesterhars gemengd met een hardener, wat een 15-minuten uithardingssyklus initieert. Hars wordt gelijkmatig verdeeld met een rubberen kwast – dit heet 'glassing'. Na uitharding van het dek herhaalt het proces zich op de onderkant, gevolgd door een tweede deklag voor extra sterkte en slijtvasteheid.
Vulklaag Toepassen en Vin Toevoegen
- 5. Een tweede harslaag, de vulklaag of schuurhars, vult imperfecties op. Het dek wordt eerst bestreken, daarna de plank omgedraaid. De vin wordt bevestigd met fiberglastape en lamineringshars, en een vulklaag wordt op zowel onderkant als vin aangebracht. Na drogen wordt een klein gat in de staart geboord om een beenleash te bevestigen – een elastische koord die voorkomt dat de plank wegdrijft wanneer een surfer valt.
De Plank Schuren
- 6. Overmaat hars wordt verwijderd met een bandschuurmachine voor grote oppervlakken en met de hand voor rails en scherpe contouren om de fiberglaslaag te beschermen.
Finale Afwerking
- 7. De plank wordt schoongeblazen van schuurstof. Decals of kleurengrafieken kunnen toegevoegd worden. Een finale glanshars wordt aangedaan, gemengd met hardener, en härdt in 15 minuten. De plank rust dan minimaal 12 uur om volledig uit te harden. Optioneel wordt de plank natgeschuurd met fijn schuurpapier, gewreven, gebuffeld en gepolijst tot hoge glans.
Kwaliteitscontrole
Inspectie vindt plaats op meerdere stadia: na maltontlasting om holten te detecteren, tijdens vormgeving om imperfecties op te sporen, en na afwerking om te verzekeren dat de plank voldoet aan de standaards van de bouwer.
Giftige Materialen en Veiligheidsoverwegingen
Surfplankconstructie omvat gevaarlijke chemicaliën. Polyurethaan schuim-voorlopers zijn giftig en ontvlambaar, wat explosieve-veilige afzuiging, gecontroleerde temperatuur en vochtigheid vereist. Schuimstof van vormgeving kan de longen irriteren – stofmaskers zijn verplicht. Harsrook van lamineren is giftig; ademhalingsbescherming is essentieel tijdens glassing. Juiste veiligheidsuitrusting en ventilatie zijn non-negotiable voor alle bouwers.
De Toekomst
Innovatie hervormt voortdurend surfplankproductie. Computer-ondersteund ontwerp (CAD) systemen laten bouwers planken in 3D modelleren, afmetingen aanpassen en nauwkeurige sjablonen printen – wat de ontwerpcyclus drastisch versnelt. Sommige kunstenaars experimenteren nu met styreenkernen en epoxyhars, wat lichter gewicht, grotere sterkte en lagere giftige rook oplevert, hoewel deze materialen kosten en verwerkingscomplexiteit verhogen. Grafietversterking biedt superieure stijfheid maar beperkt kleuropties tot zwart en verhoogt kosten verder.
Opkomende technologieën als CNC-vormmachines kunnen een blank in ongeveer 25 minuten verwerken versus diverse uren handvorming, maar de hoge initiële kosten en herprogrammeringsbehoefte beperken wijdverspreide adoptie. Malt-gebaseerde duplicatiemethodes kunnen een plank in ongeveer 4,5 uur produceren, maar zijn ook afhankelijk van een bestaande plank als sjabloon.
Ondanks deze vooruitgang, zal de vraag naar op maat gemaakte planken tegen redelijke prijzen waarschijnlijk aanhouden, zodat kleine, artisanale surfplankwinkels de primaire bron blijven voor high-end planken.
Productieproces
- Strijkplank Productie: Ontwerp, Materialen en Productieproces
- Geprinte Schakelprintplaten: Ontwerp, Fabricage en Toekomstige Trends
- Helium-gebaseerde Zon-Powered Luchtsensor: Ontwerp & Implementatiegids
- RasPiRobot Board V2: Je Raspberry Pi Uitbreiden tot een Krachtige Robot-controller
- DIY Arduino Woordklok – Bouw een Elegant Real-Time Display
- Uitgebreide gids tot PCB-afwerkingen: types, toepassingen en best practices
- Essentiële PCB-prototyping glossarium – Deel 1
- PCB Uitgassing Voorkomen: Bescherm Uw Printplaten tegen Defecten
- Typen via's: Een uitgebreide gids voor PCB-interconnecties
- Top Microcontroller Boards van 2021 – Expert Picks & Features
- Composietmaterialen: De Moderne Oplossing voor Lichtgewicht, Duurzame en Kosteneffectieve Engineering