



Spijkers: Typen, Ontwerp en Productie – Een Uitgebreide Gids
Achtergrond
Een spijker is een metalen bevestigingsmiddel bestaande uit een puntige schacht en een kop, geëngineerd om hout en andere materialen samen te bevestigen. Terwijl staal de productie domineert, worden spijkers ook gemaakt van aluminium, messing, koper, en specialiteitslegeringen. Coatings zoals zink galvaniseren, bluing, en polymeren verf verbeteren corrosieweerstand, grip, en esthetiek. In de Verenigde Staten worden bijna 300 distincte spijkertypes jaarlijks geproduceerd, met residentiële constructie het merendeel verantwoordelijk. Een typisch houten frame huis vereist tussen 20.000 en 30.000 spijkers van variërende maten.
Classificatie op lengte is gangbaar: spijkers onder 1 inch (2,5 cm) zijn tacks of brads, die 1–4 inch (2,5–10,2 cm) zijn standaard spijkers, en lengtes boven 4 inch (10,2 cm) worden soms spike genoemd. Deze bereiken zijn flexibel, maar bieden een nuttige afkorting voor bouwers en fabrikanten.
De term penny dateert terug naar 18e-eeuws Engeland, waar de prijs van honderd spijkers van een gegeven maat de aanduiding bepaalde. Bijvoorbeeld, een 10-penny spijker kostte tien pennies per honderd. Vandaag de dag verwijst "penny" alleen naar lengte: 2d is 1 inch, 10d is 3 inch, en 16d is 3,5 inch. Tussen 2d en 10d neemt de lengte met 0,25 inch per penny toe. Lengtes boven 10d volgen geen strikte progressie.
Spijkers duiken voor het eerst op in Mesopotamië rond 3500 v.Chr., waarschijnlijk gesmeed van koper of brons. IJzer vervroeg deze vroege materialen. Initieel was elke spijker handgesmeed, wat ze schaars en duur maakte. In de 1500s konden machines lange, gevlamde ijzerstroken – spijkerstaven – produceren die vervolgens gesneden, gepunt, en gekopt werden. In 1646 wetten Virginia's wetgever een wet om kolonisten's spijkers te beschermen, hun economische waarde erkennend. Vroege octrooien in 1786 (Ezekial Reed) en 1790 (Thomas Clifford) introduceerden machines die getapte stukken uit platte ijzerplaten sneden. De eerste draad-gebaseerde spijkermachine duikte op in de VS rond 1850, een methode die vandaag de dag nog steeds predominant is.
Ontwerp
Meeste van de 300 spijkervariëteiten in de VS vereisen geen nieuw ontwerpwerk eenmaal een prototype goedgekeurd is. Vormdijen en productieprocessen worden dan geschaald voor massaproductie.
Koppen komen in diverse vormen: een brede, cirkelvormige kop is gangbaar; afwerkingspijkers hebben een smalle, getapte kop die insinken toestaat voor een gladde afwerking; tapijtspijkers tonen decoratieve koppen; en dubbelgekoppelde spijkers bieden een verwijderbare kop voor betonvormwerk. De schacht is typisch rond en glad, maar getand, gegolfd, of helicale ontwerpen bieden sterker, permanente grip. Thermoplastische coatings kunnen op de schacht toegepast worden, uithardend onder wrijving om de spijker op slot te zetten. Diameter varieert per type: gewone spijkers zijn groter, doosspijkers kleiner, en afwerkingspijkers de dunste.
Puntontwerpen variëren ook. De standaard diamantpunt is vierkante en getapt, terwijl afgeronde, beitel, behaarde, of naaldpunten voor specialiteitsapplicaties ingezet worden.
Naarmate bouwmaterialen evolueren, innoveren fabrikanten accordingly. Spijkers bestaan nu voor dakpannen, hardhoutvloeren, dakbedekking, goten, wandplaten, bladmetaal, en beton. Sommige zijn geïngeneerd voor lucht-aangedreven spijkerpistolen, en een handjevol dienen zelfs luchtvaartvereisten.
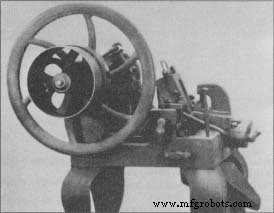 Deze mid-19e-eeuwse spijker-snijmachine gebruikte een schaaractie om spijkers uit staafijzer te snijden. (Van het Henry Ford Museum & Green-field Village.)
Spijkers zijn vitaal voor houten frame constructie, doch ze waren niet altijd de primaire bevestiging. Voor de late 18e eeuw steunden Amerikaanse bouwers op zware balkenframes, gebruikmakend van tenonen en mortiesen met houten pennen voor verbindingssterkte. Zulke vakmanschap vereiste hooggeschoolde timmerlieden en droeg hoge kosten in koloniaal Amerika.
Voor de jaren 1790 werden spijkers geïmporteerd uit Engeland of gesmeed door lokale smeden. Een typisch proces betrof het verwarmen van een ijzerstaaf, het vormgeven van de schacht en kop door hameren op een aanbeeld, het snijden van een kerf, en het afbreken van de spijker. De kop werd dan gevlamd en gepolijst vóór vrijgave.
Tussen 1790 en 1830 introduceerden Europese en Amerikaanse uitvinders mechanische apparaten die spijkerproductie versnelden en kosten verlaagden. Deze vooruitgang coincideerde met het ballon-frame huisontwerp in Chicago in de jaren 1830, dat massaprogeproduceerde spijkers gebruikte en timmerlieddeskundigheid vereisten verminderde.
William S. Pretzer
Grondstoffen
Staal domineert spijkerproductie, maar aluminium, koper, messing, brons, roestvrij staal, nikkel, zilver, monel, zink, en ijzer vinden ook gebruik. Gegalvaniseerde spijkers ontvangen een zinkcoating voor corrosieweerstand; gebluwde spijkers ondergaan een vlambehandeling voor een beschermende oxidadelaag; cement-gecoate spijkers worden in plastic hars gewikkeld voor betere grip; en sommige brads ontvangen gekleurde email om te mengen met het substraat.
Het Productieproces
Moderne spijkers worden geproduceerd uit metaaldraadrollen. Een spijker-makende machine kan tot 700 spijkers per minuut produceren, waarna de spijkers gereinigd, afgewerkt, en verpakt worden.
Vormen
- Draad wordt van de rol getrokken en gegrepen by dijnen die de kop vormgeven.
- Een mechanische hamer deformeert het vrije uiteinde in de dijcaviteit om de kop te vormen.
- Snijders slaan het tegenovergestelde uiteinde, de punt vormend en de spijker van de rol afscheidend.
- De dijnen vrijkomen en een uitlegger ejekteert de spijker in een verzamelbak.
Additionele Vormgeving
- Spijkers die helicale draaiingen, tanden, of andere oppervlaktetexturen vereisen, worden verwerkt door rollen, draaiingen, of stempels – soms na verwarmen – om het gewenste profiel te bereiken.
Afwerken
- Reiniging vindt plaats in een roterende vat met hete kaustische soda, oliën en metaalspintels verwijderend.
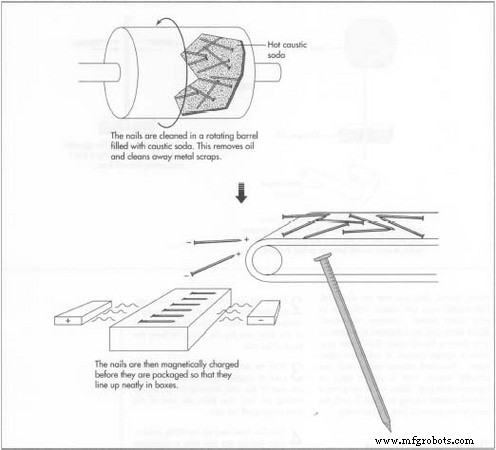
- Gladde afwerkingen worden toegepast via een roterende vat met houtzagers; gebluwde afwerkingen bereikt door vlambehandeling. Gegalvaniseerde spijkers worden in gesmolten zink gedoopt (hot-dip galvaniseren), of gecoat met poederzink en zinkoxide bij 570°F (300°C). Andere coatings kunnen gespoten of gedoopt worden.
- Warmtebehandeling kan toegevoegd worden voor specialiteitsspijkers die strakkere toleranties vereisen.
Verpakking
- Magnetische tillen transporteren afgewerkte spijkers naar weegmachines, die ze in kartonnen dozen droppen. Een magneetveld lijnt spijkers in nette rijen voor demagnetisatie. Gangbare doosmaten omvatten 1, 5, 10, 25, en 50 pond. Brads worden in 2-ounce of 4-ounce dozen verkocht en verpakt zonder magnetische uitlijning.
Kwaliteitscontrole
Grondstoffen moeten aan strenge chemische, mechanische, en corrosiestandaarden voldoen, typisch gecertificeerd door de draadleverancier en onafhankelijk geverifieerd door de spijkerfabrikant. Tijdens productie monitort statistische procescontrole afmetingen en eigenschappen, elke batch binnen specificaties houdend.
De Toekomst
De vraag naar commodity spijkers fluctueert met de huizenmarkt en wereldwijde concurrentie, wat winstmarges beïnvloedt. Integenstelling, specialiteitsspijkers – vereist voor composiet bekleding, cement-gebaseerde bekleding, en geavanceerde coatings – worden verwacht te groeien. Een opkomende niche is de restauratie van historische structuren; een Massachusetts fabriek levert nu gesneden spijkers voor authentieke reconstructieprojecten, wat 20% van de productie vertegenwoordigt.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Gesneden vs Draad Nagels: De Belangrijkste Verschillen Voor Bouw Begrijpen
- Waarom spijkers de favoriete bevestiging in moderne bouw blijven
- De Ultieme Gids Naar Nageltypen: Elk Soort Begrijpen
- Galvaniseerde Nagels Begrepen: Zinkgecoate Bevestigingsmiddelen Voor Duurzame Constructie
- Ringnagels Begrijpen: Voordelen en Toepassingen in de Bouw