



De Geschiedenis, Productie en Toekomst van Speelgoedballonnen
Achtergrond
Een ballon is een lucht-dichte omhulling gemaakt van een lichtgewicht materiaal die opblaasbaar is met lucht of gas. Speelgoedballonnen komen in een wijd scala aan vormen, maten en kleuren, wat zowel kinderen als volwassenen verheugt bij feesten en festelijke gelegenheden.
Ballontechnologie vindt zijn oorsprong in Frankrijk in de late 18e eeuw. Twee papiermakers, Jacques en Joseph Montgolfier, ontdekten dat papieren zakken gevuld met hete lucht stegen, wat de eerste publieke demonstratie van een lichter-dan-lucht ballon in juni 1783 ontketende. Een 35-voet (11 m) doekballon met papier bekleding markeerde de debuut, gevolgd door Jacques Charles' 1783 waterstof-gevulde zijdeballon gecoat met rubbervernis. Deze vroege prestaties genereerden enthousiasme en legden de basis voor toekomstige wetenschappelijke, sportieve en militaire toepassingen.
De rubberen speelgoedballon die we vandaag kennen verschilt van die vroege ontwerpen door volledig van rubber gemaakt te zijn. De mogelijkheid om dergelijke items te produceren ontstond geleidelijk, beginnend met de vestiging van de werelds eerste rubberfabriek bij Parijs in 1803.
Natuurlijk latex – een suspensie van rubberglobules in water – coaguleert bij blootstelling aan lucht, warmte of bepaalde chemicaliën, wat een elastisch, vast materiaal vormt. Vulcanisatie, door chemische additieven of warmtebehandeling, versterkt kracht, veerkracht en temperatuurbestendigheid.
Rubbergebruik dateert terug tot pre-Europese Zuid-Amerikaanse culturen, die aardmallen met latex bekleden. In 1830 patentte de Engelse uitvinder Thomas Hancock een proces van gieten of dippen van latex in malen, wat moderne gedepte producten zoals handschoenen en condoomen voorspelde.
In 1921 werd een techniek ontwikkeld om latexcoagulatie te vertragen, wat wereldwijde transport van rauwlatex in vloeibare vorm mogelijk maakte en nieuwe productiemethoden ontketende. In de vroege 1920er jaren autoriseerden diverse Britse brevets vloeibare-latex dippen. De eerste moderne latexballon verscheen in 1931 toen Neil Tillotson "Tilly Cat" ballonnen creëerde – kattenkopvormen met geprint snorharen – verkocht op een Massachusetts parade, en hij richtte een bedrijf op dat vandaag nog ballonnen produceert.
Hoewel synthetisch rubber bestaat, blijft natuurlijk latex bevorzugd voor zijn superieure elasticiteit – rekken zeven tot acht keer de oorspronkelijke lengte voordat het terugkeert naar vorm – ongekend door synthetische alternatieven.
Rauwmaterialen
Natuurlijk latex is een witte of geelachtige opake vloeistof, gelijkend op melk, afkomstig van de Hevea-boom, voornamelijk gekweekt in Maleisië en Afrika. Het oogsten omvat het insnijden van de boombast, het verzamelen van de sap in emmers, filteren om afval te verwijderen, en mengen met alkali om coagulatie te voorkomen voordat het naar verwerkingscentra wordt verzonden.
Voor gebruik wordt latex gemengd met additieven om gewenste viscositeit, droogsnelheid en duurzaamheid te bereiken. Antidegradanten vertragen oxidatie, terwijl pigmenten – metaaloxiden of organische kleurstoffen – kleur geven.
Het productieproces
Ballonproductie draait fundamenteel om het dippen van een vorm – gevormd als een ontplofte ballon – in vloeibaar latex.
Vroege vormen waren wegwerp karton en douwassemblagen; hedendaagse vormen zijn herbruikbaar, typisch roestvrij staal, aluminium of porselein, gepolijst voor een gladde afwerking. Meerdere vormen worden omgekeerd op rekken gemonteerd die mechanisch door de fabriekslijn bewegen.
Efficiëntie wordt bereikt door een hooggeautomatiseerde, continue lus, die batches van identieke kleur en maat produceert om handmatige interventie te minimaliseren, gereserveerd voor setup, verpakking en occasioneel onderhoud.
Latex voorbereiden
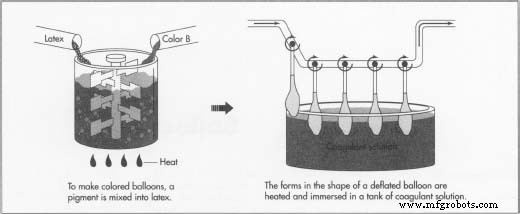
- 1. Kleur kan toegevoegd worden door pigment in de latex op locatie te mengen of door voorgepigmenteerde latex aan te schaffen.
- 2. Latex wordt in temperatuur-gecontroleerde tanks met roerders gegoten om uniformiteit te behouden.
Vormen dippen
- 3. Vormen worden verhit en kort gedoopt in een coagulatieoplossing (water, calcium-gebaseerd zout, zeep, talk). Het zout initieert gelvorming; zeep bevordert gelijkmatige filmvorming; talk vergemakkelijkt latere verwijdering.
- 4. Verhitte vormen worden vervolgens in gekleurde latex gedoopt. Timing is cruciaal: een korte duik levert een dunne coating; langdurige duik verdikt de film. Gecontroleerde snelheden voorkomen luchtbellen en garanderen gelijkmatigheid.
De ring maken
- 5. Een lip aan de ballonnek wordt gecreëerd door randen met borstels of rollen te rollen, wat de karakteristieke ring vormt.
Overmaat coagulant verwijderen
- 6. Vormen worden gespoeld in een leaching-oplossing – typisch gewoon water – om residueel coagulant op te lossen.
Rubber uitharden
- 7. De latexlaag wordt gedroogd en uitgehard. Sommige fabrikanten gebruiken latex voorbeladen met vulcaniseringsmiddelen, drogend bij matige temperaturen. Anderen voeren vulcanisatie in ovens uit tot een uur.
Ballonnen verwijderen
- 8. Ballonnen worden mechanisch losgemaakt, vaak door water of lucht te spuiten en ze in manden of netten te verzamelen.
- 9. Water-gesproeide ballonnen worden in een centrifuge gesponnen om overmaat vocht te expulsieren.
- 10. Finale droging vindt plaats in grote trommeldroogers.
Printen en verpakken
- 11. Ballonnen kunnen voor verpakking geprint worden of direct verpakt. Bij directe verpakking geeft een band ballonnen langs een teller door voordat ze in zakken worden geseald.
- 12. Printen omvat het opblazen van elke ballon op een apparaat, een patroon toepassen – logo's, gezichten, of andere ontwerpen – handmatig, ze daarna doorsturen naar verpakking.
Kwaliteitscontrole
Productieomgevingen zijn strak geregeld. Computer-gebaseerde instrumentatie registreert en controleert continu luchtvochtigheid, omgevingstemperatuur, latex- en oven-temperaturen, en drogercondities om consistentie te behouden.
Precieze formulering van latex en chemicaliën zorgt voor specifieke viscositeit en droogkarakteristieken. Tanks incorporeren circulatiesystemen om huidvorming en afzetting te voorkomen.
Bijproducten/Afval
Rubberafval minimaliseren is economisch vitaal, gegeven de hoge kost van latex relatief tot individuele ballonprijzen. Coagulant wordt grotendeels gerecuperaad; niet-geclaimd afval wordt gereguleerd door milieuvetten. Hoewel latex uiteindelijk biologisch afbreekbaar is, draagt post-productie afval van weggegooide ballonnen nog steeds bij aan afval.
Veiligheidsaspecten
Hoewel speelgoedballonnen vreugde brengen, kunnen ze gevaren poseren. Kinderen kunnen verstikken aan ballonnen, en latexballonnen die aquatische omgevingen binnendringen kunnen voor kwallen worden aangezien, wat een dreiging vormt voor zeezoogdieren zoals walvissen en schildpadden.
De toekomst
Concurrentie drijft continue automatisering, met name in printen en verpakken. Opkomende technologieën streven naar vermindering van handmatige stappen. Metaalfolie-ballonnen – geconstrueerd uit Mylar polyester sandwiches – hebben populariteit gewonnen. Hun platte oorsprong vergemakkelijkt printen, en de reflecterende folia levert heldere ontwerpen. Ze bieden grotere sterkte en duurzaamheid dan rubber maar zijn minder veelzijdig – onstaat te vouwen of vloeistoffen te houden – en decomponeren langzamer.
Productieproces
- Band: van grondstoffen tot geavanceerd ontwerp – een uitgebreide gids
- Rubberrolslijpen onder de knie: Professionele gids voor superieure oppervlakkwaliteit
- Proto Tech Tip: Behuizingen Verbeteren met Rubberen Voetjes
- Geavanceerde Vloeibare Silicone Rubber Materialen Ontdekken voor Superieure Elasticiteit en Optische Prestaties
- Pakkingmaterialen Uitgelegd: Veelvoorkomende Typen & Hun Toepassingen
- Professionele Gegoten Rubber Oplossingen: Custom, Waterdicht, Duurzame Onderdelen
- Rubber Pad Forming: Precieze Metaalbewerking Voor Zachte Plaatvormgeving
- Wat Is Gevulcaniseerde Rubber? Een Professionele Gids
- Hoe Rubberen Buffers Industriële Machines En Vloeren Beschermen
- Goederenspoorwegonderdelen 101: uitgebreide gids
- Vloeibare Silicone Rubber Injectiegieten – Precisie & Kwaliteit Voor Medische Apparaten