



Van Papier tot Polypropyleen: De Moderne Productie van Drinkstrookjes
Achtergrond
Een strookje is een simpel maar essentieel hulpmiddel dat ons in staat stelt om dranken comfortabeler te consumeren. Vroegere historici geloven dat de eerste strookjes gesneden werden uit gedroogde tarwehalmen, een praktische oplossing die geëvolueerd is in moderne productietechnieken.
Tijdens de industriële eeuw werden papier strookjes geproduceerd door gewasde papier in holle buizen te rollen. De wascoating voorkwam dat het papier vocht absorbereerde, maar zelfs dan werden de strookjes modderig en onbruikbaar over tijd. In de jaren 1960 verschoven de industrie naar polypropyleen plastic, wat duurzaamheid, veiligheid, en lagere kosten bood. Vandaag de dag komen strookjes in een wijd scala aan vormen, kleuren, en gespecialiseerde functies.
Ruwmaterialen
Strookjes zijn samengesteld uit een zorgvuldig geformuleerd mengsel van plastichars, kleurstoffen, en additieven.
Plastic
Polypropyleen (PP) is het dominante materiaal voor moderne drinkstrookjes. Ontwikkeld in de mid-1950s, is PP een lichtgewicht, chemisch bestendig thermoplast dat herhaaldelijk gesmolten en hergevormd kan worden. Het is goedgekeurd voor indirect voedselcontact en wijd gebruikt in verpakking zoals yoghurtbakjes en flesdoppen.
Kleurstoffen
Kleurstoffen geven strookjes visuele aantrekkingskracht. In de Verenigde Staten moeten pigmenten FDA-goedgekeurd zijn voor voedselcontact of rigoros getest worden om te garanderen dat ze niet in dranken uitlogen. Alleen een kleine hoeveelheid pigment is nodig om heldere, consistente kleuren te bereiken.
Overige Additieven
Additionele additieven – plasticizers, antioxidanten, UV-stabilisatoren, en inerte vullers – verbeteren flexibiliteit, weerstaan oxidatie, schermen tegen zonlicht, en verhogen bulkdichtheid. Alle additieven moeten FDA-veiligheidseisen halen.
Verpakkingsmaterialen
Individuele strookjes zijn typisch verpakt in papierhulses, terwijl bulkorders in plastic zakjes of kartonnen dozen verpakt worden om hygiëne te behouden en het product tijdens transit te beschermen.
Het Productieproces
De productie van drinkstrookjes omvat diverse cruciale stadia: compounderen, extruderen, gespecialiseerde operaties, en finale verpakking.
Plastic Compounding
- Polypropyleen hars wordt gemengd met plasticizers, kleurstoffen, antioxidanten, stabilisatoren, en vullers in een extrusie-compounder. De machine verhit en mengt de poeders in een vloeibare stroom die de loop verlaat als dunne strengen, typisch 0,125 inch (0,3175 cm) in diameter.
- Deze strengen worden gekoeld, in korte pellets gesneden, gedroogd, en opgeslagen voor volgende vormgeving.
Strookje Extrusie
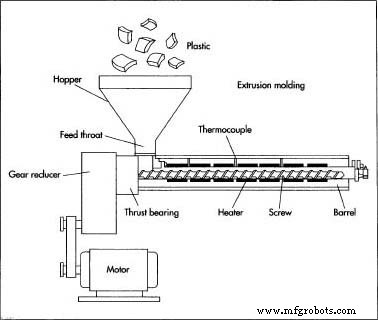
- Pellets worden in een tweede extruder gevoerd uitgerust met een holle-buizenvorm. Een hoge-snelheidsschroef dwingt de gesmolten hars door de vorm, wat een continu strookje vormt.
- Het geëxtrudeerde strookje wordt geleid door een trekker en optioneel gegroot door metalen platen om een uniforme diameter te garanderen.
- Afkoeling gebeurt in een waterbad of over een gekoelde mandrel om de interne dimensie te fixeren, waarna de buis op lengte gesneden wordt door een mesassemblage.
Speciale Operaties
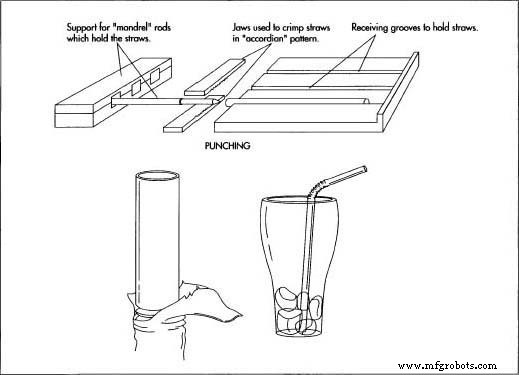
- Strookjes die unieke ontwerpen vereisen – zoals 'gekke' of buigbare modellen – ondergaan additionele verwerking. Buigbare strookjes hebben golven of ringen in de buis geklemd, wat hen toestaat te buigen zonder in te zakken.
- Speciale vormgevingsapparatuur buigt of vormt het geëxtrudeerde strookje voordat het gekoeld en gesneden wordt.
Verpakken
- Na extrusie worden strookjes individueel in papierhulses verpakt. Een trechter en roterend wiel pikken elk strookje en plaatsen het op een vacuüm-gehouden papiervel.
- Additionele papierlagen worden over de eerste laag gevoerd en geseald door een verwarmde rol, wat een crisp, hygiënisch pakket creëert.
- Een stans snijdt de verpakte strookjes in individuele eenheden, die vervolgens gebundeld en in dozen of zakjes verpakt worden voor verzending.
Kwaliteitscontrole
Kwaliteitsborging treedt op doorheen de productielijn. Tijdens compounderen moet het mengsel gemonitord worden om precise verhoudingen te garanderen. Vóór extrusie reinigt een purge-cyclus de loop en verifieert apparatuurklaarheid.
Tijdens extrusie is temperatuurcontrole cruciaal. Als de hars te cool is, stijgt viscositeit en stagneert stroom; als te heet, zwakt thermische degradatie het materiaal. Operators let op opbouw aan de vorm en oxidatie, beide kunnen het uiterlijk en integriteit van het strookje compromitteren.
Na-productie reiniging verwijdert restanten van eerdere batches, wat kruiscontaminatie voorkomt. Correcte vormreiniging wordt uitgevoerd terwijl de machine nog heet is, wat eventueel overgebleven hars makkelijk af te schrapen maakt.
Bijproducten & Afval
De primaire afvalstroom is defecte of oververhitte hars, die wordt weggegooid. Echter, mislukte strookjes kunnen geregrind: ze worden gepulveriseerd, hergesmolten, en hergebruikt dankzij polypropyleens thermoplastische aard, wat materiaalverlies minimaliseert.
De Toekomst
Innovatie gaat door in strookjefabricatie. Nieuwe polymermengsels reduceren kosten en verbeteren compliance, terwijl geavanceerde verwerkingstechnieken – zoals blaasvormen en thermochrome kleurstoffen – functionaliteit uitbreiden. Thermochrome pigmenten veranderen kleur met temperatuur, wat strookjes mogelijk maakt die hete of koude dranken indiceren. Printtechnologieën kunnen drankmerken direct op het strookje printen, wat directe productidentificatie biedt.
Productieproces
- Injection Molding Part Ontwerp: Draft Hoeken Beheersen Voor Naadloze Ejectie
- Premium Plastic Poppen: Van Speelgoed tot Verzamelkunst
- Dempingslaminaten: Productie, Materialen en Toekomsttrends
- Acrylplastic: Eigenschappen, Productie en Toekomsttrends
- Top kunststof spruitgietmaterialen voor superieure kwaliteit en prestaties
- Aluminium vs. Staal: Welk spruitgietmateriaal levert optimale prestaties?
- Vezelversterkte Kunststoffen: Voordelen, Toepassingen en Belangrijkste Eigenschappen
- 5 Belangrijke Voordelen van Kunststof Scharnieren voor Moderne Toepassingen
- Premium Gebruikte Spruitgietmachines – Wereldwijde Catalogus
- Kunststof Ontrafeld: Een Expert FAQ over Definitie, Materialen en Toepassingen
- Kruip in Kunststoffen Begrijpen: Oorzaken, Typen en Praktische Implicaties