



Veren: Hoe Ze Energie Opslaan en Terugkeren Naar Vorm
Historische Achtergrond
Een veer is een apparaat dat zijn vorm verandert in reactie op een externe kracht, terugkerend naar zijn oorspronkelijke vorm wanneer de kracht wordt verwijderd. De energie uitgegeven bij het vervormen van de veer wordt in opgeslagen en kan hersteld worden wanneer de veer terugkeert naar zijn oorspronkelijke vorm. Over het algemeen is de hoeveelheid vormverandering direct gerelateerd aan de hoeveelheid uitgeoefende kracht. Als te grote kracht wordt toegepast, zal de veer permanent vervormen en nooit terugkeren naar zijn oorspronkelijke vorm.
Typen Veren
Er zijn verschillende typen veren. Een van de meest voorkomende bestaat uit draad gewonden in een cilindrische of kegelvormige vorm. Een trekkeveer is een gespiralde veer wiens windingen normaal elkaar aanraken; als een kracht wordt toegepast om de veer te rekken, scheiden de windingen. In tegenstelling, is een drukveer een gespiralde veer met ruimte opvolgende windingen; wanneer een kracht wordt toegepast om de veer te verkorten, worden de windingen dichterbij elkaar geduwd. Een derde type gespiralde veer, een torsieveer, is ontworpen zodat de toegepaste kracht de spiraal in een strakkere spiraal draait. Gangbare voorbeelden van torsieveren zijn in klemborden en vlinder haarspeldjes.
Nog een variatie van gespiralde veren is de klokveer, die in een vlakke spiraal gewonden is in plaats van een cilinder of kegel. Een uiteinde van de veer is in het midden van de spiraal, en de ander aan de buitenrand.
Sommige veren zijn gevormd zonder spiraals. Het meest gangbare voorbeeld is de bladveer, die gevormd is als een ondiepe boog; het wordt veel gebruikt voor automobiel veringssystemen. Een ander type is een schijfveer, een ring-achtig apparaat dat gevormd is als een afgeknotte kegel. Open-kern cylinders van vast, elastisch materiaal kunnen ook als veren fungeren. Non-spiraal veren functioneren over het algemeen als drukveren.
Geschiedenis
Zeer eenvoudige, non-spiraal veren zijn door de geschiedenis heen gebruikt. Zelfs een veerkrachtige boomtak kan als veer dienen. Meer gesofisticeerde veerapparaten dateren uit de Bronstijd, toen wenkbrauw pincetten in verschillende culturen gemeenschappelijk waren. Tijdens de derde eeuw v.Chr. ontwikkelde Griekse ingenieur Ctesibius van Alexandrië een proces voor het maken van "veerachtig brons" door de verhouding tin in het koperlegering te verhogen, het deel te gieten, en het te verharden met hamerslagen. Hij probeerde een combinatie van bladveren te gebruiken om een militair katapult te bedienen, maar ze waren niet krachtig genoeg. Tijdens de tweede eeuw v.Chr. bouwde Philo van Byzantium, een andere katapult ingenieur, een vergelijkbaar apparaat, blijkbaar met enig succes. Hangslotjes waren wijdverspreid in het oude Romeinse rijk, en ten minste één type gebruikte gebogen metalen bladen om de apparaten gesloten te houden totdat de bladen met sleutels samengedrukt werden.
De volgende significante ontwikkeling in de geschiedenis van veren kwam in de Middeleeuwen. Een zaagmachine bedacht door Villard de Honnecourt rond 1250 gebruikte een waterrad om het zaagblad in één richting te duwen, tegelijkertijd een paal buigend; als de paal terugkeerde naar zijn ongebogen toestand, trok het het zaagblad in de tegenovergestelde richting.
Gespiralde veren werden in de vroege vijftiende eeuw ontwikkeld. Door het stelsel van gewichten dat klokken gemeenschappelijk aandraaide te vervangen met een opgewonden veermechanisme, konden klokkenmakers 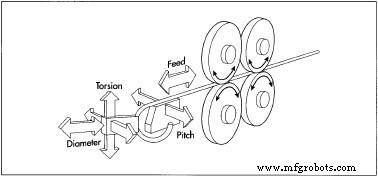 Een diagram dat veer wikkelen door een CNC machine afbeeldt. betrouwbare, draagbare tijdmeetapparaten vervaardigen. Deze vooruitgang maakte precieze hemelse navigatie mogelijk voor zeevaartschepen.
In de achttiende eeuw spurred de Industriële Revolutie de ontwikkeling van massaproductietechnieken voor het maken van veren. Tijdens de jaren 1780s gebruikte Britse slotenmaker Joseph Bramah een veerwikkelmachine in zijn fabriek. Blijkbaar een aanpassing van een draaibank, droeg de machine een spoel draad in plaats van een snijhoofd. Draad van de spoel werd om een staaf gewikkeld die in de draaibank bevestigd was. De snelheid van de leidspindel, die de spoel parallel aan de draaiende staaf droeg, kon aangepast worden om de spacing van de veerwindingen te varieren.
Gangbare voorbeelden van huidige veergebruik variëren van kleine spiraals die toetsen op cellulair telefoon touchpads ondersteunen tot enorme spiraals die hele gebouwen ondersteunen en ze beschermen tegen aardbevingstrillingen.
Grondstoffen
Staal legeringen zijn de meest gebruikte veermaterialen. De populairste legeringen omvatten hoog-koolstof (zoals de muzykaaldraad gebruikt voor gitaarsnaren), olie-aangedane laag-koolstof, chroom silicium, chroom vanadium, en roestvrij staal.
Andere metalen die soms gebruikt worden om veren te maken zijn beryllium koper legering, fosforbronzen, en titanium. Rubber of urethane kan gebruikt worden voor cilindrische, non-spiraal veren. Keramisch materiaal is ontwikkeld voor gespiralde veren in erg hoge-temperatuur omgevingen. Eén-richtings glasvezel composiet materialen worden getest voor mogelijk gebruik in veren.
Ontwerp
Verschillende wiskundige vergelijkingen zijn ontwikkeld om de eigenschappen van veren te beschrijven, gebaseerd op factoren als draadsamenstelling en -grootte, veerspiraaldiameter, het aantal windingen, en de hoeveelheid verwachte externe kracht. Deze vergelijkingen zijn in computer software geïncorporeerd om het ontwerpproces te vereenvoudigen.
Het Productieproces
De volgende beschrijving richt zich op de fabricatie van staal-legering, gespiralde veren.
Wikkelen
1 Koud wikkelen. Draad tot 0,75 in (18 mm) in diameter kan op kamertemperatuur gewikkeld worden met een van twee basistechnieken. Eén bestaat uit het wikkelen van de draad om een as genaamd een arbor of mandrel. Dit kan op een speciale veerwikkelmachine, een draaibank, een elektrische handboor met de mandrel bevestigd in de boorkop, of een wikkelmachine bediend met handkraken. Een leidingsmechanisme, zoals de leidspindel op een draaibank, moet gebruikt worden om de draad in de gewenste pitch (afstand tussen opvolgende windingen) uit te lijnen als het om de mandrel wikkelt.
Alternatief kan de draad zonder mandrel gewikkeld worden. Dit wordt doorgaans gedaan met een centrale navigatie computer (CNC) machine.
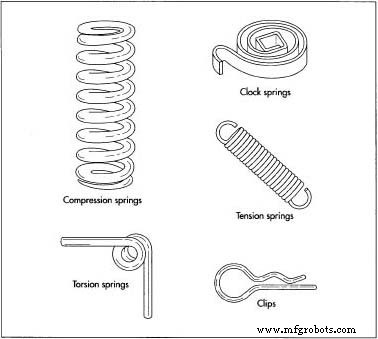 Voorbeelden van verschillende typen veren. De draad wordt voorwaarts geduwd over een steunblok naar een gegolfde kop die de draad afbuigt, dwingend het te buigen. De kop en steunblok kunnen relatief aan elkaar in zoveel als vijf richtingen bewogen worden om de diameter en pitch van de gevormde veer te controleren.
Voor trek- of torsieveren, worden de uiteinden na de wikkeloperatie voltooid in de gewenste lussen, haken of rechte secties gebogen.
- 2 Heet wikkelen. Dikkere draad of staafmateriaal kan in veren gewikkeld worden als het metaal verhit wordt om het flexibel te maken. Standaard industriële wikkelmachines kunnen staaf tot 3 in (75 mm) in diameter aan, en custom veren zijn rapporteerd gemaakt van staven zo dik als 6 in (150 mm). Het staal wordt om een mandrel gewikkeld terwijl roodheet. Dan wordt het onmiddellijk van de wikkelmachine gehaald en in olie gedompeld om het snel af te koelen en te verharden. In dit stadium is het staal te broos om als veer te functioneren, en het moet vervolgens aangelaaid worden.
Verharden
- 3 Warmtebehandeling. Of het staal nu koud of heet gewikkeld is, het proces heeft spanning in het materiaal gecreëerd. Om deze spanning te verlichten en het staal toe te laten zijn kenmerkende veerkracht te behouden, moet de veer aangelaaid worden door het warmte te behandelen. De veer wordt in een oven verhit, op de geschikte temperatuur voor een vooraf bepaalde tijd gehouden, en dan langzaam afgekoeld. Bijvoorbeeld, een veer gemaakt van muzykaaldraad wordt verhit tot 500°F (260°C) voor één uur.
Afwerking
- 4 Slijpen. Als het ontwerp platte einden op de veer vereist, worden de uiteinden in dit stadium van het productieproces geslepen. De veer wordt in een beugel gemonteerd om de correcte oriëntatie tijdens het slijpen te garanderen, en wordt tegen een draaiende abrasieve wiel gehouden tot de gewenste graad van vlaktheid verkregen is. Wanneer hooggeautomatiseerde apparatuur gebruikt wordt, wordt de veer in een huls gehouden terwijl beide uiteinden simultaan geslepen worden, eerst door grove wielen en dan door fijne wielen. Een geschikt vloeistof (water of een olie-gebaseerd middel) kan gebruikt worden om de veer te koelen, het slijpwiel te smeren, en deeltjes weg te voeren tijdens het slijpen.
- 5 Kogelpeenen. Dit proces versterkt het staal om metaalmoeheid en barsting tijdens de levensduur van herhaalde buigingen te weerstaan. Het gehele oppervlak van de veer wordt blootgesteld aan een bommenwerping van kleine staalballen die het glad hammeren en het staal net onder het oppervlak comprimeren.
- 6 Instellen. Om de gewenste lengte en pitch van de veer permanent te fixeren, wordt het volledig gecomprimeerd zodat alle windingen elkaar aanraken. Sommige fabrikanten herhalen dit proces meerdere keren.
7 Coaten. Om corrosie te voorkomen, wordt het gehele oppervlak van de veer beschermd door het te schilderen, in vloeibare rubber te duiken, of te plateren met een ander metaal zoals zink of chroom. Een proces, genaamd mechanisch plateren, omvat het tumblen van de veer in een container met metalen poeder, water, versnellingschemicaliën, en kleine glazen kralen die het metalen poeder op het veeroppervlak stampen.
Alternatief, bij galvaniseren, wordt de veer in een elektrisch geleidende vloeistof gedompeld die het plateringsmetaal zal corroderen maar niet de veer. Een negatieve elektrische lading wordt op de veer toegepast. Ook in de vloeistof gedompeld is een voorraad van het plateringsmetaal, en het krijgt een positieve elektrische lading. Als het plateringsmetaal in de vloeistof oplost, vrijkomt het positief geladen moleculen die aangeslagen worden op de negatief geladen veer, waar ze chemisch binden. Galvaniseren maakt koolstofstaal veren broos, dus kort na plateren (minder dan vier uur) moeten ze gebakken worden bij 325-375°F (160-190°C) voor vier uur om de embrittlement tegen te gaan.
- 8 Verpakken. Gewenste hoeveelheden veren kunnen simpelweg in bulk verpakt in dozen of plastic zakken. Echter, andere verpakkingsvormen zijn ontwikkeld om schade of verwarring van veren te minimaliseren. Bijvoorbeeld, ze kunnen afzonderlijk in zakken, op draden of stangen gereiend, in buizen gesloten, of op kleverig papier bevestigd.
Kwaliteitscontrole
Verschillende testapparaten worden gebruikt om voltooide veren te controleren op naleving van specificaties. De testapparaten meten eigenschappen als de hardheid van het metaal en de hoeveelheid van de veer's vervorming onder een bekende kracht. Veren die niet aan de specificaties voldoen, worden weggegooid. Statistische analyse van de testresultaten kan fabrikanten helpen productieproblemen te identificeren en processen te verbeteren zodat minder defecte veren geproduceerd worden.
Ongeveer een derde van defecte veren resulteert uit productieproblemen. De andere twee derde worden veroorzaakt door tekortkomingen in de draad gebruikt om de veren te vormen. In 1998 rapporteerden onderzoekers de ontwikkeling van een draadwikkelbaarheidstest (FRACMAT genoemd) die onvoldoende draad kon uitsluiten voordat veren geproduceerd worden.
Computer-geoperationaliseerde wikkelmachines verbeteren kwaliteit op twee manieren. Eerst, ze controleren de diameter en pitch van de veer preciezer dan handmatige operaties kunnen. Tweedens, door het gebruik van piezoelectrische materialen, wiens grootte varieert met elektrische input, kunnen CNC wikkelkoppen in realtime precies aanpassen aan metingen van veerkarakteristieken. Als resultaat produceren deze intelligente machines minder veren die geweigerd moeten worden voor niet aan specificaties te voldoen.
De Toekomst
Eisen van de snel groeiende computer en mobiele telefoon industrieën duwen veerfabrikanten om betrouwbare, kosteneffectieve technieken te ontwikkelen voor het maken van erg kleine veren. Veren die toetsen op touchpads en toetsenborden ondersteunen, zijn belangrijk, maar er zijn minder duidelijke toepassingen ook. Bijvoorbeeld, een fabrikant van testapparatuur gebruikt in semiconductorproductie heeft een microspring contact technologie ontwikkeld. Duizenden kleine veren, slechts 40 mils (0,040 in of 1 mm) hoog, worden gebonden aan individuele contactpunten van een semiconductor wafer. Wanneer deze wafer tegen een testinstrument gedrukt wordt, comprimeren de veren, wat hoogbetrouwbare elektrische verbindingen vestigt.
Medische apparaten gebruiken ook erg kleine veren. Een gespiralde veer is ontwikkeld voor gebruik in het invoegingseinde van een catheter of endoscoop. Gemaakt van draad 0,0012 in (30 micrometer of 0,030 mm) in diameter, is de veer 0,0036 in (0,092 mm) dik - ongeveer hetzelfde als een menselijk haar. Het Japanse bedrijf dat deze veer ontwikkelde, probeert het nog kleiner te maken.
De ultieme miniaturisatie tot nu toe werd bereikt in 1997 door een Oostenrijks scheikundige genaamd Bernard Krautler. Hij bouwde een moleculaire veer door 12 koolstofatomen aan elkaar te ketten en een vitamine B12 molecuul aan elk uiteinde van de ketting te bevestigen middels een kobaltatoom. In de ontspannen toestand heeft de keting een zigzagvorm; wanneer het met water benat wordt, knikt het strak samen. Het toevoegen van cyclodextrine zorgt ervoor dat de keting terugkeert naar de ontspannen toestand. Geen praktische toepassing van deze veer is nog gevonden, maar onderzoek gaat door.
Productieproces
- Lente Tuinaanleg Apparatuur: Verfriss Je Tuin Met De Juiste Tools
- SolidWorks Veer Animatie Tutorial – Adaptieve Veren in een Nokwellen Montage
- Veer-schokdempers Begrijpen: Functie, Ontwerp en Voordelen
- Stapsgewijze handleiding voor het vervangen van verdempers voor betrouwbare voertuigprestaties
- Schokdemper lassen: ja of nee? Voor-/nadelen & veiligheidstips
- 4 Essentiële Typen Spoelveren Uitgelegd
- Wat Zijn Garter Veren? Ontwerp, Functie en Afdichtingstoepassingen
- Drukveren Uitgelegd: Een Beginnersgids Tot Mechanica En Toepassingen
- Trekrepen 101: Een Praktische Gids voor Beginners
- Uitrekking Vs Compressie Veren: Belangrijkste Verschillen En Practische Toepassingen
- Mechanische Uittrekkingsveren Uitgelegd: Hoe Ze Werken En Waarom Ze Essentieel Zijn