



Waarom CNC-bewerking in de luchtvaart zo duur is – Een technische analyse
Als CNC-operator op de werkvloer zie ik vaak tekeningen die op het scherm perfect lijken, maar ernstige productieuitdagingen opleveren wanneer ze in onze CAD/CAM-workflow worden geïmporteerd. Wanneer inkoopteams offertes ontvangen voor precisiebewerking voor de luchtvaart, is de eerste reactie meestal schok over de prijs.
Het bedieningspaneel van een 5-as CNC-machine onthult de echte drijfveren achter deze hoge prijzen. Kosten worden gedreven door de fysieke realiteit van het snijden van hoogsterk legeringen, het beheersen van structurele afbuiging, het voorkomen van extreme toolslijtage en het uitvoeren van de strenge kwaliteitscontroles die worden voorgeschreven door AS9100. Hieronder volgt een technische analyse van waarom deze onderdelen premieprijzen opdragen, ondersteund door specifieke bewerkingsdata en operationele inzichten.
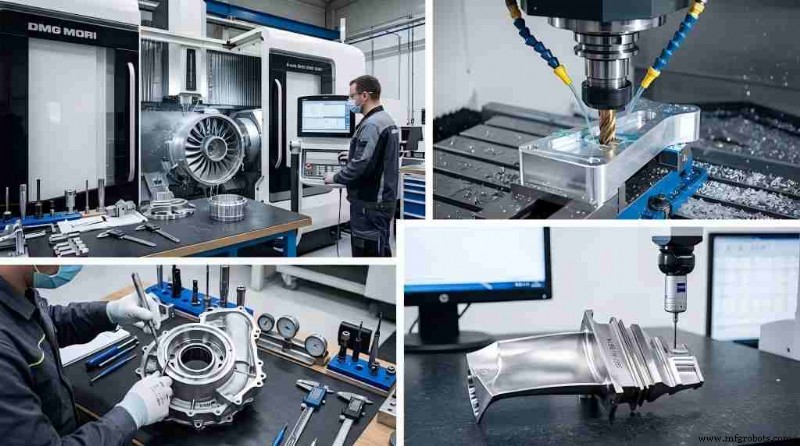
Zware metalen & moeilijke exoten: Waarom luchtvaartmaterialen tools laten uitputten
In conventionele commerciële CNC-bewerking staat werken met aluminium 6061 of zachte staal toe hoge draaisnelheden, agressieve voedingen en lange toollevensduur. In precisiebewerking voor de luchtvaart verwerken we exotische legeringen die ontworpen zijn om extreme thermische en mechanische belasting te weerstaan. Deze materiaaleigenschappen ondermijnen direct de snij-efficiëntie van tools.
1. Titanium (Ti-6Al-4V) vs. standaard aluminium
Titanium Ti-6Al-4V wordt gewaardeerd om zijn sterkte-gewichtsverhouding en corrosiebestendigheid, maar de thermische geleiding is slechts ~6,7 W/m·K. Wanneer een massieve carbide frees een titanium werkstuk aantast, kan de wrijving gegenereerde warmte niet worden afgevoerd door het materiaal of de span. In plaats daarvan concentreert de warmte zich op de snijrand van de tool, vaak boven de 800 °C, wat leidt tot snelle thermische barsting en adhesieve slijtage. Om dit te mitigeren, moeten snij snelheden drastisch worden verlaagd, wat de cyceltijden verlengt.
2. Bewerking van superlegeringen (Inconel 718)
Superlegeringen zoals Inconel 718 kunnen hoge temperaturen weerstaan omdat hun strekkingsgrens stabiel blijft zelfs onder hitte. Echter, ze ondergaan ernstige werkverharding tijdens het snijden, wat leidt tot uitspringen bij te lage voeding en snelle kerfslijtage bij hoge snijdiepte.
| Materiaalaanduiding | Snijsnelheid (Vc, m/min) | Typische toollevensduur (min per snijrand) | Primair slijtmechanisme |
|---|---|---|---|
| Aluminium 6061-T6 | 800 | 120–240 | Opbouwspan (BUE), lichte abrasieve slijtage |
| Titanium Ti-6Al-4V | 30–45 | 20–30 | Thermische degradatie, uitspringen, kerfslijtage |
| Inconel 718 | 15–30 | 20–40 | Snelle werkverharding, diepte-van-snij kerfslijtage |
De "Buy-to-Fly" ratio: 90% van premium materiaal omzetten in spaan
Een belangrijke kostendriver in luchtvaart structurele componenten is de beweging naar monolithische ontwerpen die schroeven, nieten en gelaste verbindingen elimineren – potentiële uitvalsplekken door vermoeiding. Ingenieurs machineeren nu complexe onderdelen uit een enkel gesmeed blok grondstof.
Deze praktijk creëert een hoge buy-to-fly ratio – de verhouding van aangekochte grondstof tot het afgewerkte deel dat bruikbaar is in een vliegtuig. In de luchtvaart ligt deze cijfer typisch tussen 10:1 en 20:1.
Bijvoorbeeld: het frezen van een vliegtuigschot of vleugelholte uit een 200 kg aluminium 7075-T6 smeedsel kan slechts 15 kg afgewerkt deel opleveren. De overige 185 kg gecertificeerd materiaal wordt spaan, wat aanzienlijk bijdraagt aan de eindprijs door materiaalinkoop en machine-uren.
Beheersing van dunwanddeformatie en interne spanningen
Luchtvaartonderdelen bevatten vaak diepe cava's gescheiden door dunwandige ribben of zakken van 1,5 mm of minder. Het bewerken van deze kenmerken introduceert structurele instabiliteit en deelafbuiging.
Wanneer de buitenhuid van een gesmeede plaat wordt verwijderd, worden de interne residuale spanningen verstoord, wat leidt tot vervorming, buiging of wringing tijdens of na bewerking. Dunne wanden missen ook stijfheid en zijn gevoelig voor ratelen – hogefrequente trilling die de oppervlaktekwaliteit (typisch 0,8–1,6 µm Ra) aantast en de wanden kan breken.
Om dunwanddeformatie te mitigeren, is een hoog gesequencerde, multi-stap proces essentieel:
- Rough Machining (Ruimbewerking): Uniform verwijderen van bulk materiaal aan beide kanten om de vrijkoming van residuele spanningen te balanceren.
- Spanningsverlichting / Uitgloeien: Het deel uit de spannen halen en een thermische spanningsverlichtingscyclus uitvoeren.
- Semi-Finishing Passes (Half-afwerkpasses): Het deel opnieuw spannen met gespecialiseerde spanntechnieken en bewerken tot binnen 0,25 mm van de eindafmetingen.
- Final Precision Pass (Eindprecisiepas): Hoge-snelheid, lage-snijdiepte afwerking uitvoeren om geometrische tolerances te halen zonder extreme snijkrachten.
Deze multi-stap sequentie verhoopt optijden, handlingkosten en algehele machinebenutting.
Verborgen kosten: 5-as machines, gespecialiseerde spannen en strikte AS9100 QC
1. Stijve 5-as kinematica
Luchtvaartcomponenten hebben continue gekromde geometrieën die niet geproduceerd kunnen worden op standaard 3-as freesmachines. Ze vereisen high-end 5-as simultane bewerkingscentra met stijve spindels om titanium uitdagingen aan te gaan terwijl positioneringsnauwkeurigheid van ±0,002 mm of beter wordt bereikt. De aanschaf, onderhoud en thermische-compensatie kalibratie van deze machines voegen zich toe aan de uurtarief van de werkplaats.
2. Custom spannen & werkstukvasthouden
Standaard schroefspannen en klemmen kunnen dunwandige luchtvaartonderdelen niet vasthouden zonder vervorming. We ontwerpen en CNC-machineeren speciale modulaire vacuümspannen of profielklemmen die het deel uniform ondersteunen over de gehele geometrie.
3. 100% Traceerbaarheid en NDT
Elk luchtvaartonderdeel vereist een complete documentatiespoor van de productie. Onder AS9100 moeten CNC-diensten volledige materiaaltraceerbaarheid handhaven, inclusief Mill Test Reports (MTR) die de grondstof warmtepartij verifiëren. Na bewerking ondergaan delen CMM dimensionele validatie en worden ze onderworpen aan NDT methoden zoals kleurtoets (LPI) of ultrasoonderzoek om submicro-krassen te detecteren voordat eindoppervlaktebehandelingen plaatsvinden.
Hoe ontwerpers CNC-bewerkingskosten in de luchtvaart kunnen verlagen
Hoewel luchtvaartcomponenten aan strikte prestatiecriteria moeten voldoen, kunnen ontwerpend ingenieurs de geometrie aanpassen om de bewerkingsefficiëntie te verbeteren en toolslijtage te verminderen.
1. Scherpe binnenhoeken vermijden
Scherpe 90° binnenhoeken met een straal van 1 mm of minder dwingen tot het gebruik van kleine diameter frezen, die broos zijn en trage voedingen vereisen om breuk te voorkomen. Het vergroten van hoekstralen stelt grotere, stijve wisselplaatfrezen in staat, wat de materiaalverwijderingssnelheid maximaliseert.
2. Tolerances verruimen waar toegestaan
Het specificeren van strakke tolerances (bijv. ±0,005 mm) op niet-kritische oppervlakken verhoogt de kosten exponentieel. De bewerker moet veel passes maken, de machine frequent stoppen om te meten en slijtagecompensaties handmatig aanpassen. Reserveer strakke tolerances voor kritische pasvlakken of lagerboorgaten.
3. Wanddikte standaardiseren
Variabele wanddiktes binnen een enkele zak vereisen complexe toolpaden en meerdere toolwissels. Het standaardiseren van wandprofielen maakt uniforme ruw- en afwerkroutines mogelijk, wat programmeeroverhead en cyceltijd vermindert.
Samengevat: kosten van precisiebewerking in de luchtvaart weerspiegelen de rigoureuze fysieke en regulatorische omgeving van de luchtvaart- en defensiesectoren. Slecht bewerkbare exotische materialen, hoge materiaalverspilling, beheersing van dunwandvervorming en uitputtende traceerbaarheidseisen convergeren tot een hoog-kost productielandschap.
FAQ
V1: Welke aluminiumlegering is het beste voor lichte luchtvaartstructuren?
A1: Aluminium 7075-T6 is de primaire keuze voor structurele componenten vanwege de hoge strekkingsgrens, vergelijkbaar met bepaalde stalen, hoewel het lagere corrosiebestendigheid biedt dan 6000-series legeringen. Voor superieure lasbaarheid en mariene corrosiebestendigheid worden 5-series (bijv. 5083) en 6-series (bijv. 6061) legeringen bevorzugd.
V2: Hoe beïnvloedt toolslijtage de CNC-bewerkingskosten?
A2: Het snijden van titanium of Inconel vereist geavanceerde massieve carbide frezen met PVD-coating, die na slechts 20–30 minuten continu snijden kunnen vervagen. Het vervangen van verbruiksartikelen en het uitvoeren van toolwissels en herkalibratie voegt significante arbeids- en materiaalkosten toe.
V3: Hoe lang duurt het om complexe CNC luchtvaartonderdelen te produceren?
A3: Levertermijnen liggen typisch tussen 6 en 12 weken, afhankelijk van gecertificeerde materiaalinkoop, spannotwerp, meerdere spanningsverlichtingscycli en AS9100 testen.
Gerelateerde Gidsen
Industriële technologie
- Fox Chase Cancer Center & Rodon Group partneren voor geavanceerde COVID-19-prikken voor Temple Health
- Optimaliseer kabelboomontwerp met ECAD: Kwaliteit, snelheid en kostenefficiëntie
- SCBA-prestaties Garanderen: Waarom Compatibiliteit van Gezichtsmasker en Cilinder Cruciaal Is
- Top 5 Productierisico's & Bewezen Oplossingen voor Werkplekveiligheid
- Vezelcircuits Uitgelegd: Beginnergids voor Moderne Hogesnelheidscommunicatie
- Supergeleidende nanodraad neuronen bereiken menselijke hersenefficiëntie
- De optimale motorkabel selecteren voor variabele-snelheidsaandrijvingen (VSD's)
- Insert molding: Uitgebreide procesgids & ontwerp best practices
- Infographic: Hoe cyberbeveiliging VS-fabrikanten versterkt
- Vrouwen in de Productie Vieren: Leiderschap Bevorderen & Stereotypen Doorbreken
- OSG onthult next-gen aluminium freesgereedschappen die standtijd en productiviteit verdubbelen