



SLA vs. FDM: De toonaangevende 3D-printtechnologieën vergelijken voor kwaliteit en precisie
Additieve productie, en specifiek modern 3D-printen, heeft een lange weg afgelegd sinds de initiële ontwikkeling in 1983. Vandaag de dag kunnen 3D-geprinte onderdelen hoge resolutie en toleranties bereiken. Twee van de meer voorkomende technieken zijn stereolithografie (SLA) en fused deposition modeling (FDM). Hoewel beide in de jaren '80 ontstonden, gebruiken ze duidelijk verschillende manieren om onderdelen te maken, en als resultaat bieden de eindonderdelen verschillende voordelen.
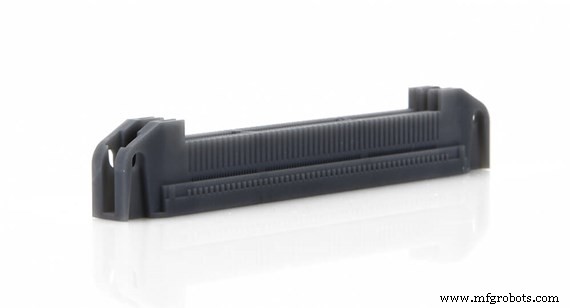
Hoe werkt SLA?
SLA gebruikt fotopolymerharsen als het grondstofmateriaal voor zijn onderdelen. Fotopolymeren hebben intense ultraviolette licht van een laser nodig om te harden, en dat is het centrale idee achter SLA. De bouw vindt plaats op een platform gedompeld in hars. Een laser zit boven de tank en, gestuurd door precisiespiegels, smelt de vloeibare hars, harden het om de gewenste onderdeelvorm te bereiken, één laag per keer. De ondersteuningsstructuren zijn de eerste lagen die gecreëerd worden, zodat het onderdeel veilig aan het platform vastzit en adequaat ondersteund wordt. Met elke pas, breekt een recoater blade de oppervlaktespanning van de hars boven het onderdeel. Het onderdeel wordt dan van beneden naar boven opgebouwd.
Hoe werkt FDM?
Een van de vroegste vormen van 3D-printen, FDM werd uitgevonden door een van de oprichters van Stratasys, Scott Crump. Het concept is simpel—het is veel lijken op het gebruik van een lijmpistool. Een thermoplastisch filament of spoel plastic wordt verhit tot het smeltpunt. Het hete, vloeibare plastic komt door een busje om een dunne, enkele laag langs de X en Y assen op het bouwplatform te creëren. De laag koelt en hardt snel. Als elke laag voltooid is, wordt het platform verlaagd en additioneel gesmolten plastic gedeponeerd, het onderdeel verticaal groeiend (langs de Z-as).
Materiaaleigenschappen van SLA en FDM
| Proces | Hoe het werkt | Sterkte | Afwerking | Veelvoorkomende materialen |
|---|---|---|---|---|
| SLA | Laser-gehard fotopolymer | 2.500-10.000 (psi) 17,2-68,9 (MPa) | Additieve lagen van 0,002-0,006 inch (0,051-0,152mm) typisch | Thermoplastisch-achtige fotopolymeren vergelijkbaar met ABS, PC, en PP |
| FDM | Gesmolten extrusies | 5.200-9.800 (psi) 35,9-67,6 (MPa) | Additieve lagen van 0,005-0,013 inch (0,127-0,330mm) typisch | ABS, PC, PC/ABS, PPSU, PEEK, ULTEM |
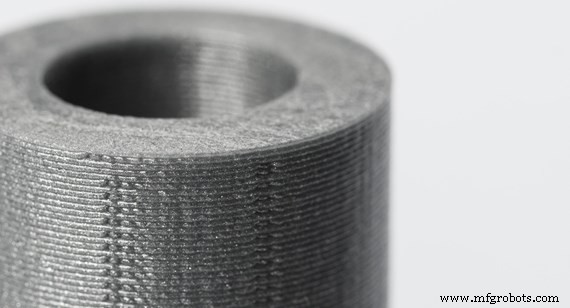
Geen van deze technieken creëert onderdelen zo sterk als die gespoten zijn, bijvoorbeeld, maar ze zijn geschikt voor snelle prototyping. SLA's dunne lagen en sterke binding tussen de lagen maken de onderdelen gladder, met minimale strepen langs de Z-as, de bouwrichting.
SLA Overwegingen
Als details en oppervlaktegladheid belangrijk zijn voor uw onderdeel, wint SLA met gemak van FDM. Deels vanwege zijn wortels in lasertechnologie, kunnen SLA-onderdelen ongelooflijk fijne details bieden, terwijl de prijscompetitieven blijft. Even belangrijk, de SLA ultraviolette licht hardingsproces vermijdt FDM's problemen veroorzaakt door hitte die eerdere getekende lagen comprimeert. Eveneens belangrijk, SLA biedt veel additionele afwerkingsopties, zoals verven en textureren.
Bij SLA zijn er drie resolutieniveaus om te kiezen, variërend van 0,004 inch (0,1016mm) tot 0,001 inch (0,0254mm) voor laagdikte. Eentje kiezen over de andere beïnvloedt niet alleen onderdeelkwaliteit, maar ook productietijd. Minimale functiegrootte kan zo klein zijn als 0,0025 inch (0,0635mm) op het XY-vlak en 0,008 inch (0,2032mm) op de Z-as.
Een belangrijk kwestie met SLA-onderdelen is hun gevoeligheid voor licht. Als fotopolymeren, kunnen ze degraderen door blootstelling aan UV-stralen, zoals zonlicht. Een beschermende coating toevoegen kan dit proces vertragen.
MicroFine™ is een exclusief Protolabs materiaal beschikbaar in grijs en groen. Deze micro-resolutie, ABS-achtige materiaal kan lagen printen die extreem dun zijn: slechts 0,001 inch (0,0254mm). Die soort precisie is een voorvereiste voor het bouwen van onderdelen met veel kleine functiedetails en wordt regelmatig gebruikt voor kleine en hoogaccurate medische componenten.
FDM Overwegingen
FDM gebruikt engineering-grade materialen (zie grafiek hierboven) en biedt een reeks kleuropties. Met sommige FDM-printers, kunnen onderdelen zo groot zijn als 427 inch x 153 inch x 172 inch (10.845,8mm x 3.886,2mm x 4.368,8mm). Essentieel hangt het af van de grootte van de boutruimte. Ook, FDM-onderdelen zijn matig geprijsd, wat het ideaal maakt voor hobbyisten, tandartspraktijken, en klassenlokalen.
FDM's tolerantie is afhankelijk van hoe de machine ingesteld is, maar kan zo klein zijn als +/-0,0035 inch (+/-0,0015mm). Laagdikte varieert gebaseerd op het materiaal dat u gebruikt, en sommige printers kunnen zo dun printen als 0,001 inch (0,0254mm), hoewel dit zou leiden tot lange printtijden en mogelijk niet mogelijk is met grotere onderdelen.
Omdat temperatuur de kernmateriaal beïnvloedt, zijn FDM-onderdelen onderhevig aan gerimpelde uiterste randen veroorzaakt doordat nieuwe lagen op eerdere lagen worden gedropt. Deze Z-as problemen veroorzaken ook zwakte in de opbouw. Dus, de sterkte van een onderdeel is volledig afhankelijk van de richting waarin het gebouwd werd.
FDM doet het niet goed met brede, platte gebieden, en heeft moeite met scherpe hoeken te printen, dus het toevoegen van afrondingen aan uw ontwerp maakt zin. Voor al deze redenen werkt prototypen met FDM goed wanneer precisie en oppervlakteafwerking niet cruciaal zijn.
Hoewel FDM de check krijgt voor kosten, is SLA nogal competitief, met name voor cosmetische prototypen met ingewikkelde ontwerpen. Het is ook een go-to proces om vormen voor spuitgieten en gieten te creëren.
Wanneer SLA en FDM gebruiken
Met al deze overwegingen in gedachten, hier is een lijst van wanneer u elk methode moet gebruiken.
Gebruik SLA:
- Voor snelle, complexe prototyping
- Wanneer precisie en een gladde oppervlakteafwerking belangrijk is
- Wanneer hoge resolutie, fijne details, en nauwkeurigheid nodig is
- Voor het creëren van gietvormen voor gieten om massaproductie te faciliteren
- Wanneer sterkte en duurzaamheid van het model niet cruciaal is (modellen van hars kunnen lijden bij langdurige blootstelling aan de zon)
Gebruik FDM:
- Voor prototyping
- Wanneer een selectie van kleuren nodig is
- Voor laagkostmodellen
- Wanneer precisie en oppervlakteafwerking niet cruciaal zijn
- Voor hobbyist en maker projecten
Voor aanvullende hulp, neem gerust contact op met een Protolabs applicatie-engineer via 877-479-3680 of ADMIN@MFGROBOTS.COM. Om uw volgende ontwerpproject vandaag nog te starten, upload gewoon een 3D CAD-model voor een interactieve offerte binnen enkele uren.
Industriële technologie
- FDM 3D-printen: ASA, PETG en PC filamenten vergeleken – Expert gids voor prestaties & toepassingen
- 9 mythen over 3D-printen ontkracht: wat u moet weten
- FDM 3D-printing vandaag: Huidige stand, mijlpal en toekomstperspectief
- Metaal 3D-printen: 7 Veelvoorkomende Misvattingen Ontkracht
- SLA vs. FDM: Duidelijke Gids voor het Kiezen van de Juiste 3D-printtechnologie
- SLA 3D-Print Ontwerprichtlijnen: Tips voor Hoogwaardige Builds
- MJF vs. SLS: Welke 3D-Printtechnologie Wint voor Polymeren & Elastomeeren
- FDM 3D-Printen: Kiezen Tussen Desktop en Industriële Oplossingen
- Geavanceerde 3D-printtechnologieën: Deel 2 – Laag-voor-laag fabricatie verkend
- Zandgieten Verbeteren met 3D-printen: Snellere Tooling en Kortere Looptijden
- 5 mythen over 3D-printen ontkracht: wat je moet weten