



Belangrijke inzichten: OD/ID concentriciteit begrijpen bij buizinkopen
Hoe concentriciteit van twee diameters te controleren (en andere factoren bij buizinkopen)
De kwestie van hoe de concentriciteit van twee diameters te controleren komt vaak voor bij buizinkopen. Het betreft het bepalen van de wanddikte — de meting tussen de buiten-diameter (OD) en binnen-diameter (ID) van een buis — op verschillende punten om te zien hoe constant het is in relatie tot een centrale as.
De uitdaging ligt in het vaststellen van een theoretische centrale as die fungeert als referentiepunt (datum-as). Dat kan perfecte concentriciteit bijna zo moeilijk maken om te meten als om te bereiken.
En dat is waarom het slim is om de volgende dingen in gedachten te houden voordat u buis OD- en ID-maten met concentriciteitseisen specificert.
1. Wat is concentriciteit?
Onder GD&T-toleranties is concentriciteit complex — een soort "circulaire symmetrie" die gebruikt wordt om een tolerantiezone voor de mediaanpunten van een cilindrisch of sferisch onderdeel vast te leggen.
Wat is het verschil tussen cylindriciteit en concentriciteit? Terwijl cylindriciteit een indicator is van rondheid en rechte lijn langs de volle as van een 3D-onderdeel, vergelijkt concentriciteit een OD en ID of vergelijkt rondheid op twee verschillende punten.
Soms coaxialiteit genoemd, "controleert GD&T concentriciteit de centrale as van het gerefereerde kenmerk, tot een datum-as" volgens de website GD&T Basics.
Eenvoudiger gezegd, kunt u concentriciteit definiëren als een maat voor de constantheid van de wanddikte van een buis, pijp, of andere cylinder. Als zodanig controleert concentriciteit een centrale afgeleide as van de mediaanpunten van het onderdeel, gemeten in dwarsdoorsnedes.
Dat betekent dat als concentriciteit "perfect" was, de wanddikte tussen de OD en de ID in elke dwarsdoorsnede, op elk punt rond de diameter van de buis, hetzelfde zou zijn.
Wat maakt concentriciteit zo'n complex kenmerk?
Buisconcentriciteit berust op metingen van een afgeleide as in tegenstelling tot een tastbaar oppervlak. Met andere woorden, het creëert een theoretische 3D-cylindrische tolerantiezone waarin alle afgeleide mediaanpunten van de buis moeten vallen.
Dat is precies waarom concentriciteit meestal gereserveerd is voor hoogprecisie-onderdelen waar een kritieke behoefte is om die mediaanpunten te controleren.
Wat is eccentriciteit vs. concentriciteit?
Wanneer u variaties in de wanddikte van een buis heeft, heeft u een excentrische buis — een waarin het middelpunt van de cirkel gevormd door de OD op een ander punt ligt dan het middelpunt van de cirkel gevormd door de ID. (Met andere woorden, de twee cirkels zijn niet concentric.)
Eccentriciteit wordt gemeten door naar een dwarsdoorsnede te kijken om de minimum- en maximumwanddimensies van een buis te bepalen. Bereken vervolgens het verschil tussen de minimum- en maximumdikte en deelt die cijfer door twee.
2. OD/ID Concentriciteit-aanroepen
Buis OD/ID concentriciteitseisen kunnen op een tekening op verschillende manieren worden aangegeven, waaronder:
- GD&T concentriciteitssymbool, wat een cirkel in een cirkel is
- Eccentriciteitspercentage
- TIR (Total Indicator Reading)
- Geschreven stellingen zoals "OD en ID moeten concentric zijn binnen 0,00X inches"
Een andere term die soms gebruikt wordt bij het praten over concentriciteit is wanduitloop, wat hetzelfde is als TIR. Wanduitloop wordt berekend door een indicator op het onderdeel te zetten terwijl het op zijn as draait, niet alleen de concentriciteit maar ook de cirkelvormigheid van het onderdeel meetend.
Wanduitloop is afgeleid van de eccentriciteit van een buis en beschrijft de variatie in wanddikte vergeleken met een gespecificeerde nominale wand. Dit kan ook worden uitgedrukt als:
- De maximum wanddikte minus de minimum wanddikte
- Eccentriciteit x 2 (keer twee)
Waar deze (en andere) termen in tekeningen gebruikt worden om concentriciteitseisen te beschrijven, worden materiaalleveranciers en precisiemetaalsnijwerkplaatsen geuitgedaagd om niet alleen te bepalen welk machineproces te gebruiken, maar ook hoe de concentriciteit te meten zodat het aan de specificatie voldoet.
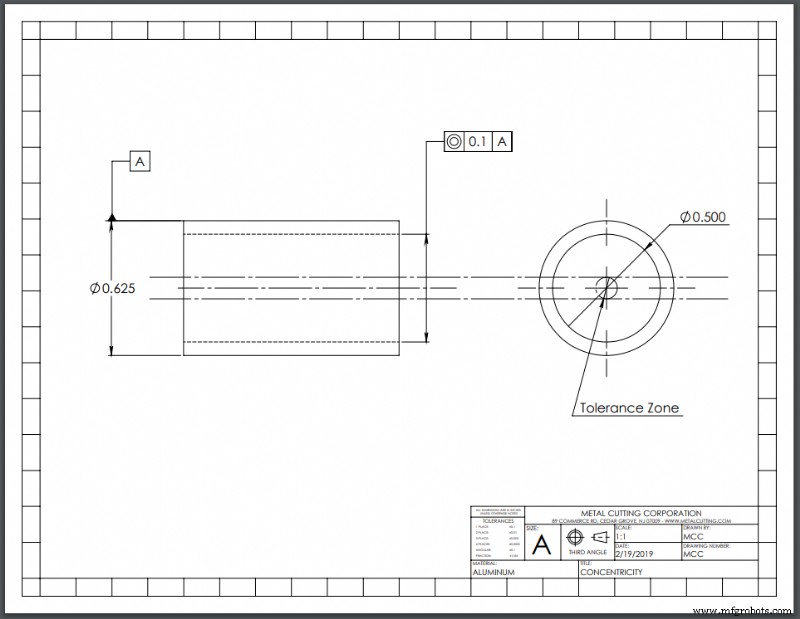
3. Uitdagingen bij het meten van concentriciteit
Dit brengt ons bij de moeilijkheid van het meten van concentriciteit en bepalen of de gespecificeerde OD en ID behaald worden. Naast het kwestie van het vaststellen van de theoretische centrale as, vereist het meten van concentriciteit:
- Veel metingen nemen over een reeks dwarsdoorsnedes
- Het oppervlak precies in kaart brengen en de mediaanpunten van de dwarsdoorsnedes bepalen
- Deze reeks punten plotten om te zien of ze binnen de cilindrische tolerantiezone vallen
U kunt een micrometer of optische comparator gebruiken om de concentriciteit van sommige onderdelen te meten. Echter, de taak wordt het beste uitgevoerd met een coördinaatmeetmachine (CMM) of een ander computergestuurd meetapparaat. Echter, CMM is tijdrovend, wat op zijn beurt toegevoegde kosten betekent.
Een andere uitdaging is dat met de huidige micromachining, de te meten onderdelen vaak kleiner zijn dan ooit. Bijvoorbeeld, in het geval van kleine precisie-gesneden buizen gebruikt als componenten in medische apparaten, ligt de uitdaging in hoe de concentriciteit van twee diameters in zeer, zeer kleine buizen te controleren.
4. Wanneer concentriciteit nodig is
Met al deze complexiteit, wordt concentriciteit meestal alleen gebruikt voor onderdelen die een zeer hoge mate van precisie vereisen om goed te functioneren.
Of concentriciteit kritisch is, hangt af van het eindgebruik, zoals of een fysieke entiteit met zijn eigen OD in de buis moet passen. Bijvoorbeeld:
- In het algemeen, als een buis in een opening moet gaan en een ander onderdeel in de buis ID moet passen, dan moeten de OD, ID, en concentriciteit allemaal lijnen voor al die onderdelen om samen te werken.
- Echter, als de toepassing vloeistof of gas door een buis vereist, mag concentriciteit niet uitmaken, omdat buis non-concentriciteit de doorstroom niet belemmert.
Maar zelfs waar concentriciteit niet kritisch is, kan het belangrijk zijn om te weten hoe ver uit concentric de OD/ID kan zijn. Bijvoorbeeld, waar een vloeistof of gas door een buis onder druk zal stromen, moet u wellicht een minimale acceptabele wanddikte specificeren om te zorgen dat de druk geen breuk veroorzaakt in een dunne plek op de niet-concentrische buiswand.
Tot op zekere hoogte kan de keuze van materiaal ook verband houden met concentriciteit of minimum/maximum wanddikte. Bijvoorbeeld, als u gekozen hebt voor gelaste buis die onder slijpen zal gaan om een onderdeel te vormen, wilt u wellicht een minimumdikte specificeren om te voorkomen dat de buiswand te dun wordt geslepen en een breuk in de laste veroorzaakt.
Op dezelfde manier, als uw eindaapplicatie een buis zal gebruiken om vloeistof onder hoge druk te verplaatsen, kan een naadloos materiaal dat getrokken is en niet gelast, een betere keuze zijn, om het risico op breuk te minimaliseren. Maar weer, als de buis simpelweg lucht in de omgeving zal laten ontsnappen, zou naadloze buis een geval van over-engineering zijn.
5. Een alternatief: Concentriciteit vs. Uitloop
In sommige gevallen kunt u de tijd en kosten van het verifiëren van concentriciteit vermijden door concentriciteitseisen te vervangen door uitloop, wat makkelijker te meten en makkelijker te bereiken is.
Terwijl concentriciteit kijkt naar hoe goed een cilindrisch kenmerk gecentreerd is op een theoretische as, kijkt uitloop naar hoeveel het kenmerk afwijkt van een perfecte cirkel die perfect gecentreerd is op een rotatie-as. Met andere woorden, uitloop is een combinatie van concentriciteit en cirkelvormigheid — en als een onderdeel perfect rond is, zal de uitloop gelijk zijn aan de concentriciteit.
Hoewel concentriciteit en uitloop niet hetzelfde zijn, kunnen ze vaak onderling verwisselbaar worden gebruikt om hetzelfde basiseindresultaat te bereiken.
Het grote verschil is dat met uitloop u het oppervlak van het onderdeel fysiek kunt aanraken en meten. Het controleren van uitloop zal ook de concentriciteit controleren, hoewel toe te geven niet tot dezelfde mate als wanneer concentriciteit op zich toegepast wordt.
(Lees meer over uitloop, inclusief cirkeluitloop, totale uitloop, en TIR.)
Buizen ontwerpen met haalbare toleranties in gedachten
Onthoud, de haalbaarheid van het produceren van onderdelen die binnen uw acceptabele toleranties vallen, is een kritiek belangrijke overweging bij het maken van uw tekeningen. Daarom adviseren de meeste bewerkers, meettechnici, en ontwerpingenieurs om OD/ID concentriciteit te vermijden waar mogelijk.
In plaats daarvan kunt u andere toepasselijke GD&T-symbolen in uw buizentekeningen en -ontwerpen gebruiken — de uitdagingen van OD/ID concentriciteit voorkomen door het niet in het onderdeel te ontwerpen.
Om meer te leren over hoe het specificeren van GD&T-kenmerken en toleranties de kwaliteit van onderdelenfabricage beïnvloedt, download ons gratis document Hoe uw offerteaanvraag af te stemmen op uw maximum voordeel: Veelgestelde vragen in kleine-onderdelen inkopen.
Industriële technologie
- Uitgebreide Gids tot Pompen: Hoe Ze Werken, Typen en Belangrijke Voordelen
- Essentiële Gids tot de Pitot-buis: Hoe Het Luchtvaartsnelheid en Vloeistofstroom Meet
- Essentiële Gids tot het Honenproces: Precisieafwerking voor Industriële Toepassingen
- Essentiële Inzichten in het Lapperproces voor Precisie-oppervlakteafwerking
- Essentiële Inzichten in Polymeren: Definitie, Typen en Toepassingen
- Kaplan-turbines: Kenmerken, Toepassingen en Werking
- Turbines Begrepen: Kernfeiten, Toepassingen en Werking
- Essentiële Feiten Over Gasturbines: Definitie, Gebruik & Componenten
- Essentiële Gids voor Impulsturbines: Definitie, Toepassingen en Componenten
- Essentiële Gids naar Krankas Functie en Constructie
- Belangrijke inzichten in 5-as CNC-machines voor precisiefabrieksproductie