



Draaiboor Uitgelegd: Onderdelen, Typen en Nomenclatuur – Complete Gids
In dit artikel leert u Wat is een Draaiboor en Hoe het gebruikt wordt? Met zijn Onderdelen, Typen, en Nomenclatuur van de Draaiboor. U kunt ook het PDF-bestand downloaden aan het einde van dit artikel.
Draaiboor
Het meest populaire type boor in gebruik vandaag is de draaiboor. Het werd in principe gevormd door een plat stuk gereedschapsstaal longitudinal te draaien voor diverse omwentelingen, daarna het diameter en punt te slijpen. Tegenwoordig worden draaiboren gefabriceerd door twee machinale spiraalvloeien of golven die langs de lengte van de boorlichaam lopen.
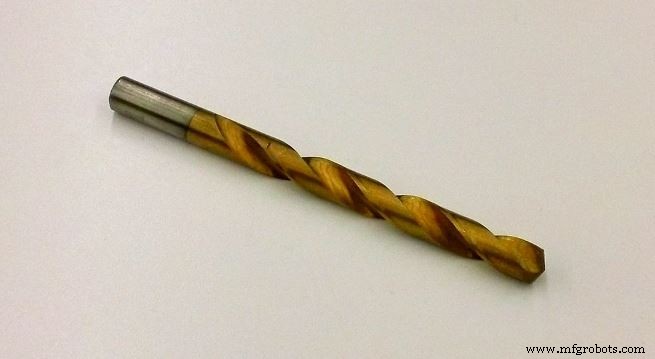
Een draaiboor is een eindsnijgereedschap. Verschillende typen draaiboren worden geclassificeerd door het Indisch Standaard Instituut volgens het type steel, lengte van de vloei, en de totale lengte van de boor.
U kunt ook liken: Freesmachine: Onderdelen en Werkprincipe
Typen Draaiboor
Volgende zijn de typen draaiboor:
- Korte Serie of Jobbers Parallele Steel Draaiboor
- Sub Serie Parallele Steel Draaiboor
- Lange Serie Parallele Steel Draaiboor
- Kegel Steel Draaiboor
- Kel Steel Kernboor (Drie of Vier Vloeien)
- Oliebuisboor
- Centreerboortjes
1. Korte Serie of Jobbers Parallele Steel Draaiboor
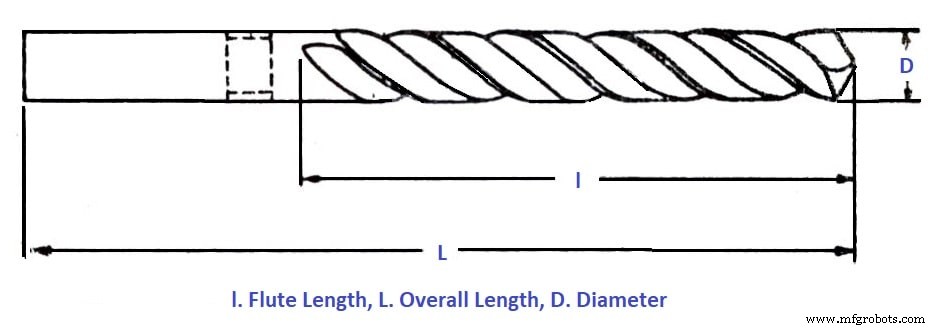
De boor heeft twee parallele stelen van ongeveer dezelfde diameter als het snijgedeelte. De diameter van de boor varieert van 0,2 tot 16 mm, toenemend met 0,02 tot 0,03 mm in lagere series tot 0,25 mm in hogere series. De figuur illustreert de boor.
2. Sub Serie Parallele Steel Draaiboor
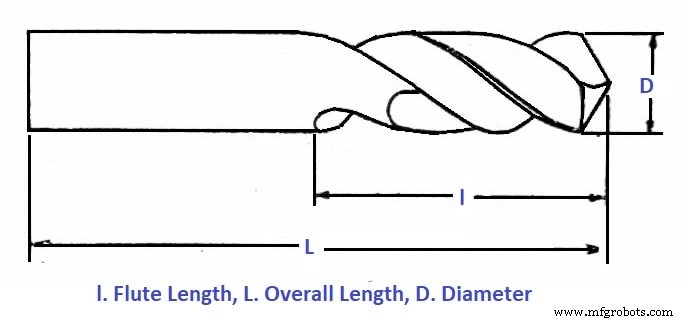
De boor is een verkorte versie van de parallele steel draaiboor, de verkorting betreft de vloeilengte. De diameter varieert van 0,5 tot 40 mm, toenemend met 0,3 mm in lagere series tot 0,25 tot 0,5 mm in hogere series. De figuur illustreert de boor.
3. Lange Serie Parallele Steel Draaiboor
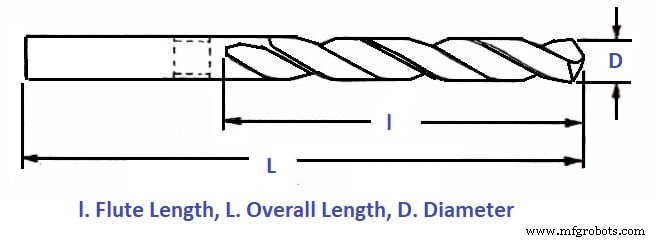
De boor heeft twee helicale vloeien met een parallele steel van ongeveer de steel diameter als het snijgedeelte, die de diameter aan de boorpunt niet overschrijdt.
De totale lengte van deze boor is dezelfde als die van een kegel steel draaiboor van de corresponderende diameter. De diameter varieert van 1,5 tot 26 mm, toenemend met 0,3 mm in lagere series tot 0,25 mm in hogere series. De figuur illustreert de boor.
4. Kegel Steel Draaiboor
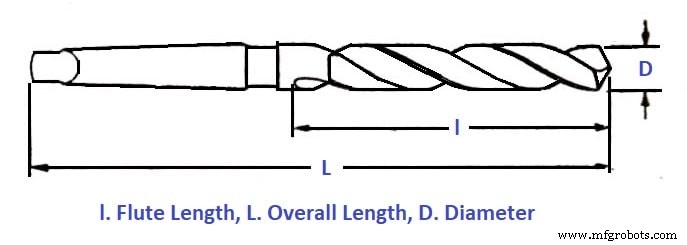
De boren hebben twee helicale vloeien met een getapte steel voor het vasthouden en aandrijven van de boor. De steel van deze boren voldoet aan Morse kegels. De diameter varieert van 3 tot 100 mm.
De diameter neemt toe met 0,3 mm in laagste series met Morse kegel steel nr. 1, met 0,25 mm in Morse kegel steel nr. 2 en 3, met 0,5 mm in Morse kegel steel nr. 4, en met 1 mm in Morse kegel steel nr. 5 en 6.
De Morse kegel steel wordt onder 6 mm afmeting niet geprefereerd. Een boormaat laat elke boor eenvoudig selecteren door in de gaten van de maat te passen. De figuur illustreert de boor.
5. Kegel Steel Kernboor (Drie of Vier Vloeien)
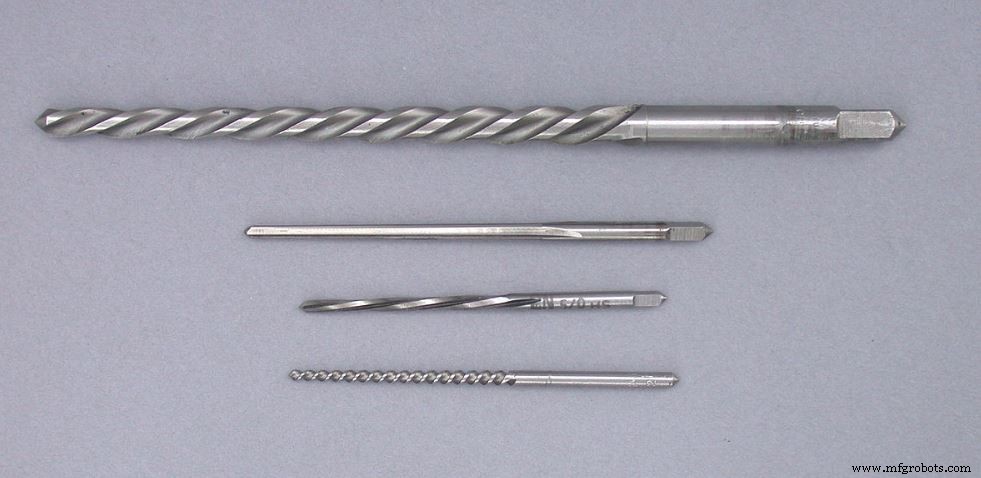
Deze typen boren zijn ontworpen voor het vergroten van gegoten, gestempelde of geboorde gaten. Deze boren kunnen geen gat in vast materiaal origineren omdat de snijranden niet tot het centrum van de boor uitstrekken. Het metaal wordt verwijderd door een afgeschuinde rand aan het einde van elke vloei.
Kernboren leveren beter afgewerkte gaten dan die gesneden door normale twee-vloeien boren. De snijwerking van een kernboor is vergelijkbaar met die van een rozenboor en wordt als ruwe boor gebruikt. In sommige gevallen wordt een twee-vloeien draaiboor gekozen om een gat half de vereiste grote te origineren en de rest wordt afgewerkt door een drie- of vier-vloeien boor. De figuur illustreert de boor.
6. Oliebuisboor
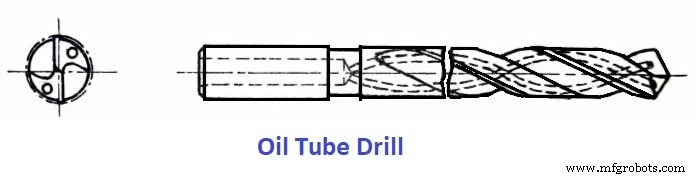
De oliebuisboren worden gebruikt voor het boren van diepe gaten. Oliebuizen lopen in spiraal door het lichaam en voeren de olie direct naar de snijranden.
Koelvloeistof of gecomprimeerde lucht wordt door de gaten naar het snijpunt van de boor geduwd om de spaan te scheiden, de snijrand te koelen en het bewerkte oppervlak te smeren. De figuur illustreert de oliebuisboor.
7. Centreerboortjes
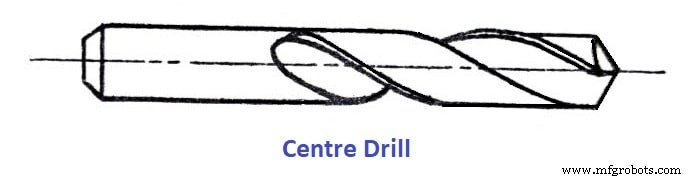
De centreerboortjes zijn rechte steel, twee-vloeien draaiboren gebruikt wanneer centreergaten aan de uiteinden van een as worden geboord. Ze worden in fijne maten gemaakt. De figuur illustreert de boor.
Draaiboor Nomenclatuur
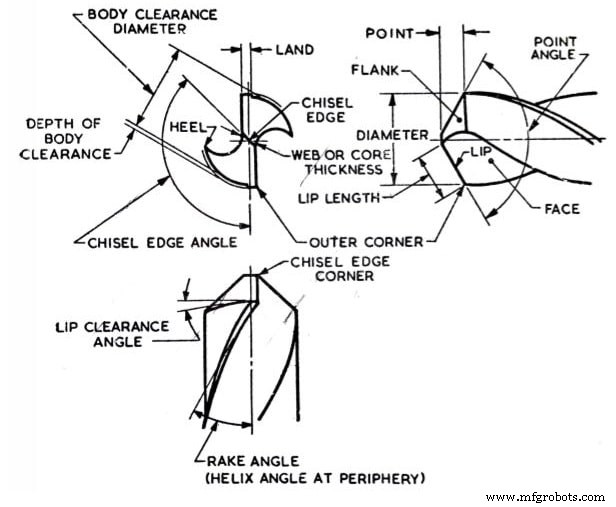
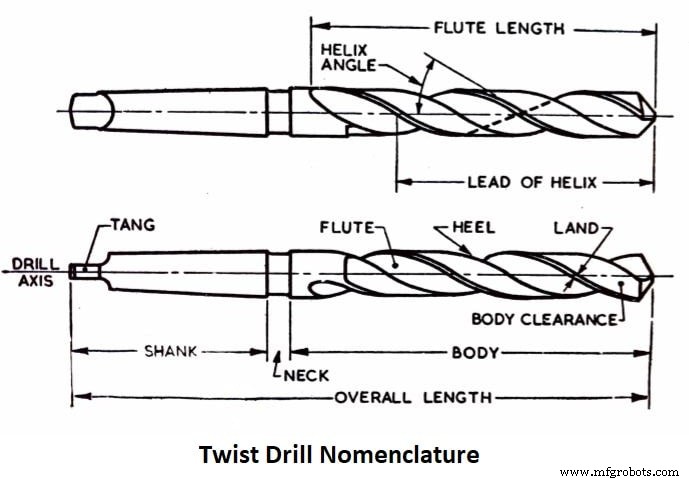
De volgende zijn de draaiboor nomenclatuur, definities, en functies van de verschillende onderdelen van een boor geïllustreerd in de figuur.
Draaiboor Elementen
De volgende zijn de draaiboor elementen:
- As
- Lichaam
- Lichaamsvrijheid
- Meizelrand (Chisel edge)
- Meizelrandhoek
- Vlakte (Face)
- Flank
- Vloeien (Flutes)
- Hiel (Heel)
- Landen (Lands)
- Lip (snijrand)
- Nek
- Buitenhoek
- Punt rechtssnijde boor
- Steel
- Tang
- Web
1. As
De longitudinale middenlijn van de boor.
2. Lichaam
Dat deel van de boor lopend van zijn uiterste punt tot de oorsprong van de nek, indien aanwezig, anders lopend tot de oorsprong van de steel.
3. Lichaamsvrijheid
Dat deel van het lichaamsoppervlak dat in diameter is verminderd om diametervrijheid te bieden.
4. Meizelrand (Chisel edge)
De rand gevormd door de intersectie van de flanken. De meizelrand wordt soms ook de dode centrum genoemd. De dode centrum of de meizelrand fungeert als een vlakke boor en snijt zijn eigen gat in het werkstuk.
Een grote hoeveelheid axiale duwkracht is vereist om het gat vanaf de meizelrand te snijden. In sommige boren is de meizelrand spiraalvormig gemaakt in plaats van recht. Dit verlaagt de axiale duwkracht en verbetert de gatlocatie. De kans op productie van overgrote gaten wordt ook verminderd.
5. Meizelrandhoek
De hoek geproduceerd door de intersectie van een lip en de meizelrand.
6. Vlakte (Face)
Het deel van het vloeioppervlak angrenzend aan de lip waarop de spaan botst als het van het werk afgesneden wordt.
7. Flank
Het oppervlak aan een boorpunt dat zich achter de lip uitstrekt naar de volgende vloei.
8. Vloeien (Flutes)
De groef in het lichaam van de boor die de lip geeft. De toepassingen van de vloeien zijn:
- Om de snijranden op het punt te vormen.
- Om de spaan te laten ontsnappen.
- Om de spaan te laten krullen.
- Om de koelvloeistof de snijranden te laten bereiken.
9. Hiel (Heel)
De rand geproduceerd door de intersectie van het vloeioppervlak en de lichaamsvrijheid.
10. Landen (Lands)
De cilindrisch geslepen oppervlakte aan de hoofdranden van de boorvloei. De landbreedte wordt gemeten onder rechte hoek van de vloeiheliks. De boor is volmaat alleen over de landen aan het puntige einde. Land houdt de boor gecentreerd.
11. Lip (snijrand)
De rand gevormd door de intersectie van de flank en de vlakte. De eisen aan de boorlippen zijn:
- Beide lippen moeten onder dezelfde hoek van inclinatie met de booras staan, 59° voor algemeen werk.
- De lippen moeten van gelijke lengte zijn.
- Beide lippen moeten de juiste vrijheid krijgen.
12. Nek
De diameter tussen het lichaam en de poten van de boor is gedeeltelijk verminderd. De diameter en andere details van de boor zijn op de nek gegraveerd.
13. Buitenhoek
De hoek gevormd door de intersectie van de flank en de vlakte.
14. Punt
Het gescherpte einde van de boor, bestaande uit al dat deel van de boor dat gevormd is om lippen, vlaktes, flanken, en een meizelrand te produceren.
15. Rechtssnijde Boor
Een boor die snijt bij draaien in een tegenwijzerzin richting bekeken op het puntige einde van de boor.
16. Steel
Dat deel van de boor waardoor het vastgehouden en aangedreven wordt. De meest voorkomende typen steel zijn de kegel en rechte steel. De kegel steel biedt middelen voor centreren en vasthouden van de boor door wrijving in het getapte einde van de spindel.
17. Tang
Het afgeplatte einde van de kegel steel ontworpen om in een drift sleuf in de spindel, bus, of boorhouder te passen. De tang zorgt voor een positieve aandrijving van de boor vanuit de boorspindel.
18. Web
Het centrale deel van de boor gelegen tussen de wortels van de vloeien en uitstrekken van het punt naar de steel; het puntige einde van de web of kern vormt de meizelrand.
Download PDF van dit artikel
Conclusie
We hopen dat alle vragen over Draaiboor Nomenclatuur beantwoord zijn. Mocht u nog vragen hebben over Draaiboor Nomenclatuur, neem dan contact met ons op of laat een reactie achter.
Wij hebben ook een Facebook-community voor jullie, als u wilt, kunt u onze community joinen, hier is de link naar onze Facebook groep.
Dat is het, bedankt voor het lezen. Als u ons artikel leuk vindt, deel het dan met uw vrienden. Heeft u vragen over elk onderwerp? Laat een reactie achter in de commentaarsectie.
Abonneer u op onze nieuwsbrief voor meldingen over onze nieuwe artikelen.
Industriële technologie
- Spanhoek: Types, Belang en Ontwerptips voor Snijgereedschappen
- Nutmachine Uitgelegd: Definitie, Onderdelen en Typen
- Hobelmaschines Uitgelegd: Definitie, Onderdelen en Types
- Ultrasonische Bewerking (USM): Kerncomponenten, Principes, Voor- en Nadelen, Toepassingen
- Kettingaandrijvingen begrijpen: typen, werking en toepassingen
- Productieprocessen begrijpen: definities, typen en kerncomponenten
- CNC Machines Uitgelegd: Typen, Componenten en Belangrijkste Voordelen
- Bluetooth Mesh-ontwerp: Nodes, features en interoperabiliteit begrijpen
- Analoge vs Digitale Sensoren: Typen, Toepassingen en Praktische Voorbeelden
- C++ Operators Uitgelegd: Typen, Voorbeelden en Voorbeeldprogramma's
- Java Variabelen en Datatypes – Uitgebreide gids met voorbeelden