



Snel Prototypen Uitgelegd: Definities, Processen, Types en Belangrijkste Technieken
In dit artikel bespreken we Snel Prototypen, Technieken, betrokken Technologieën, compleet proces en toepassingen. Laten we beginnen met de definitie van Snel Prototypen.
Wat is Snel Prototypen?
Snel prototypen (RP) is de meest voorkomende naam die gegeven wordt aan een reeks gerelateerde technologieën die gebruikt worden om fysieke objecten direct te fabriceren uit CAD-databronnen. Deze methoden zijn uniek in het feit dat ze materialen in lagen toevoegen en binden om objecten te vormen.
Dergelijke systemen zijn ook bekend onder de namen additieve fabricatie, driedimensionale printen, vrije-vorm fabricatie (SFF) en gelaagde fabricatie. Vandaag bieden additieve technologieën voordelen in veel toepassingen vergeleken met klassieke aftrekende fabricagemethoden zoals frezen of draaien.
De mogelijkheden van Snel Prototypen technieken kunnen als volgt worden opgesomd:
- Productontwikkelingstijd aanzienlijk verminderen, door het snelle creëren van 3D-modellen.
- Communicatie (visualisatie) verbeteren binnen multidiscipinaire ontwerpteams.
- Kwesties van verhoogde flexibiliteit en kleine series aanpakken, terwijl men competitief blijft (snelle fabricage).
Snel Prototypen Proces
Het basisproces
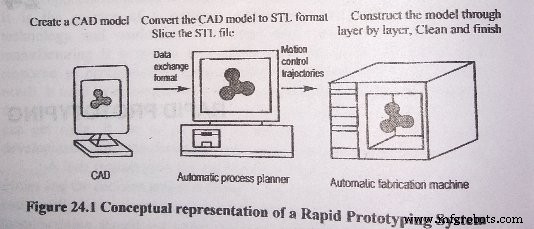
Hoewel verscheidene snel prototypen technieken bestaan, gebruiken alle dezelfde basis vijf-stappen proces. De onderstaande figuur toont de conceptuele weergave van een RP-techniek. De stappen zijn hieronder opgesomd:
- Creëer een CAD-model van het ontwerp.
- Converteer het CAD-model naar STL-formaat.
- Snij het STL-bestand in dunne doorsnede-lagen.
- Construeer het model laag voor laag.
- Schoon en finish het model.
1. Creëer een CAD-model van het ontwerp
Eerst wordt het te bouwen object gemodelleerd met behulp van een Computer-Aided Design (CAD) softwarepakket. Solide modelleerders, zoals pro/ENGINEER, neigen 3D-objecten nauwkeuriger weer te geven dan draadmodelmodelleerders zoals AutoCAD, en zullen daardoor betere resultaten opleveren. De ontwerper kan een bestaand CAD-bestand gebruiken of er een specifiek voor prototypering willen creëren. Dit proces is identiek voor alle RP-bouwtechnieken.
2. Converteer het CAD-model naar STL-formaat:
De verschillende CAD-pakketten gebruiken een aantal verschillende algoritmen om vaste objecten weer te geven. Om consistentie te waarborgen, is het STL-formaat (stereolithografie, de eerste RP-techniek) aangenomen als de standaard van de snel prototypen industrie. De tweede stap is dus om het CAD-bestand om te zetten in STL-formaat. Dit formaat stelt een driedimensionaal oppervlak voor als een assemblage van vlakke driehoeken, "zoals de facetten van een geschlopen juweel".
Het bestand bevat de coördinaten van de hoekpunten en de richting van de uitwaartse normaal van elke driehoek. Omdat STL-bestanden vlakke elementen gebruiken, kunnen ze gekromde oppervlakken niet exact weergeven. Het verhogen van het aantal driehoeken verbetert de benadering, maar ten koste van groter bestand. Grote, ingewikkelde bestanden vereisen meer tijd om te pre-processen en te bouwen, dus de ontwerper moet nauwkeurigheid en beheersbaarheid in evenwicht brengen om een nuttig STL-bestand te produceren. Omdat het STL-bestandsformaat universeel is, is dit proces identiek voor alle RP-bouwtechnieken.
3. Snij het STL-bestand in doorsnede-lagen:
In de derde stap pre-processeert een programma het STL-bestand om te bouwen. Verscheidene programma's zijn beschikbaar, en de meeste staan de gebruiker toe de grootte, locatie en oriëntatie van het model aan te passen. Bouworienteering is belangrijk om verschillende redenen. Ten eerste variëren eigenschappen van snel prototypen van de ene coördinaatrichting naar de andere.
Bijvoorbeeld, prototypen zijn meestal zwakker en minder nauwkeurig in de z (verticale) richting dan in het x-y vlak. Bovendeels bepaalt de deelorienteering deels de hoeveelheid tijd die nodig is om het model te bouwen. Het plaatsen van de kortste dimensie in de z-richting verlaagt het aantal lagen, wat de bouwtijd verkort. De pre-processing software snijt het STL-model in een aantal lagen van 0,01 mm tot 0,7 mm dik, afhankelijk van de bouwmethode.
4. Construeer het model laag voor laag:
De vierde stap is de daadwerkelijke constructie van het deel. Met behulp van een van verscheidene technieken (beschreven in de volgende sectie) bouwen RP-machines laag voor laag van polymeren, papier of gemalen metaal. De meeste machines zijn redelijk autonoom, met weinig menselijke interventie nodig.
5. Schoon en finish het model:
De laatste stap is na-verwerking. Dit omvat het verwijderen van het prototype uit de machine en het losmaken van eventuele steunen. Prototypen kunnen ook kleine reiniging en oppervlaktebehandeling vereisen. Schuren, verzegelen en/of verven van het model verbetert zijn uiterlijk en duurzaamheid.
Snel Prototypen Technieken
Verscheidene RP-technieken zijn ontwikkeld. Ze kunnen in drie hoofdcategorieën worden ingedeeld, afhankelijk van de vorm van het startmateriaal in het RP-proces:
- Vloeibare basis
- Vaste basis
- Poederbasis
1. Vloeibare Snel Prototypen Technologieën
In deze categorie worden drie RP-methoden besproken:
- Stereolithografie
- Vaste grondverharding (Solid Ground Curing)
- Druppeldepositiefabricage (Droplet Deposition Manufacturing)
Stereolithografie
Stereolithografie is een type 3D-printtechnologie die gebruikt wordt voor laag-voor-laag creatie van modellen, prototypen, patronen en productieonderdelen met behulp van fotochemische processen waarbij licht chemische monomeren en oligomeren laat kruislinken om polymeren te vormen.
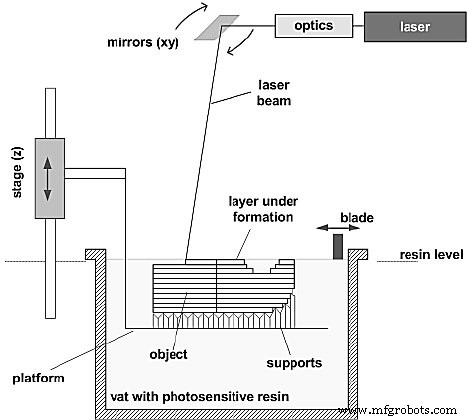
Stereolithografie (SL) werd commercieel geïntroduceerd door 3D Systems Inc. (Valencia, CA) in late 1987, gebaseerd op een gepatenteerd proces oorspronkelijk ontwikkeld door mnr. Charles Hull. Aangezien dit de eerste RP-techniek was, zijn verschillende systemen momenteel commercieel beschikbaar voor industrieën.
Vaste Grondverharding (Solid Ground Curing)
Cubital Limited heeft dit RP-systeem ontwikkeld. In dit proces wordt een laag vloeibaar polymere hars verhard door ultraviolett licht. Dit wordt bereikt door de laag in een flits- of overstromingsmanier te blootstellen. De grens en het gebied voor blootstelling worden gegenereerd door een glas maskerplaat te ontwikkelen door elektrostatische depositie van zwarte toner door malen om een vlakke ondersteuning voor de volgende laag te bieden. Wanneer alle lagen compleet zijn, wordt het prototype-deel afgewassen om de wateroplosbare was te verwijderen. Cubital fotopolymerhars wordt tijdens de fabricage van elke laag volledig verhard.
Druppeldepositiefabricage (Droplet Deposition Manufacturing)
Met deze technologie kunnen metaaldruppels flexibel worden gegenereerd en precies gecontroleerd. Net-vorm fabricage van componenten of blokken gebaseerd op precies gecontroleerde metaaldruppels wint industriële belangstelling door de belofte van verbeterde componentkwaliteit als resultaat van snelle verstolingsverwerking en de economische voordelen verbonden met een structureel component in één geïntegreerde operatie.
2. Vaste Snel Prototypen Technieken
In deze categorie worden twee RP-methoden besproken:
- Gelamineerde objectfabricage (Laminated Object Manufacturing)
- Gesmolten depositiemodellering (Fused Deposition Modeling)
Gelamineerde Objectfabricage (Laminated Object Manufacturing)
Gelamineerde objectfabricage is een minder bekende additieve fabricagemethode die opeenvolgend lagen van bouwmateriaal laagt, ze met warmte en druk verbindt, en ze vervolgens in de gewenste vorm knipt met een mes of een koolstoflaser.
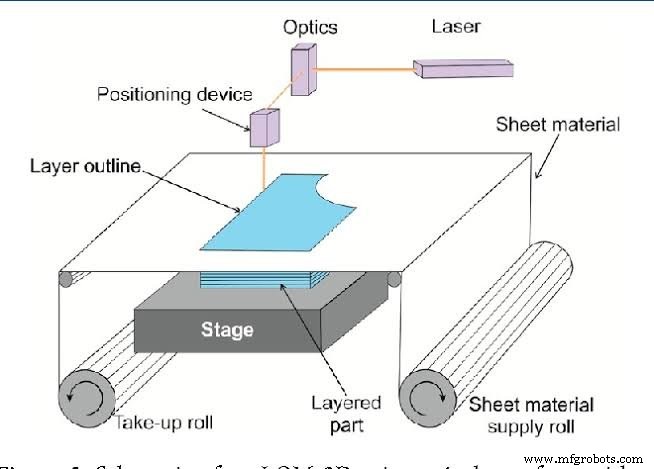
Het gelamineerde objectfabricage (LOM) proces van Helisys, Inc. (Torrance, CA) gebruikt vaste bladmaterialen, meestal gebleekt "slagerij" papier, om prototypeonderdelen te creëren. In dit proces positioneert de LOM-machine automatisch een dun blad materiaal van een rol op een liftplatform.
Gesmolten Depositiemodellering (Fused Deposition Modeling)
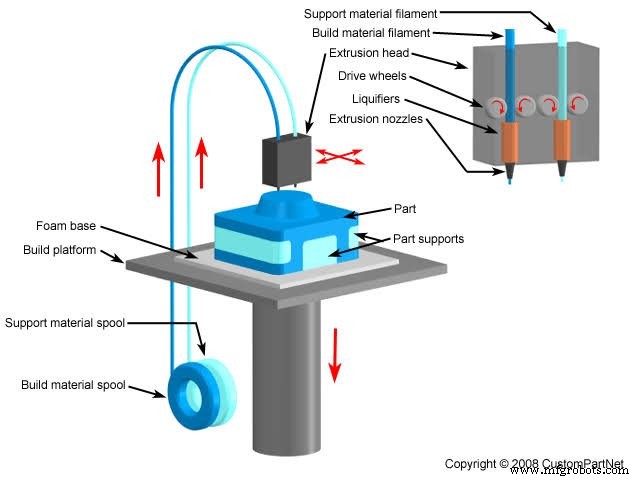
Gesmolten depositiemodellering (FDM) is een technologie die de smeltextrusiemethode gebruikt om filamenten van thermoplastische kunststoffen in een specifiek patroon te depositieren. FDM, zoals 3DP, heeft een printkop die langs X en Y assen boven een bouwplatform kan bewegen.
Fused Deposition Modeling (FDM) is de naam van de technologie die gebruikt wordt door Commerciële Snel Prototypen (RP) systemen van Stratasys, Inc. (Minneapolis, MN). De Stratasys-systemen zijn primair gericht op productontwikkelingsteams voor gebruik tijdens de conceptuele ontwerpfase. Het systeem gebruikt eenvoudige operatie. Inerte materialen en afwezigheid van roken maken het FDM-proces heel compatibel met een kantooromgeving.
3. Poedergebaseerde Snel Prototypen Technologieën
In deze categorieën worden drie Snel Prototypen methoden besproken:
- Selectieve lasersintering (Selective Laser Sintering)
- Driedimensionaal printen (Three Dimensional Printing)
- Laser ingenieurs netvorming (Laser Engineered Net Shaping)
Selectieve Lasersintering (Selective Laser Sintering)
Het Selectieve Lasersintering (SLS) systeem van DTM Corporation (Austin, Texas) bouwt delen laag voor laag met behulp van een laser om poederachtig materiaal te binden in de gewenste deeivorm. In dit proces wordt een laag thermoplastisch poeder uitgebreid. Vervolgens, met een hoogvermogens laserstraal, wordt het deel dat nodig is voor het model gesmolten en afgekoeld. Een rol verdeelt vervolgens de volgende laag en het proces wordt herhaald.
Het niet-gesinterde poeder dient de functie van steunen voor uithangende kenmerken. Recent is het proces uitgebreid om keramische en metalen delen te produceren. Het proces vereist sintering in een oven voor complete binding. Het proces is eenvoudig. Het materiaalbereik is breed. De visuele beperking is dat de delen porieus zijn en daarom alleen nuttig voor specifieke toepassingen.
Driedimensionaal Printen (Three Dimensional Printing)
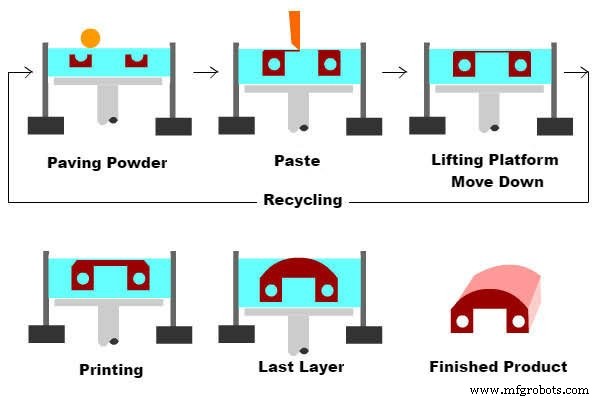
In dit proces wordt een driedimensionaal object geproduceerd door selectief binder toe te passen op dunne lagen poeder, waardoor poederdeeltjes aan elkaar plakken. Elke laag wordt gevormd door een dunne laag poeder te genereren en vervolgens binder toe te passen met een inktstraal-achtig mechanisme. Lagen worden achtereenvolgens gevormd en hechten aan elkaar om het driedimensionale object te genereren.
Ongewenste druppels binder worden afgeschoten voordat ze het poeder bereiken door ze elektrisch op te laden aan de monding en ze vervolgens af te buigen uit de stroom door een potentiaal toe te passen op de elektroden onder de monding. Na het vormen van alle lagen, wordt het ongebonden poeder verwijderd en het deel in een oven gebakken om te verharden en te versterken.
Dit proces kan worden gebruikt om delen in een grote verscheidenheid aan materialen te fabriceren, inclusief keramiek, metaal, metaal-keramiek composiet en polymeren. De beperking is onvoldoende oppervlakteafwerking en porositeit.
Laser Ingenieurs Netvorming (Laser Engineered Net Shaping)
De kracht van deze technologieën ligt in het vermogen om volledig dichte metalen delen met goede metallurgische eigenschappen bij redelijke snelheden te fabriceren. Een hoogvermogens laser wordt gebruikt om metaalpoeder te smelten dat coaxiaal aan het brandpunt van de laserstraal wordt toegevoerd via een depositiekop. Een verscheidenheid aan materialen kan worden gebruikt, zoals roestvrij staal, koper, aluminium, enz. Van bijzonder belang zijn reactieve materialen zoals titanium.
De meeste systemen gebruiken poeder als voedingsmateriaal. Geproduceerde objecten zijn bijna nettovorm, maar zullen doorgaans afwerkingsbewerking vereisen. Ze zijn volledig dicht met goed korrelstructuur, en hebben eigenschappen vergelijkbaar met, of zelfs beter dan de intrinsieke materialen. Initiële toepassingen zijn geconcentreerd op de fabricage en reparatie van injectievergietgereedschappen en de fabricage van grote titanium- en andere exotische metalen delen voor luchtvaarttoepassingen.
Beperkingen van Snel Prototypen
Snel prototypen systemen kunnen nog geen delen produceren in een wijd bereik van producten, op een hoge snelheid. Niettemin, een toenemend aantal toepassingen profiteert van additieve fabricage en incorporeert nu delen die direct door RP-processen worden gemaakt. Vandaag de dag zijn dit typisch laag-volume artikelen met complexe geometrieën gebruikt in hoge toegevoegde waarde toepassingen zoals geneeskunde of luchtvaart.
Naarmate materialen en technologieën zijn verbeterd, en de mogelijkheden breder begrepen zijn geworden, is directe fabricage een snel groeiend gebied in Snel Prototypen geworden.
Om een breder bereik aan toepassingen sneller aan te pakken, wordt RP ook vaak gebruikt als uitgangspunt voor het maken van conventionele fabricageprocessen sneller, goedkoper en beter. Snel prototypen wordt op twee manieren gebruikt om dit te bereiken: Vormen kunnen direct door een RP-systeem geproduceerd worden, of RP-gegenereerde delen kunnen als patronen dienen voor het fabriceren van een vorm via zogenaamde indirecte of secundaire processen.
Toepassingen van Snel Prototypen
Snel prototypen wordt gebruikt om nieuwe producten op een zeer hoge snelheid te modelleren. Jacob heeft de volgende toepassingen van Snel Prototypen geïdentificeerd:
- Visualisatie
- Verificatie
- Iteratie
- Optimalisatie
- Fabricage
1. Visualisatie
In blauwdrukken en CAD-modellen hebben visualisatoren enige moeite om sommige kenmerken van het product correct te identificeren. Dit is specifiek het geval wanneer het product blinde gaten, complexe interne doorgangen en samengestelde gekromde oppervlakken bevat, enz. Snel prototypen kan alle kenmerken detecteren omdat het prototype van het eindproduct beschikbaar is voor inspectie en passende besluitvorming.
2. Verificatie
Productie-ingenieurs en managers kunnen kenmerken zoals rek, operationele temperatuur, vermoeidheid, enz. controleren op volledig functioneel prototype. Zo kan het product geverifieerd worden voordat het naar een volledige productiecyclus gaat.
3. Iteratie
Eenmaal het prototype gemaakt, kan de ontwerper tests erop uitvoeren binnen de fysieke grenzen van het prototype. Bijvoorbeeld, vloeistofdynamische stroomtest kan op een prototype worden uitgevoerd, uitgehard fotopolymer materiaal. Als een probleem gedetecteerd wordt tijdens de test, kan de geometrie in het model worden gewijzigd, een nieuwe RP gebouwd en dezelfde test herhaald voor gebruik.
4. Optimalisatie
Ontwerpoptimalisatie kan de situatie verder verbeteren. RP-technologie stelt de ontwerper in staat het ontwerp zonder problemen te wijzigen. Na het bereiken van een acceptabel ontwerp door RP-iteratie, heeft de ontwerper de mogelijkheid om het ontwerp te optimaliseren door verschillende parameters van het product te wijzigen en te testen welke de beste is.
5. Fabricage
Eenmaal een geoptimaliseerd prototype is ontwikkeld door gebruik te maken van een van de methoden van RP-technologieën, is het belangrijk om een functioneel testmodel (FTM) te fabriceren. Omdat dit model nog niet is geproduceerd of getest, is niet bekend of het de functionele testvereisten zal halen. RP kan worden gebruikt om functionele tests op het FTM uit te voeren. Als het testresultaat bevredigend is, starten de voorproductie-activiteiten.
Ik hoop dat u dit artikel over Snel Prototypen - het complete overzicht inclusief definities, technieken, technologieën en toepassingen - leuk vond.
Industriële technologie
- Frezen Uitgelegd: Definitie, Proces en Belangrijkste Operaties
- Draaien in de Bewerking: Definitie, Typen en Belangrijkste Operaties
- Boren Uitgelegd: Definitie, Proces en Expert Tips
- Poedermetallurgie Uitgelegd: Definitie, Processen en Voordelen
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Rapid Prototyping Uitgelegd: Typen, Processen en Voordelen
- Begrijpen van Boormachines: Definitie, Componenten & Types
- Smeden Uitgelegd: Proces, Types en Materialen
- Elektronenbundellassen Uitgelegd: Definitie, Proces en Voordelen
- Metaalplatering uitgelegd: typen, voordelen en toepassingen
- Spray Lassen Uitgelegd: Proces, Technieken en Veiligheid