



Geautomatiseerde Meetsoftware Drijft Slimme Productie Aan
Het is al een tijdje geleden dat Scott Lowen op school zat, maar hij doet nog steeds “wetenschapsprojecten.” Zo noemt Lowen met een knipoog een proof-of-concept-project om een onderdeel te meten en de resulterende data te laten bepalen welke correcties automatisch worden doorgestuurd naar een draaibank, freesmachine of andere werktuigmachine.
Hoewel Lowens lopende wetenschapsproject bij Zeiss Industrial Quality Solutions in Wixom, Michigan, waar hij productmanager is voor software en accessoires, de hypothese nog niet volledig heeft bewezen dat meetdata eenvoudig kan leiden tot volledig geautomatiseerde bewerkingscorrecties, blijft Zeiss werken aan geautomatiseerde oplossingen. Andere bedrijven, zoals Capture 3D Inc. (een Zeiss-dochter), Renishaw Inc. en Verisurf Software Inc., hebben oplossingen die meetdata gebruiken voor wisselende graden van geautomatiseerde correcties met werktuigmachines.
Tussentijds blijft het lopende wetenschapsproject een voortdurend onderdeel van Lowens baan.
“De tijd die geïnvesteerd moet worden om de typen verbindingen in een geautomatiseerd terugkoppelingsysteem te creëren, weegt zwaarder dan de opbrengst van dit type geautomatiseerde terugkoppeling naar werktuigmachines,” zei hij. “We geloven nog steeds in het hebben van een ingenieur die de juiste data bekijkt en de juiste terugkoppeling of correctie aan de werktuigmachines geeft.”
Dit is misschien goed nieuws voor de baanveiligheid van productie-ingenieurs, maar het roept deze vragen op: Kan het meetproces volledig aansluiten bij slimme productie? Of kan meetkunde grotendeels worden teruggedrongen tot de processen die fabrikanten gebruikten vóór de verbonden, datagedreven, geautomatiseerde wereld van de nieuwe manier van maken?
Automatische Correctieve Acties
Renishaw, West Dundee, Illinois, heeft een product in de soft-launch-fase: Renishaw Central is een productiedataplatform voor informatie waaronder machinestatus, waarschuwingen en meetresultaten van werktuigmachine-tasters, toolsetters, Equator-meetsystemen en CMM’s.
Het platform heeft een applicatieprogrammeerinterface die gebruikers in staat stelt de informatie op te vragen en in te voeren in andere softwaresystemen, zoals voor enterprise resource planning of een aangepast dashboard.
“Ik denk dat de grote verbetering die we zien [bij onze klanten] is dat ze die meetdata gebruiken om vooraf geconfigureerde, automatische correctieve acties te genereren, of dat nu een gereedschapsoffset, werksoffset, enzovoort is,” zei Brandon Golab, machine tool software manager bij Renishaw. “De gebruikers van ons systeem configureren hoe ze willen reageren op de metingen en met welke machine ze de correctieve actie willen communiceren.”
Dit wordt mogelijk gemaakt door een productverbetering genaamd intelligent process control, een reeks communicatieprotocollen die een klant in staat stellen te bepalen hoe ze meetscenario’s willen behandelen. Dit kan op zijn beurt offsets en intelligente aanpassingen aan het productieproces of werktuigmachines creëren indien nodig.
Renishaw Central heeft ook een visualisatiefunctie die standaard dashboards biedt om machinestatus en meetresultaten weer te geven. Het kan ook worden gebruikt voor historische data-analyse.
Tijdens de soft launch is het platform ingesteld voor één werktuigmachine per meetapparaat, maar Golab ziet geen limiet aan het aantal machines waarmee Renishaw Central kan interacteren.
“Naast Renishaw Central hebben we ook verschillende producten die de [werktuig]machine in staat stellen niet alleen data te verzamelen, maar gesloten-lus productietoepassingen uit te voeren binnen een enkele machine-architectuur,” zei hij.
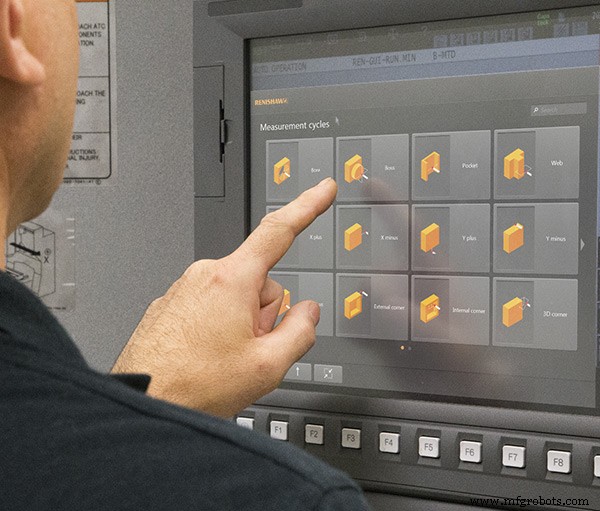
Ontworpen voor nieuwe of minder ervaren operators is Set and Inspect met Program Builder, dat op de machine wordt gebruikt, en een offline-oplossing, Productivity+. Set and Inspect wordt gebruikt voor taken zoals onderdeelopstelling, onderdeelvalidatie, vastzetverificatie en snijden-meten-snijden (waarbij een operator een half-afwerkpassage doet, het resultaat meet en daarna een afwerkpassage uitvoert op basis van de meetdata). “Al dat kan ingesteld worden met die softwarestukken,” zei Golab. Set and Inspect kan ook met Renishaw’s Reporter-software worden gebruikt om de data terug te voeren naar Renishaw Central.
“Productivity+ gebruikt CAD-modellen om vergelijkbare programma’s te genereren als wat [Renishaw’s] Inspection+ doet, maar omdat het CAD-gestuurd is, is het makkelijker voor de programmeur,” zei Golab. “Maar het is zeer vergelijkbaar met Inspection+ wat betreft wat er met data op het individuele machineniveau kan.” Inspection+ is Renishaw’s macro-gebaseerde meetsoftware voor meer ervaren gebruikers die G-code kunnen schrijven die op CNC-controller niveau draait.
Renishaw-meettechnologie kan zelfs worden gebruikt voor voorspellende uitval. Hiervoor wordt de data van Productivity+ gekoppeld aan de Sprint-sensor van het bedrijf, die duizenden punten per seconde meet om de oppervlakteconditie van een onderdeel te beoordelen.
“Naarmate het gereedschap verslijdt, zie je typischerwijs een golving [op het onderdeeloppervlak],” zei Golab. “Omdat dit een directe meting is van de prestaties van het gereedschap, kan het een betere indicator zijn van gereedschapsverslijting dan indirecte methoden, zoals spindelbelasting.”
Beslissingen Verleggen naar de Ontwerper
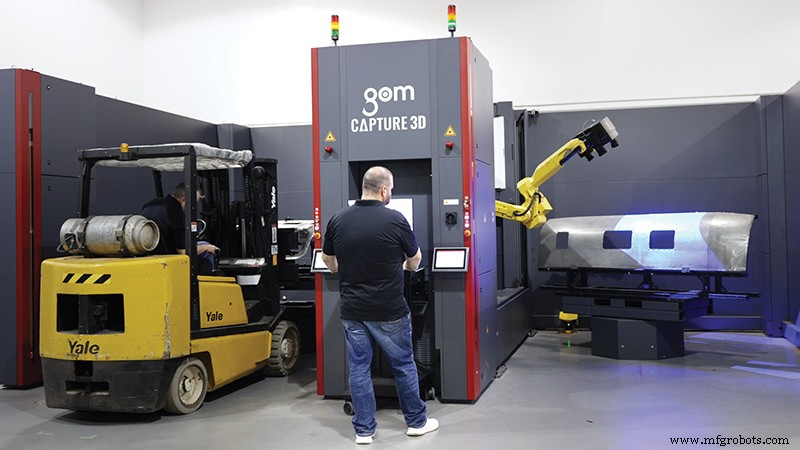
Gesloten-lus productie is ook bekend voor Rick White, general manager van Capture 3D in Santa Ana, Californië, maar specifiek met een gesloten-lus techniek genaamd adaptieve bewerking. “Het creëert een gesloten lus in een CNC-bewerkingscentrum op basis van wat de resultaten zijn van scangegevens,” zei hij. “[Adaptieve bewerkingssoftware] berekent wat er gedaan moet worden om naar het CAD-model te komen en creëert automatisch een nieuw pad voor de machine om wat reparatie nodig is te verhelpen. Dat gebeurt in realtime, zonder menselijke tussenkomst.”
White was CEO bij Capture 3D, de toonaangevende Amerikaanse partner voor GOM 3D contactloze meetoplossingen, tot oktober 2021 toen het bedrijf werd overgenomen door Zeiss.
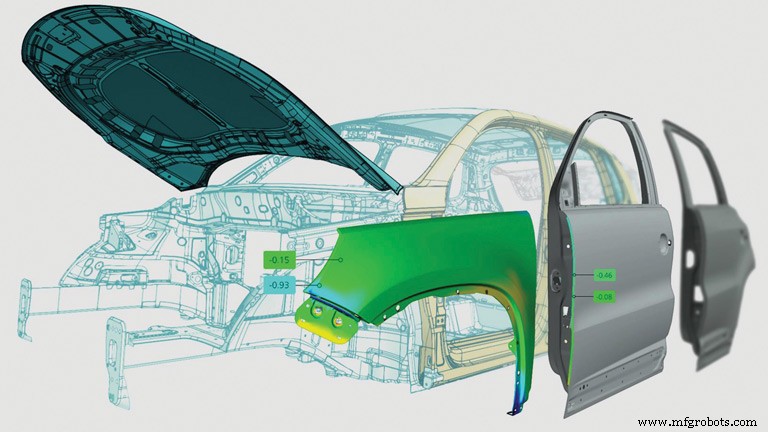
Naast het gebruik in adaptieve bewerking, kan data van Capture 3D’s full-field ATOS 3D-scantechnologie ook instromen in digitale montage-analyse met GOM-software. “Onze luchtvaart- en auto-klanten hebben goed succes geboekt met onze technologie om onderdelen over de hele wereld digitaal te monteren om pasvorm, uitlijning en specificaties te garanderen voordat er iets fysiek wordt verzonden,” zei White. “Dit helpt bedrijven om sneller problemen te corrigeren of voorbereid te zijn op veranderingen, terwijl kosten worden verlaagd voor een snellere productlancering.”
Bijvoorbeeld, nadat een automotive OEM de meetdata van de hang-on onderdelen ontvangt van zijn fabrieken, leveranciers en tier-leveranciers—onwaar ze ook zijn—kunnen ze in een collaboratief, digitaal proces bepalen of de componenten op de montage passen door een digitaal model van de body-in-white te gebruiken. Bovendien levert de full-field data miljoenen accurate datapunten voor een digitale tweeling. “En het mooie deel is dat het eigenlijk werkt en behoorlijk succesvol is,” zei White.
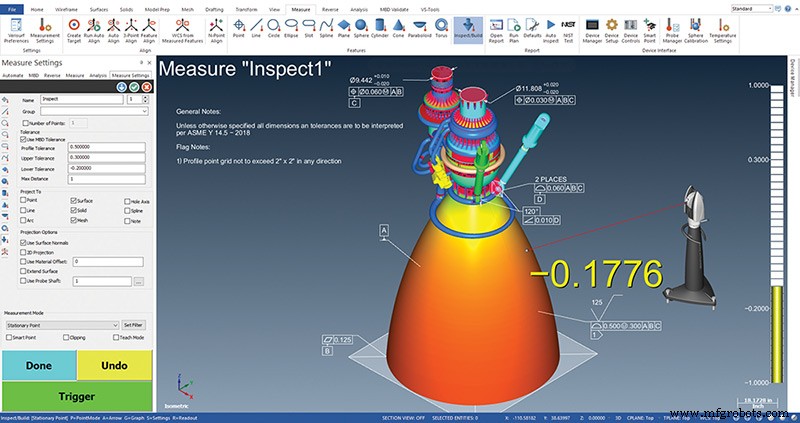
Een andere techniek die profiteert van de datastroom die door sommige fabrikanten wordt gebruikt, is model-based definition (MBD). “Wat [MBD] betekent is dat meting van aanwijzingen, processen, afwijkingen en GD&T [geometrische afmetingen en toleranties] vanaf het begin onderdeel zijn van het CAD-model, en samen met PMI [product manufacturing information] worden geïmporteerd in de GOM-software,” zei White. “Terwijl ontwerpers onderdelen ontwerpen, voegen ze ook de informatie over de toleranties van het onderdeel toe. En dan heeft een meetsysteem die informatie. Het weet wat te inspecteren en het weet hoe te bepalen welke componenten binnen en buiten tolerantie zijn.”
Dit verplaatst beslissingen over wat te meten van een inspector die stroomafwaarts in het proces zit, naar de ontwerper. De overtuiging is dat ontwerpers die informatie beter kennen dan iemand anders, omdat hun perspectief meer globaal is. Ze ontwerpen onderdelen die samenwerken, en toleranties binnen zelfs hetzelfde onderdeel zijn niet universeel.
“MBD vereist een universele standaard om correct gelezen te worden binnen meetsoftware,” zei White. “Hopelijk is [het] QIF [formaat] die brug,” zei hij, verwijzend naar het Quality Information Framework, een gegene XML-frameworkstandaard voor het digitaal delen van kwaliteitsinformatie. Hij voegde toe dat “enkele organisaties sneller gaan dan andere; we hebben echter een algehele opwaartse trend gezien en dit is waar we de toekomst zien.”
Het Digital Metrology Standards Consortium (DMSC) creëerde QIF om de cruciale behoefte aan een digitale meetstandaard aan te pakken om dimensionele metrologie vooruit te helpen, legde White uit. Het DMSC kondigde aan dat de QIF 3.0 meetstandaard in augustus 2020 was goedgekeurd en gepubliceerd door ISO als de nieuwe ISO-standaard ISO 23952:2020, volgens de website van het consortium.
“We staan achter het standaardiseren van een formaat dat voor iedereen zinvol is,” zei White. “Terwijl we niet namens de grote CAD-softwaremakers kunnen antwoorden, is het waarschijnlijk dat ze het zullen moeten gebruiken als het de standaard wordt.”
MBD Toevoegen aan Gescande Mesh-modellen
“Boeing vereist [MBD]; alle grote luchtvaartbedrijven vereisen het,” zei Ernie Husted, president en CEO van Verisurf in Anaheim, Californië. Hij noemde MBD een tijd- en geldbesparer. “Veel van de tier-bedrijven zijn er niet gewend om mee om te gaan—ze zijn gewend aan tekeningen.
“Het is pas in de laatste paar jaar dat alle grote CAD-bedrijven het als standaardfunctie hebben geïmplementeerd. Nu kunnen ze het model toleranteren met de juiste GD&T-toleranties en dat bestand naar hun leveranciers sturen, en hebben ze geen tekeningen meer nodig.”
Als het CAD-model MBD-informatie heeft, kan Verisurf-software de ingesloten data gebruiken om het inspectieplan te automatiseren met elke CMM, arm, tracker of scanner, zei Husted. “Er is een proces waarbij je gereedschapsoffsets kunt aanpassen als je werktuigmachine-tasting doet,” zei Husted. “Met op-machine tools heb je snijdercompensatie en gereedschapsverslijtingscompensatie en wanneer een gereedschap verslijdt, kun je de offset aanpassen om een kenmerk groter of kleiner te machine, afhankelijk van of het een intern of extern kenmerk is. Je kunt dus automatische aanpassingen voor gereedschapsverslijting sturen, maar zodra een gereedschap uitvalt, moet je het gereedschap vervangen.”
De gebruiker kan ook speciale applicaties schrijven met Verisurf’s software development kit om beslissingen te helpen maken. Bijvoorbeeld, als een onderdeel buiten tolerantie is, kan de app helpen een gereedschapswissel te implementeren als er extra gereedschappen in een werktuigmachine-carrousel zitten. Routines kunnen ook geschreven worden om robots te sturen voor in-proces inspectie of andere geautomatiseerde processen.
Gebruikers van Verisurf-software kunnen ook MBD toevoegen aan gescande meshes als er geen CAD-model is. “Dus wanneer je het onderdeel scant, kan ik eigenlijk op een oppervlak van een mesh klikken en een dikte uithalen,” zei hij. In november 2021 gingen Renishaw en Verisurf een akkoord aan dat bedrijven in Noord-Amerika toegang geeft tot Verisurf CMM-software via Renishaw.
De Productie-ingenieur Weet het Best
Zeiss’ Lowen waarschuwde dat hoewel automatisering zeker snel vordert, fabrikanten nog steeds waardevolle menselijke input in het proces nodig hebben.
“[In onze] ervaring zijn er te veel echte engineering-variabelen die het erg moeilijk maken om te automatiseren,” zei Lowen. “We hebben vastgesteld dat je nog steeds een productie-ingenieur met een menselijk brein nodig hebt om te zeggen: ‘OK, hier is waarom deze ene vorm buiten tolerantie is, hier is eigenlijk wat er misging, en dit is wat we moeten doen om het te corrigeren.’ ”
Gereedschapsverslijting is een van de eenvoudigere redenen om te begrijpen, maar het is zelden de reden waarom een afmeting buiten tolerantie is, zei hij. Als gereedschapsverslijting de enige reden was waarom een afmeting buiten tolerantie is, dan is Lowen het ermee eens dat het geautomatiseerd kan worden. Maar de realiteit is dat er een dozijn andere redenen zijn waarom een onderdeel niet aan de specificaties voldoet, zei hij.
“Misschien vervormt de vastzet het onderdeel of klemt het niet stevig genoeg. Misschien buigt een gereedschap inconsistenterwijs tijdens snijden in één as, of is het grondstofmateriaal buiten tolerantie,” zei hij. “Wat het ook is, daar gaan ingenieurs voor naar school: … hoe je betere onderdelen maakt.”
Verder belemmert de huidige trend voor fabrikanten om kortere series te draaien met meer diversiteit aan onderdelen, de opbrengst van een geautomatiseerde oplossing te engineeren.
“Je kunt misschien een automotive-leverancier benaderen en zeggen: ‘Je maakt dit ene onderdeel de komende zeven jaar, laten we dit engineeren’,” zei hij. “‘Laten we de tijd investeren want je gaat een miljard onderdelen van deze ene vorm maken.’ Maar veel van onze klanten maken kleine series.”
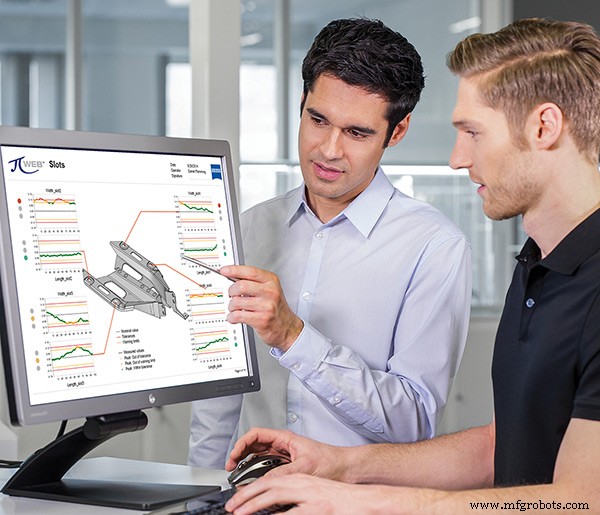
Zeiss biedt het soort engineering-oplossing dat Lowen in zijn hypothetische auto-leveranciersvoorbeeld gebruikte. Maar voor diegenen met kortere series van meer diverse onderdelen, en anderen, heeft het bedrijf PiWeb, een engineering-tool die productie-ingenieurs helpt om niet alleen te analyseren en te bepalen welke onderdelen buiten tolerantie zijn, maar ze ook tools geeft om te bepalen waarom.
“Als een onderdeel buiten tolerantie is, zijn productie-ingenieurs meestal de meest opgeleide om te hypotheseeren waarom het onderdeel buiten tolerantie is, en wat ze nodig hebben is bewijs om een hypothese te ondersteunen,” zei Lowen. “PiWeb stelt hen in staat om in een onderdelen-database te zoeken en specifiek te kijken naar welke werktuigmachines, datums en tijden, of batchnummers om te filteren en te kijken naar statistische trends. En PiWeb geeft ze geweldige visuele tools—niet alleen van de data, maar de onderdelen zelf die de afmetingen en coördinaten tonen om te laten weten welke as van de werktuigmachine gecorrigeerd moet worden.” PiWeb haalt data direct op uit Calypso, Zeiss’ meetsoftware. Als de data echter afkomstig is van een andere meetsoftware, dan kan PiWeb gangbare bestandsformaten lezen, waaronder QDAS, DMO of QIF, zei Lowen.
Lowen begrijpt dat de industrie moet evolueren naar meer geautomatiseerde oplossingen met meetdata en geautomatiseerde werktuigmachine-correcties. Deze zullen breder geaccepteerd worden naarmate ze makkelijker en sneller te implementeren worden, zei hij. Daarvoor zullen Lowen en zijn collega’s zeker meer “wetenschapsprojecten” uitvoeren.
Automatisering Besturingssysteem
- Verouderde fabrieken moderniseren: Praktische gids voor slimme fabrieken bouwen
- Data-gedreven Fabricage: Uitdagingen in IoT, Industry 4.0 en Smart Factory Adoptie Overwinnen
- Litmus En Oden Lanceren Geïntegreerde IIoT-oplossingen Voor Slimme Productie
- Data Oogsten: De Hoeksteen van Slimme Productie Succes
- Hoe AI nieuwe productiebanen drijft en werkzekerheden vult
- Autodesk Smart Manufacturing: Automatiseer uw workflow & verbind productontwikkeling
- Remote metrologie: Dataverzameling beheersen voor precisieproductie
- In-Shop Metrologie Verhogen: Walk-Up Diensten Voor Nauwkeurige Onderdeelinspectie
- Digitale fabrieken: Slimme productie voor Industrie 4.0
- Naadloze integratie van QC-meetgegevens in productiesystemen voor verbeterde OEE
- Slimme Ziekenhuizen Van Morgen: De Cruciale Rol Van Intelligente Software