



Winst maximaliseren met geavanceerde toolpath-strategieën
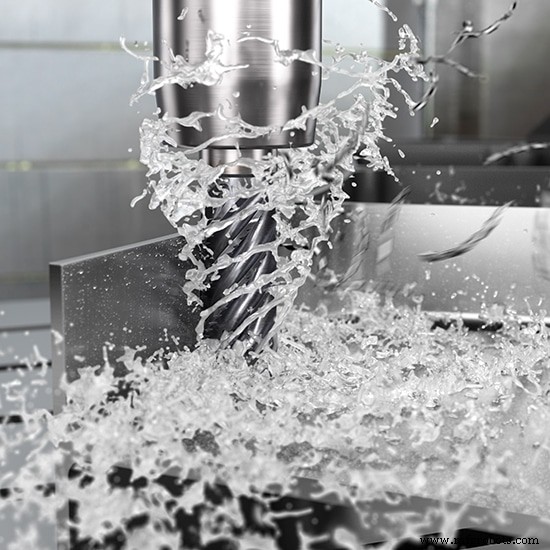
Adaptive Milling. Dynamic Motion. hyperMILL. Profit Milling. VoluMill. Waveform machining. Als u een van de gelukkige mensen bent die onderdelen freest voor het leven, is de kans ongeveer 50-50 dat u een van deze of een vergelijkbare high-performance programmeringstechnologie gebruikt om chipverdunning, continue invals, hoge-axiale en lage-radiale diepte-van-snij toolpaths te genereren voor uw winkel's bewerkingscentra.
We gaan niet in op de voordelen van het ene CAM-systeem versus het andere, omdat ze allemaal best wel goed zijn – veel beter, in feite, dan wat er zelfs tien jaar geleden beschikbaar was (zoals waar voor bijna alles in de bewerkingsindustrie). Dat gezegd hebbende, geef ze een kans en elke CAM-leverancier zal een handjevol functies opsommen die hun software de beste maken, met gebruiksgemak, grotere productiviteit en toolpath-nauwkeurigheid onder de voordelen. Welke is goed? Het antwoord is vrij simpel: het hangt ervan af.
Geen discussie hier
Opnieuw, we zullen niet proberen de discussie vandaag te beslechten. Alleen zorgvuldig opgebouwde testsneden of misschien jarenlang dagelijks gebruik zal deze vaak gehitzige discussie beëindigen, en zelfs dan, uw rendement kan variëren. Een belangrijker vraag is: past u de technologie correct toe? Is uw gekozen CAM-pakket de grootste mogelijke voordelen biedend aan zijn gebruikers, of wordt het tegengehouden door slechte snijgereedschapselectie, zwakke werkvastzetting, uitgeteerde gereedschapshouders, of zelfs de werktuigmachine zelf?
Er zijn heel goede redenen om het te achterhalen. John Giraldo, luchtvaartingenieur bij Sandvik Coromant Co., Fair Lawn, N.J., zei dat een Tier II luchtvaartfabrikant waar hij recent mee werkte, de bewerkingsproductiviteit met 198 procent verhoogde op een Waspaloy LPT (low-pressure turbine) component na het aannemen van een high-efficiency toolpath-strategie met een van Sandvik Coromant's Plura HFS frezen. En een Tier IV motorsports-leverancier gebruikte een vergelijkbare aanpak om de gereedschapslevensduur te verdubbelen en de doorvoer te verdrievoudigen bij het frezen van titaniel-wielnaven.
"Er is een groeiende vraag in de luchtvaartindustrie voor high-feed zijfrezen in titanium en nikkel-gebaseerde legeringen", zei hij. "Traditionele toolpaths presteren niet goed in deze moeilijk te bewerken materialen, dus de noodzaak voor ontwikkeling van nieuwe programmeringsstrategieën die niet alleen efficiëntie en productiviteit behouden, maar ook negatieve impact op gereedschapslijtage verminderen."
Het is meer dan vliegtuig- en ruimtevaartfabrikanten die op jacht zijn naar nieuwe en meer effectieve toolpaths. Giraldo merkte op dat de auto-industrie haar leveranciers voortdurend dwingt om productiekosten te verlagen, een druk die afdalt naar snijgereedschapsleveranciers en CAD/CAM-aanbieders. En hoewel leveranciers grotendeels de uitdaging hebben aangegaan, is het vaak moeilijk voor winkels om deze geavanceerde bewerkingstechnologieën aan oudere apparatuur aan te passen, laat staan de tijd te vinden om nieuwe processen te testen en te valideren.
De synergieën verkennen
Jay Ball, Noord-Amerikaans productmanager voor massief frezen bij Seco Tools LLC, Troy, Mich., was het eens. Hij zei dat ten minste de helft van alle winkels trouw blijft aan hun uitgeprobeerde, nu decennia-oude programmeermethoden, ofwel omdat ze nog niet geloven in de huidige programmeringstechnieken, ofwel hun apparatuur simpelweg niet in staat is om de significant hogere voedersnelheden te bereiken die nodig zijn om ze te implementeren.
"Het is een echte schande als je een oproep krijgt van iemand die een magazijnartikel heeft gelezen of een video over high-efficiency machining heeft bekeken en ze zijn enthousiast om het te proberen, maar dan kom je in de winkel en vind je dat hun CNC-apparatuur verouderd is, hun gereedschapshouders tien jaar oud zijn, en je weet dat er weinig kans is om effectief een van deze strategieën toe te passen", zei hij. "Erger nog, misschien probeer je het toch en het laat de klant teleurgesteld achter, en ze zullen het vermijden om het opnieuw te proberen zodra ze een nieuwe machine krijgen."
Voor Ball komt dit in de vorm van fluitaantallen ver ver boven de traditionele vier-fluit frezen, met vijf-, zes-, zeven- of negen-fluite versies gemakkelijk beschikbaar. High-speed, high-feed, high-efficiency en high-performance frezen ontworpen en geoptimaliseerd voor geavanceerde freesstrategieën zijn ook steeds gebruikelijker, vaak met variable pitch, variable helix ontwerpen om de chatter-producerende harmonische trillingen te verminderen die kunnen optreden bij het frezen door staal en superlegeringen met honderden inches per minuut.
Opschalen
Ondanks Ball's suggestie dat een jammerlijk groot percentage winkels nog niet op de high-efficiency-bandwagon is gesprongen, bevestigde hij dat deze strategieën populairder worden naarmate freeswerkers en programmeurs comfortabel raken met het concept en hoe het toe te passen. "Steeds meer mensen worden elke dag blootgesteld aan de technologie, en zodra ze erkennen dat cyclus tijdreducties van 40 procent of meer redelijk typisch zijn, zult u nog meer van hen aan boord zien."
Iemand die er alles van weet is Ben Mund, senior marktanalist voor Mastercam-ontwikkelaar CNC Software Inc., Tolland, Conn. Hij zei dat de Dynamic Motion-technologie in Mastercam die eerder genoemd werd, blijft groeien in populariteit en mogelijkheid, en voegde toe dat "we een brede verscheidenheid aan nieuwe toolpaths hebben geïntroduceerd samen met verfijningen van bestaande over het afgelopen jaar, allemaal gericht op het verhogen van metaalverwijderingssnelheden of het verbeteren van onze blending- en afwerkingsmogelijkheden."
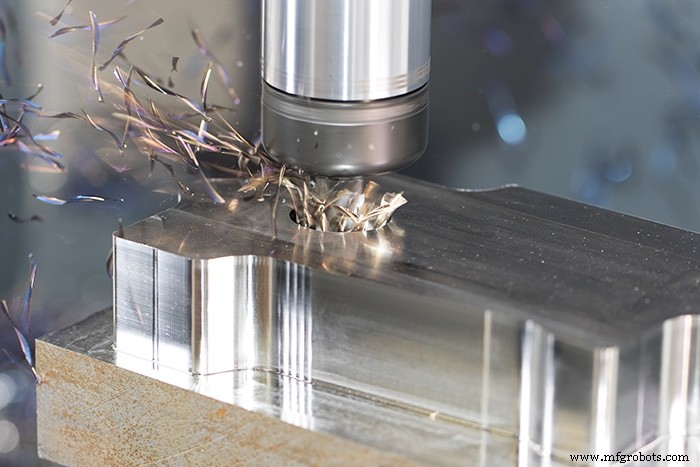
Mund merkte op dat productiviteitsboosts altijd beschikbaar zijn ongeacht de leeftijd van een machine en de stijl van de frees die wordt gebruikt, en stelde dat Dynamic Motion bijna universeel toepasbaar is. "Het gaat niet mislukken omdat u een minder duur snijgereedschap of lagere-einde CNC-machines gebruikt, maar de voordelen zullen zeker afschalen naarmate de opstelling minder dan optimaal wordt."
Over een vat
Hij was snel om uit te wijzen dat, terwijl zijn stelling geldt bij het gebruik van Dynamic Milling voor ruwfrezen, 2D-bewerking en 3D-halfafwerkingswerk, Mastercam's "accelerated finishing" een heel andere situatie is. In dat scenario vereisen de toolpaths meestal een specifieke freesgeometrie als ze de gewenste resultaten willen bereiken.
Een voorbeeld hiervan is vatfrezen, ook wel circle-segment tool cutting genoemd. Mund merkte op dat Mastercam agressief heeft gewerkt met snijgereedschapsfabrikanten om deze en andere "vormfrezen" te definiëren en te testen voor gebruik in vormgeving, medische bewerking en luchtvaart-afwerkingsapplicaties. Deze tools geven gebruikers de mogelijkheid om "echt hoogprecisie afwerkingen in kortere tijden" te produceren dan traditionele afwerkingsmethoden.
Hij legde uit dat deze open-deur-politiek zich uitstrekt tot al Mastercam's softwareproducten. "Bijvoorbeeld, we hebben ook een paar jaar geleden gewerkt met een toonaangevende snijgereedschapsleverancier bij het ontwikkelen van onze Dynamic Motion toolpath-engine", zei hij. "We hadden problemen met spancontrole en snel diepgang bereiken tijdens sommige interne tests, dus we stelden voor dat ze enkele aanpassingen aan hun freesgeometrie maakten."
Uitgeput bleek de snijgereedschapsleverancier een high-speed tip toe te voegen aan zijn chatter-vrije lijn van frezen. Mund en zijn team leerden ook een paar dingen, die ze sindsdien in Mastercam-functies hebben geïntegreerd. "Dit zijn beide geweldige voorbeelden van de synergieën die bestaan tussen hardware- en softwareleveranciers, waarbij elke deelnemer eindigt met een veel beter product als resultaat", zei Mund.
De grote heen-en-weer
Thomas Raun, nationaal productmanager voor frezen bij Iscar Metals Inc., Arlington, Texas, is een andere vast gelovige in partnerschappen tussen bedrijven die complementaire producten maken.
"Er moet een continue heen-en-weer zijn", zei hij. "Soms zijn het de mogelijkheden van hun software die onze ontwikkeling als snijgereedschapsfabrikant drijven, en soms is het andersom. Op welke manier dan ook, we zijn volledig open voor samenwerking met CAM-ontwikkelaars en werktuigmachinebouwers als het betekent productiviteit voor onze klanten te verbeteren."
Zoals Seco's Ball vermeldde, zei Raun dat een van de meer recente ontwikkelingen in snijgereedschapsgeometrie – meer fluiten – direct voortkwam uit trochoidale frezen's lichte radiale invals en hoge voedersnelheden. Iscar heeft dit idee een stap verder getrokken door massieve frezen aan te bieden met één fluite per millimeter diameter, tools die in klassieke "kip of ei"-volgens voor het grootste deel alleen effectief zijn met trochoidale frezen.
"Natuurlijk, zodra je die eerste stap in high-efficiency frezen hebt gezet, zal het volgende waar je naar op zoek bent grotere axiale invals zijn, om metaalverwijdering te maximaliseren", zei hij. "Vanwege dit zien we frezen met snijlangtes van vier en zes keer de diameter – deze tools waren eerder beschikbaar maar waren primair voor niche-toepassingen. Nu zijn ze redelijk algemeen. De uitdaging hier is echter dat de spannen enkele inches in lengte kunnen zijn; ze stapelen zich heel snel en zijn moeilijk te verwijderen uit de bewerkingszone, dus we hebben frezen met genkte fluiten ontwikkeld, die spannen in beheersbare stukken splitsen."
Iscar werkt ook op andere manieren met softwareontwikkelaars samen. Raun wees op de creatie jaren geleden van bibliotheken met toolgeometrieën en snijparameters voor inclusie in een verscheidenheid aan populaire CAM-pakketten. Dit plaatst belangrijke toepassingsdata een paar muisklikken entfernt, zei hij, en omdat er geen behoefte meer is om deze waarden handmatig in te typen, "poka-yoke't" het essentieel het proces van gereedschapsselectie en voer- en snelheidsbepaling.
Ondanks dit, stelde Raun voor om deze waarden met een korreltje zout te nemen. "Programmeurs begrijpen doorgaans de hogere voedersnelheden die nodig zijn voor high-efficiency frezen, maar neigen ertoe het potentieel voor verhoogde snij snelheden te overzien", zei hij. "Een goede rule of thumb is de aanbevolen snijsnelheid te verdubbelen bij een 10 procent stap-over, en zelfs te verdrievoudigen bij 5 procent. Natuurlijk hangt dat af van de werktuigmachine, want veel van hen kunnen de voedersnelheden die nodig zijn om de juiste spindikte te behouden bij deze hogere spindelsnelheden niet bereiken, vooral op kleinere delen en complexe geometrieën. In die situatie eindig je met onder-voeren van het gereedschap, wat leidt tot wrijving en vroege slijtage."
Gek gaan
Als het gaat om het kopen van werktuigmachines puur op basis van hun voedersnelheden en rapid traverse-snelheden, betaalt het om verder te kijken dan het spreadsheet, volgens Wade Anderson, product specialist manager bij Okuma America Corp., Charlotte, N.C. Hij zei dat Iscar's Raun absoluut correct is over voedersnelheden, wat waarom het hem "absoluut gek" maakt wanneer werktuigmachinekopers hun aankoopbeslissingen puur baseren op een grafiek die waarden vergelijkt zoals maximum voedersnelheid en rapid traverse-snelheden. "Je kunt onder geen omstandigheden bewijzen welke werktuigmachine het beste is door naar een spreadsheet te kijken", zei hij.
Toegegeven, het vergelijken van apparatuurspecificaties is een essentiële stap in het evaluatieproces van werktuigmachines, maar het is pas wanneer de spannen vliegen dat de kracht van een machine echt getest kan worden. Dit is alleen mogelijk door realistische testsneden, bij voorkeur met uw materiaal, hoewel niet noodzakelijk met uw snijgereedschappen en toolpaths. Tenzij uw winkel volledig up-to-date is op de high-efficiency freescurve, zal elke machinedemo waarschijnlijk (en hopelijk) programmeermethoden, werkvastezetting en snijgereedschappen introduceren waarmee uw winkel onbekend kan zijn – technologieën die absoluut noodzakelijk zijn als u succesvol wilt zijn.
U kunt het zien als een driehoek, legde Anderson uit, met de machinebouwer, CAM-systeem en snijgereedschappen als drie evenwichtige componenten. "Overschrijvend zijn er andere variabelen zoals werkvastezetting en koelvloeistoffen die de bewerkingsvergelijking binnengaan, maar het zijn deze drie die tendensen om innovaties te ontbranden die de anderen dan moeten najagen en uiteindelijk overstijgen", zei hij.
Voor elke toepassing die hoge voedersnelheden, chipverdunning en trochoidale freesstrategieën gebruikt, adviseert Anderson een bewerkingscentrum dat een superieure spindelontwerp heeft met dubbel-contact taper en vlakke verbinding, een machinestructuur met de juiste massa en spanafuivocarakteristieken die nodig zijn voor hoge metaalverwijderingssnelheden, en een besturing die in staat is extreme verwerkingssnelheden te ondersteunen.
Deze laatste herhaalt wat Raun eerder aankaarde, dat het niet betekent dat de werktuigmachine het ooit zal bereiken alleen omdat u een bepaalde voedersnelheid programmeert. "Voor Okuma is het belangrijk dat we een platform bieden dat in staat is om te hanteren welke innovaties de CAM- en snijgereedschapsleveranciers op de markt brengen", zei Anderson. "Dit betekent een machinebesturing en servosystemen die in staat zijn om de enorme hoeveelheden data aan te kunnen die komen met dynamic motion control, en geavanceerde acc/dec en jerk-krommen die de machine in staat stellen zijn maximum potentieel te bereiken."
Er is ook levensduur te overwegen. Het is een ding om een dynamische high-speed freesdemonstratie te zien; het is een heel ander ding om dit type werk over het verloop van verschillende jaren te hanteren. Zei Anderson, "Als de machine niet genoeg massa heeft, of de spindelverbinding niet correct is, of de besturing niet bij kan houden, zullen de resultaten suboptimaal zijn. Alle variabelen moeten in balans zijn om het potentieel van de nieuwste technologieën volledig te realiseren, en dat voor de lange termijn."
Hallo oude vriend
Het hebben van de juiste werktuigmachine opent ook de deur tot snijgereedschappen die ooit alleen geschikt waren voor specialistische toepassingen. Martin Dillaman, manager applications engineering en projectmanager bij Greenleaf Corp., Saegertown, Pa., zei dat keramieken in deze categorie vallen.
"Net vorige week discussieerden we hoe, over de laatste vijf tot tien jaar, werktuigmachines uiteindelijk zijn opgekomen bij keramische snijgereedschappen", zei hij. "Dankzij hogere spindelsnelheden en grotere machinestijfheid, kunnen we deze tools nu effectiever toepassen dan we in het verleden konden. Dus niet alleen zijn meer winkels nu in staat om onze producten te gebruiken, we hebben ook de kans voor additionele ontwikkeling."
Dillaman wees op diverse van deze ontwikkelingen, velen van welke ontstaan zijn door Greenleaf's werk met haar klanten en hun CAM-leveranciers. Deze omvatten fase-geharde keramieken die de schok die geassocieerd is met freesoperaties beter kunnen absorberen, high-shear indexeerbare frezen, een lijn fijn-pitch Excelerator frezen die later dit jaar uitkomt, en zelfs een uitstapje in karbied snijgereedschappen met de Hushcut chatter-vermindering geometrieën van het bedrijf.
"We zien zeker een toename in het aantal klanten dat naar high-performance freesstrategieën beweegt, en we werken om hen op elke mogelijke manier te ondersteunen", zei hij. "We zullen zitten met hun programmeurs en freeswerkers om hen te helpen de beste bewerkingsbenadering te ontwikkelen voor welk materiaal ze ook frezen en welke software ze ook gebruiken, zelfs als dat betekent dat we onze engineering-afdeling om een custom-oplossing vragen. Veel winkels duwen de grenzen op deze dagen, en het is onze job om hen het grootste mogelijke succes te geven."
Automatisering Besturingssysteem
- 26 Essentiële CNC-bewerkingstips die Elke Professional Moet Kennen
- Verbeterde Automatisering Drijft Meer Capabele Robotica In Injectie‑Moulding
- 5-As CNC-Bewerking Beheersen: Precisie, Snelheid en Industriële Voordelen
- Expert gids voor efficiënt bewerken van edelmetalen
- Maximaliseer CNC-bewerkingsefficiëntie met Geavanceerde Dynamische Werkzeugpad Strategieën
- Professionele CNC-Bewerkingstips voor Titanium – Luchtvaart, Automotive & Meer
- Expert CNC-bewerkingsservices leveren precisie voor complexe onderdelen
- Precisie CNC-bewerking in de Luchtvaart: Vervaardiging van Lichte Titanium- en Aluminiumonderdelen
- Van prototype naar productie: Kiezen tussen 3D-printen en CNC-bewerking
- Ultrasoon Bewerking Uitgelegd: Proces, Voordelen en Beperkingen
- Geavanceerde Nokas Machining Technieken voor Piekuitvoering