



Laser-ondersteunde precisie versnelt medische bewerking
Of het nu traditionele bewerking of hybride processen is, medische productie vereist dat machinebouwers en werktuigmakers scherp blijven
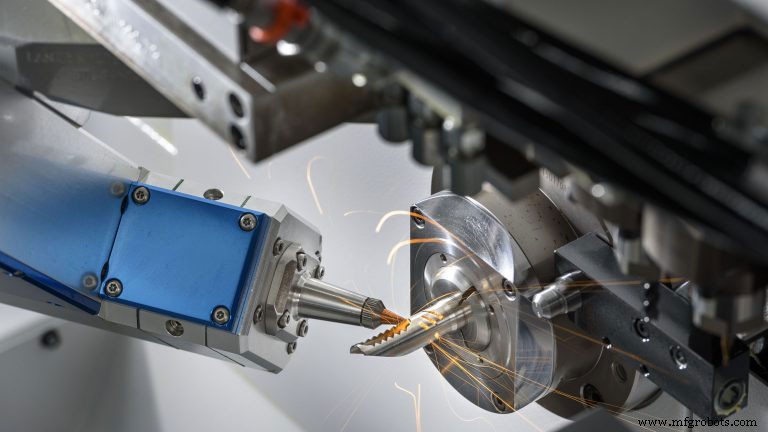
Wanneer het gaat om het bewerken van de vandaag soepel afgestemde medische componenten, is snelheid – niet te spreken over tool life en automatisering – van essentieel belang.
Constante verfijning van medische bewerking, van gereedschapsontwerp tot eindproduct, vereist niet alleen de mogelijkheid om een breed scala aan kunststof- en metalen materialen aan te kunnen, maar ook voorspelbare resultaten te behalen – met name gegeven de strenge reguleringen.
Of het nu alleen draaien en frezen is, of hybride processen waarbij lasers samengewerkt worden met Zweedse systemen om snij- en lasoperaties in één machine uit te voeren, medische productie vereist dat machinebouwers en werktuigmakers op hun tenten blijven.
Tool life en deulkwaliteit maximaliseren
Om medische onderdelen en features zo klein als de hexalobes in botschroeven te bewerken terwijl tool life behouden blijft, heeft Tsugami/Rem Sales LLC (Windsor, CT) verschillende machines in zijn portfolio uitgerust met custom snelheid-verviervoudigingsunits.
Standaardspindels op Zweedse machines draaien live tools typisch op 6.000 tot 8.000 rpm, zei Derek Briggs, Swiss productmanager voor Tsugami/Rem Sales. „Wanneer je fijn afwerken en vijf-as contouring, graveren of etsen doet, heb je extreem hoge rpm's nodig omdat de gereedschappen heel klein zijn; je hebt typisch een 0,125″ [3,175 mm] of kleinere balfrees voor fijn contouren, en je freest op het centrum tijdens dit type operaties. Je hebt zeer hoge spindelsnelheden nodig om de snedsnelheid op een acceptabel niveau te houden voor tool life en oppervlakte-eisen.”
Tsugami's oplossing is een bijvoegsel met tandwielvermindering dat de spindelsnelheid tot vier keer vermenigvuldigt zonder de spindelmotor te belasten om een optimale snelheid te bereiken, zoals 20.000 rpm. Tsugami/Rem Sales kan zelfs de hoge-snelheidsspindels van NSK America integreren en ze tot 80.000 rpm laten draaien.
Meeste Zweedse draaibanken gebruiken een tandwieltrein die drie of vier spindels tegelijkertijd aanstuurt wanneer de motor aanstaat, zei Briggs. Met slechts één modulaire spindel met verminderde vertanding die sneller draait dan de rest, „belast je de andere spindels niet. Het is fijn om hogere spindelsnelheden te krijgen voor dat fijn afwerken en kleine vijf-as werk waar de medische markt steeds meer naar op zoek is.”
Terwijl een standaard draadwervel-bijvoegsel zeker het werk doet, als een machine exclusief botschroeven produceert, zouden fabrikanten keramische lagers in plaats van standaard staal rol lagers moeten overwegen. Met keramische lagers kunnen operators de voorspanning harder aantrekken dan op staal, het systeem verstevigen en maximale spindelsnelheden behouden. Keramische lagers dempen zeer fijne harmonische trillingen en trillingen bij het snijden van botschroeven en kunnen ook de hitte van hogere rpm's aan, verspreiden hitte veel beter.
Behoefte aan snelheid
Naast het maximaliseren van spindelsnelheden, werkt Tsugami/Rem Sales ook aan het introduceren van meer quick-change functionaliteit voor Zweedse bewerking. Het bedrijf biedt live-tool bijvoegsels en gang toolplaten met demonteerbare koppen waarmee een operator een schroef kan losdraaien, de hele ER-klem assembly of gereedschapskartusje verwijderen, gereedschapshoogte buiten de machine instellen en een voorbereide reserve installeren – allemaal in 30 seconden, aldus Briggs.
Tsugami/Rem Sales ontwikkelt ook quick-change tourellehouders voor getouillede machines, naast modulaire toolopstellingen voor vlakfrezen, hoekfrezen en draadwervel-bijvoegsels. „Deze houder zijn ontworpen om operatorfouten te verminderen die potentiële machinecrashes of gebroken gereedschappen kunnen veroorzaken. Dit kan ook buiten de machine op een Zoller of ander voorinstelapparaat gedaan worden.”
Een gun-drilling toepassing diende als case study voor verbetering van voeding en snelheid.
Toen Tsugami/Rem Sales een hoogfrequente oogtumor-verwijderingsapparaat moest maken, waren de specificaties uitdagend: het apparaat moest 5″ (127 mm) lang zijn met een 0,06″ (1,52 mm) gat helemaal doorheen. Men gebruikte het hoogfrequente pulsaterende TriboMAM-systeem van M4 Sciences.
Het apparaat, gemaakt van een custom titanium, lijkt op een stofzuiger en kan net de tumor wegsugen, niet ander zacht weefsel, legde Briggs uit. Typisch zou een gun drill slechts gevoed kunnen worden met minder dan een tiende inch per omwenteling; door TriboMAM te integreren verdubbelt die snelheid „omdat de oscillatie van dat gereedschap de spaan in heel kleine stukjes breekt, en hoogdruk koelmiddel ze uit het gat haalt.” In totaal werd een proces dat anders enkele minuten zou hebben geduurd, 75% sneller voltooid.
Een andere innovatie, laagfrequente trilling (LFV) servosysteemtechnologie „is een van de grootste vooruitgang in de bewerking van zoute materialen gebruikt in medische componentenproductie,” zei Jim Cepican, showmanager voor accessoiresverkoop bij Marubeni Citizen-Cincom Inc. (Allendale, NJ). LFV verbetert tool life, spaancontrole en verwerking van moeilijk te bewerken materialen.
MCC's L-serie machines „worden gebruikt door de meerderheid van medische fabrikanten waar we mee werken” voor hun snellere verwerkingssnelheden en verbeterde programmeermogelijkheden, aldus Cepican. „Het aantal assen is toegenomen, inclusief een B-as die noodzakelijk is voor het produceren van complexere medische componenten.”
De L12 is een speciale verkoper voor de medische markt, voegde Regional Sales Manager Glen Crews toe. „De machine's kleine afmetingen en hoge spindelsnelheden maken het ideaal voor het bewerken van miniatuur medische componenten. Opties zijn ook beschikbaar op al onze machines om de spindelgrootte te verkleinen, wat materiaalhandling makkelijker maakt.”
Snellere spindels zijn ontwikkeld voor kruiswerken en eindboren die uitwisselbaar zijn met de standaardspindels van de machine, voegde Crews toe. „Omdat ze tandwielgedreven zijn, kunnen ze hoge spindelsnelheden bereiken met betere koppel dan je zou krijgen met elektrisch of luchtgedreven spindels die veel fabrikanten gebruiken.”
Spindel expertise
Uiteindelijk is het gebruik van de juiste zelfstandige elektrisch of pneumatisch gedreven spindels vitaal om voedingen en snelheden te optimaliseren voor de huidige medische toepassingen, zei Michael Gabris, industriële verkoopmanager bij NSK America Corp. (Hoffman Estates, IL).
„Je hebt misschien 20.000 rpm op een freesmachine, maar als je een 0,01″ [0,254 mm] diameter boor hebt, krijg je niet de snelheden die je nodig hebt om dat goed te draaien. Je kunt het gereedschap heel makkelijk breken.”
Feitelijk wordt 0,005″ (0,127 mm) een standaard diameter voor massieve hardmetaal frezen en booren, voegde NSK Product Manager Mike Shea toe. „Als je 200 sfm wilt draaien, is dat ongeveer 76.000 rpm als je het correct doet. Zelfs als de [gereedschap]fabrikant 100 sfm aanbeveelt, zit je nog net onder 40.000 rpm. Onze spindels voldoen aan de behoefte voor het bewerken van micro- en nano-toepassingen die veel vaker voorkomen.”
Wanneer een NSK-spindel de fabriek verlaat, is gegarandeerd dat de runout minder dan 1 µm is, zei Gabris. NSK produceert ook eigen precisie-klemmen, nauwkeurig tot drie tot vijf micron, en biedt duur-te-produceren keramische lagers op alle hoge-snelheidsspindels.
Of uitgerust op nieuwe machines of geretrofit op oudere machines, „onze spindels doen al het werk,” zei Gabris. Operators „moeten de hoofddraaier vastzetten en elektriciteit en lucht aan onze spindel geven, of alleen lucht als het pneumatisch is,” voegde Shea toe. „De hoofddraaier draait niet, dus geen slijtage op de machinespindel. Onze spindels hebben geen tandwielen. Door een klein beetje lucht toe te voegen voor koeling en purgeren, is het mogelijk om 24/7 te draaien, zonder thermische uitrekking of harmonische issues. Dit is ideaal in een constante hoge-productiesituatie.”
Integenstelling, bij alleen een getande versnellerkop, moet de versneller na 20 of 30 minuten gebruik rusten om de warmte in de tandwielen te dissiperen, raadde hij aan.
Gereedschapsontwikkeling vooruit
Medische componentmaterialen varierend van kunststoffen tot kobalt-chroom tot titanium, heeft Sandvik Coromant (Fair Lawn, NJ) zijn gereedschappen de afgelopen jaren aanzienlijk geëvolueerd.
„Ja, het gaat om snellere delen produceren en toleranties houden,” zei Patrick Loughney, productmanager voor klein-deel bewerking, „maar het gaat ook om de voorspelbaarheid van het proces en de tooling.”
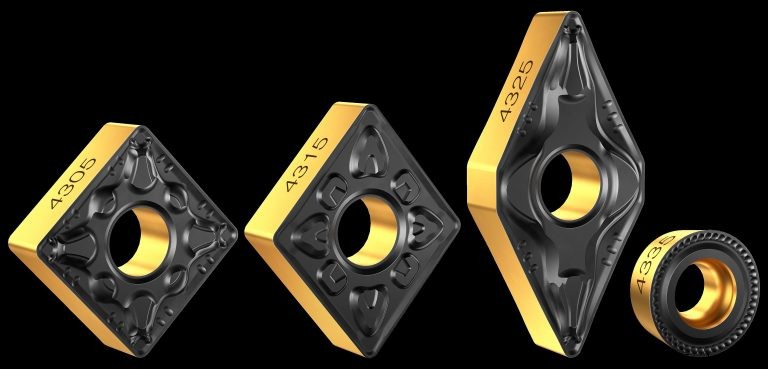
Bijvoorbeeld, met draaiplaten, „hebben we onze technologie enorm veranderd met onze Inveio coating-innovatie,” merkte hij op, wat sterkere substrates, meer precieze snijrandbehandeling en een nieuwe manier van coating toepassen mogelijk maakt.
„We ontdekten dat de kristallen in de coating in het oude proces willekeurig waren, waar ze de plaat gewoon beschermden. Nu kunnen we die kristallen in één richting uitlijnen zodat we betere tool life en plaatsslijtage bieden.” Dit stelt minder machine-aanpassingen in en biedt de voorspelbare tool life die cruciaal is voor een stabiel bewerkingsproces. Na het vormgeven van de plaat, wordt randvoorbereiding uitgevoerd tot micron-toleranties.
„We hebben onze tooling aangepast om verschillende medische features uit te voeren,” vervolgde hij. „We hebben onze medische boorbijvoegsel speciaal gemaakt voor het produceren van de manchet voor knie- en heupgewrichten.”
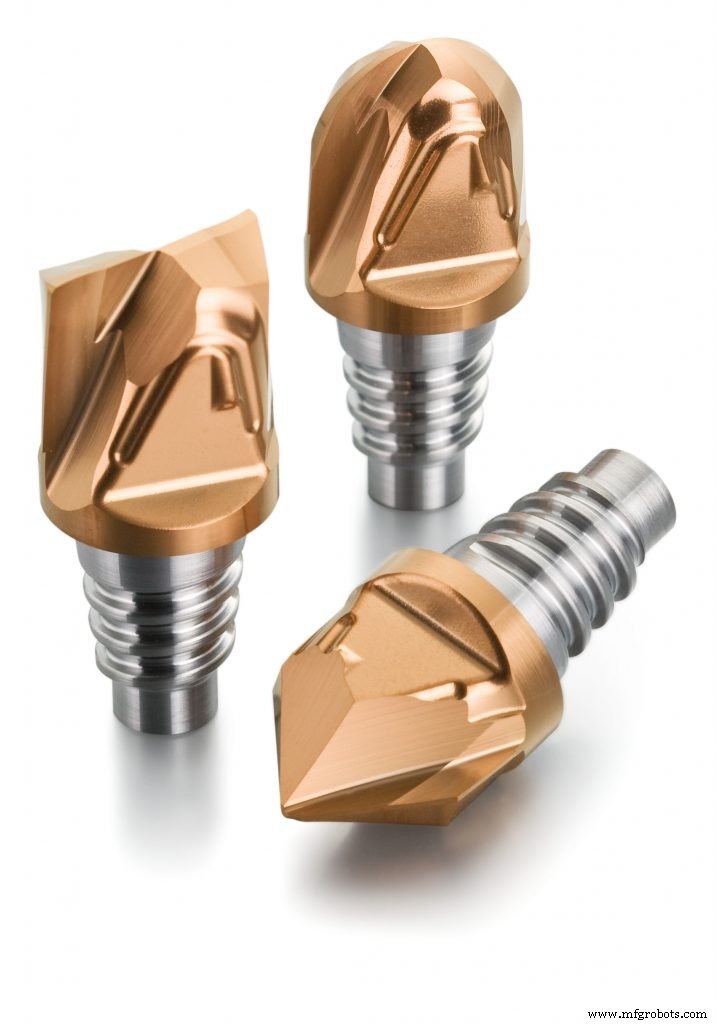
Tegelijkertijd is het CoroMill 316 uitwisselbare-kop freessysteem aangepast met verlengde snijdiepte, speciaal voor het produceren van de knieschijven die implantaten ondersteunen.
Sandvik Coromant heeft ook speciale draaiplaten gemaakt voor medische kunststoffen zoals polyether ether ketone. „De meeste platen worden op de top gestraald zodat het plastic niet plakt,” legde Loughney uit.
In oktober zal een nieuwe boor, speciaal gemaakt voor warmtebestendige materialen in medische en luchtvaarttoepassingen, deel uitmaken van de halfjaarlijkse nieuwe productlanceringen van het bedrijf.
Sandvik Coromant's grootste uitdaging blijft echter draadwervel-platen. „De meerderheid van de tijd heeft een botschroef een speciaal draadprofiel,” merkte Loughney op. „Het lijkt erop dat elke dokter die een botschroef uitvondt, zijn eigen handtekening-draadprofiel heeft. Dus we kunnen geen standaardplaten verkopen; ze moeten allemaal speciaal geëngineerd worden. We moeten heel flexibel zijn in het slijpen van deze platen op case-by-case basis.”
Lasers beschikbaar
Wanneer traditionele bewerking alleen niet volstaat, voegt het toevoegen van een of meer lasers aan het proces de productiemogelijkheden aanzienlijk toe.
Bijvoorbeeld, Tsugami/Rem Sales' LaserSwiss machine tool lijn is geschapen voor de medische industrie. LaserSwiss combineert traditionele CNC Zweedse draaien en lasersnijden in één machine, legde Tina Carnelli, marketingmanager voor Tsugami LaserSwiss, uit. „Dit betekent dat medische fabrikanten complexe medische onderdelen, zoals stents, met één opstelling en één deelprogramma kunnen produceren. We hebben onlangs een tweede laserkop, voor lassen, aan de LaserSwiss machine toegevoegd om effectief drie operaties op één machine te combineren.”
Bij Marubeni Citizen-Cincom, „is de introductie van lasersnijden en lassen op onze machines een van de meest significante wijzigingen die we hebben gemaakt,” zei Regional Sales Manager Rich Kuhn. „De mogelijkheid om bewerkingswerk en lasersnijden in dezelfde machine te doen, heeft een groot effect op het verminderen van het aantal operaties dat nodig is om een component te produceren. Automatisering toevoegen en laserslassen doen heeft onze medische klanten extra keuzes gegeven om aan de steeds stijgende hoge-tolerantie eisen te voldoen.”
Natuurlijk zijn lasers al enige tijd een zelfstandige medische productieoplossing. Bijvoorbeeld, Trumpf's portfolio wordt breed gebruikt door medische apparaatfabrikanten, van laserslassen en fijnsnijden tot additieve productie en lasermarkering voor traceerbaarheid, volgens Salay Quaranta, industriemanager voor Trumpf Inc. (Farmington, CT).
Additieve productie, of 3D-printen, heeft talloze kansen voor Trumpf geboden, voegde ze toe. „Het bouwen van diverse tandkronen, bruggen en RPD's met onze TruPrint 1000 stelt fabrikanten in staat om generatieve productie van de kleinste single-batch delen en series op de plaat te realiseren. Met een multi-laser optie kan productie met 80% stijgen terwijl flexibiliteit om klantorders te verwerken behouden blijft. Zelfs complexe vormen kunnen snel en gemakkelijk van het CAD-ontwerp naar een 3D-metaalcomponent met topkwaliteit geconverteerd worden.”
Het is die ontvrijheid in ontwerp die lasers kan onderscheiden van traditionele bewerking bij metaal-gebaseerde, laag-voor-laag poederbedproductie.
„Door de technieken voor ontwerp met 3D-printen te benutten, kan een fabrikant of lab een product bouwen tot near net shape,” zei Quaranta. „Er is heel weinig afval zoals bij traditionele bewerking, en de metallurgie is gesond. Fabrikanten kunnen deze platforms benutten om een verscheidenheid aan componenten te bouwen van implantaten en tandkronen tot steigers en constructies voor veel toepassingen.”
Meer automatisering op secundaire operaties
Strenge reguleringen die elk aspect van medische componentenproductie regeren en de noodzaak om een stabiel, voorspelbaar proces te garanderen, lijken het ideaal te maken voor automatisering. Die starre toezicht presenteert echter een dilemma, volgens Sandvik Coromant's Loughney. Eenmaal een proces vastgelegd, kan het extreem moeilijk en te tijd- of kosten-ineffectief zijn om te veranderen – zelfs met een materiaal- of procesinnovatie in de wachtkamer.
„We zien meer automatisering in medische productie, maar de meerderheid is op de secundaire operaties die niet zo streng gecontroleerd worden, als het afslijpen van een grint van een smeedstuk,” zei hij. „We zien nieuwere dingen als heupstammen die met automatisering geproduceerd worden.”
Medische componenten worden meestal in batches geproduceerd met frequente changeovers, waar verantwoordelijkheid en traceerbaarheid vitaal zijn, vervolgde hij. „Het is een beetje moeilijker om zo iets te automatiseren. Maar het verandert; systemen en software verbeteren tot het beter getraceerd kan worden.”
Wat een andere trend betreft, de voortdurende push naar Industrie 4.0, reageren machinebouwers met talrijke innovaties.
Op verzoek integreert Rem Sales Tsugami Zweedse machines met FANUC robotica voor laden en lossen, Keyence visiesystemen voor in-process meten en auto-compensatie voor het automatiseren van offset-aanpassingen on the fly, aldus Briggs. „We halen een deel van de band van de machine met een robot, orienteren het en plaatsen het in een vastzetting op het meetapparaat. Als enige gemeten afmetingen out-of-tolerance zijn, compenseert het Caron Engineering AutoComp-systeem automatisch in de machine tijdens het draaien, en plaatst de robot het slechte deel in een aparte bak om te zorgen dat geen slechte delen met goede gemengd worden.”
Voor de huidige klanten, „kunnen we niet simpelweg een enkele machine leveren om delen te verwerken,” legde MCC's Cepican uit. „We moeten complete verwerkingssystemen leveren. Dit omvat hoogtechnische automatiseringssystemen.” MCC heeft diverse automatische laad- en losssystemen ontworpen – bijvoorbeeld systemen die ruwe delen in machines laden om gelast te worden aan een component die bewerkt is.
Toegevoegd George Bursac, general manager van Star CNC Machine Tool Corp. (Roslyn Heights, NY), „Automatisering is al enige tijd onderdeel van medische productie en breidt uit op basis van nieuwe eisen.” Terwijl medische componenten als botschroeven, tandimplanten, chirurgische instrumenten en andere gerelateerde componenten „hetzelve blijven zonder veel veranderingen,” zei hij, „reageert ons team op elke nieuwe uitdaging die productiebedrijven kunnen hebben.”
Automatisering Besturingssysteem
- CNC-Machines: Geschiedenis, Ontwerp en Toekomsttrends
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- Fastems toont veelzijdige automatiseringssystemen voor CNC-integratie
- September machine tool orders dalen 1,1% – Industrie-inzichten
- Fuji Lanceert GYROFLEX Ultimate: Vielzijdige Multitasking Automatisatiemachine
- Methods Machine Tools neemt Koch Machine Tool over om Texas-aanwezigheid uit te breiden
- Medische Precisiebewerking Meesteren: 8 Essentiële Technieken voor Titanium, Kobalt-Chroom en Roestvrij Staal
- Maximaliseer je high-performance freessucces: Waarom gereedschaphouders ertoe doen
- Medische freestechniek: Expert advies over snijgereedschappen voor precisie & succes
- Ontgrendel 15 Belangrijke Voordelen Van Lasermachines Voor Precisie, Efficiëntie En Kwaliteit
- Lasersnijden vs. Plasmasnijden: Welke metaalsnijmethode is jouw keuze?