



Sensor-gebaseerde freescontrole: Machines in de mainstream sturen
Een cruciale succesfactor voor Industrie 4.0 en IIoT (Industrial Internet of Things) initiatieven is het opkomen van meer en betere sensoren in freescentra, en zelfs in de frezen zelf. Deze sensoren leveren de data en connectiviteit die de fundering vormen voor de "fabriek van de toekomst".
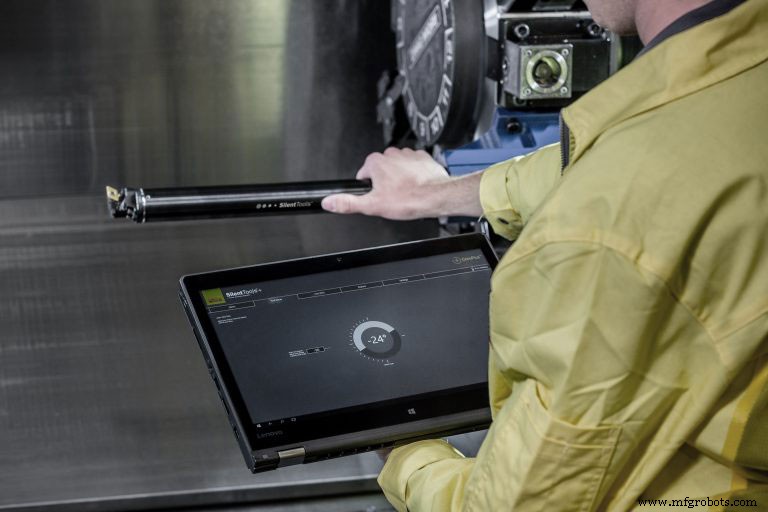
Maar, ver verwijderd van futuristisch, is er vandaag een reeks "slimme sensoren" beschikbaar – die data verzamelen en operatoren de gezondheid van hun machines en het metaalbewerkingsproces tonen. De evolutie wordt bereikt door steeds nauwkeurigere meting van de positie van het werkstuk en de geometrische vorm van het afgewerkte deel, alsmede de configuratie en controle van de gereedschappen die in het proces worden gebruikt.
Manufacturing Engineering vroeg een aantal industrie-experts de huidige staat van sensor-gebaseerde freescontrolesystemen te beoordelen, en ook in de kristallen bol te kijken om toekomstige kansen te identificeren.
Nu en in de toekomst
Op het gebied van sensor-gebaseerde controle en optimalisatie, waar staan we op het continuum van tekenplank tot volwassen producten? Het antwoord op die vraag is: "Het hangt ervan af."
"Voor basis meting en adaptieve controle zijn we ver op de leercurve," zei Frank Powell, productmanager voor slijp产品 bij Marposs Corp. (Auburn Hills, MI). "Machine tools kunnen uitgerust worden met een verscheidenheid aan in-process sensoren en transducers. Op het eerste niveau worden deze sensoren gebruikt voor machinebescherming, aangezien een systeem 1000 keer sneller kan reageren dan een operator op een onverwachte krachtspanning of potentiële botsing. De technologie vordert door steeds nauwkeurigere meting van de positie van het deel en de geometrische vorm van het afgewerkte deel, alsmede de configuratie en controle van de gereedschappen die in het proces worden gebruikt."
In termen van Industrie 4.0 is digitale productietechnologie voor frezen ver dichter bij de tekenplank dan bij een volwassen product, volgens Neil Munson, technical sales specialist voor Silent Tools bij Sandvik Coromant (Fair Lawn, NJ). "We staan op de rand van een paradigma-shift in onze industrie. Inderdaad maken we de eerste sprong naar sensor-gebaseerde, intelligente frezen bij ons bedrijf," zei hij.
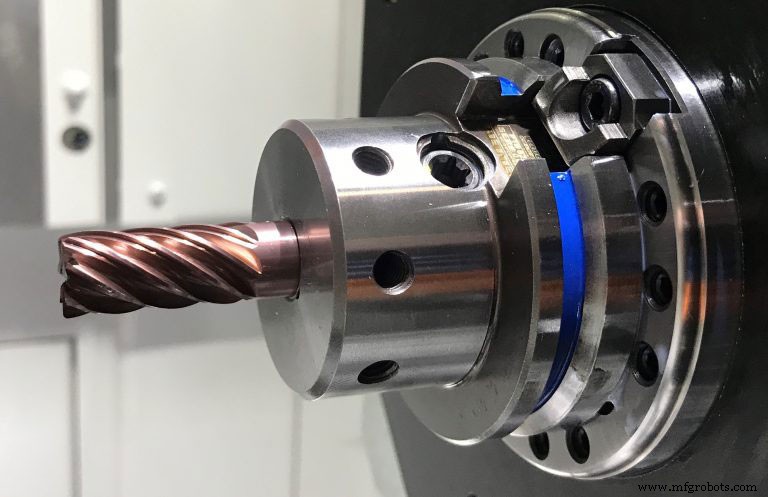
Joe Volansky van BadAxe Tooling Solutions had een iets andere kijk. "Producten zijn bewezen en ver op de leercurve, en kunnen op revolutionaire manieren worden toegepast," zei Volansky. "In ons geval introduceren we een product voor freesoperaties gebaseerd op bewezen wetenschap, wat een oplossing presenteert op een volledig nieuwe manier aan de rand van machine-fysica." BadAxe Tooling Solutions is een alliantie van drie Amerikaanse bedrijven: Briney Tooling Systems (Bad Axe, MI), Fullerton Tool Co. (Saginaw, MI) en BlueSwarf LLC (State College, PA).
"Mijn mening is dat we in het midden van de curve zitten in termen van ontwikkeling," zei Wade Anderson, product specialist manager en Tech Centers manager bij Okuma America Corp. (Charlotte, NC). "Voor basis apparatefficiëntie en de mogelijkheid om te communiceren met perifere apparaten, zijn er een aantal off-the-shelf oplossingen nu klaar. Echter, kunstmatige intelligentie (AI) en augmented reality (AR) technologieën zijn meer opkomend."
Met de enorme hoeveelheid data die nu gegenereerd wordt door apparatuur op de shopfloor, zijn de opkomende technologieën waar Anderson naar verwijst essentieel, volgens Andy Henderson, vicepresident engineering bij Praemo (Kitchener, ON). "In de automatiseringswereld is er een heel 'fysieke' evolutie geweest sinds de jaren '70," zei Henderson. "De volgende grens is de 'mentale' evolutie – intelligentie toevoegen aan de data met AI en machine learning (ML). Op het continuum zijn deze technologieën volwassen en worden continu gebruikt in de persoonlijke en consumentenruimtes (Google, Amazon, Facebook, etc.). Applicaties binnen de productie-industrie hebben achtergebleven, maar software die deze technologieën gebruikt, zoals Razor, helpen machineshops de waarde van AI en ML te realiseren." Razor is een Praemo-product dat verbindt met databronnen, informatie verzamelt, en inzichten en aanbevolen acties biedt om gebruikers te helpen preventieve actie te ondernemen om uitvaltijd te verminderen, productieprocessen te optimaliseren en risico's te managen.
Sensoren regeren!
Onze industrie-experts waren allemaal het eens over de cruciale rol die sensoren spelen. Er is een oud gezegde, "Wat gemeten wordt, wordt beheerd." Hoewel het onzeker is wie het zei ( sommigen wijzen op Lord Kelvin, anderen op Peter Drucker), benadrukt het het feit dat elke poging om een machine te controleren of te optimaliseren moet gebaseerd zijn op snelle, nauwkeurige en betrouwbare data op het cruciale contactpunt – waar de frees het werkstuk ontmoet.
Technisch gezien was de technologie om data met succes te verzamelen, distribueren en analyseren voor adaptieve controle al lang beschikbaar voordat het huidige belang in Industrie 4.0 en IIoT ontbrand. Historisch kan in-process meetapparatuur zijn wortels traceren tot meer dan 60 jaar geleden (bijvoorbeeld Mario Possati's meetinstrument voor het controleren van onderdelen tijdens slijpen). Echter, de grote vooruitgang in sensoren is veel meer recent ontstaan.
Recente Technologie
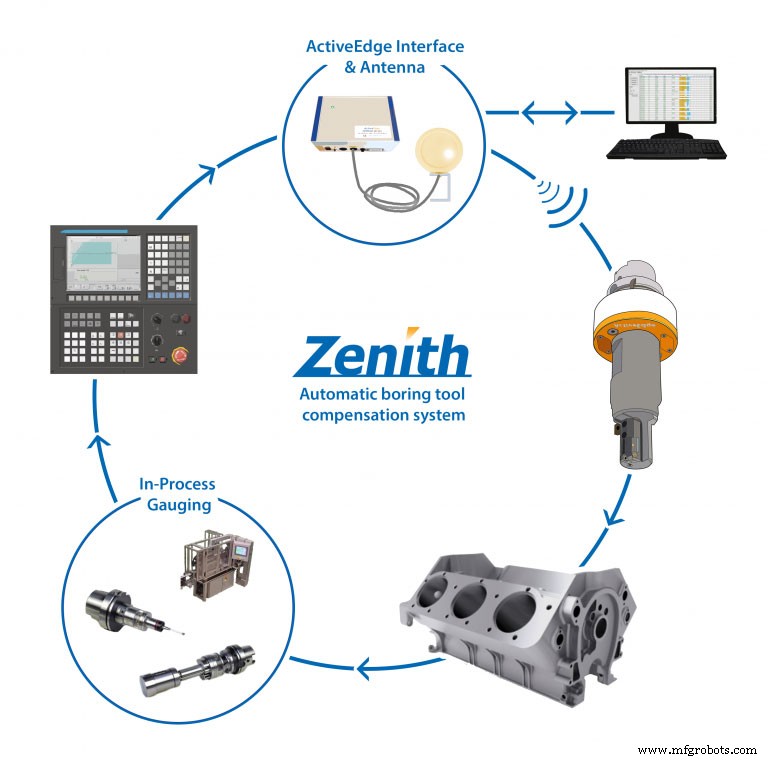
Een van deze vooruitgangen is een boortool dat automatisch compenseert voor slijtage van de snijrand. "Ongeacht hoe gesofistikeerd een CNC-machine tool is, het kan niet automatisch compenseren voor slijtage van de snijrand op een boortool," zei Anthony Bassett, president van Rigibore Inc. (Mukwonago, WI). "Onze batterij-aangedreven ActiveEdge-tool automatiseert het in-process schalen van boortool snijranden. Het gebruikt draadloze technologie om op afstand meerdere snijranddiameters op een enkel tool aan te passen, het procesprestaties te optimaliseren en de noodzaak voor operator-ingrijpen te elimineren."
Nieuw terrein betreden in het freesgebied is de BadAxe Smart Tool montage en softwaresysteem. BadAxe vervangt proef-en-fout door fysica om direct de "zoete plek" van een machine te raken bij opstart, volgens het bedrijf. Door metingen van de residentie trillingsfrequentiepatronen voor een specifieke combinatie van machine, spindle, toolhouder en tool, berekenen de gepatenteerde algoritmen en analytics van het bedrijf de optimale stabiliteitszone voor de machine om in te opereren. Het resultaat is een off-the-shelf, voorgebalanceerde en gemonteerde toolhouder en tool, plus een software-interface geoptimaliseerd voor individuele machines.
"Iedereen weet dat trilling en ratelen grote beperkende factoren zijn in hogesnelheidsbewerking," zei Volansky van BadAxe. "Typisch gebruiken operators proef-en-fout om de juiste voeding, snelheid, snijbreedte en snijdiepte te vinden. In veel gevallen denken ze dat ze de muur hebben bereikt wat prestaties betreft, terwijl in werkelijkheid ratel-vrije operatie zou worden gevonden in een counter-intuïtieve opstelling waar veel hogere metaalverwijderingssnelheden bestaan. Die opstelling wordt door ons product direct vanaf de start gedefinieerd, ongeacht stap-over, volle sleuf frezen, of hoeken. De onderliggende technologie is bewezen de ROI van een job aanzienlijk te verhogen door organisaties zoals Boeing Phantom Works, het Amerikaanse Ministerie van Defensie, en anderen."
BadAxe bouwt een grote database voor verschillende machine- en montagesamenstellingen. Als de machine van een klant niet in de database zit, kan een eenmalige test gedaan worden om de opsteldynamica te bepalen.
De overstap maken van in-process naar in-tool sensoren is Sandvik Coromant met de introductie van zijn SilentTools+ intelligente frezen. "SilentTools+ zijn gedempte tooling-oplossingen om enorm inzicht te geven in lang-uitsteek bewerkingsprocessen waar operators typisch blind vliegen," zei Munson.
"Lang-uitsteek bewerking in een high-tech faciliteit is uitdagend omdat [operators] controle willen over het proces tot aan de snijpunt," zei hij. "We hebben sensoren in onze SilentTools ingebouwd die via Bluetooth communiceren met een grafische interface zodat een operator ogen en oren heeft binnen de gesloten machine en diep in een boorgat. Daarnaast heeft het een functie die snelle en eenvoudige opstelling mogelijk maakt door te bepalen wanneer de snijpunt op centrum staat."
Met het SilentTools+ systeem worden toolafbuiging, ratelen, snijkrachten, toollast en temperatuur in real-time gemonitord. "Vanwege het inzicht in al deze gebieden denken we dat schrotpercentages zullen dalen en productiviteitswinsten gerealiseerd zullen worden, met echte besparingen," voegde Munson toe.
Informatie alstublieft!
Terwijl sommige sensoroutput puur informatief is, zit de toegevoegde waarde erin wanneer sensorensignalen verwerkt worden en gebruikt worden om deelkwaliteit en toolconditie te controleren. Fabrikanten kunnen toolpaden en bewerkingstijd minimaliseren, oppervlakteafwerking verbeteren, machinelievensduur maximaliseren, en efficiënter complexere onderdelen bewerken, zoals die met complexe geometrieën, dunne wanden, holle cilinders en slanke assen.
Zo zei Anderson, "Het Okuma Monitoring System is een goede eerste stap. Het staat tot 64 verschillende inputs toe die aangepast kunnen worden aan proces-specifieke behoeften. We hebben klanten die in staat zijn machinedowntime te meten en OEE [overall equipment effectiveness] data te analyseren om te bepalen dat een simpele ding de machine uitschakelde toen een operator elders bezig was. Door het monitoringssysteem te gebruiken, kan de operator [gewaarschuwd worden] dat er een potentieel probleem aan komt dat preventieve actie kan vermijden."
Henderson van Praemo gelooft dat de weg naar productiesucces uiteindelijk door de berg data loopt die tools genereren in metaalbewerkingsapplicaties. "Deze data zijn waardevolle 'grondstof' voor optimalisatie," zei hij. "De algoritmen voor het analyseren van data in onze Razor-software kunnen door enorme hoeveelheden data zeven om onderlinge relaties en patronen te vinden die een mens met een spreadsheet nooit zou ontdekken. AI en ML technologieën worden gebruikt om modellen te ontwikkelen die operators en managers helpen snel tot duidelijke conclusies te komen – en actie te ondernemen op basis van data-gedreven conclusies. Hoewel de intelligentie kunstmatig is, nabootst het heel nauwkeurig hoe mensen in de productiewereld dingen aanpakken. Het enige verschil is dat het niet overweldigd raakt door enorme hoeveelheden data. Hoe langer data verzameld worden, en hoe meer data verzameld wordt, hoe meer Razor leert."
Bewezen Vermogen
Vandaag zijn systemen hun vermogen bewezen om het snijproces te handhaven, te anticiperen wanneer iets niet goed is en een operator of de machine te notificeren om correctieve actie te ondernemen, volgens Powell van Marposs. "De beslissing om alleen te notificeren, of automatische acties te ondernemen, wordt gedicteerd door de klant," zei hij. "Technisch hebben we veel mogelijkheden voor automatische controle die in sommige gevallen niet benut worden."
Een nieuw systeem van Marposs genaamd BLÚ is het resultaat van meer dan 50 jaar ervaring op slijpmachines en andere machine tools. Het combineert alle machine tool monitoring en procescontrole-applicaties in een enkel systeem voor real-time tool- en procesmonitoring, adaptieve controle, en botsing mitigatie met een snelle verwerking en sampling-tijd. Zei Powell, "BLÚ is ontworpen om bijna naadloos te integreren met de machine tool om de operator in elke modus te helpen: opstelling, handmatig, of automatisch."
Het hart van het systeem is een master node gehuisvest in de machinekast. Het heeft een busstructuur om andere nodes in te pluggen voor on-machine metingen, akoestische emissie monitoring, wielbalansering (slijpen), toolretractie, en andere functies.
Het Zenith-systeem is een gesloten-lus, automatisch systeem voor booroperaties, volgens Bassett van Rigibore. "Traditionele systemen zijn puur mechanisch zonder continue feedback naar de boormachine," zei hij. "Zenith biedt feedback aan de machinebesturing om te bevestigen dat het tool is aangepast met het gewenste bedrag. Deze positie-sensor feedback voorkomt dat een slecht deel bewerkt wordt."
Hoe ver kan deze technologie ons brengen?
"Ik zie niet noodzakelijk een endgame voor digitale of sensor-gebaseerde freescontrole-oplossingen," zei Munson van Sandvik Coromant. "In moderne machineshops en productiefaciliteiten zullen sensoren en het gebruik van IIoT in frezen de komende vijf tot tien jaar meer ubiqiteit worden, volgend het pad van consumenten[product]applicaties. Voor ons is de natuurlijke progressie integratie van onze SilentTools+ in de besturing van CNC-machines. Vandaag is het een standalone systeem met een live procesweergave. We werken met machine tool bouwers en CAM-software partners om van een standalone systeem naar machinebesturing en procesintegratie te gaan."
Anderson van Okuma was het eens. "Technologie en, het meest belangrijk, de implementatie van technologie, zal nieuwe technologieën voortbrengen," zei hij. "Ik dacht jaren geleden dat een auto-dimpend achteruitkijkspiegel in een voertuig ridderlijk was. Nu zou ik geen voertuig kopen zonder er een. Op een vergelijkbare manier zullen in onze industrie nieuwe technologieën helpen nieuwe markten te ontwikkelen voor alternatieve vooruitgang."
Powell van Marposs was het eens dat er nooit een endgame zou moeten zijn. "Ik denk dat de technologie aanwezig is om alle cruciale parameters en variabelen te monitoren," zei hij. "Zeker, er zijn gebieden die verbeterd kunnen worden, en we werken dagelijks aan het ontwikkelen van sensoren die sneller en gevoeliger zijn, en software die de sensordata sneller en intelligenter kan verwerken. Binnen 10 jaar ben ik er zeker van dat er minstens één game-changer zal zijn, een technologische doorbraak die een machineshop efficiënter, productiever maakt. Wanneer het spel verandert, veranderen we mee."
Volansky van BadAxe denkt dat zijn bedrijf nu een game-changer heeft. "De snelheid van ontwikkeling neemt toe," zei hij. "Klanten willen niet vijf of tien jaar wachten. We hebben een product dat efficiëntie herdefinieert en machines helpt opereren aan de grenzen van de fysica. De volgende stap voor ons zal echter zijn om onze tooling-montage uit de vergelijking te halen door onze eigen trillingsensing en data-analyse recht in de machine en zijn logica in te bedden." Op die manier zal de machine alleen opereren in zijn meest geoptimaliseerde toestand, zonder operator proef-en-fout, voegde hij toe.
Zoals Bassett van Rigibore zei, "Sommige ontwikkeldoelen voor ons zijn automatische bestelling van hardmetaal tooling via de CNC-besturing, een verschuiving naar minder ingrijpen van operators, aanpassingen gemaakt vanaf één centrale locatie, en de invoer van een solid model in de CNC-machine terwijl een ander proces in werking is. De grote limieten die we vandaag tegenkomen zijn de incompatibiliteit en gebrek aan standaarden tussen verschillende CNC-machine bouwers en machine controller fabricanten." Uiteindelijk zal een proprietair benadering groei beperken en is uiteindelijk duurder voor een klant die gemakkelijk nieuwe features wil toevoegen, concludeerde Bassett.
Volgens Henderson van Praemo definiëren sommige mensen lights-out manufacturing, zonder menselijke ingrijpen, als de endgame. "Persoonlijk denk ik dat lights-out vergelijkbaar is met de zoektocht naar wereldvrede," zei hij. "Voor de productie-industrie is het een concept dat aantrekkelijk is om te nastreven, maar in veel situaties niet haalbaar zal zijn. Sensoren ingebouwd in tools en tool-netwerken; software die naadloos data verzamelt, organiseert en analyseert; en machine tools die genetwerkt zijn in een bron van fabrieksintelligentie brengen ons veel dichter bij die lights-out fabriek. Dit betekent niet dat machines mensen vervangen. Het vrijmaakt hen om werk te doen dat minder meniaal is, meer bevredigend, en zeker productiever. Het is vergelijkbaar met het avontuur van de CNC, wat de handmatige controle van bewerkingscentra automatiseerde. Het stelde mensen in staat veiliger en productiever te werken."
Automatisering Besturingssysteem
- Universal Robots samen met Phillips Machine Tools India voor hogere productiviteit in de productie
- Toeleveringskete trekt divers talent aan over generaties en industrieën heen
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- Begrijpen Van Machine Draaien: Een Sleutel Precisie Bewerkingsproces
- Indispensable Multifunctionele Tools Voor Elke Machineshop
- Digitale snijoplossingen voor de tapijtindustrie – OMNI CNC
- Filmverpakking optimaliseren: hoe digitale CNC-snijmachines efficiëntie en duurzaamheid drijven
- Digitale & lasersnijmachines: de ultieme oplossing voor stof & textielproductie
- Engelse klant traint op nieuwgebouwde 1530 CNC-machine in onze fabriek
- Snelle Vergelijking van CNC Freesgereedschappen: Frezen, Draadfrezen & Meer
- Hurco's WinMax geïntegreerde besturing makes 11 geavanceerde werktuigmachines mogelijk