



Filamentspoel positionering valkuilen vermijden voor betrouwbare 3D-printen
Iets wat vaak niet overwogen wordt, maar een bron van storing kan zijn, is de positie van de spoel en zijn pad naar de extruder. Om het werk van de extruder te vergemakkelijken, moet de minimale trekweerstand van het filament gezocht worden. Hoe hoger de weerstand, hoe harder de extrudermotor moet werken, wat meer warmte genereert en de mogelijkheid van stapverlies vergroot. Bovendien zal de wrijving van de wielen met het filament toenemen, wat meer slijtage en vuil veroorzaakt en de mogelijkheid van beetjes in het filament vergroot.
Optimale spoelpositie
De optimale spoellocatie is degene die het kortste en rechtste pad naar de extruder garandeert. Daarnaast moeten de volgende punten in aanmerking genomen worden:
- PTFE-buizen: Als de afstand tussen de spoel en de extruder hoog is (meestal meer dan 15-20 cm) of als het niet mogelijk is de spoel direct op de extruder te plaatsen in directe systemen, moet een PTFE-buiss gebruikt worden om het filament te leiden.
- Als de PTFE-buis gebruikt wordt om het filament van de spoel naar de extruder te leiden, moet buis met een interne doorsnede gebruikt worden die iets groter is dan de diameter van het filament. Buizen met te strakke diameters zullen meer wrijving produceren en de stress op de motor verhogen.
- Als de PTFE-buis gebruikt wordt om het filament van de extruder naar de hotend te leiden (Bowden-systemen), moet de interne diameter aangepast worden om de meest homogene druk mogelijk te bereiken. In deze gevallen wordt aanbevolen hoogwaardige PTFE-buis met de laagst mogelijke wrijvingscoëfficiënt te gebruiken.
In elk geval, moet de reis zo kort mogelijk zijn (maximaal 80 cm in het geval van Bowden-systemen) en met de größtmogelijke buigradius. Daarnaast moet één einde van de PTFE-buis direct in de extruder geïnsereerd worden, terwijl het andere einde tangential aan de spoel geplaatst moet worden en op een afstand van ongeveer 10 cm van het filament afrolgebied.
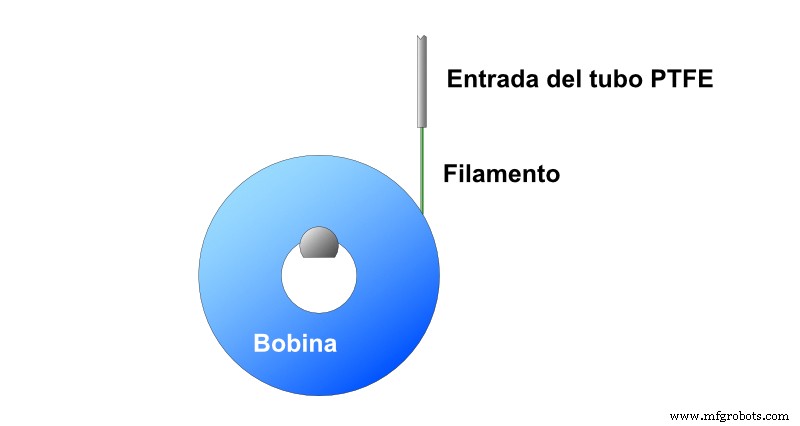
Afbeelding 1: Correcte positie van de PTFE-buis inlaat. Bron Filament2print
- Spelhouder: Hoewel het kan lijken dat het het beste is dat de spelhouder zo min mogelijk wrijving uitoefent, is dit niet het geval. Het is waar dat de spoelhouder geen overmatige wrijving moet uitoefenen, maar hij moet ook niet toestaan dat de spoel vrij draait. Als de spoel te veel draait, zal dit een verlies van spanning in de laatste windingen van filament veroorzaken, wat het risico op overlapping vergroot naarmate de spanning herwonnen wordt.
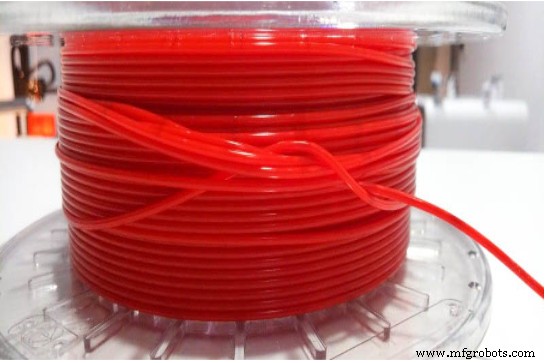
Afbeelding 2: Filament overlap in een spoel. Bron: Filament2print.com
Flexibele filaments
In het geval van flexibele filaments, is het bijzonder belangrijk om de afstand en wrijving te verminderen. Als er aanzienlijke wrijvingswaarden zijn, zal het filament proportional vervormen aan de afstand tot de spoel, de doorsnede verkleinend door het strictie-fenomeen. Voor praktische doeleinden betekent dit dat de echte doorsnede van het filament niet de nominale is, wat het nodig maakt de flow aan te passen om onder-extrusie te vermijden. Dit is waarom het soms nodig is flowwaarden boven 115% te gebruiken in bepaalde combinaties van printer en flexibel filament.
Filamenten met metalen of keramische vullers
Een van de kenmerken van de filamenten met een hoge metalen of keramische lading bedoeld voor sinteren is hun hoge breukgevoeligheid bij buigen. Daarom is de manier van voeden van dit type filament cruciaal om breuk tijdens het printen te vermijden.
Wanneer je dit type filament wilt gebruiken, is het raadzaam dit te doen in een 3D-printer met een directe extrusiesysteem en het filament te voeden op een manier dat het pad van de spoel naar de extruder volledig recht is.
In het geval van het gebruik van Bowden-printers, moet de größtmogelijke buigradius in het pad gezocht worden, zelfs als dit betekent langere lengtes PTFE-buis te gebruiken. Het kan ook nodig zijn om apparaten te gebruiken die het filament voorverwarmen voordat het de extruder bereikt om de ductiliteit te vergroten.
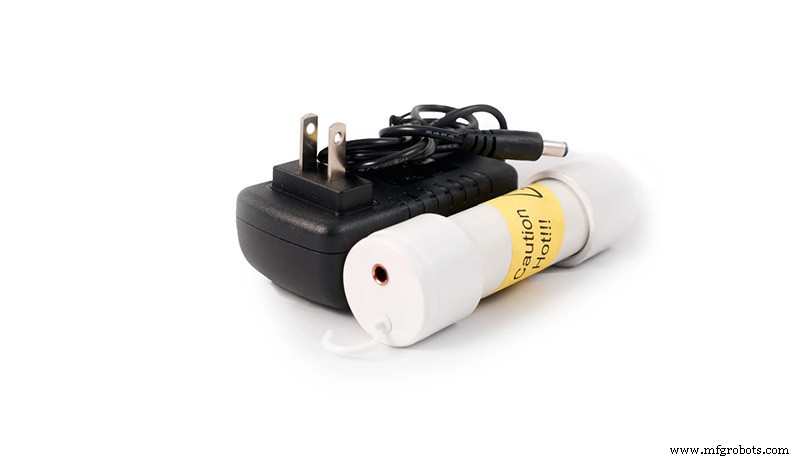
Afbeelding 3: Filawarmer apparaat, bedoeld voor het voorverwarmen van metalen filaments. Bron: The Virtual Foundry
Let op: Deze gids bespreekt concepten op algemene wijze en richt zich niet op een bepaald merk of model, hoewel ze op een gegeven moment genoemd kunnen worden. Er kunnen belangrijke verschillen zijn in kalibratie- of aanpassingsprocedures tussen verschillende merken en modellen, dus het wordt aanbevolen de handleiding van de fabrikant te raadplegen voor het lezen van deze gids.
3d printen
- Onverwachte Inbrekers: Hoe Muizen, Vleermuizen en Lagerdefecten Industriële Betrouwbaarheid Bedreigen
- Top Uitdagingen In Industriële Smering En Hoe Ze Te Overwinnen
- Industriële generatorproblemen: identificeren en oplossen van de meest voorkomende issues
- Tony Nutile's Nylon Spoel & Koolstofvezel Gereedschapsrek voor Mark One Printers
- Ender 3 nozzle reinigen: Snel & makkelijk ontstoppen voor betrouwbare prints
- De Triode: Een Hoeksteen van Vacuümbuis‑Technologie
- Glas-naar-Metaal Zegel Uitdagingen in Elektronica: Preventie & Detectie
- Fused Filament Fabrication (FFF): De Complete Beginnersgids
- Veelvoorkomende Auto-Koelsysteemproblemen & Hoe Ze te Diagnosticeren
- Wi-Fi Indoor Positioneringssystemen: Voordelen, Uitdagingen en Alternatieven
- Industriële controlesystemen lopen verhoogd cyberrisico midden in VS-Iran spanningen