



Midden-in-print extrusiefalen oplossen in 3D-printers – Snelle troubleshooting gids
Tijdens het reguliere en normale gebruik van een 3D-printer, is er een grote verscheidenheid aan problemen die kunnen verschijnen. Sommige zullen ons werk maar een paar minuten vertragen, terwijl andere onze machine volledig onbruikbaar kunnen maken totdat we in staat zijn het probleem op te lossen.
Een veelvoorkomend en vervelend probleem is wanneer onze printer plotseling stopt met extruderen halverwege de print. Na een redelijke hoeveelheid tijd te hebben gegild en gehuild, mogen we ons afvragen: wat veroorzaakt dit probleem en hoe lossen we het op?
De meest voorkomende problemen die ervoor zorgen dat een printer halverwege de print stopt met filament extruderen, zijn een verstoppte extruder of een oververhitte extruder motor driver. De extruder kan verstopt zijn door slechte kalibratie, onjuiste printtemperatuur, slechte kwaliteit van het filament, of de aanwezigheid van stof en vuil in de buurt van de printer.
Je kunt de extruder ontstoppen met een acupunctuurnaald of een gitaarsnaar, of door een cold pull uit te voeren. In het geval van een oververhit extruder motor driver, berust de oplossing op het koelen van het component met een altijd-draaiende ventilator of door het onderdeel te vervangen door een nieuw.
We zullen dieper ingaan, elke oorzaak bespreken, hoe je adequaat troubleshoot, hoe je het oplost, en ten slotte, hoe je voorkomt dat het weer gebeurt.
Wat zorgt ervoor dat de extruder halverwege de print stopt?
Filament op
Het kan voor de hand liggen, maar check altijd of dit niet het geval is voordat je begint met troubleshooten. Als de spoel op is, heb je een nieuwe spoel nodig voordat je de print kunt hervatten.
Als je nieuw bent in 3D-printen, raad ik je aan om de schatting van de slicer van de hoeveelheid filament die je model zal verbruiken te checken voordat je begint met printen van enig object.
Een andere manier om dit probleem te voorkomen is een filament runout sensor te installeren die de printtaak pauzeert en je toestaat een nieuwe filamentspoel te laden zonder de print volledig te stoppen. Het goede nieuws is dat steeds meer 3D-printerfabrikanten deze feature standaard includeren.
Het kan ook zijn dat de filamentspoel verwarrend raakte. Dit kan door een productiefout zijn, maar is waarschijnlijker door ons. Om dit te voorkomen, moet je de filamentspanning behouden en het uiteinde van het filament niet loslaten wanneer je het opbergt.
Verstoppte extruder
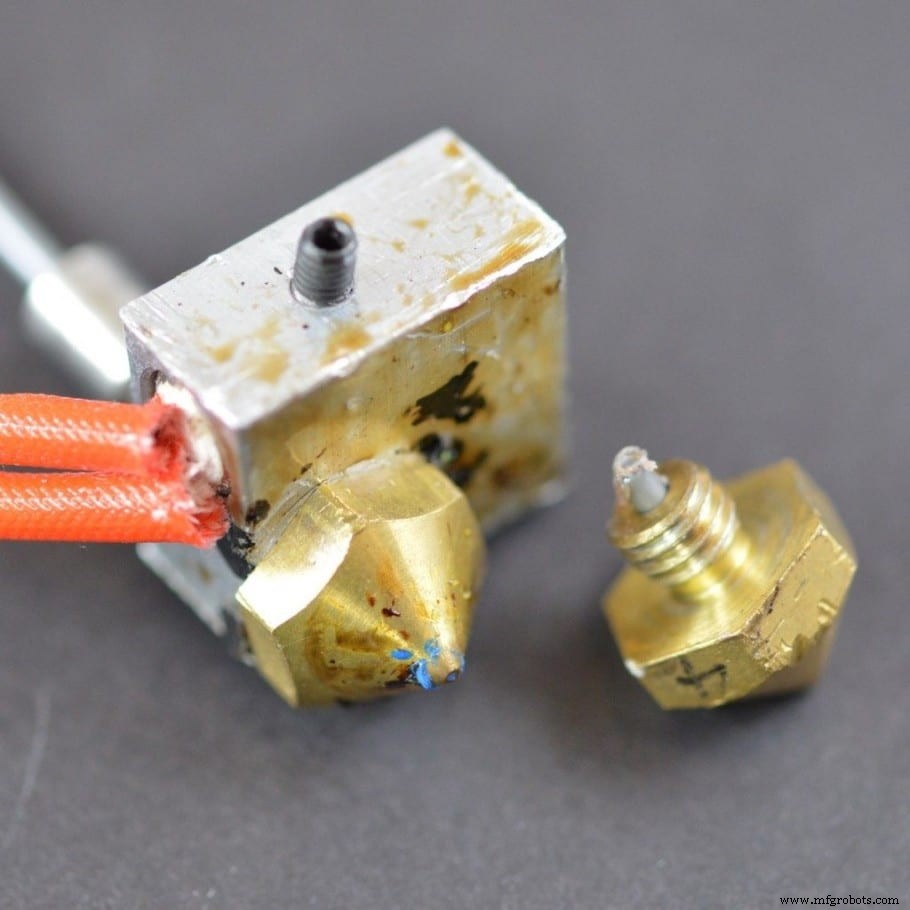
Nu je weet dat je machine niet zonder filament zit, laten we beginnen met de echte troubleshooting! Laten we beginnen met het checken van de dingen die kunnen leiden tot een verstoppte nozzle.
Onjuiste nozelhoogte of slechte kalibratie
Dit probleem is heel veelvoorkomend, en gelukkig voor ons, ook heel makkelijk op te lossen. Als je extruder niet begint met plastic extruderen wanneer de print start, kan het zijn door een onjuiste nozelhoogte (bed niet goed genivelleerd en de nozzle graaft erin).
Als de nozzle te laag zit, is er niet genoeg ruimte tussen de nozelpunt en het build plate oppervlak. Dit leidt ertoe dat de nozzle geblokkeerd wordt door het build plate, en dus kan het filament niet soepel vloeien.
Je zal dit probleem merken wanneer het filament niet op de eerste of zelfs tweede laag geëxtrudeerd wordt, maar vanaf de derde of vierde laag zou de extrusie normaal moeten zijn. Als je extruder stopt met filament neerleggen op de opvolgende lagen, is het bijna zeker niet door dit veroorzaakt.
De oplossing voor dit probleem is je 3D-printer te kalibreren (Bed Levelling) zodat de ruimte tussen de nozzle en het printoppervlak voldoende is (tussen 0,1 mm en 0,2 mm voor 0,4 mm nozzle) om een normale filamentextrusie te garanderen. Als vuistregel, moet je een stukje papier tussen de nozzle en het build plate kunnen plaatsen.
Onjuiste printtemperatuur
Bij het gebruik van PLA-plastic, kan de optimale extrusietemperatuur variëren van zo laag als 180 °C tot 220 °C. Pogingen om te printen bij een te lage temperatuur zullen waarschijnlijk resulteren in geen extrusie überhaupt, en printen bij onnodig hoge temperaturen kan, contra-intuïtief, nog erger zijn.
Feitelijk, als je probeert te printen bij een temperatuur die te hoog is voor een gegeven materiaal, kan je filament simpelweg vitrifiëren in de extruder en daardoor verstoppen.
Kortom, ik raad aan om altijd de optimale temperatuur te checken die door de filamentfabrikant wordt aanbevolen. Deze kunnen meestal ergens op de verpakking of zelfs op de spoel zelf gevonden worden.
Op de kleine kans dat je het daar niet vindt, kun je altijd het merk googelen en hopen dat iemand de ideale temperatuur gevonden heeft. Het niet gemakkelijk vinden van deze simpele parameter is ook een indicatie dat je filament, om het beleefd te zeggen, suboptimaal is.
Slechte kwaliteit filament
Zoals we hierboven zeiden, kunnen slechte fabrieksprocessen resulteren in een hoge kans op problemen tijdens een print. Dit betekent dat filamenten met een grotere diameter of met een inconsistente en oneffen breedte langs de spoel problemen tijdens het printproces kunnen veroorzaken.
Een slechte kwaliteit filament en ongewild verontreinigingen die in het materiaal luisteren, kunnen opstapelen en direct in de nozzle verstopen op willekeurige intervallen.
De hoofddeterminanten van een filaments kwaliteit zijn de grondstoffen die gebruikt worden om het filament te maken, de productielijntechnologie, en de controleprocessen die de fabrikant in plaats stelt. Het is redelijk belangrijk om een kwaliteit getest materiaal van een betrouwbaar merk te gebruiken. Check altijd reviews en meningen voordat je een nieuw merk koopt.
Echter, als je een betaalbare en hoogwaardige spoel PLA wilt, koop deze van Amazon, want die werkt geweldig.
Stof of vuil in de ruimte
Als je printer in een ruimte staat die niet goed schoongemaakt is, kunnen stof en vuil de werking van de machine beïnvloeden. Als stof ergens in de extruder komt, wordt het gecharred. Naarmate de tijd vordert, zal meer vuil in de nozzle ophopen. Het zal de juiste stroom van het materiaal belemmeren en leiden tot slechte kwaliteit prints. Uiteindelijk kan het de extruder zelfs verstoppen.
Oververhitte extruder motor driver
Wanneer de extruder motor driver oververhit raakt, kan het willekeurige stappen overslaan, wat ook kan leiden tot een verstoppte nozzle. Het eerste teken van oververhitting is erratisch stappenmotor gedrag. Typisch kan dit herkend worden aan de geluiden van de stappenmotor die plotseling kracht verliest.
Het kan zelfs resulteren in een thermische shutdown. Als dit het geval is, zal de extruder motor helemaal niet bewegen.
Als dit met je printer gebeurt, moet je de machine zeker uitschakelen en de elektronica laten afkoelen voordat je probeert weer te printen. Om dit te voorkomen, raad ik aan het printerbord te koelen met de ventilator altijd aan.
Dit kan ook veroorzaakt worden door een defect component, in welk geval ik je niet aanraad met oplossingen te knoeien tenzij je echt weet wat je doet.
Een verstoppte extruder repareren
Het feit dat verwarmd filament soepel door een 0,4 mm gat kan gaan en alleen op zeldzame gebeurtenissen faalt, verbijstert me nog steeds. Ongeacht mijn neiging om verbijsterd te zijn, laten we zien hoe we een verstoppte nozzle kunnen fixen wanneer onze machine het vereist!
Er zijn meerdere manieren om een verstoppte nozzle te fixen. Sommigen lossen het probleem tijdelijk op, terwijl andere als een meer definitieve oplossing dienen. Laten we ze allemaal doorlopen!
Handmatig het filament in de extruder duwen
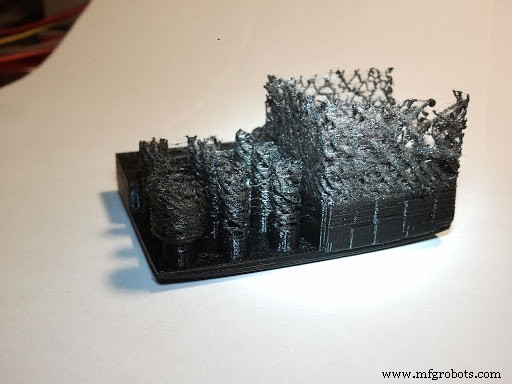
De makkelijkste manier om een verstoppte nozzle te fixen is door het filament handmatig in de extruder te duwen. Voordat je dit doet, zorg dat de hot end volledig opgetemperd is. Knijp de extruderarm om de veer te comprimeren, duw het filament door (niet te hard) en check of het uit de nozzle komt.
Deze oplossing kan je probleem fixen, maar het garandeert niet dat alle residu uit de nozzle geëxtrudeerd is. Je kunt nog steeds enige residuen in de nozzle hebben die kunnen leiden tot een oneffen filamentstroom, dus houd de kwaliteit van de eerste lagen in de gaten na dit doen.
Ontstoppen met een gitaarsnaar of acupunctuuraald
Om de verstoppte extruder op te lossen zonder de hot-end te demonteren, kun je proberen de nozzle schoon te maken met een roestvrije stalen naald, een fijn draadje, of zelfs met een gitaarsnaar.
De te volgen procedure is redelijk simpel:
- Stap 1: Verwarm de hotend tot de extrusietemperatuur van het materiaal dat de verstopping veroorzaakte.
- Stap 2: Steek de naald/draad/snaar door de nozzle tussen 10 mm en 30 mm diep (een paar keer).
- Stap 3: Als een continue stroom niet verkregen wordt, herhaal het hele proces opnieuw.
Atomic Method / Cold Pull
Als de naaldmethode niet werkte, probeer de cold pull. Voor deze methode heb je filament nodig met goede thermische weerstand zoals ABS of Nylon filament.
- Stap 1: Verwarm de nozzle tot 220 °C (Als je net met PLA printte).
- Stap 2: Steek een stuk wit of lichtgekleurd ABS, Nylon, of elk sterk filament met goede thermische weerstand in.
- Stap 3: Duw het handmatig zo hard als mogelijk.
- Stap 4: Check of het filament door de nozzle vloeit (als de obstructie totaal is, extrudeert het misschien niets).
- Stap 5: Laat de printer afkoelen tot ongeveer 90 °C voor PLA en 160 °C voor ABS. Houd de druk tijdens het afkoelen.
- Stap 6: Wanneer de printer de laagste temperatuur uit stap 5 bereikt, haal het filament snel en krachtig uit de hotend en inspecteer het half-gesmolten deel van het filament. Dit moet een beetje vuil (zwarte stipjes) hebben. Die zwarte stipjes veroorzaakten de blokkade.
- Stap 7: Knip het vuile deel van het filament af en herhaal vanaf stap 2 tot het filament schoon uitkomt.
Diepe Reiniging
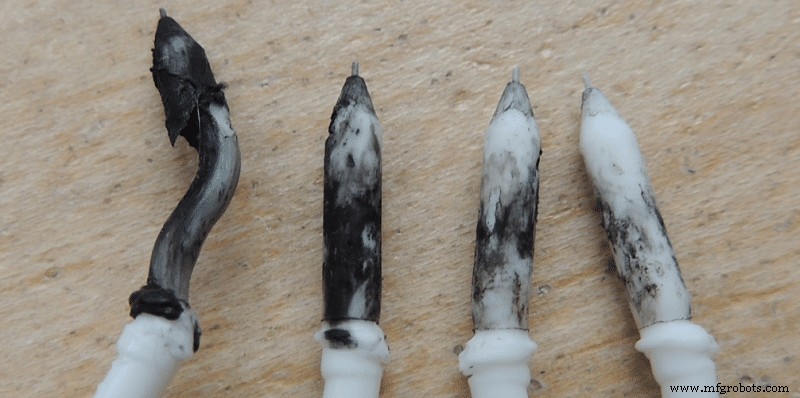
Deze methode omvat het demonteren van de nozzle bij de hoogste temperatuur die onze extruder kan bereiken. Verwarm de nozzle met een branders, een heat gun, of zelfs de huishoudelijke fornuis. Elimineer alle plastic binnenin en buiten de nozzle.
Om te checken of reinigen echt werkte, richt de nozzle naar een lichtbron en probeer door het gat te kijken. Als je een mooi en rond cirkel van licht ziet, betekent dit dat je je nozzle schoon hebt. Om de nozzle verder schoon te maken, kun je je nozzle in aceton (voor ABS) of kaustische soda (voor PLA) dopen en een nacht laten zitten.
Hoe dit weer te voorkomen
Nu moet je de trotse eigenaar zijn van een printer die gelijkmatig filament extrudeert tijdens de hele taak. Nu het gebeurtenis recent is en je je nog herinnert hoeveel je het fixen haatte, ben je misschien bereid om te lezen over de dingen die je kunt doen om de kans te verminderen dat je dit in de nabije toekomst weer moet doen.
Hier zijn enkele tips om te voorkomen dat de printer plotseling stopt met extruderen tijdens een print:
Printsnelheid verlagen
Bij het werken met flexibele materialen en of die hogere temperaturen vereisen (zoals Nylon), is het belangrijk om de snelheidslimiet te respecteren die opgelegd is op het 3D-printer datasheet.
Wat de printsnelheid in FFF/FDM 3D-printers zal bepalen, zijn de eigenschappen van het gebruikte materiaal alsook de kwaliteit van de componenten van je 3D-printer.
Voor flexibele filamenten op Bowden-machines, wordt niet aangeraden sneller dan 20 mm/sec te gaan. Voor machines met direct drive, is de aanbevolen snelheid 40 mm/sec voor medium en hoge hardheid flexibele filamenten en 25 mm/sec voor lage hardheid flexibele filamenten.
Altijd goedkwaliteit filament gebruiken
Zoals hierboven vermeld, kan het filament dat je gebruikt de grootste vijand zijn wanneer het gaat om de algehele gezondheid van je hotend. Onregelmatig materiaal kan het filament vangen binnenin het traject tot het einde van de hotend-slag. Daarnaast kan vies filament kleine stofresten laten vormen tot een zedimentmuur in de nozzlecaviteit of in de hotend-keel.
Om dit probleem te voorkomen, kunnen we een klein filter voor onzuiverheden maken. Omwikkel gewoon een schoon stuk spons vast aan een plastic klem om het filament heen, zodat de vuil erin blijft hangen voordat het in het hotend-pad komt.
Hotend ventilator
De hotend ventilator is cruciaal voor het filament om op een stabiele temperatuur te blijven voordat het verwarmd wordt door het verwarmingsblok. Als het efficiëntie verliest, zal het filament te vroeg opwarmen, uitdijen in het hotend-lichaam en een obstructie veroorzaken. Daarom moet je de ventilator altijd schoon en in uitstekende conditie houden.
PTFE Buis
De Teflonbuis heeft een levensduur die beperkt is door de temperatuur en het gebruik. De standaard 3D-printer buis kan geen temperaturen boven 240 °C aan. Een van de eerste tekenen van een defecte PTFE-buik zijn under-extrusie of filamentgeluiden in de extruder. Wanneer dit gebeurt, vervang de PTFE-buik om verstopping van de nozzle te voorkomen.
Een nog betere fix zou zijn om de blauwe Capricorn-buik te kopen, aangezien deze hogere temperaturen kan aan.
Conclusie
Een verstoppte extruder is vaak een enorme hoofdpijn voor veel gebruikers en nog meer als we zo snel mogelijk iets moeten printen. Het is belangrijk om een soepel en continu filamentflow in de extruder te garanderen. Dit, naast het verlengen van de levensduur van de extruder, zal ook leiden tot algehele betere printkwaliteit.
Alle gedetailleerde oplossingen en fixes zijn noch moeilijk noch duur. Je hebt alleen een beetje geduld en veerkracht nodig om van deze ongelofelijke machines te genieten!
Bekijk onze aanbevolen producten
We hebben een aanbevolen productensectie gemaakt die de gissels eruit haalt en de tijd die je besteedt aan het onderzoeken van welke printer, filament of upgrades je moet kopen, vermindert. We weten dat dit een ontzagwekkende taak kan zijn die meestal leidt tot verwarring.
We hebben een selectie gemaakt van 3D-printers die we geschikt achten voor beginners, gevorderden en experts, wat de keuze makkelijker maakt. De filaments en upgrades die vermeld staan, zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat wat je ook kiest, zoals bedoeld zal werken.
3d printen
- Stapsgewijze handleiding voor het vervangen van nozzletips op je Stratasys 3D-printer
- Ender 3 nozzle reinigen: Snel & makkelijk ontstoppen voor betrouwbare prints
- X-as doorbuigen op Ender 3 oplossen: simpele stappen voor herstel
- Jerk en Ghosting in 3D-printen elimineren: Bewijste technieken voor gladde prints
- Hoe lang houdt 1 kg 3D-printerfilament? Een praktische gids
- Lekkende 3D-printer nozzle repareren: stap-voor-stap gids
- 3D-printer die geen filament invoert repareren: Stap-voor-stap gids
- Filament Vasten aan de Neus Voorkomen en Oplossen: Praktische Gids
- Snelle Gids: Verknotte 3D-printer Filamentspoelen Ontwarren
- 3D-Print Ghosting Oplossen: Stappen om Trillingen te Elimineren en Kwaliteit te Verbeteren
- Retractie Begrijpen: Essentiële Techniek voor 3D-print Kwaliteit